- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Comment un mandrin d'électroérosion à fil pour un serrage de précision peut-il améliorer la précision et réduire le temps de configuration
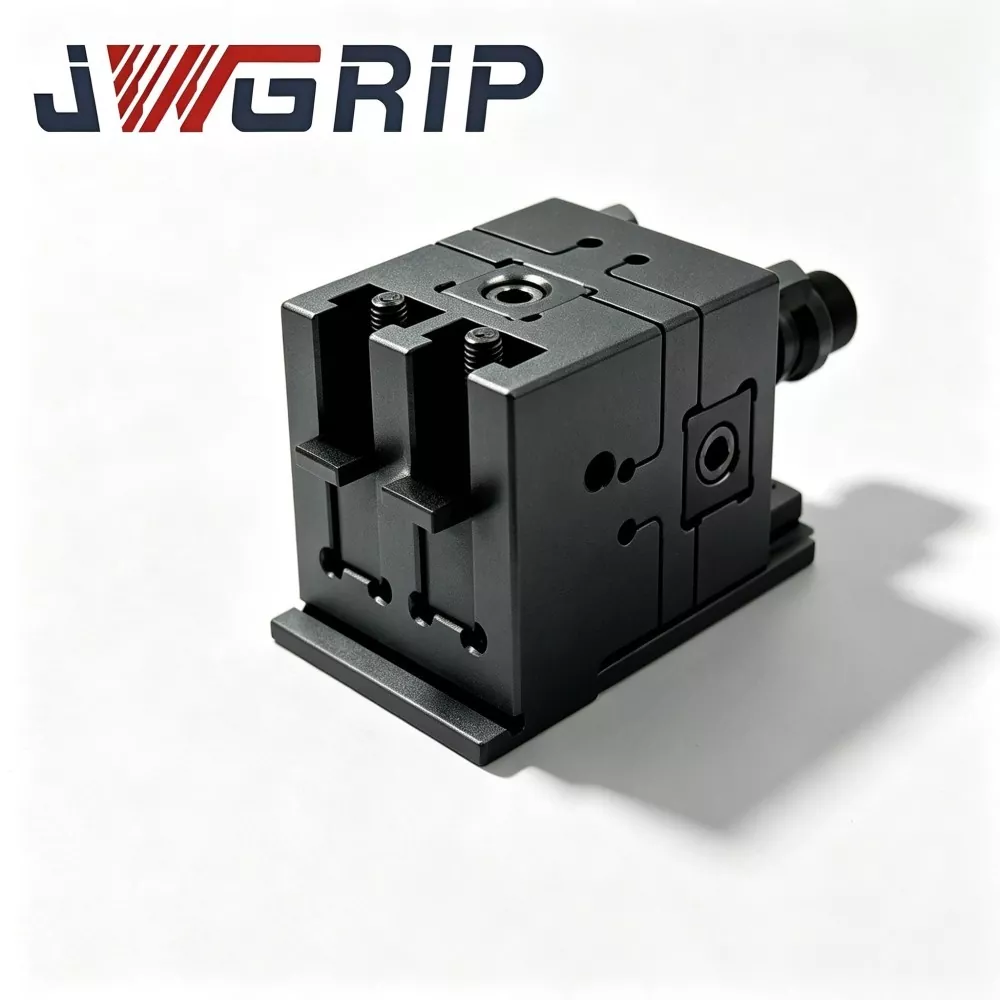
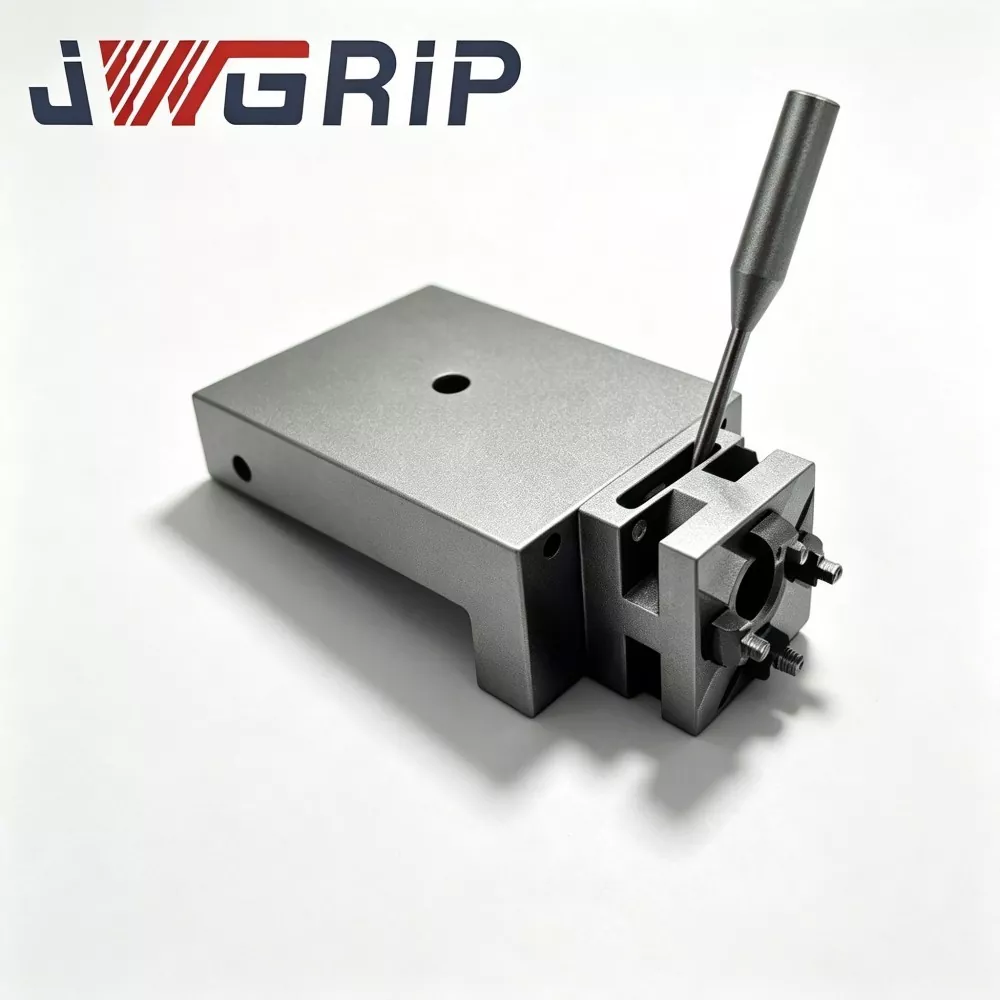
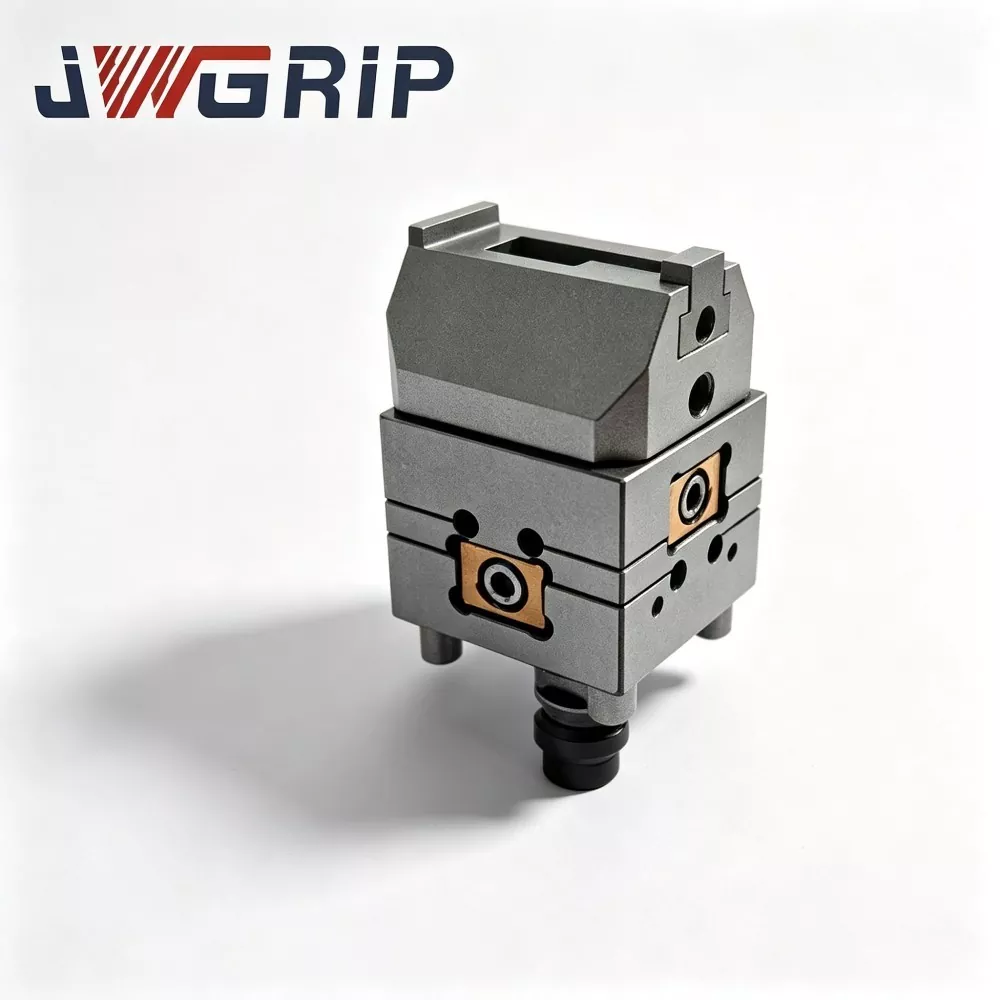
JWGRIPfournit leMandrin EDM à fil pour un maintien de précision, une solution de serrage à changement rapide conçue pour la fabrication de moules à forte mixité et à faible volume et les ateliers d'électroérosion par fil. Son architecture de sous-gabarit interchangeable permet de réduire les travaux d'alignement répétitifs, de préserver la cohérence du positionnement et d'améliorer l'utilisation de la machine dans les environnements de production exigeants.
L'usinage par électroérosion à fil de précision (Wire EDM) nécessite plus qu'une machine performante et un chemin de coupe soigneusement programmé. Un maintien fiable de la pièce est tout aussi important pour maintenir la cohérence des coordonnées, réduire le temps de configuration et obtenir des résultats reproductibles sur différentes tâches. Les montages traditionnels obligent souvent les opérateurs à démonter l'ensemble du dispositif de serrage et à répéter les procédures d'alignement chaque fois que les ordres de production changent. Un mandrin d'électroérosion à fil à changement rapide pour un maintien de précision relève ce défi en séparant le mandrin principal fixe des sous-gabarits interchangeables et pré-calibrés. La solution de JWGRIP est conçue pour les changements de travail fréquents, les conditions d'atelier humides et les exigences de sous-traitance de moules de précision. Ce guide explique son principe de fonctionnement, ses principales caractéristiques, ses critères de sélection, ses exigences de maintenance et ses avantages pratiques pour la production moderne d'électroérosion à fil.

Table des matières
- Qu'est-ce qu'un mandrin d'électroérosion à fil pour un serrage de précision ?
- Pourquoi le serrage traditionnel crée des goulots d'étranglement dans la production
- Comment fonctionne la conception à changement rapide ?
- Quelles sont les principales caractéristiques du mandrin d'électroérosion à fil de JWGRIP ?
- Mandrin à changement rapide par rapport au luminaire traditionnel
- Quelles applications bénéficient le plus du serrage de précision ?
- Comment sélectionner le bon mandrin d'électroérosion à fil ?
- Comment les opérateurs peuvent-ils maintenir la précision du positionnement ?
- Quels contrôles de qualité sont importants avant la livraison ?
- Foire aux questions
- Conclusion : améliorer l'efficacité du flux de travail d'électroérosion à fil
Qu'est-ce qu'un mandrin d'électroérosion à fil pour un serrage de précision ?
Un mandrin EDM à fil pour un maintien de pièce de précision est un accessoire spécialisé qui localise et maintient en toute sécurité les pièces pendant l'usinage par électroérosion à fil. Contrairement aux opérations de fraisage conventionnelles, le Wire EDM élimine le matériau conducteur grâce à des décharges électriques contrôlées entre un fil-électrode en mouvement et la pièce à usiner. Un positionnement précis et un support stable sont essentiels lors de l'usinage de contours complexes, de fentes étroites, de cavités de précision et de composants de moules complexes.
Dans la fabrication à forte mixité, le maintien de la pièce doit également s'adapter aux changements fréquents de la géométrie des pièces et aux exigences de production. Un mandrin à changement rapide contribue à simplifier ce processus en fournissant une référence stable montée sur la machine et des unités de maintien de pièce interchangeables.
JWGRIP développe son mandrin pour les sous-traitants de moules et les ateliers de production flexibles qui doivent gérer des commandes variées sans répéter la configuration complète du montage pour chaque nouveau composant.
Explorez les solutions de serrage par électroérosion à fil associées de JWGRIP pour comprendre les options de conception et de personnalisation du produit.
Pourquoi le serrage traditionnel crée des goulots d'étranglement dans la production
Les fixations fixes traditionnelles peuvent fournir un serrage fiable, mais les changements fréquents de travail entraînent des défis supplémentaires. Lorsqu'un luminaire doit être retiré et réinstallé pour chaque nouvelle commande, les opérateurs peuvent devoir répéter de longues procédures d'alignement, de référencement et de vérification.
Ces activités deviennent particulièrement coûteuses dans les ateliers traitant de petits lots d’inserts de moule, de composants de précision et d’ébauches d’outils.
Problèmes de production courants
- Temps de configuration prolongé :Le retrait répété des fixations et l'alignement manuel réduisent le temps disponible pour la découpe réelle.
- Incohérence de positionnement :Les différences dans la technique de l'opérateur peuvent introduire des écarts de coordonnées indésirables après la réinstallation.
- Flexibilité de production limitée :Les montages dédiés peuvent s'avérer peu pratiques lorsqu'un atelier traite de nombreuses tailles et formes de pièces.
- Usure environnementale :Les éclaboussures de liquide de refroidissement, de fluide diélectrique et de fines boues d'usinage peuvent affecter les interfaces de localisation si la protection et le nettoyage sont inadéquats.
- Coûts d’exploitation plus élevés :Les activités de configuration répétées et les retouches évitables consomment de la main d’œuvre et de la capacité de la machine.
Un dispositif de serrage de pièce à changement rapide permet de résoudre ces problèmes en gardant le mandrin principal installé tout en permettant l'échange de sous-gabarits compatibles à mesure que les exigences de production évoluent.
Comment fonctionne la conception à changement rapide ?
La conception de JWGRIP sépare le mandrin principal fixe des sous-gabarits interchangeables. Le corps principal reste monté sur la table de la machine, tandis que les sous-gabarits individuels peuvent être préparés et calibrés à l'extérieur de la machine. Lorsque l'ordre de production suivant arrive, l'opérateur remplace le sous-gabarit concerné au lieu de démonter l'ensemble des montages.
Le workflow en quatre étapes
- Installez le mandrin principal :Fixez le mandrin à la table de la machine et établissez la relation de référence requise.
- Préparez des sous-gabarits interchangeables :Configurez l'unité de serrage appropriée pour chaque pièce ou famille de tâches.
- Calibrer hors ligne :Établissez et enregistrez la relation de coordonnées de chaque sous-gabarit avant qu'il n'entre dans le pool de production.
- Échangez et vérifiez :Installez le sous-gabarit requis, confirmez l'assise et le verrouillage corrects, et effectuez la vérification de positionnement prescrite avant de couper.
Cette méthode réduit le besoin de répéter les procédures d’alignement complètes côté machine. Il permet également une meilleure organisation des montages et des enregistrements d'étalonnage au fil des équipes.
Il est important de noter que le positionnement à changement rapide n’élimine pas toutes les exigences d’inspection. Les opérateurs doivent toujours vérifier l'installation correcte et confirmer que les surfaces de positionnement restent propres, intactes et dans les tolérances requises.
Quelles sont les principales caractéristiques du mandrin d'électroérosion à fil de JWGRIP ?
1. Architecture à changement rapide à corps divisé
Le corps principal fixe et les sous-gabarits interchangeables séparent la référence de la machine des changements fréquents de pièces. Selon les informations produit publiées par JWGRIP, des tests comparatifs de cycles d'échange indiquent que les sous-jigs précalibrés peuvent réduire le temps de changement de luminaire d'environ 58 % par rapport aux flux de travail traditionnels de démontage et de remontage complets. Les résultats réels dépendent de la méthode de configuration d'origine, des pratiques de l'opérateur et des conditions de production.
2. Construction en acier allié sans contrainte
Le corps principal utilise de l'acier allié pré-durci et soulagé. Les spécifications du produit font état d'une variation de planéité du plan de référence ne dépassant pas 0,0027 mm dans une plage de température d'atelier de 16 à 31 °C. Cette caractéristique permet de contrôler les changements dimensionnels qui pourraient autrement affecter la relation de référence entre le montage et la machine.
3. Interfaces de localisation résistantes à la corrosion
Les surfaces de contact des broches de positionnement reçoivent un durcissement de surface local et une finition antirouille basée sur la passivation. Ces traitements visent à améliorer la résistance aux contacts répétés, aux conditions d'atelier humides, aux projections de fluide diélectrique et à la contamination fine par usinage.
4. Positionnement répétable
JWGRIP spécifie une précision de positionnement répété pour le montage sous-gabarit ne dépassant pas 0,003 mm dans ses conditions de test indiquées. Cela prend en charge le transfert des décalages de coordonnées établis entre des sous-gabarits compatibles et correctement calibrés. Cela ne doit pas être interprété comme une garantie de précision de la pièce finie dans toutes les conditions de machine, de matériau ou de découpe.
5. Configuration flexible et personnalisation OEM
Le mandrin prend en charge les sous-gabarits interchangeables compatibles et la personnalisation basée sur le dessin. En fonction de l'application, les clients peuvent discuter des empreintes de montage, de la disposition des broches de positionnement, de la course de travail des mâchoires et d'autres dimensions d'interface avec l'équipe d'ingénierie de JWGRIP.
6. Enregistrements de qualité traçables
Chaque mandrin principal porte un numéro de série gravé au laser. JWGRIP rapporte que les données d'inspection couvrant des paramètres tels que la planéité des références, la répétabilité du positionnement et la dureté de l'interface de localisation sont archivées à des fins de traçabilité.
Mandrin à changement rapide par rapport au luminaire traditionnel
La distinction la plus importante entre ces deux approches réside dans la manière dont elles gèrent les changements de production. Le tableau suivant résume leurs différences typiques en matière de flux de travail.
| Facteur de comparaison | Luminaire fixe traditionnel | Mandrin à changement rapide JWGRIP |
|---|---|---|
| Méthode de changement | Peut nécessiter le retrait du luminaire et une réinstallation complète | Échange les sous-gabarits compatibles tandis que le mandrin principal reste monté |
| Coordonner le référencement | Nécessite souvent un alignement répété côté machine | Prend en charge la réutilisation des décalages enregistrés à partir de sous-jigs pré-calibrés |
| Flexibilité de production | Dépend de la conception et de la préparation du luminaire | Conçu pour les changements de travail fréquents et les commandes variées en petits lots |
| Réduction du temps de configuration | Dépend du luminaire d'origine et de la procédure de configuration | Temps de changement d'environ 58 % plus court dans les tests comparatifs de cycle d'échange déclarés par JWGRIP |
| Répétabilité du positionnement | Dépend de l'état du luminaire et de la précision de la réinstallation | Répétabilité spécifiée du montage du sous-gabarit de ≤0,003 mm dans les conditions indiquées |
| Priorités de maintenance | Alignement, état de serrage et usure des fixations | Propreté de la surface de localisation, engagement de verrouillage, inspection de l'usure et enregistrements d'étalonnage |
Ces comparaisons décrivent les caractéristiques du flux de travail plutôt que les garanties de performances universelles. Avant de choisir un luminaire, les fabricants doivent vérifier les tolérances requises, l'interface de montage, les dimensions de la pièce et la procédure d'inspection de leur propre équipement.
Quelles applications bénéficient le plus du serrage de précision ?
Un mandrin à changement rapide est particulièrement utile lorsqu'un atelier d'électroérosion à fil gère plusieurs travaux avec différentes géométries de pièces et de courtes séries de production.
- Fabrication de moules et matrices :Prend en charge des changements efficaces entre les inserts de moule, les composants de cavité et d'autres pièces d'outillage de précision.
- Fabrication d'outils de précision :Aide à standardiser le référencement des pièces à travers différentes ébauches d’outils et tâches d’usinage.
- Usinage en sous-traitance à haute mixité :Réduit les travaux de configuration répétés lorsque les commandes des clients varient en dimensions et en quantités.
- Production de composants en petites séries :Permet d'organiser des sous-gabarits préparés pour les tâches récurrentes et les futures séries de production.
- Ateliers en plusieurs équipes :Aide les opérateurs à suivre un processus de configuration cohérent des appareils à l’aide de données d’étalonnage documentées.
Par exemple, un sous-traitant de moules peut recevoir plusieurs commandes nécessitant des inserts différents au cours d’un même quart de travail. Avec des montages classiques, chaque changement peut impliquer de supprimer le réglage existant et de rétablir la référence machine. Avec un système de changement rapide préparé, l'opérateur peut sélectionner le sous-gabarit calibré correspondant, l'installer, vérifier l'assise et le positionnement, et procéder selon la procédure d'inspection de l'atelier.
Cet exemple illustre une amélioration potentielle du flux de travail plutôt qu'un cas client mesuré. Les gains de productivité réels dépendent de la fréquence des commandes, de la complexité de l’installation, de l’utilisation de la machine et de l’expérience de l’opérateur.
Comment sélectionner le bon mandrin d'électroérosion à fil ?
La sélection d'un mandrin nécessite d'adapter le système de serrage à la machine, au flux de production et aux exigences dimensionnelles. La commodité du serrage ne suffit pas à elle seule.
Critères de sélection clés
- Compatibilité machine-table :Confirmez l'empreinte de montage, le modèle de boulons, l'espace disponible et la hauteur de travail requise.
- Exigences de positionnement :Identifiez la répétabilité et les tolérances de référence requises, et déterminez comment elles seront vérifiées.
- Géométrie de la pièce :Examinez les dimensions des pièces, les surfaces de serrage, les exigences d'accès et les interférences potentielles avec le chemin de coupe.
- Configuration du sous-gabarit :Déterminez combien de luminaires interchangeables sont nécessaires et si des conceptions standard ou personnalisées sont appropriées.
- Conditions environnementales :Tenez compte de l'exposition au fluide diélectrique, de l'humidité, de l'accumulation de boues, des méthodes de nettoyage et de la protection contre la corrosion.
- Fréquence de production :Estimez la fréquence à laquelle les appareils changent et si la préparation hors ligne peut réduire les temps d'arrêt des machines.
- Documentation et assistance :Demandez des dessins dimensionnels, des informations d’inspection, des conseils de maintenance et des spécifications d’interface avant d’acheter.
Les acheteurs comparant un mandrin EDM à fil de précision doivent fournir ces détails dès le début du processus de devis. Des informations techniques complètes facilitent l’évaluation de la compatibilité et l’identification des modifications nécessaires avant le début de la fabrication.
Comment les opérateurs peuvent-ils maintenir la précision du positionnement ?
Même un luminaire de précision nécessite un entretien régulier. La contamination, les dommages causés par les chocs, l'usure et les enregistrements d'étalonnage incorrects peuvent compromettre la relation de localisation entre le mandrin principal et les gabarits secondaires interchangeables.
Liste de contrôle opérationnelle recommandée
- Nettoyez le siège de positionnement et les surfaces de contact avant chaque installation du sous-gabarit.
- Inspectez les broches de positionnement et les surfaces de contact pour déceler des rayures, des bosses, de la corrosion et une usure anormale.
- Vérifiez que le mécanisme de verrouillage s'enclenche complètement et fonctionne correctement.
- Faites correspondre chaque sous-gabarit à son numéro de série et à son fichier d'étalonnage corrects.
- Vérifier le positionnement après un changement selon la procédure de contrôle de l'atelier.
- Recalibrez un sous-gabarit s'il a été réparé, endommagé ou trouvé en dehors de la tolérance spécifiée.
- Effectuez une nouvelle vérification complète du positionnement après une collision importante ou un dommage suspecté au mandrin principal.
- Suivez les instructions de nettoyage, de stockage et de protection contre la corrosion du fabricant.
Les enregistrements d'étalonnage doivent être traités comme des documents de production contrôlés. Un sous-gabarit avec un fichier d'étalonnage incorrect ou manquant ne doit pas être renvoyé au pool de production tant que son identité et ses données de positionnement n'ont pas été vérifiées.
Quels contrôles de qualité sont importants avant la livraison ?
Les processus de fabrication et d'inspection aident à déterminer si un mandrin répond à ses dimensions et exigences fonctionnelles spécifiées. Selon les informations produit publiées par JWGRIP, son flux de fabrication comprend l'inspection des matériaux, l'usinage CNC, le traitement de soulagement des contraintes, le meulage de précision, le durcissement de l'interface, l'inspection de la machine à mesurer tridimensionnelle, les tests répétés d'échange de sous-gabarits, le marquage du numéro de série et les contrôles dimensionnels finaux.
Les principaux critères d'acceptation comprennent :
- Planéité de référence :Confirme que les surfaces de référence critiques respectent la tolérance géométrique spécifiée.
- Répétabilité du positionnement :Vérifie si les installations répétées de sous-jig reproduisent la relation de localisation attendue.
- Dureté de l'interface :Vérifie les fonctionnalités de localisation renforcées pertinentes par rapport à leurs exigences spécifiées.
- Fonction de verrouillage :Confirme un engagement en douceur et une rétention sécurisée du luminaire interchangeable.
- Traçabilité :Relie le produit physique à son numéro de série et à la documentation d'inspection.
JWGRIP déclare que son système de gestion de la qualité suit les normes ISO 9001 et que les mandrins principaux finis sont fournis avec des rapports d'inspection indépendants. Les acheteurs doivent demander les documents applicables et vérifier que les résultats rapportés correspondent aux spécifications de leur commande. Tous les certificats de matériaux ou enregistrements de tests tiers doivent être confirmés dans le cadre du devis et de l'accord de commande.
Foire aux questions
1. Un mandrin d'électroérosion à fil à changement rapide élimine-t-il le besoin d'alignement après chaque changement ?
Non. Un système de changement rapide peut réduire l’alignement manuel répétitif en réutilisant les décalages de coordonnées enregistrés des sous-gabarits pré-calibrés. Les opérateurs doivent toujours effectuer la vérification prescrite après l'installation. La contamination, l'usure, une mise en place incorrecte ou une déformation peuvent affecter le positionnement.
2. Un atelier peut-il fabriquer ses propres sous-gabarits interchangeables ?
Oui, à condition que les sous-gabarits respectent les dessins d'interface de localisation et les exigences dimensionnelles applicables de JWGRIP. Chaque sous-gabarit sur mesure doit être calibré indépendamment et identifié avec un numéro de série unique avant d'être utilisé en production. La compatibilité doit être confirmée avant la fabrication.
3. JWGRIP prend-il en charge les dimensions de montage personnalisées ?
Les informations produit de JWGRIP décrivent la personnalisation OEM basée sur les dessins du client. Les acheteurs peuvent discuter de l'empreinte de montage, de la disposition des broches de positionnement, de la course de travail de la mâchoire et d'autres exigences d'interface. Soumettez des dessins complets, des tolérances dimensionnelles et des détails sur l'interface machine afin que l'équipe d'ingénierie puisse évaluer la faisabilité et fournir un devis.
4. Quelle est la répétabilité de positionnement spécifiée de ce mandrin ?
JWGRIP publie une spécification de précision de positionnement répété pour le montage sous-gabarit de ≤0,003 mm dans ses conditions indiquées. Cette figure décrit la répétabilité spécifiée du système de localisation et ne constitue pas une garantie universelle de précision de la pièce finie. L'état de la machine, la configuration de la pièce, les paramètres de coupe et les méthodes de vérification influencent également les résultats d'usinage.
5. Comment les opérateurs doivent-ils réagir si la surface de localisation d'un gabarit secondaire est endommagée ?
Retirez du service le gabarit secondaire concerné et inspectez les dommages. Ne vous fiez pas aux données d'étalonnage enregistrées précédemment tant que l'interface de localisation n'a pas été vérifiée et que le sous-jig n'a pas été recalibré si nécessaire. Si le mandrin principal a subi un impact important, effectuez l'inspection de positionnement répétée requise avant de redémarrer la production.
6. Quels documents les acheteurs doivent-ils demander avant de passer une commande ?
Demandez le dessin du produit, les dimensions de l'interface de montage, les spécifications de tolérance applicables, le rapport d'inspection, les instructions de maintenance et la confirmation de toute exigence de personnalisation. Pour les commandes OEM, clarifiez la disponibilité des certificats de matériaux et des enregistrements de tests supplémentaires avant le début de la production.
Conclusion : améliorer l'efficacité du flux de travail d'électroérosion à fil
Choisir le bon mandrin d'électroérosion à fil pour un serrage de précision peut aider les fabricants à réduire les tâches de configuration répétitives, à maintenir une référence de localisation cohérente et à organiser plus efficacement une production à forte mixité. Un mandrin principal fixe combiné à des gabarits secondaires interchangeables et précalibrés est particulièrement utile pour les sous-traitants de moules et les ateliers qui passent fréquemment entre des commandes de petits lots.
JWGRIP combine une architecture à changement rapide avec une construction en acier allié sans contrainte, des interfaces de localisation résistantes à la corrosion, des performances de positionnement répétées spécifiées et une personnalisation OEM basée sur des dessins. Pour déterminer si cette solution répond aux exigences de votre machine et de votre production, évaluez l'interface de montage, la plage de pièces, les tolérances requises et la procédure d'inspection avant d'acheter.
Si vous envisagez de mettre à niveau votre processus de serrage par fil EDM, explorez le mandrin Wire EDM de JWGRIP pour un serrage de précision etContactez-nousavec les spécifications de votre machine, les dessins techniques et les exigences de l'application. Notre équipe peut vous aider à évaluer la compatibilité des luminaires, discuter des configurations personnalisées et fournir un devis pour une solution de serrage adaptée à vos besoins de production.
Actualités connexes
- Pourquoi devriez-vous choisir un Uniholder EROWA 72 ER-035211 compatible pour un serrage de haute précision
- Pourquoi les ateliers de travail à 5 axes préfèrent-ils un étau compact à centrage automatique de haute précision avec mâchoires dures
- Comment un étau d'électroérosion à fil rotatif de 0 à 100 mm peut-il améliorer la précision et l'efficacité de l'usinage
- L'étau en V TP UnoSet pour électroérosion à fil est-il la solution de maintien ultime pour la production par lots de pièces à arbre cylindrique
- Pourquoi de nombreuses usines de moules choisissent-elles le mandrin pneumatique 9 en 1 de type R pour le traitement EDM
- Pourquoi l'adaptateur UnoSet avec le jeu de palettes RSM 50 change-t-il la donne pour la fabrication de précision moderne par électroérosion à fil en 2026
Laissez-moi un message
Nouveaux produits

Recommandations d'actualités