- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Étaux à centrage automatique CNC haute performance série H77 pour un maintien de précision
En tant que fabricant en volume orienté application d'étaux à centrage automatique CNC série H77,JWGRIPfournit des corps d'étau compacts à centrage automatique, des jeux de mâchoires dures prêts à être échangés et des ébauches à mâchoires souples réusinables pour les ateliers d'usinage de petite et moyenne taille et les techniciens traitant des ébauches de taille variable avec un espace de table CNC limité. L'analyse structurelle par éléments finis et la production de masse standardisée garantissent une plage d'ouverture des mâchoires stable et une précision de centrage. Ce matériel de serrage peu encombrant permet une configuration efficace des fixations pour la production de lots mixtes à forte variance. JWGRIP fournit égalementSérie de palettes point zéroet la série de disques de fixation à changement rapide pour des solutions de serrage intégrées avec un changement rapide des fixations.
Points douloureux courants
De nombreux ateliers en petits lots basculent constamment entre différentes largeurs de flans. Les étaux traditionnels à vis unique nécessitent un réglage manuel répété du décalage à chaque fois que les dimensions d'une pièce changent. Les opérateurs passent un temps considérable à mesurer, à ajuster les écarts des mâchoires et à recentrer les pièces avant que chaque nouveau lot puisse commencer à couper.
Que se passe-t-il si les opérateurs se fient uniquement à leur jugement visuel lors du réglage manuel ?
Un écart de centrage apparaîtra. Même une erreur de centrage mineure créera une surépaisseur de matière inégale, provoquant une usure inégale de l'outil et des résultats dimensionnels incohérents des pièces finies sur l'ensemble du lot.
Comment libérer de l’espace précieux sur la table sur les machines à 3 et cinq axes ?
Les étaux standards de grande taille occupent une zone de montage excessive, ce qui limite le nombre de supports que vous pouvez disposer pour l'usinage simultané de plusieurs pièces. De nombreux propriétaires de machines oublient que le matériel d'étau compact peut libérer de l'espace de table disponible supplémentaire sans acheter de nouvel équipement de machine.
Le serrage autocentrant convient-il uniquement aux pièces symétriques ?
Une idée fausse très répandue parmi les machinistes. Avec des mâchoires souples correctement modifiées, ces étaux peuvent saisir de manière fiable des ébauches asymétriques, des pièces moulées et des matières premières de forme irrégulière pour les opérations de fraisage.
Différences fonctionnelles du produit
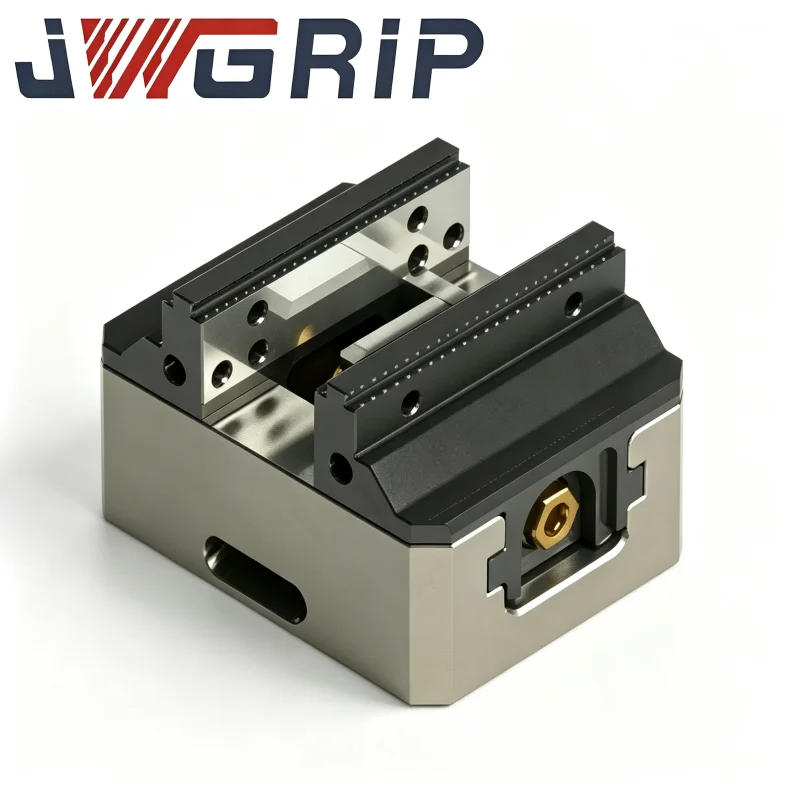
Étau compact à centrage automatique de haute précision avec mâchoires dures :
Construit avec des mâchoires dures intégrales durcies. Cette variante excelle dans le serrage répétitif de flans solides de dimensions standard. Son petit contour extérieur permet de conserver l'espace sur la table de la machine pour une disposition multi-appareils. Les surfaces dures des mâchoires résistent à l’abrasion après une production continue à long terme.
Étau à point zéro à centrage automatique à débattement prolongé avec mâchoires souples :
Dispose d'une course d'ouverture de mâchoire élargie et adopte des ébauches à mâchoires souples usinables remplaçables. Les opérateurs peuvent fraiser des profils personnalisés sur des corps à mâchoires souples pour correspondre aux contours extérieurs spéciaux des pièces, éliminant ainsi le besoin de gabarits personnalisés dédiés pour chaque nouvelle variante de pièce.
Étau à point zéro à centrage automatique de grand voyage avec mâchoires souples pour le fraisage CNC :
Offre une plage de déplacement des mâchoires encore plus étendue, bien adaptée aux ébauches en forme de boîte de taille moyenne dans les tâches générales de fraisage à 3 axes. Il maintient des performances de centrage stables sous des forces de coupe de fraisage d'intensité modérée.
Étau à centrage automatique de grand voyage avec mâchoires souples pour l'usinage CNC à 5 axes :
Hauteur structurelle optimisée et profils latéraux minces pour l'usinage à cinq axes. La hauteur totale réduite réduit le risque de collision broche-outil lors des mouvements d'inclinaison angulaires complexes des tables de machine à cinq axes.
Guide de sélection
Quand devez-vous sélectionner des configurations à mâchoire dure ?
Les mâchoires dures sont le choix préféré pour le serrage répété en masse d'ébauches de forme régulière en acier, en aluminium et en alliage. Les surfaces de contact durcies résistent aux rayures et à la déformation sous des cycles de serrage répétés. Les mâchoires dures nécessitent peu d'entretien et peuvent fonctionner de manière stable pendant de longs cycles de production.
Quelles conditions nécessitent des mâchoires souples usinables ?
Chaque fois que vous manipulez des pièces moulées irrégulières, des pièces forgées, des extrusions profilées ou des ébauches personnalisées uniques, les mâchoires souples usinables deviennent l'option pratique. Les opérateurs peuvent usiner des contours intérieurs correspondant à la géométrie extérieure de la pièce directement sur des corps à mâchoires souples à l'intérieur de votre atelier.
Quels sont les pièges pratiques à éviter lors de l’utilisation de mâchoires souples ?
Après des modifications répétées de l'usinage, l'épaisseur du matériau de la mâchoire souple diminuera. Des mâchoires excessivement amincies perdront de leur rigidité et introduiront une flexion de serrage. Les utilisateurs doivent suivre l’épaisseur résiduelle de la mâchoire et remplacer les ébauches à mâchoires souples une fois que l’épaisseur tombe en dessous du seuil de sécurité.
Conseils d'utilisation
1.Quels avantages découlent de l'association de ces étaux à la série de palettes Zero Point ?
Les étaux peuvent être préchargés avec des pièces sur palettes éloignées de la machine. Des assemblages complets pré-assemblés peuvent être échangés sur des mandrins côté machine en quelques secondes, réduisant ainsi considérablement le temps de configuration sur la machine.
2. Quels points de compatibilité méritent une attention particulière lors de la correspondance avec la série de disques de fixation à changement rapide ?
Confirmez l’espacement des trous de montage avant l’installation. Un montage correct garantit que les étaux à centrage automatique peuvent être déplacés sur différents disques de montage sans correction d'alignement secondaire.
3.Quelles habitudes opérationnelles doivent être ajustées après l'adoption d'étaux à centrage automatique compatibles avec le point zéro ?
Ne considérez pas l’étau lui-même comme la donnée principale. La donnée unifiée provient de la palette ou du disque de montage sous-jacent. Tous les réglages de décalage de pièce doivent faire référence à la base du point zéro plutôt qu'aux caractéristiques du corps de l'étau.
Caractéristiques de conception et de fabrication des matériaux
Le corps principal de l'étau est en acier allié forgé et subit un traitement complet de trempe et de revenu. Les surfaces de guidage coulissantes critiques reçoivent un meulage de précision pour réduire la friction et garantir un mouvement synchrone et fluide des mâchoires. Les composants synchrones des engrenages à vis sont strictement inspectés pour empêcher la dérive asynchrone des mâchoires après des milliers de cycles de serrage.
Chaque étau fini est soumis à des tests d'écart de centrage, à une vérification de la force de serrage et à une détection de la course des mâchoires avant expédition. Les interfaces réservées à la connexion au point zéro suivent des normes dimensionnelles cohérentes pour l'interopérabilité entre les matériels.
Le service personnalisé couvre les limites d'ouverture des mâchoires modifiées, les corps à hauteur spéciale et les dispositions de trous de montage non standard pour répondre aux exigences de montage uniques des différents ateliers de production.
Notes d'entretien
Les performances d'autocentrage se dégraderont progressivement si des copeaux et des résidus de liquide de coupe s'accumulent à l'intérieur de la vis interne et de la cavité du guide coulissant. Un nettoyage régulier des mécanismes coulissants ainsi qu'une lubrification adéquate sont essentiels pour préserver la précision de centrage d'origine. Même le matériel d'étau de haute qualité ne peut pas maintenir une précision constante si les copeaux et le liquide de refroidissement corrosif restent piégés dans les cavités mobiles pendant des périodes de production prolongées.





- View as
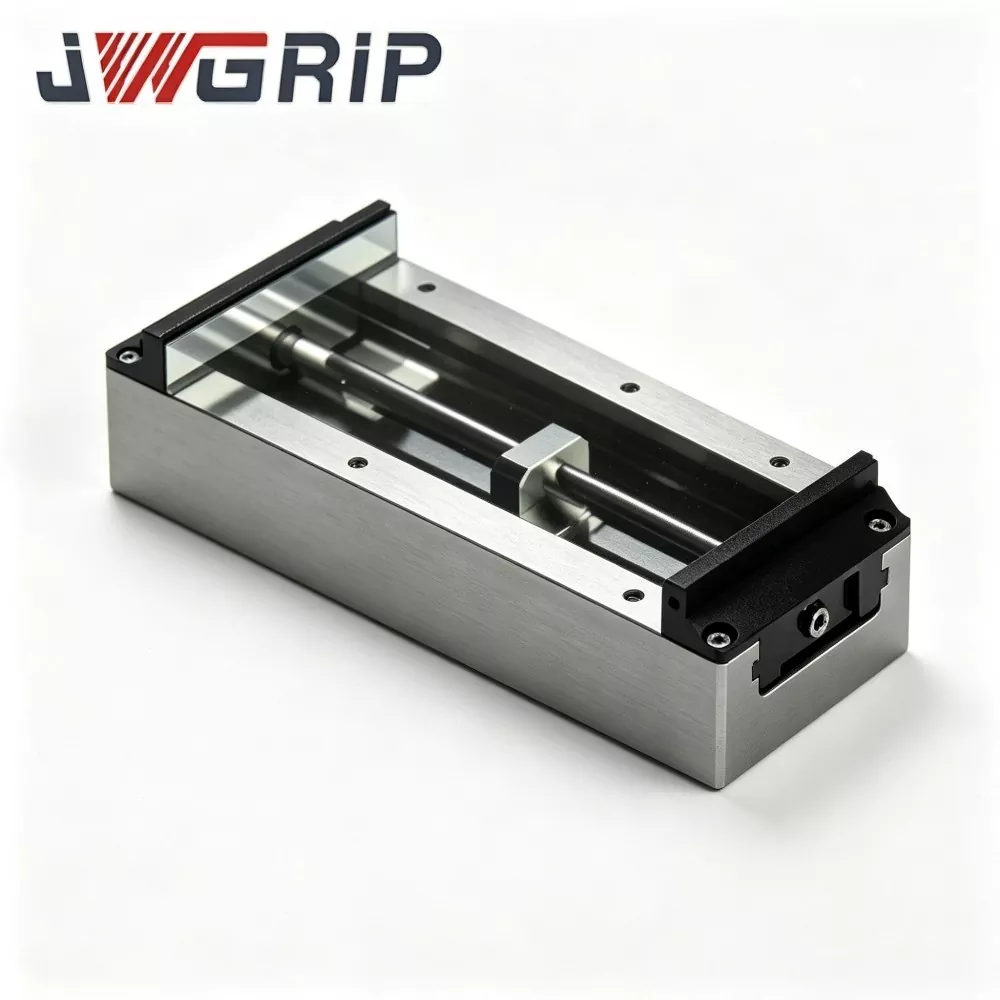
Étau auto-centrant de grand voyage avec mâchoires souples pour l'usinage CNC 5 axes
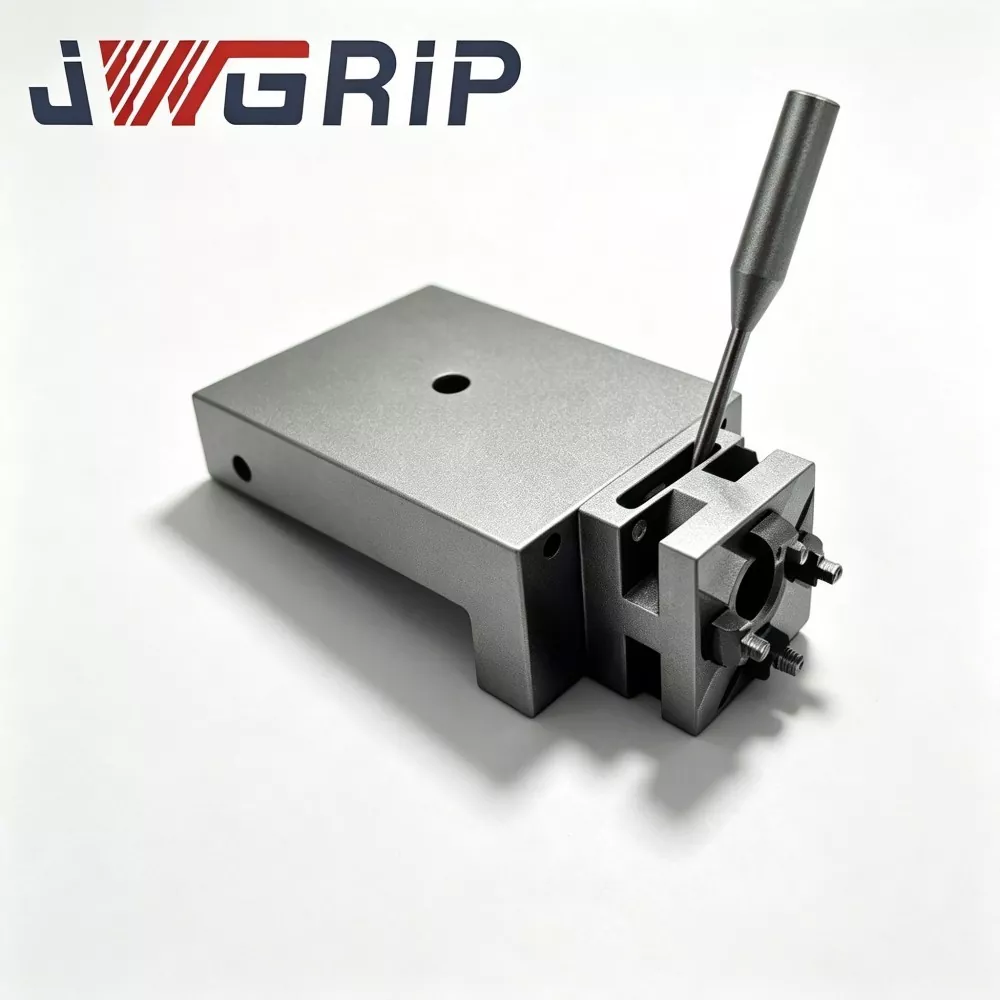
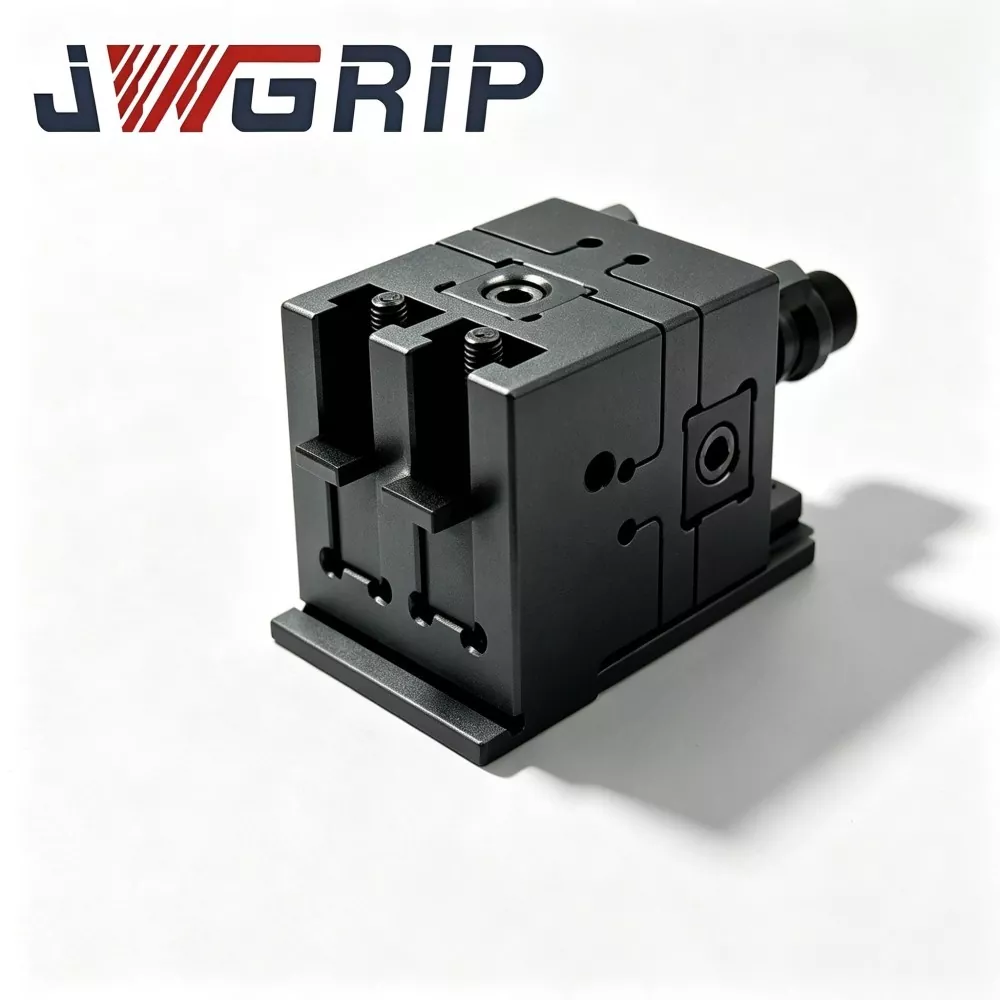
JWGRIP est le fabricant et fournisseur professionnel d'étaux auto-centrants haut de gamme à grand voyage avec mâchoires souples pour l'usinage CNC à 5 axes en Chine, fournissant un service de vente directe d'usine avec des produits standard entièrement en stock pour une livraison mondiale rapide. Il s'agit d'un nouveau dispositif de serrage intégré haute performance optimisé exclusivement pour les conditions de travail d'usinage CNC 5 axes. Adoptant une structure de serrage à grande course et une conception de mâchoire souple flexible usinable, il intègre un positionnement multi-angle adaptatif et des avantages structurels anti-interférences dans une seule unité, ne nécessitant aucun outillage auxiliaire supplémentaire.
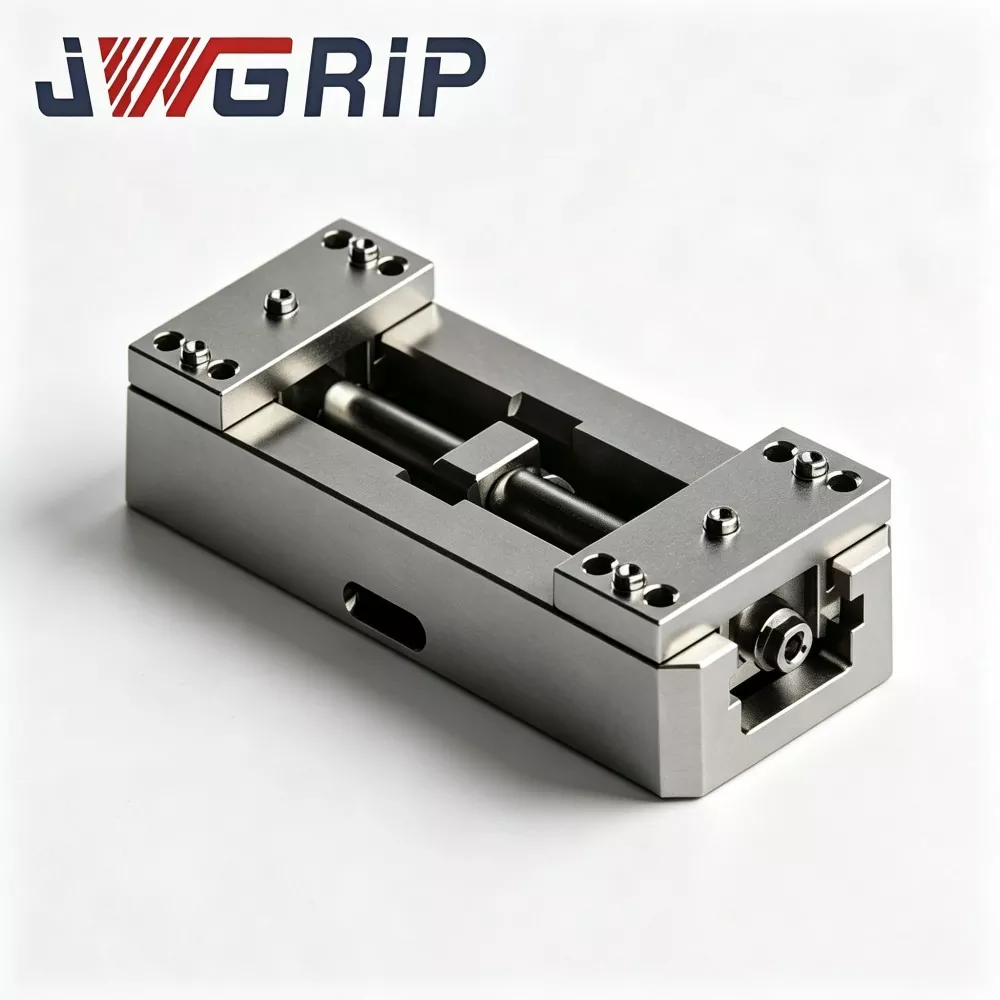
Étau à point zéro auto-centrant de grand voyage avec mâchoires souples pour le fraisage CNC
JWGRIP est le fabricant et fournisseur professionnel d'étau à point zéro auto-centrant à grand voyage direct d'usine et OEM avec mâchoires souples pour le fraisage CNC en Chine. Il s'agit d'un nouveau dispositif de serrage à changement rapide à point zéro intégré de haute performance, spécialement conçu pour les scénarios de production de fraisage CNC. Il intègre une structure de serrage à grande course, une configuration de mâchoire souple flexible modifiable et une donnée de positionnement universelle du point zéro dans une seule unité, éliminant ainsi le besoin de blocs de fixation auxiliaires supplémentaires et d'alignement manuel répété.

Étau à point zéro auto-centrant à débattement prolongé avec mâchoires souples
JWGRIP est le fabricant et fournisseur professionnel d'étau à point zéro auto-centrant à voyage prolongé personnalisé avec mâchoires souples en Chine, avec tous les modèles standard entièrement en stock pour une livraison mondiale rapide. Il s'agit d'un dispositif de serrage à changement rapide à point zéro intégré à grande course, spécialement développé pour les pièces de précision à paroi mince, de forme spéciale et de grande taille. Adoptant une structure de course étendue et une configuration flexible de mâchoires souples, il intègre une fonction d'auto-centrage automatique et une référence de positionnement du point zéro dans une seule unité, ne nécessitant aucune correspondance de montage auxiliaire.
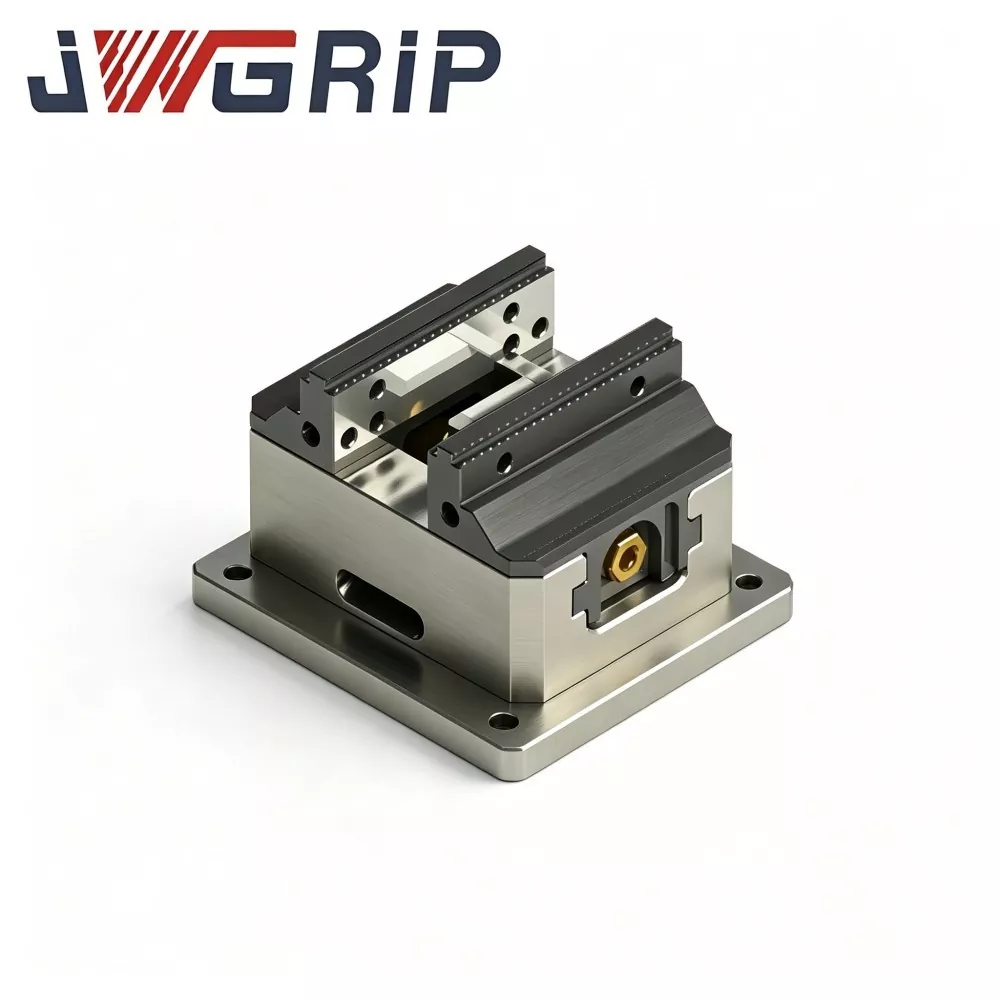
Étau compact à centrage automatique de haute précision avec mâchoires dures
JWGRIP est le fabricant et exportateur professionnel de l'étau compact à point zéro auto-centrant de haute précision avec mâchoires dures en Chine, fournissant un service de vente directe d'usine avec des spécifications standard entièrement en stock. Il s'agit d'un dispositif de serrage à changement rapide intégré au point zéro, optimisé professionnellement pour l'usinage de précision de petits composants symétriques. Combinant une structure de verrouillage intégrée au point zéro et un mécanisme d'auto-centrage automatique en une seule unité compacte, il ne nécessite aucune plaque d'adaptation supplémentaire ni étalonnage sur site, et peut être directement installé sur les tables de travail de machines-outils CNC pour s'adapter aux lignes de production flexibles manuelles et sans personnel.
JWGRIP est un fabricant et fournisseur professionnel Étaux à centrage automatique CNC série H77 en Chine. Nous vous souhaitons la bienvenue dans la vente en gros de produits de haute qualité à des prix compétitifs dans notre usine.
Recommandations d'actualités