- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Porte-électrodes de type R d'un fabricant de confiance pour des opérations de soudage fiables
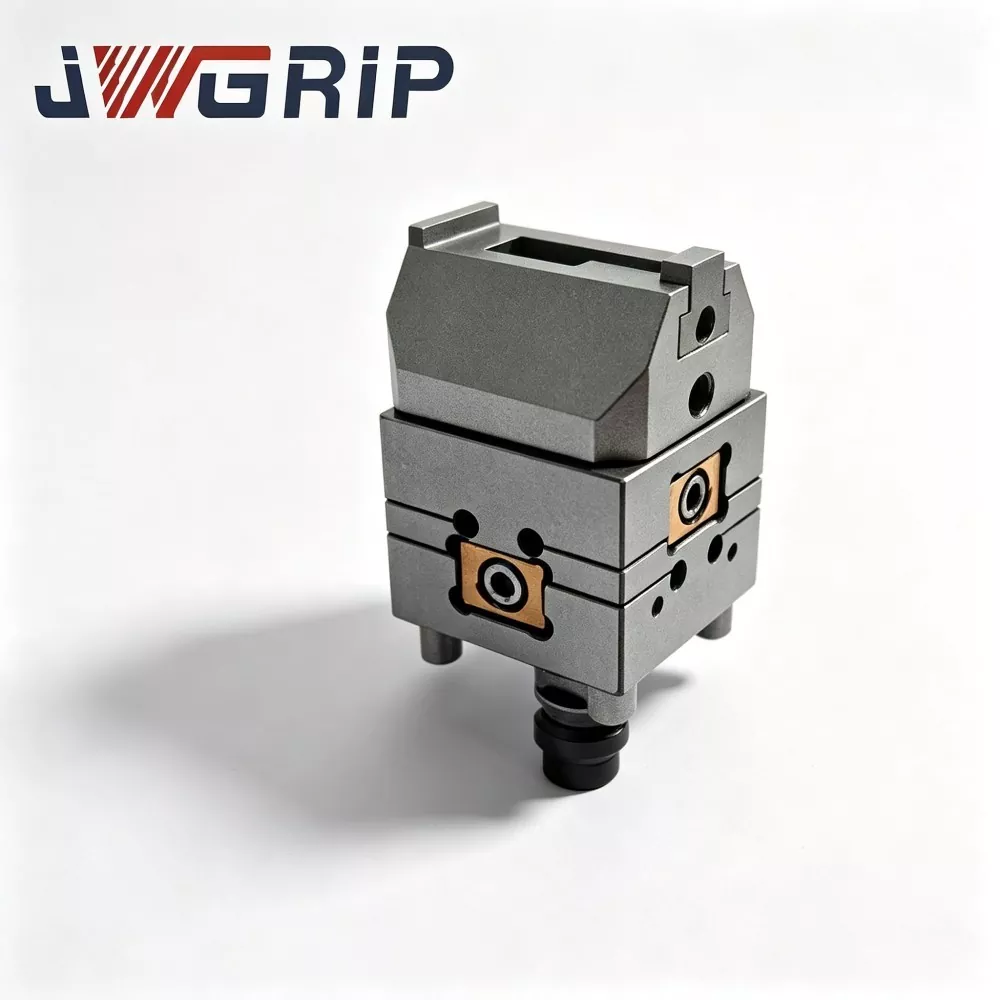
En tant que fournisseur spécialisé de supports d'électrode de type R,JWGRIPproduit des tiges d'extension, des unités de pinces de serrage et des ensembles de barres de traction pneumatiques de haute stabilité pour les fabricants de moules, les ingénieurs de procédés EDM et les acheteurs de luminaires qui luttent contre le faux-rond des électrodes et les vibrations lors de l'érosion par étincelles dans les cavités profondes. Chaque composant clé subit un traitement de réduction des contraintes et un meulage de précision pour minimiser les erreurs de concentricité lors du montage de diverses électrodes de graphite et de cuivre. Ces accessoires de montage atténuent les oscillations lors d'un enfoncement profond, améliorant ainsi la qualité de la finition de surface des détails complexes du moule. Outre les ensembles de montage d'électrodes, JWGRIP fournit égalementMandrins EDM de type Ret les mandrins d'électrode compatibles EROWA pour construire une chaîne d'outillage complète couvrant la base du mandrin jusqu'à la pointe de l'électrode.
De nombreuses usines de fabrication de moules se concentrent uniquement sur les performances des mandrins EDM et les paramètres des machines à étincelles, ignorant la manière dont les composants de montage des électrodes influencent directement les résultats d'usinage finaux. Même les électrodes en cuivre-graphite de haute qualité généreront un voile évident si elles sont associées à des supports de mauvaise qualité. Lors du traitement de cavités de moule profondes et étroites, de légères vibrations transmises depuis la position de montage produiront des parois latérales ondulées, des rayons d'angle flous et des éclateurs incohérents. Retravailler des cavités défectueuses gaspille des électrodes, consomme du temps de fonctionnement de la machine et retarde la livraison des commandes. De nombreuses pièces de montage à usage général disponibles dans le commerce ne peuvent pas résister à l'influence des éclaboussures de fluide diélectrique et des fluctuations de température à l'intérieur du réservoir de travail de l'EDM, ce qui entraîne une dérive progressive de la précision après des remplacements répétés d'électrodes.
Différences de performances
Les porte-outils génériques sont conçus pour le fraisage à grande vitesse plutôt que pour les environnements d'érosion par étincelle. Ils prennent rarement en compte la résistance du fluide diélectrique, les fluctuations thermiques et les exigences de serrage particulières des électrodes de graphite fragiles.
En comparaison, les porte-électrodes de type R sont entièrement optimisés pour les caractéristiques opérationnelles de l'électroérosion à plomb. La tige d'extension de type R pour porte-électrode EDM étend la portée pour l'usinage de cavités profondes sans amplifier les vibrations. La pince de serrage ER32 de type R pour porte-électrode EDM offre une force de préhension circonférentielle uniforme, empêchant les électrodes en graphite fragiles de se fissurer sous la pression de serrage. La barre de traction pneumatique de type R pour porte-électrode EDM permet un verrouillage et un déverrouillage automatisés à distance, ce qui s'adapte aux flux de travail de remplacement d'électrodes à haute fréquence. Le bloc d'étalonnage CNC de type R pour le serrage EDM prend en charge une vérification rapide du décalage, réduisant ainsi le temps de mesure avant le début du traitement par étincelle. Un matériel de montage raisonnablement adapté maintient la concentricité de l'électrode stable même lorsque l'on travaille loin de la référence du mandrin, évitant ainsi les défauts de surface provoqués par les vibrations sur les cavités du moule.
Réduire les déchets d'électrodes
Les électrodes de graphite et de cuivre représentent des coûts variables importants pour les ateliers de moulage. Une mauvaise concentricité du support et une force de serrage instable endommagent souvent des électrodes coûteuses avant même que l'usinage par étincelle ne commence. Les porte-électrodes standardisés de type R permettent aux opérateurs de terminer le préréglage, le découpage et la mesure du décalage des électrodes à l'extérieur du réservoir de la machine EDM. Les opérateurs assemblent les électrodes sur des tiges d'extension ou des unités de pinces sur des bancs de mesure externes ; après l'étalonnage, l'ensemble peut être installé rapidement sur les mandrins EDM de type R.
La barre de traction pneumatique supprime les opérations de clé manuelle, réduisant ainsi le risque de serrage excessif qui fissure les matériaux en graphite. Lors de la construction de lignes de production en mode mixte combinant fonctionnement manuel et semi-automatisation, les utilisateurs peuvent combiner ces supports avec des modules de localisation du système de serrage rapide, réalisant ainsi un transfert de données unifié entre les bancs de mesure pré-station et les tables de machine EDM. Ce flux de travail réduit les taux de rebut des électrodes et réduit le temps consacré aux corrections répétées sur la machine.
Avantages principaux du produit
Les surfaces de contact rectifiées avec précision garantissent une excellente concentricité, supprimant efficacement le voile des électrodes lors de l'érosion par étincelles dans les cavités profondes.
Des formes structurelles diversifiées, notamment une tige d'extension, une pince ER32 et une barre de traction pneumatique, s'adaptent aux électrodes courtes, aux tâches de cavité profonde à longue portée et aux exigences de production automatisée.
Le traitement anticorrosion de surface résiste à l'érosion du fluide diélectrique, ralentissant ainsi l'accumulation de rouille et de contamination à l'intérieur du réservoir de travail EDM.
Compatible avec les accessoires de localisation grand public de type R, prenant en charge une coopération rapide avec des blocs d'étalonnage et plusieurs styles de mandrins EDM.
Présentation du module produit
Les ensembles de montage d'électrodes de JWGRIP couvrent plusieurs modules fonctionnels pour gérer différentes longueurs d'électrodes, matériaux et niveaux d'automatisation.
La tige d'extension de type R pour porte-électrode EDM résout l'obstacle d'usinage des cavités de moule profondes et confinées ; il étend la distance de travail des électrodes tout en contrôlant l'amplification des vibrations dans des limites acceptables. La pince de serrage ER32 de type R pour porte-électrode EDM offre une force de serrage uniforme, protégeant les électrodes en graphite fragiles de la déformation par écrasement local. La barre de traction pneumatique de type R pour porte-électrode EDM prend en charge le verrouillage pneumatique à distance, adaptée aux ateliers poursuivant des degrés d'automatisation plus élevés. Le bloc d'étalonnage CNC de type R pour le serrage EDM sert d'outil de mesure auxiliaire pour la vérification du décalage, réduisant ainsi les essais et erreurs lors de la configuration des électrodes. Tous ces modules appartiennent à l’écosystème R-Type EDM Workholding System. Si les ateliers doivent traiter des électrodes standard en grands lots, ils peuvent sélectionner les unités correspondantes parmi les mandrins d'électrode compatibles EROWA, permettant ainsi une commutation flexible des appareils entre différentes normes d'outillage.
Principaux scénarios d'application
Ces composants de montage d'électrodes sont largement utilisés dans la fabrication de moules pour appareils électroniques grand public, le traitement de moules de pièces intérieures d'automobile, la production de moules de précision pour dispositifs médicaux et les tâches d'usinage de composites multi-électrodes. Ils s'adaptent aux équipements d'électroérosion à platine pour l'usinage de cavités profondes, la sculpture de minuscules éléments et la gravure de textures complexes. Qu'il s'agisse de mettre à niveau d'anciens équipements d'électroérosion ou de construire de nouvelles cellules de fabrication de moules, des supports correctement sélectionnés stabilisent l'état de fonctionnement des électrodes et réduisent la consommation inutile d'électrodes. Ils sont largement adoptés par les usines de moules personnalisés, les ateliers d’outillage de précision et les entreprises qui entreprennent des commandes d’externalisation de moules de haute complexité.
Conseils pratiques
Clarifiez d'abord votre profondeur d'usinage typique : les cavités étroites et profondes nécessitent des structures de tiges d'extension avec suppression des vibrations, tandis que les éléments de moule peu profonds peuvent adopter des configurations courtes à montage direct.
Deuxième confirmation du matériau de l'électrode : les électrodes en graphite nécessitent des supports de type pince avec une force de serrage uniformément répartie pour éviter les fissures.
Évaluez votre niveau d'automatisation de la production : les ateliers avec des changements d'électrodes fréquents peuvent donner la priorité au timon pneumatique pour un verrouillage rapide à distance. Les ateliers manuels en petits lots peuvent choisir des combinaisons de tiges d'extension et de pinces pour un déploiement rentable.
Avant d'acheter, vérifiez la compatibilité avec vos mandrins EDM de type R et accessoires d'étalonnage existants. Si vous rencontrez une confusion concernant la sélection de la longueur ou les schémas de combinaison, vous pouvez vous référer aux fiches de spécifications des dimensions publiées par JWGRIP pour filtrer les numéros de pièces appropriés en fonction du diamètre de l'électrode et des exigences de porte-à-faux.
Conseils d'entretien
Les résidus de fluide diélectrique, la poussière de carbone et la fine poudre de graphite s'accumuleront sur les surfaces de contact après une production EDM à long terme. Un nettoyage régulier des alésages de pinces, des cônes de tige et des surfaces de connexion des barres d'attelage est essentiel pour conserver la précision de positionnement d'origine. Évitez d'appliquer un impact mécanique excessif lors de l'installation des électrodes ; un choc violent déformera les surfaces coniques rectifiées avec précision et entraînera une perte permanente de concentricité. Appliquez une huile de protection anticorrosion après le nettoyage, en particulier pour les unités restées inutilisées pendant de longues périodes. Le remplacement des pinces usées dans les délais permet d'éviter une force de serrage inégale qui endommage des électrodes coûteuses. Des habitudes de maintenance quotidienne standardisées préserveront les performances de localisation à long terme de ces ensembles de montage de haute précision et maintiendront la production de votre EDM à plomb stable sur des milliers de cycles de production.




- View as
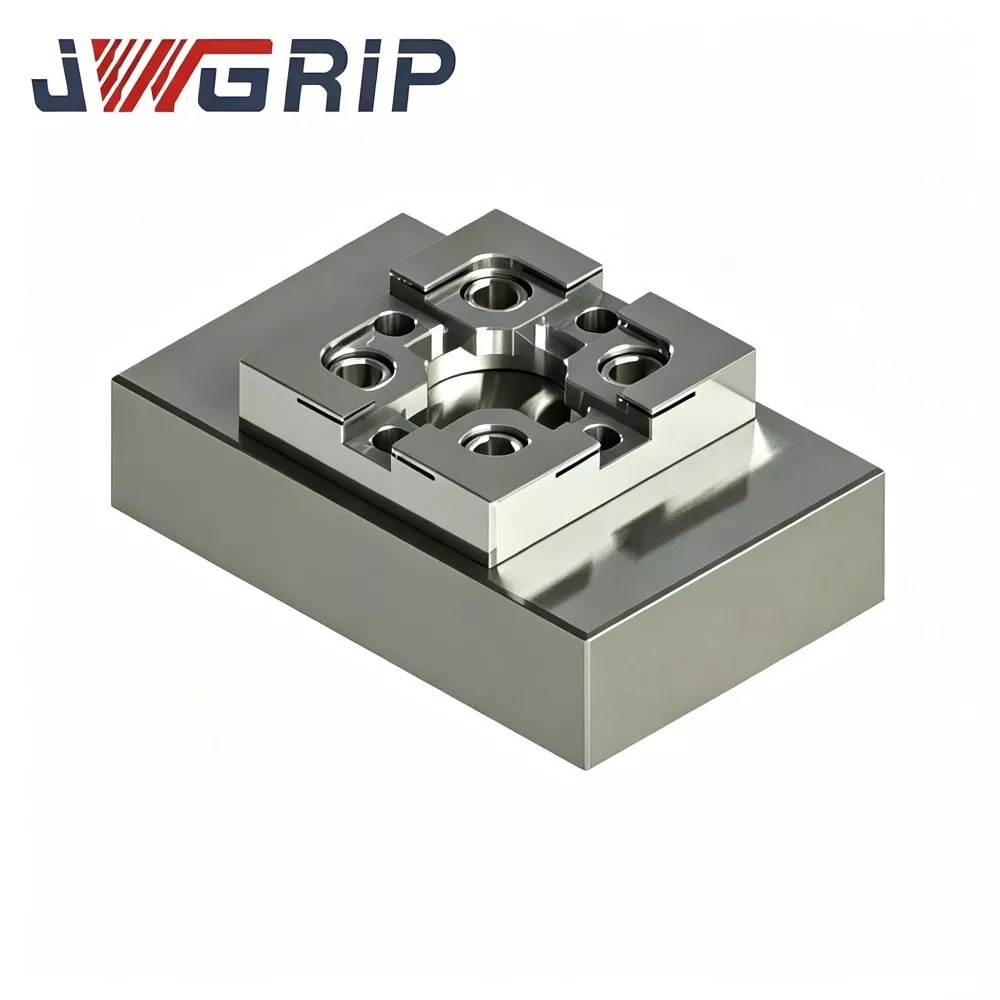
Bloc d'étalonnage CNC de type R pour le maintien de pièces EDM
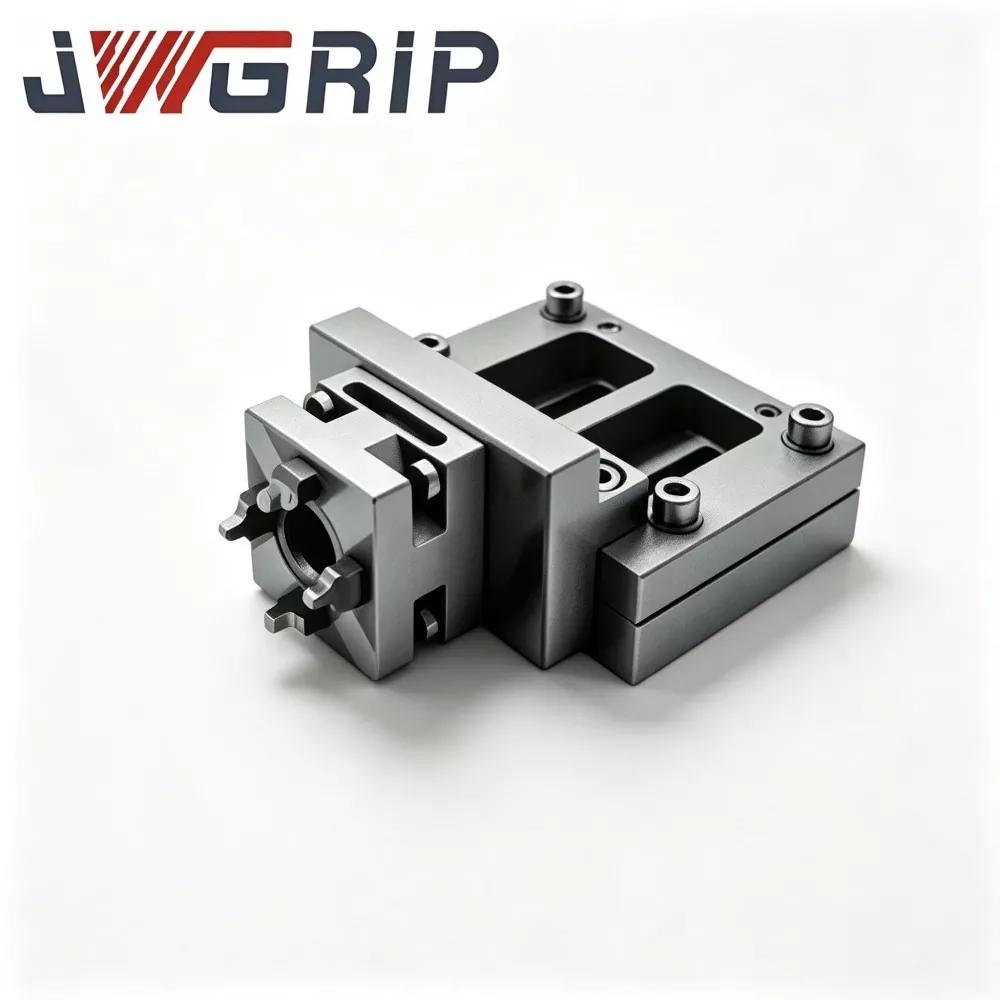
JWGRIP, un exportateur fiable et professionnel d'accessoires de serrage de précision EDM, fournit un bloc d'étalonnage CNC de type R de haute précision pour le serrage EDM, les commandes en gros et les projets personnalisés basés sur des dessins. Fabriqué en acier à outils stabilisé avec vieillissement sans contrainte, fraisage CNC multiface et meulage de surface ultra-précis, ce bloc d'étalonnage maintient une tolérance géométrique stable en cas de fluctuations fréquentes de température et de contacts répétés de la sonde. Le coin de référence arrondi unique de type R réduit le risque d'usure des arêtes vives et fournit des données de décalage de coordonnées reproductibles.

Barre de traction pneumatique de type R pour porte-électrode EDM
JWGRIP est le fabricant et fournisseur professionnel de barre de traction pneumatique de type R pour support d'électrode EDM en Chine, avec des spécifications standard entièrement en stock et acceptant les commandes groupées mondiales pour les projets d'ateliers de moules intelligents automatisés. Il s'agit d'un composant de traction pneumatique intégré de haute fiabilité, spécialement conçu pour les lignes de production automatisées d'électroérosion à plombs sans pilote. Il intègre une structure optimisée de transfert de force équilibrée de type R et des performances mécaniques anticorrosion de haute dureté dans un seul dispositif, éliminant l'atténuation de tension, la concentration de contraintes locales et les défauts d'usure faciles des barres d'attelage traditionnelles à corps droit.
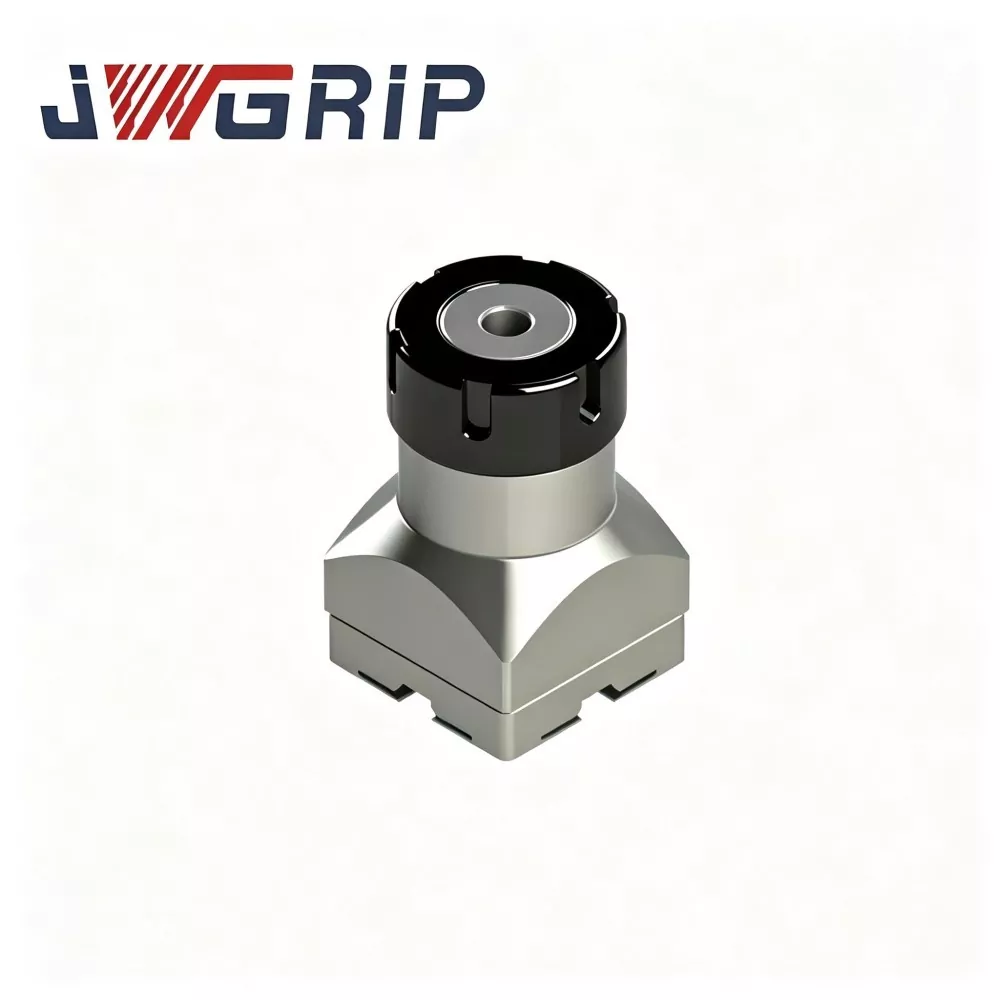
Pince de serrage ER32 de type R pour porte-électrode EDM
JWGRIP est le fabricant et fournisseur professionnel de pinces de serrage ER32 de type R pour porte-électrode EDM en Chine, fournissant un approvisionnement direct en usine et un service de modification OEM mature pour les entreprises mondiales de fabrication de moules EDM à plomb. Il s'agit d'un accessoire de serrage élastique haute performance spécifique à l'EDM, spécialement optimisé pour les conditions de travail de l'usinage par érosion par étincelle. Intégrant une structure d'équilibrage de force optimisée de type R et des performances de serrage élastique de haute précision dans une seule unité, il résout les défauts courants des pinces de serrage ordinaires à usage général, tels que les contraintes inégales et l'atténuation de précision facile.

Tige d'extension de type R pour porte-électrode EDM
JWGRIP est le fabricant et fournisseur professionnel de tige d'extension de type R pour porte-électrode EDM en Chine, fournissant un service de modification dimensionnelle personnalisé avec plusieurs spécifications standard entièrement en stock. Il s'agit d'un composant d'extension d'outillage EDM professionnel de haute précision spécialement conçu pour les scénarios complexes de traitement de cavités profondes d'usinage de plombs de moule. Il intègre une conception structurelle de haute rigidité et des performances de positionnement coaxial d'ultra-précision dans un seul corps de tige intégré, résolvant parfaitement le problème de la course de travail insuffisante des électrodes standard dans l'usinage de cavités profondes.
JWGRIP est un fabricant et fournisseur professionnel Porte-électrodes de type R en Chine. Nous vous souhaitons la bienvenue dans la vente en gros de produits de haute qualité à des prix compétitifs dans notre usine.
Recommandations d'actualités