- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Pince de serrage ER32 de type R pour porte-électrode EDM
JWGRIP est le fabricant et fournisseur professionnel de pinces de serrage ER32 de type R pour porte-électrode EDM en Chine, fournissant un approvisionnement direct en usine et un service de modification OEM mature pour les entreprises mondiales de fabrication de moules EDM à plomb. Il s'agit d'un accessoire de serrage élastique haute performance spécifique à l'EDM, spécialement optimisé pour les conditions de travail de l'usinage par érosion par étincelle. Intégrant une structure d'équilibrage de force optimisée de type R et des performances de serrage élastique de haute précision dans une seule unité, il résout les défauts courants des pinces de serrage ordinaires à usage général, tels que les contraintes inégales et l'atténuation de précision facile.
Cette pince de serrage ER32 avancée de type R est fabriquée à partir d'un matériau en acier à ressort de haute qualité, traité par plusieurs tournages de précision, un affûtage des trous internes et un traitement thermique complet de soulagement des contraintes cycliques. Il présente une rétention stable de la force de serrage, une excellente précision de rondeur et une résistance à la fatigue élastique fiable sous un choc de décharge d'impulsion EDM continu à long terme. Le profil structurel optimisé de type R réalise une transmission de force uniforme sur la surface intérieure du trou, minimisant ainsi efficacement l'erreur de faux-rond de l'électrode lors du serrage. Il est universellement applicable aux électrodes de cuivre, de graphite et de cuivre-tungstène, s'adaptant parfaitement aux scénarios d'usinage de précision des cavités de moule à long terme.
Différent des pinces ordinaires qui sont sujettes à la distorsion de la rondeur et à l'atténuation de la force de serrage après des cycles d'ouverture et de fermeture répétés, la pince de serrage ER32 de type R pour porte-électrode EDM évite le micro-glissement de l'électrode, le déséquilibre de l'éclateur et l'écart dimensionnel de la cavité du moule. Prenant en charge l'approvisionnement ponctuel standard et la modification personnalisée de la tolérance de l'alésage intérieur, des paramètres de rainure et de la finition de surface, il fournit des solutions de serrage stables, de haute précision et durables pour les ateliers modernes de traitement d'électroérosion à moules de précision.
Points faibles de la production
Dans la production quotidienne de moules EDM à platine, les pinces de serrage ER ordinaires du commerce créent plusieurs problèmes de fabrication courants :
Les flux de travail simplifiés pour les matières premières et le traitement thermique de découpe entraînent une distorsion de la rondeur et une atténuation de la force de serrage après de fréquents cycles d'ouverture-fermeture élastiques.
Sous l'impact continu d'une décharge pulsée, les électrodes produisent un micro-glissement et une dérive. L'éclateur devient inégal, entraînant une texture de cavité incohérente, un écart dimensionnel et un risque de mise au rebut pour les électrodes de moule de grande valeur.
JWGRIP optimise la pince R-Type ER32 en ciblant les points faibles mentionnés ci-dessus :
1. La matière première en acier à ressort de haute qualité et le traitement thermique multi-ronds anti-stress éliminent les contraintes résiduelles internes générées lors du tournage et de l'affûtage, empêchant ainsi la déformation permanente lors du travail cyclique élastique à long terme.
2. La conception optimisée du contour de type R répartit la force de serrage uniformément sur toute la surface du trou intérieur. Il fonctionne de manière stable pour les électrodes en cuivre souple, en graphite cassant et en cuivre-tungstène haute densité.
3. Correspond aux corps de porte-électrodes ER32 grand public existants, évitant ainsi un investissement excessif dans le renouvellement des luminaires.
4. Les spécifications standard sont en stock ; Une modification OEM pour la tolérance de l'alésage intérieur, la structure des rainures et le traitement de surface est disponible pour les électrodes de diamètre spécial et les conditions de travail difficiles.
5. Réduit efficacement les risques de glissement et d'épuisement des électrodes, stabilise l'état de l'éclateur pendant les tâches d'usinage de cavité de longue durée.
Caractéristiques structurelles
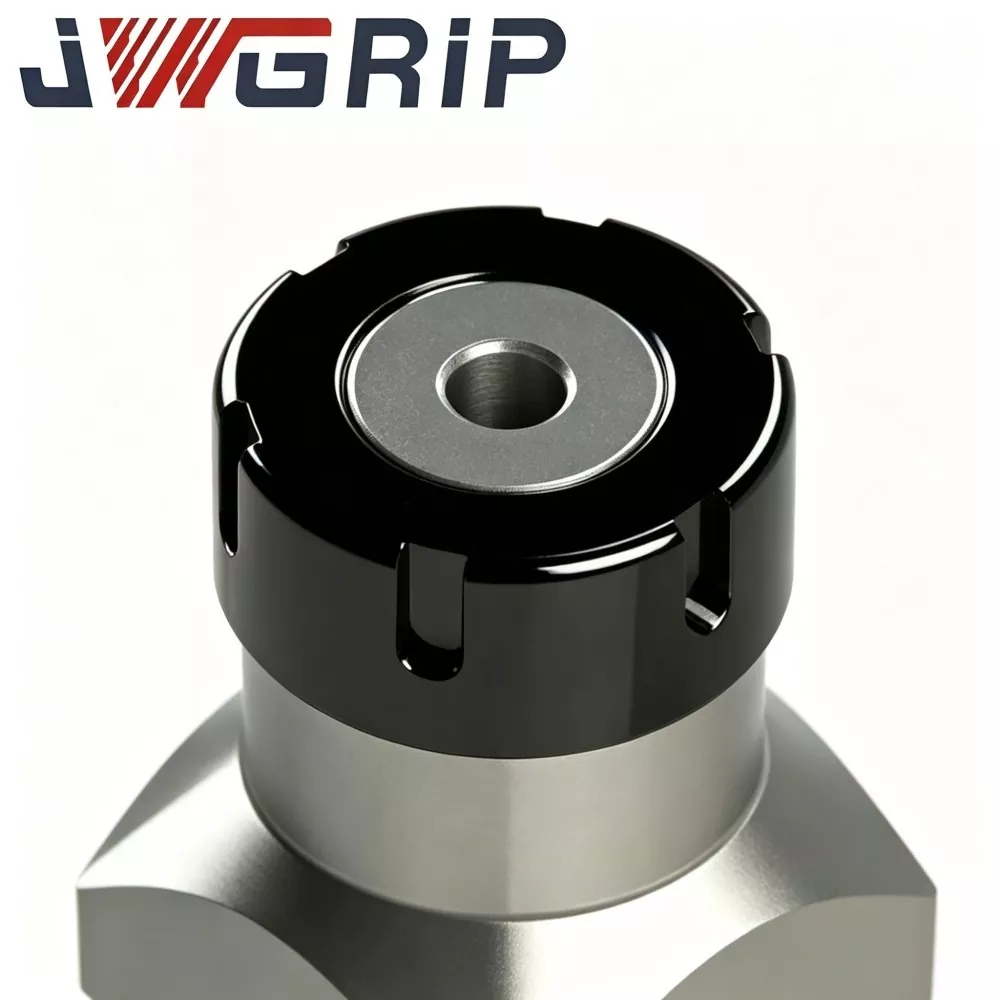
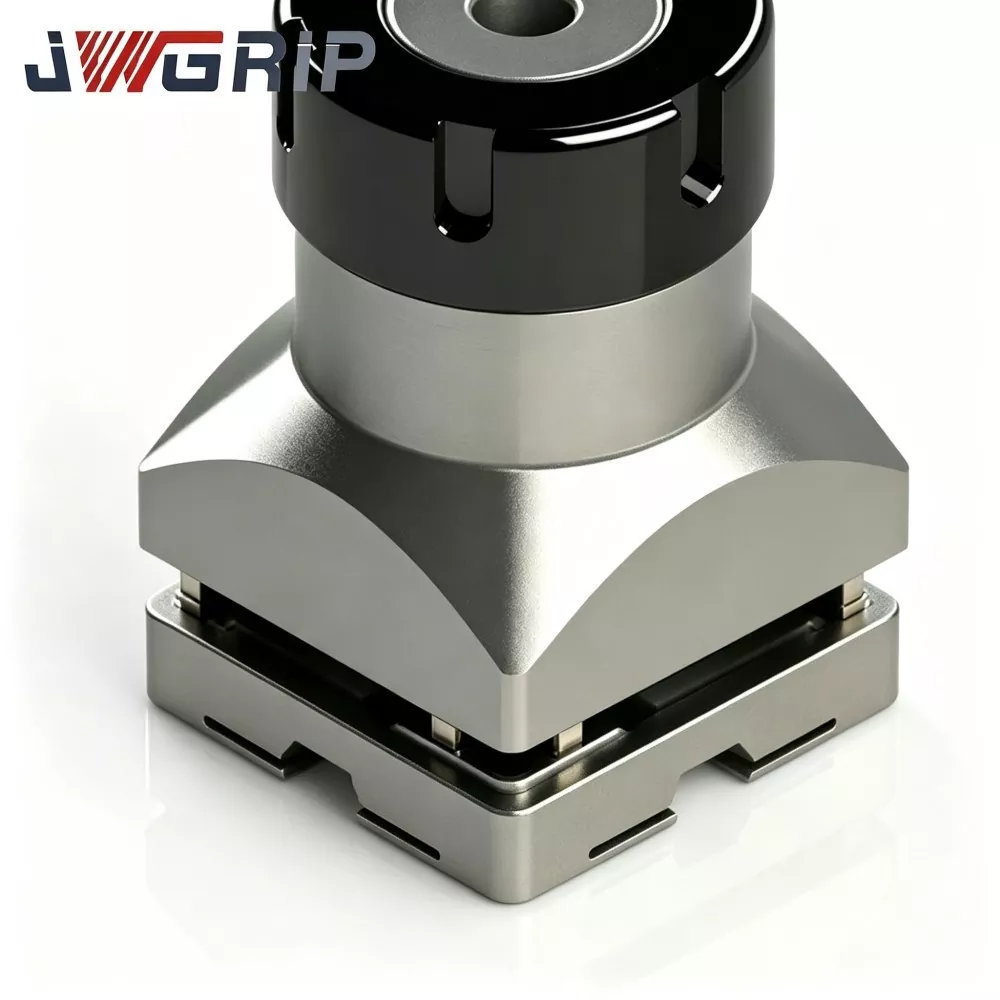
La pince JWGRIP R-Type ER32 pour porte-électrode EDM est un composant de serrage élastique de haute précision exclusivement conçu pour les ensembles porte-électrodes platine-EDM :
1. Installé à l'intérieur de l'écrou du support ER32 et du corps principal du support. Lorsque l'écrou du support est serré, il délivre une force de compression circonférentielle uniforme pour verrouiller les électrodes à tige ronde dans une position prédéfinie.
2. Les pinces de serrage universelles conventionnelles ER32 sont conçues à l'origine pour les broches de fraisage CNC ; ils ne sont pas optimisés pour les conditions spécifiques à l'EDM : vibrations pulsées continues, éclaboussures de fluide diélectrique et remplacement fréquent des électrodes.
3. La disposition améliorée des rainures fendues de type R redistribue la contrainte élastique sur le corps de la pince, réduit la concentration de contrainte locale et améliore les performances de récupération élastique après des cycles d'ouverture-fermeture répétés, maintenant un faible faux-rond en fonctionnement EDM continu.
Champ d'application : Il s'agit d'un consommable de base pour les ateliers de moulage par injection plastique, de moulage sous pression, de matrice d'estampage de précision, de moulage de pièces médicales et de moulage de composants optiques. Il serre les électrodes EDM à tige ronde en cuivre, en graphite et en cuivre-tungstène. Installation directe sans modification mécanique supplémentaire. La modification basée sur le dessin OEM est prise en charge pour les dimensions de tige d'électrode non standard.
Performances techniques clés
1. Structure de distribution optimisée des rainures fendues de type R Par rapport aux pinces de serrage ER32 ordinaires, la disposition réorganisée des rainures fendues de type R équilibre la répartition des contraintes élastiques. Lors du serrage de la tige d'électrode, chaque section génère une force de compression homogène, évite la déformation locale de la tige d'électrode et supprime le faux-rond total de l'unité de serrage d'électrode.
2. La matière première en acier à ressort soigneusement sélectionnée adopte un acier à ressort spécial au lieu de l'acier au carbone ordinaire. Après des cycles thermiques précis de trempe, de revenu et de relaxation des contraintes en plusieurs étapes, il conserve une élasticité stable après des centaines de cycles de serrage-libération et résiste à la déformation plastique permanente.
3. Artisanat d'affûtage de trou intérieur de haute précision L'alésage de serrage intérieur passe par un affûtage fin. L'excellente rondeur du trou intérieur et la douceur de la surface réduisent les marques d'abrasion sur les tiges d'électrode lors des échanges répétés et empêchent l'accumulation de microparticules qui pourraient aggraver l'écart de positionnement.
4. Bonne résistance à la corrosion du fluide diélectrique Un traitement anticorrosion de surface spécial ralentit l'érosion chimique due à un contact à long terme avec le fluide diélectrique EDM. Il réduit le risque de rouille dans un environnement humide de réservoir EDM et prolonge la durée de vie.
5. Large compatibilité avec les supports EDM ER32 standard. Conforme aux normes de base de dimensions extérieures ER32, s'adapte à la plupart des corps de porte-électrodes et écrous de serrage EDM de forme ER32 du commerce. Les utilisateurs finaux n'ont pas besoin de remplacer le matériel de support existant.
6. Les spécifications flexibles de diamètre de serrage standard de personnalisation directe en usine et OEM couvrent les tailles de tige d'électrode grand public. L'OEM peut ajuster la tolérance de l'alésage intérieur, la profondeur de la rainure, le réglage fin des dimensions extérieures et le traitement de surface selon les dessins du client ou des échantillons physiques.
7. Cohérence fiable d'un lot à l'autre Chaque lot de production est soumis à une inspection par échantillonnage de plusieurs articles. Les données clés sur les dimensions, le faux-rond et la dureté sont enregistrées dans des fichiers d'inspection par lots, garantissant des performances stables pour les entreprises de fabrication de moules achetant en volume.
Flux de travail de production complet
Chaque lot de pinces JWGRIP R-Type ER32 suit un flux de fabrication complet et strictement contrôlé :
① Inspection à l'entrée des matières premières
② Tournage de précision CNC pour le contour extérieur
③ fraisage de rainures
④ pré-usinage de haute précision des trous intérieurs
⑤ traitement thermique en plusieurs étapes (trempe, revenu, soulagement des contraintes)
⑥ affûtage fin du trou intérieur
⑦ ébavurage et finition des bords
⑧ traitement anticorrosion de surface
⑨ tests de performances multidimensionnels
⑩ tri par lots et entreposage de produits finis.
Spécifications du contrôle qualité
Production is performed under ISO 9001 quality-management-system standards.
Éléments de test de base : mesure des dimensions, vérification de la dureté, détection du faux-rond de serrage, test de simulation de fatigue élastique.
Tous les outils de mesure bénéficient d'un étalonnage métrologique périodique pour garantir l'authenticité et la répétabilité des résultats des tests.
Les rapports de contrôle des lots sont archivés pour chaque lot ; des certificats de matériaux et des enregistrements partiels de tests tiers peuvent être fournis sur demande du client.
Suggestion opérationnelle et de stockage :
Rangez les pinces dans des compartiments séparés de la boîte à outils anti-collision. Tenir à l'écart de l'humidité, des éclats de métal et des rayures dures avant l'installation. Nettoyer soigneusement l'alésage intérieur avant chaque montage. Les copeaux ou les résidus de fluide diélectrique à l'intérieur de l'alésage dégraderont sérieusement la précision de serrage.
Pourquoi choisir JWGRIP
1. L'équipe d'ingénierie de base en R&D d'outillage spécialisée dans l'EDM accumule une riche expérience dans le développement d'accessoires de serrage à platine-EDM. Nous ne copions pas simplement les conceptions de pinces de type fraisage ; les optimisations de produits découlent des commentaires massifs des techniciens de moules de première ligne.
2. Contrôle des performances d'un lot complet avant expédition De nombreux concurrents effectuent uniquement une inspection par échantillonnage ponctuel. Chaque pince de serrage JWGRIP R-Type ER32 finie passe la détection de serrage-excentricité avant d'être livrée pour filtrer les unités non conformes.
3. Approvisionnement direct d'usine stable et processus OEM mature Les marchandises de spécifications standard maintiennent une livraison stable. Pour les commandes de dimensions modifiées ou nécessitant des surfaces spéciales, l'équipe d'ingénierie examine les dessins OEM dans les 12 jours ouvrables et donne un retour sur la faisabilité. Délai de livraison standard : 10-15 jours ouvrables ; Le délai de livraison OEM est confirmé en fonction de la complexité du dessin.
4. Support technique professionnel axé sur les applications Lorsque les clients rencontrent un serrage anormal, un faux-rond excessif et d'autres problèmes d'assemblage sur site, l'équipe d'assistance technique fournit des conseils d'installation et un dépannage pratiques basés sur une véritable expérience d'atelier EDM.
5. Mécanisme de traçabilité complet des lots Chaque lot de production porte un marquage de lot indépendant. Si des problèmes inattendus liés à l'usinage surviennent, les paramètres de production et les enregistrements d'inspection d'origine peuvent être rapidement récupérés pour une analyse technique des causes profondes.
FAQ
Q1 : La pince JWGRIP R-Type ER32 peut-elle réaliser un faux-rond nul après l'installation ?
A1 : Le faux-rond nul ne peut être obtenu par aucun ensemble à pince élastique. Dans des conditions de test standard avec un support adapté et une barre de test qualifiée, le faux-rond assemblé est contrôlé ≤0,003 mm. Le faux-rond total réel monté sur la machine est également affecté par la rondeur de la tige de l'électrode, l'état de la surface, le couple de serrage des écrous et l'usure du corps du support. Gardez les composants correspondants en bon état pour une meilleure précision de serrage.
Q2 : Cette pince de serrage est-elle adaptée aux électrodes en graphite lourdes de grand diamètre ?
A2 : La pince ER32 de type R pour porte-électrode EDM prend en charge le serrage des électrodes en graphite. Pour les électrodes en graphite lourd de grande taille, évaluez la charge de la broche et le couple de serrage. Un poids excessif ou un serrage excessif accélère la fatigue élastique de la pince et réduit sa durée de vie. Faites correspondre le poids de l'électrode avec la capacité de serrage de la pince dans la production réelle.
Q3 : Pouvez-vous créer des OEM lorsque les paramètres de serrage du diamètre intérieur ou de la rainure de fente diffèrent de la norme ER32 ?
A3 : Oui. Veuillez fournir des dessins techniques complets ou des échantillons physiques, marquer la dimension de l'alésage de serrage, la tolérance, les spécifications de la rainure fendue, la cible de dureté et les exigences en matière de traitement de surface. Le service d’ingénierie évaluera la fabricabilité et émettra un devis formel.
Q4 : Quels articles sont couverts par la garantie ?
A4 : Il s’agit d’un outillage consommable de haute précision. La garantie s'applique aux défauts d'origine de fabrication tels que le voile non conforme aux spécifications au moment de l'expédition. Les dommages causés par des rayures, un serrage excessif, un couple inapproprié, un blocage de copeaux et une usure à long terme due à une utilisation en production sont exclus de la garantie.
Guide de sélection des pinces et conseils d'utilisation en atelier quotidien
1. Sélectionnez le diamètre de serrage nominal aussi proche que possible de la dimension réelle de la tige de l'électrode. N'utilisez pas une seule pince pour une gamme de tailles trop large ; un écart de grande dimension crée une pression de serrage inégale et une valeur de faux-rond plus élevée.
2. Avant la production formelle du moule, nettoyez entièrement l'alésage intérieur de la pince, la cavité de l'écrou du support et la surface de la tige de l'électrode pour éliminer les copeaux métalliques et les résidus de fluide diélectrique.
3. Après l'assemblage, effectuez une inspection du faux-rond à l'aide d'un indicateur à cadran avant le traitement par érosion par étincelle. Ce contrôle préalable réduit considérablement le risque de rebut dans l'empreinte du moule causé par une déviation des composants de serrage.
4. Pour les ateliers de moulage multi-machines, préparez plusieurs pinces correspondant aux tailles de tige d'électrode fréquemment utilisées. Jetez les pinces très usées. Remplacez immédiatement si un affaiblissement élastique, une déformation permanente ou des fissures de surface sont observés lors d'une inspection de routine, même si la durée de vie théorique n'est pas atteinte.
5. Mettez en œuvre un stockage classifié et un contrôle régulier de l'état du stock de pinces afin de maintenir une cohérence stable de l'usinage EDM pour les projets de production en série à long terme.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.

Recommandations d'actualités