- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Les mandrins EDM de type R offrent une précision haute performance pour les applications EDM
En tant que fournisseur industriel fiable de mandrins EDM de type R,JWGRIPpropose des mandrins pneumatiques robustes à longue durée de vie, des mandrins manuels et des modules de serrage multi-stations pour les fabricants de moules, les entrepreneurs en traitement d'électrodes et les acheteurs d'ateliers d'électroérosion recherchant une répétabilité de serrage constante dans les opérations continues d'érosion par étincelle. Les pièces fonctionnelles de base reçoivent un traitement cryogénique en usine et un rodage de précision pour réduire la déformation thermique due aux décharges d'étincelles de longue durée et préserver des performances de localisation stables sous charge cyclique. Au-delà du matériel de serrage EDM, JWGRIP développe égalementSupport de travail EDM compatible EROWAet les dispositifs de serrage pour électroérosion à fil, répondant aux exigences de serrage complètes, de la préparation des électrodes à la finition de la coupe du fil.
De nombreuses installations de traitement de moules sous-estiment à quel point les performances instables des mandrins peuvent éroder la qualité finale de la pièce. Dans la production quotidienne d'électroérosion, les opérateurs remplacent fréquemment les électrodes et les pièces ; les structures de serrage ordinaires souffrent facilement d'un décalage de position après plusieurs démontages. De minuscules écarts de positionnement seront amplifiés lors de l'usinage par étincelle, ce qui entraînera un éclateur inégal, des surfaces de cavité de moule défectueuses et un taux de reprise accru. Sans mandrins dédiés conçus pour les environnements EDM riches en diélectriques, les ateliers ne peuvent pas exploiter pleinement le potentiel des machines EDM haut de gamme, même s'ils investissent massivement dans des équipements avancés d'érosion par étincelle.
Qu'est-ce qui distingue le matériel de serrage spécialement conçu des fixations à usage général utilisées dans les machines EDM ?
Les étaux mécaniques standard ou les simples blocs de serrage sont conçus pour les environnements de fraisage CNC et manquent de protection contre l'immersion dans un fluide diélectrique, l'accumulation de résidus de carbone et les fluctuations thermiques induites par les impulsions.
En revanche, les mandrins EDM de type R sont entièrement optimisés pour les conditions de travail uniques de l'érosion par étincelle.
Le mandrin EDM pneumatique R-Type D150 offre un verrouillage pneumatique rapide et équilibré en force pour les remplacements fréquents d'électrodes, tandis que le mandrin EDM manuel CNC MacroStd R-Type D75 convient aux travaux de prototypes à faible volume où l'alimentation en air n'est pas disponible sur site. Le mandrin EDM pneumatique 9-en-1 de type R prend en charge le positionnement simultané de plusieurs électrodes, réduisant considérablement le temps de cycle d'usinage total pour les moules à cavités complexes.
Les structures internes scellées empêchent le fluide diélectrique et les débris de carbone de pénétrer dans les espaces de montage de précision, réduisant ainsi l'usure des composants de localisation internes. Chaque action de serrage reproduit la donnée d'origine, de sorte que les opérateurs évitent les vérifications répétées des indicateurs et le réalignement fastidieux des électrodes entre les différentes tâches d'étincelles.
Avantages du processus
De nombreuses usines passent beaucoup plus de temps à remplacer et à calibrer les électrodes qu’à effectuer une véritable découpe par érosion. L'adoption de mandrins standardisés permet de déplacer la plupart des travaux de configuration en dehors de l'enceinte de la machine EDM. Les travailleurs peuvent effectuer le pré-serrage des électrodes et la mesure du décalage sur des bancs auxiliaires, puis transférer l'ensemble de l'ensemble sur le mandrin monté sur la machine en quelques secondes. Les variantes pneumatiques telles que le mandrin EDM pneumatique R-Type D150 et le mandrin EDM pneumatique 9-en-1 R-Type minimisent la torsion et le serrage manuels, réduisant ainsi les sources d'erreur humaine. Si votre ligne de production mélange des commandes de prototypes et des projets de moules de masse, vous pouvez faire correspondre le mandrin EDM manuel CNC R-Type D75 MacroStd de style manuel et le mandrin EDM manuel R-Type D100 en fonction des caractéristiques du lot. Cet ensemble de matériel peut coopérer avec les porte-électrodes de type R pour former un flux de travail complet de manipulation des électrodes, et il peut également s'interconnecter avec des composants à changement rapide du système de serrage rapide lors de la construction de cellules de fabrication de moules semi-automatisées.
Points forts du produit
La construction interne spécialement scellée résiste à la contamination par le fluide diélectrique, la poussière de carbone et les résidus d'usinage pour un fonctionnement EDM stable à long terme.
La double sélection d'entraînement pneumatique et de verrouillage mécanique manuel s'adapte respectivement aux lignes de production automatisées et aux ateliers manuels en petits lots.
La précision de positionnement répété au niveau du micron réduit le décalage des électrodes et évite les surfaces défectueuses de la cavité du moule déclenchées par le décalage de la référence.
Compatible avec les porte-électrodes et les plaques de localisation grand public, permettant une connexion transparente avec l'inventaire existant des accessoires d'atelier.
Présentation de la composition du produit
La gamme de matériel de serrage de JWGRIP couvre des modèles pneumatiques multi-stations et des variantes manuelles compactes pour s'adapter à divers flux de production EDM.
Les produits pneumatiques à haut rendement comprennent le mandrin EDM pneumatique R-Type D150 et le mandrin EDM pneumatique 9-en-1 R-Type, principalement orientés vers les scénarios de remplacement d'électrodes à haute fréquence dans les ateliers de moulage à grande échelle ; ces modèles s'appuient sur une entrée de pression d'air stable pour obtenir une force de serrage uniforme sur plusieurs stations. La série manuelle contient le mandrin EDM manuel CNC R-Type D75 MacroStd et le mandrin EDM manuel R-Type D100, idéaux pour les laboratoires, les ateliers de prototypes et les sites sans alimentation en air comprimé stable. Tous les mandrins appartiennent à l'écosystème complet de produits du système de serrage EDM de type R. Lorsque les utilisateurs ont besoin d'étendre la capacité de montage d'électrodes, ils peuvent associer ces mandrins à des plaques de centrage de type R pour une extension de référence, ou adopter des modules de support d'EROWA Compatible EDM Workholding pour réaliser un partage de fixations entre systèmes.
Scénarios d'application typiques
Ces unités de serrage sont largement déployées dans la fabrication de moules d'injection plastique, le traitement de moules de moulage sous pression, la production de matrices d'estampage de précision et les travaux de préparation de lots d'électrodes personnalisés. Ils s'adaptent aux machines d'électroérosion à platine pour l'usinage de cavités et servent d'unités de localisation de noyau pour le serrage des inserts de moule, des électrodes à engrenages et des électrodes à texture complexe. Que vous modernisiez un ancien équipement d'électroérosion à plomb ou que vous construisiez de tout nouveaux ateliers de fabrication de moules intelligents, des mandrins correctement configurés peuvent comprimer les cycles de remplacement des électrodes et stabiliser la qualité de surface finale des cavités du moule. Ils sont fréquemment sélectionnés par les fournisseurs de moules automobiles, les usines de moules pour produits électroniques grand public et les fabricants d'outillage de précision.
Guide de sélection
Évaluez d'abord votre mode de production réel : la fabrication de moules en continu de masse avec des changements d'électrodes fréquents a tendance à bénéficier davantage des mandrins EDM pneumatiques de type R tels que le mandrin EDM pneumatique R-Type D150 ou le mandrin EDM pneumatique 9 en 1 de type R. Les ateliers orientés prototypes avec moins d'échanges peuvent choisir des options manuelles rentables, notamment le mandrin EDM manuel R-Type D100.
Confirmez ensuite les tailles des électrodes, la charge de serrage maximale et l'espace d'installation sur la table de travail de votre machine EDM. N'ignorez pas les conditions d'alimentation en air sur site : les versions pneumatiques nécessitent des sources d'air comprimé stables et sèches.
Si vous envisagez de vous connecter à des ressources de luminaires existantes, vérifiez à l'avance la compatibilité avec les porte-électrodes de type R et les plaques de localisation. Si vous êtes confronté à une confusion concernant la correspondance des paramètres, la documentation produit de JWGRIP propose des tableaux de dimensions détaillés et des guides de référence d'installation pour référence technique sur site.
Pourquoi travailler avec JWGRIP ?
Chaque corps de mandrin, cône de positionnement et ensemble de verrouillage est soumis à une inspection multi-processus stricte avant la livraison. Les matières premières en acier allié de haute dureté et le traitement cryogénique soulagent les contraintes internes générées lors de l'usinage, de sorte que la précision du positionnement ne se dégradera pas rapidement après des milliers de cycles de serrage.
Outre les modèles standard en stock, nous acceptons les modifications personnalisées pour les dimensions d'installation spéciales, les paramètres de force de serrage et le traitement de surface anticorrosion afin de satisfaire aux exigences uniques de fabrication de moules. Nous fournissons des dessins dimensionnels, des manuels d'installation et des conseils d'entretien pour aider le personnel de l'atelier à effectuer l'inspection quotidienne et le remplacement des composants. Un entretien de routine correct prolongera considérablement la durée de vie de ces unités de serrage de précision et permettra à votre production d'électroérosion par platine de fonctionner de manière stable pendant des années.





- View as

Mandrin EDM pneumatique 9 en 1 de type R
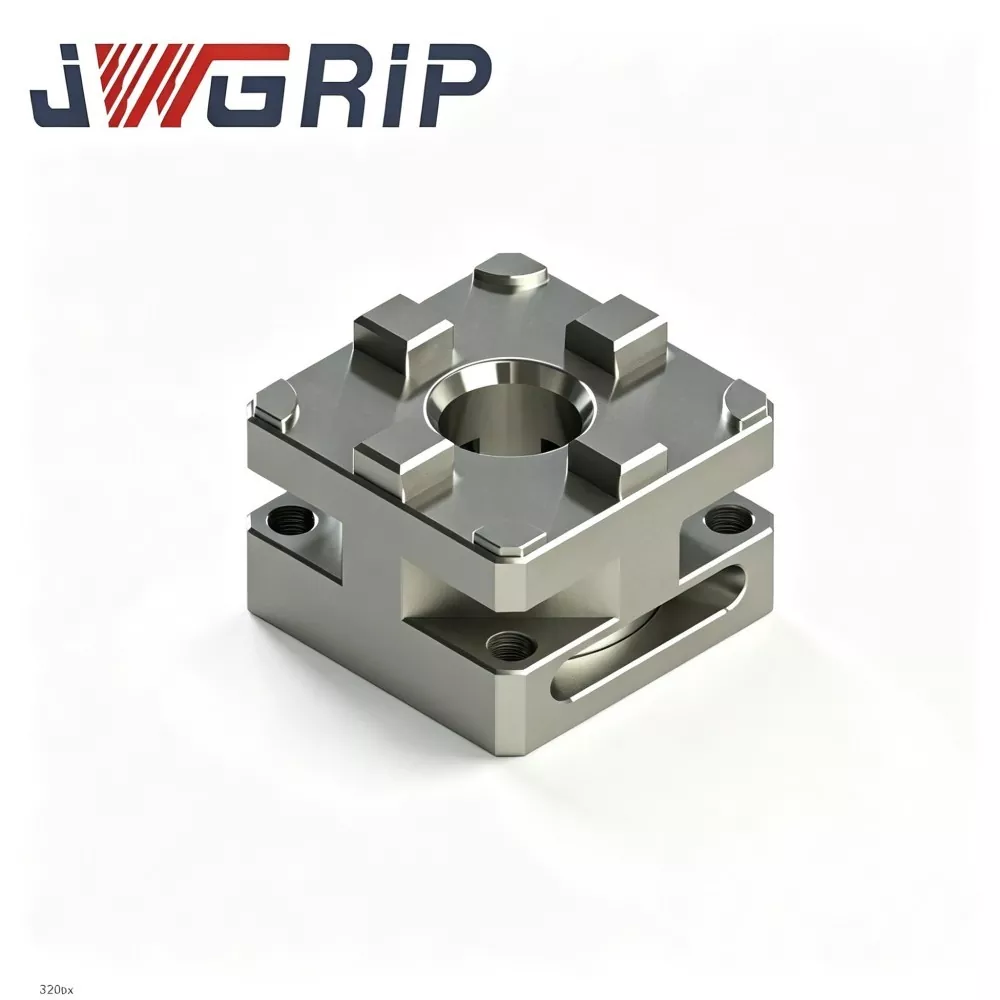
JWGRIP est le fabricant et fournisseur professionnel de mandrin EDM pneumatique 9-en-1 de type R en Chine, fournissant un service direct d'usine avec des modèles standard entièrement en stock pour servir les entreprises mondiales d'usinage de précision et de fabrication de moules. Il s'agit d'un système de serrage pneumatique tout-en-un intégré à changement rapide, conçu professionnellement pour les scénarios de production flexibles d'EDM et d'usinage de précision. Il intègre neuf ensembles de configurations différentes de porte-électrodes dans un seul corps de mandrin, éliminant ainsi le besoin d'acheter, de stocker et de gérer plusieurs mandrins EDM discrets et accessoires de serrage indépendants.
Mandrin EDM manuel de type R D100
JWGRIP est le fabricant et fournisseur professionnel de mandrin EDM manuel de type R D100 en Chine, avec des modèles standard entièrement en stock et prenant en charge les commandes groupées mondiales pour la soumission d'offres de projets et l'approvisionnement par lots d'essais. Il s'agit d'un dispositif de serrage de référence manuel intégré de haute précision, spécialement conçu pour les ateliers d'électroérosion à platine, de fabrication de matrices et de préréglage d'électrodes multi-stations. Adoptant une structure de verrouillage entièrement mécanique sans dépendance à la source d'air pneumatique, il intègre des performances de serrage manuel stables et une fonction de positionnement de concentricité de haute précision dans une seule unité.
Mandrin d'électroérosion manuel CNC MacroStd de type R D75
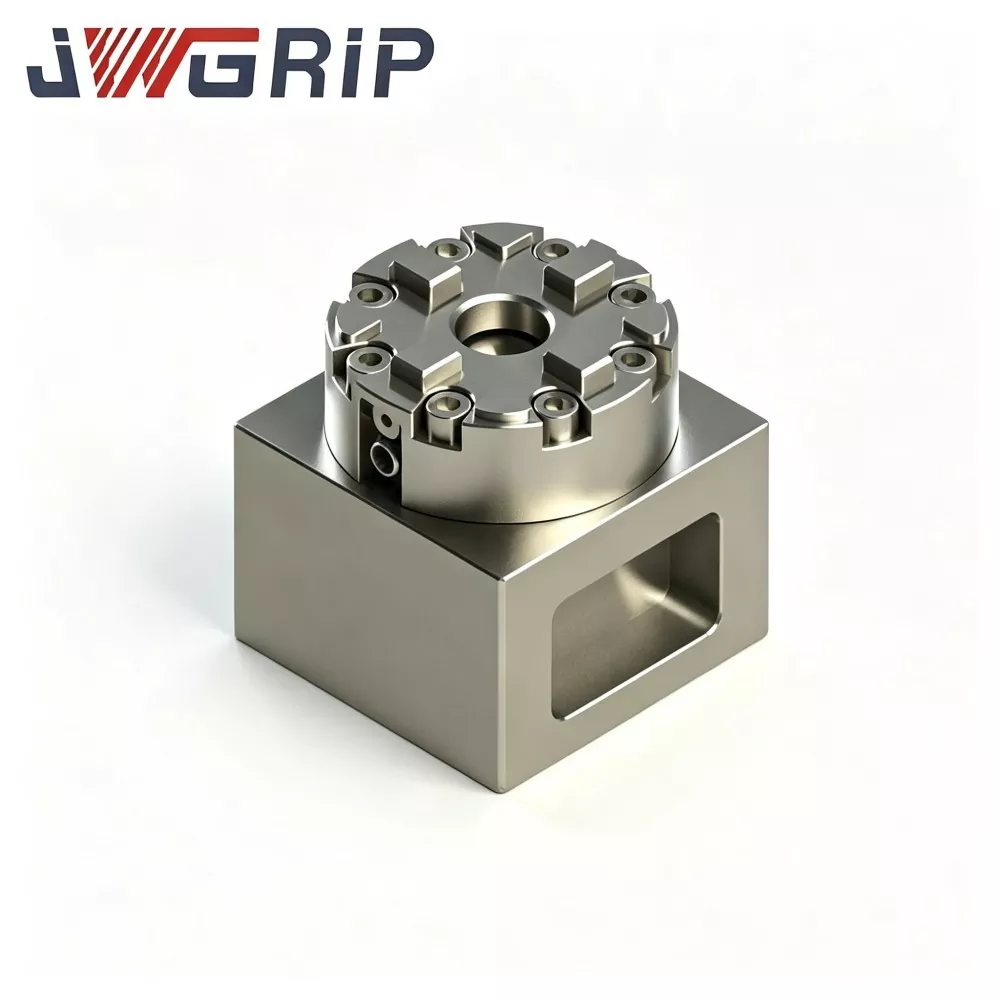
JWGRIP est le fabricant et fournisseur professionnel de mandrin EDM manuel CNC MacroStd personnalisé de type R D75 en Chine, fournissant un approvisionnement direct d'usine pour soutenir les projets d'appels d'offres mondiaux et les activités de consignation ponctuelle. Il s'agit d'un dispositif de serrage manuel intégré de haute précision conforme aux normes dimensionnelles MacroStd, spécialement conçu pour les ateliers d'électroérosion par platine, d'électroérosion par fil et de fabrication professionnelle d'électrodes de moule. Intégrant une structure en acier trempé anticorrosion et une référence de positionnement de précision unifiée dans une seule unité compacte, il élimine l'étalonnage fastidieux et répété des indicateurs à cadran et les erreurs de positionnement cumulatives des outils de serrage traditionnels.
Mandrin EDM pneumatique de type R D150
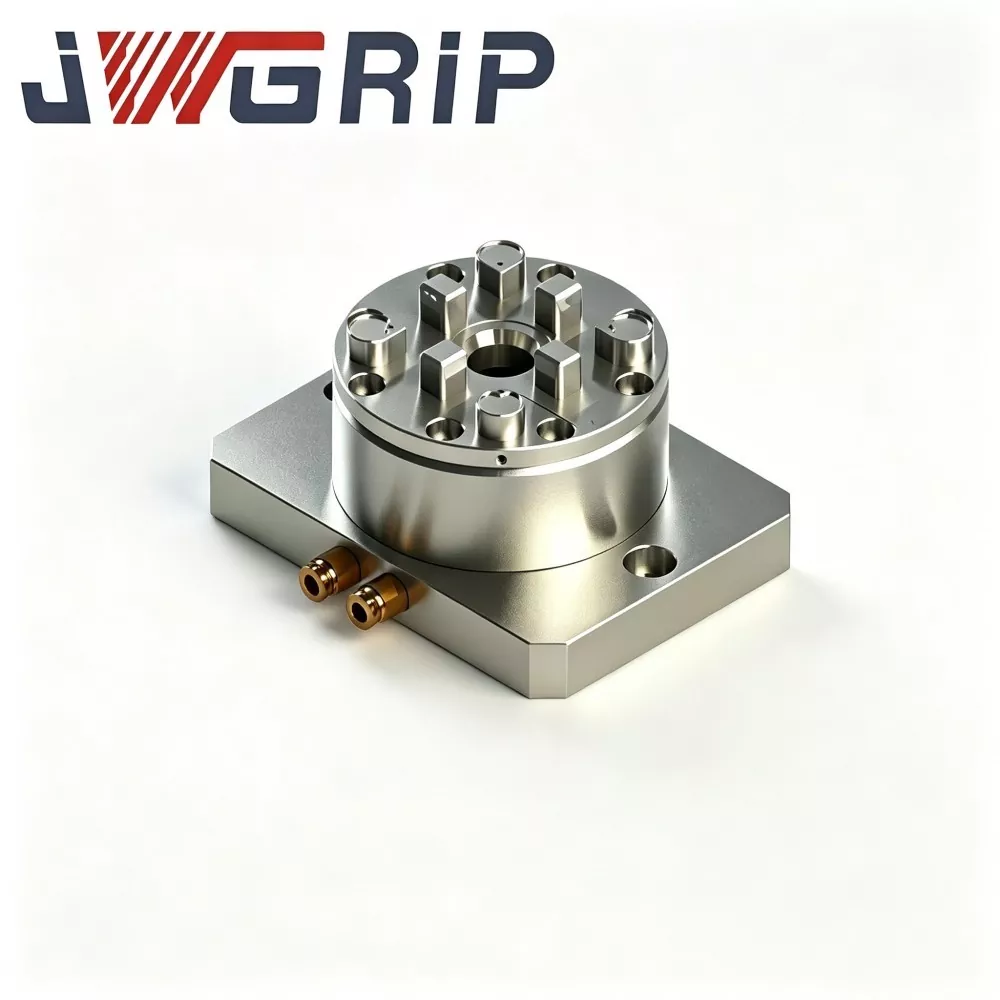
JWGRIP est le fabricant et fournisseur professionnel de mandrin EDM pneumatique de type R D150 en Chine, avec des spécifications standard entièrement en stock pour prendre en charge la coopération dans le cadre d'accords-cadres mondiaux et le déploiement de commandes en consignation. Il s'agit d'un dispositif de serrage pneumatique intégré à haut rendement, personnalisé et développé par des professionnels pour les scénarios d'usinage d'électroérosion par platine, d'électroérosion par fil et d'usinage d'électrodes de moule de précision. Il intègre une structure de circuit d'air interne optimisée et une unité de serrage de positionnement de haute précision dans un seul dispositif, éliminant ainsi l'alignement manuel fastidieux et les procédures d'étalonnage répétées requises par les luminaires traditionnels.
JWGRIP est un fabricant et fournisseur professionnel Mandrins EDM de type R en Chine. Nous vous souhaitons la bienvenue dans la vente en gros de produits de haute qualité à des prix compétitifs dans notre usine.
Recommandations d'actualités