- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






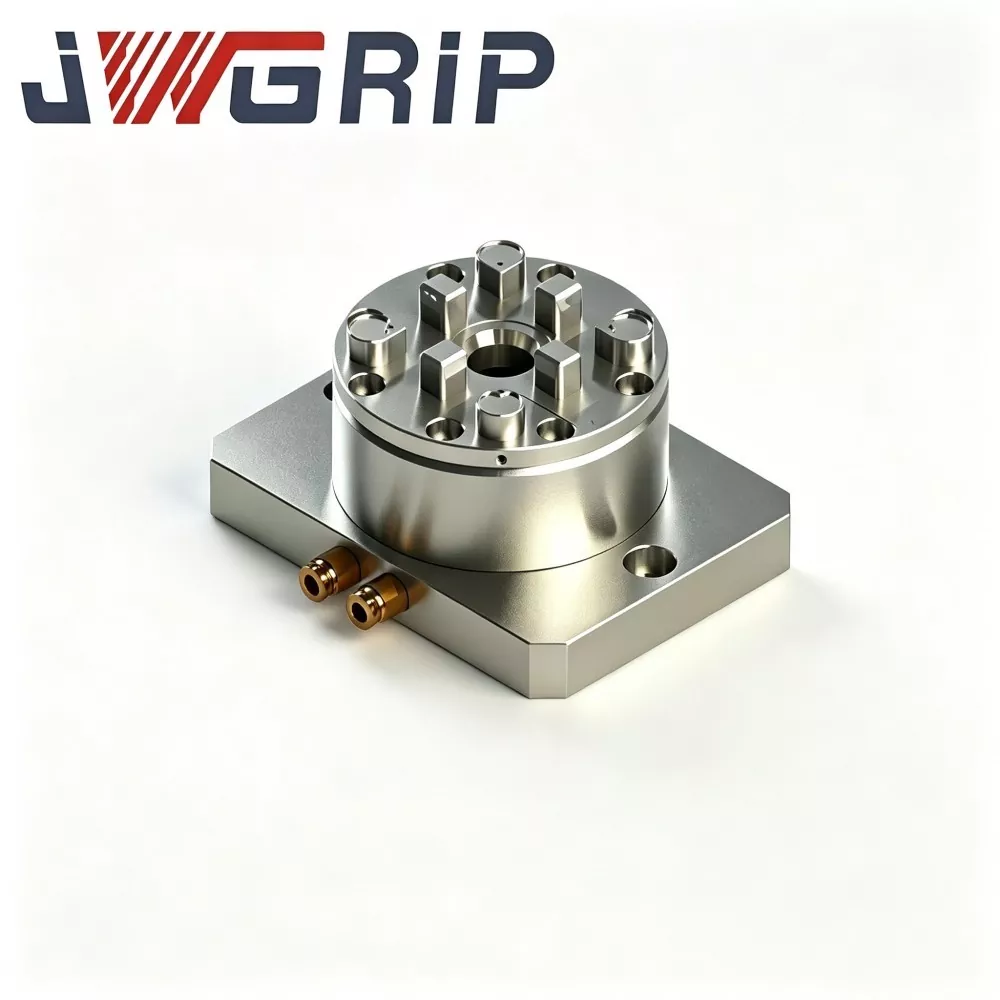
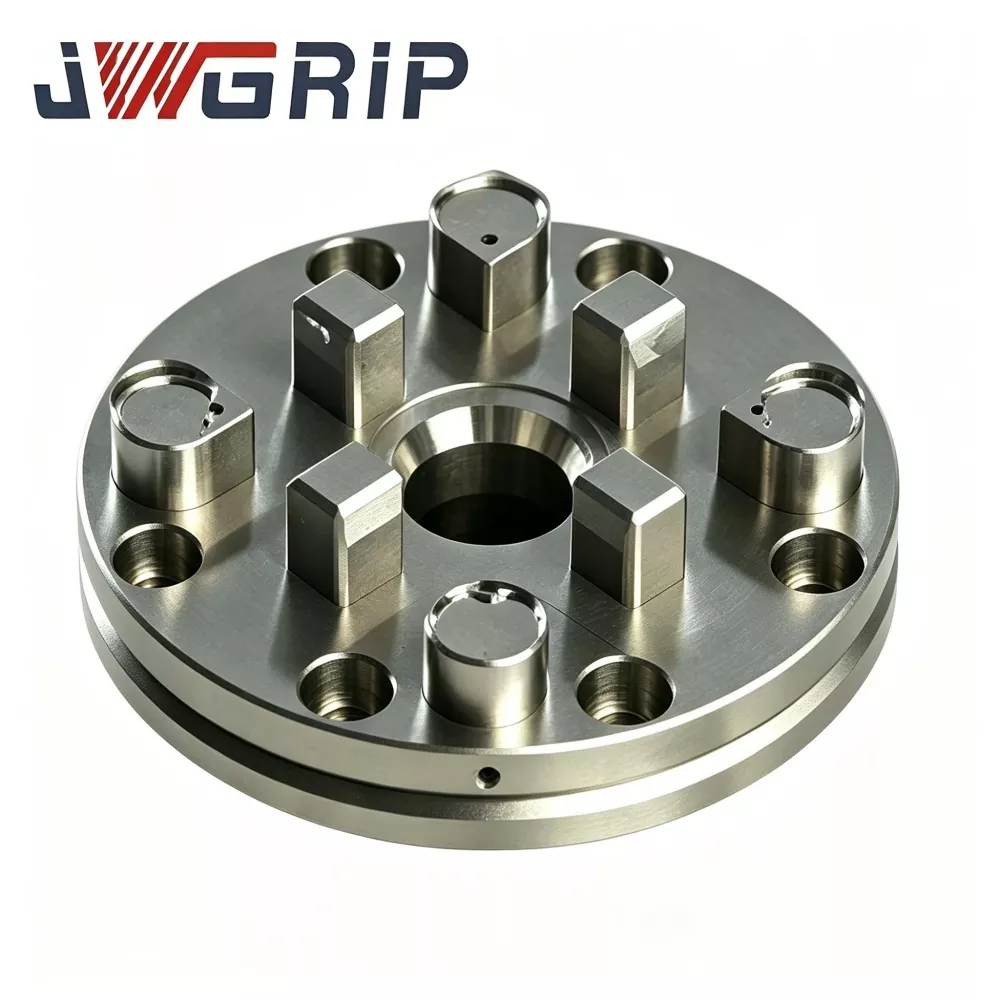
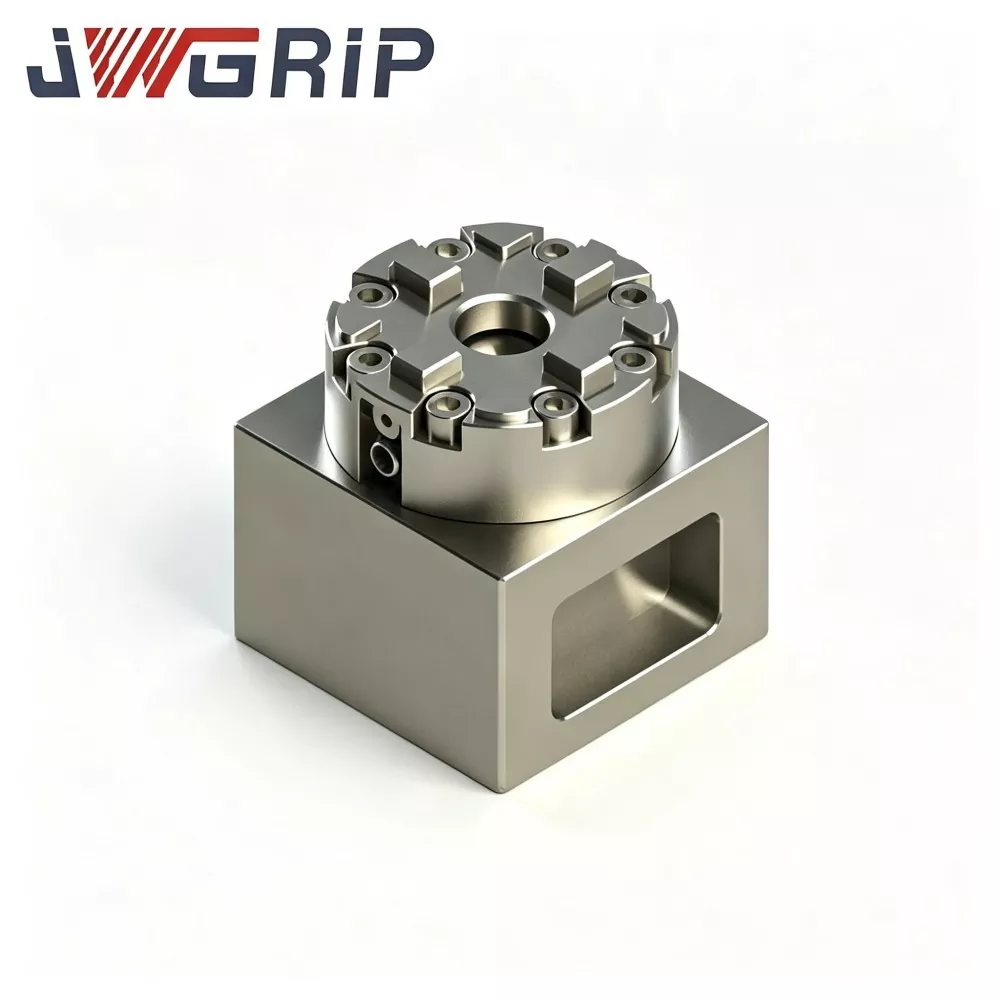
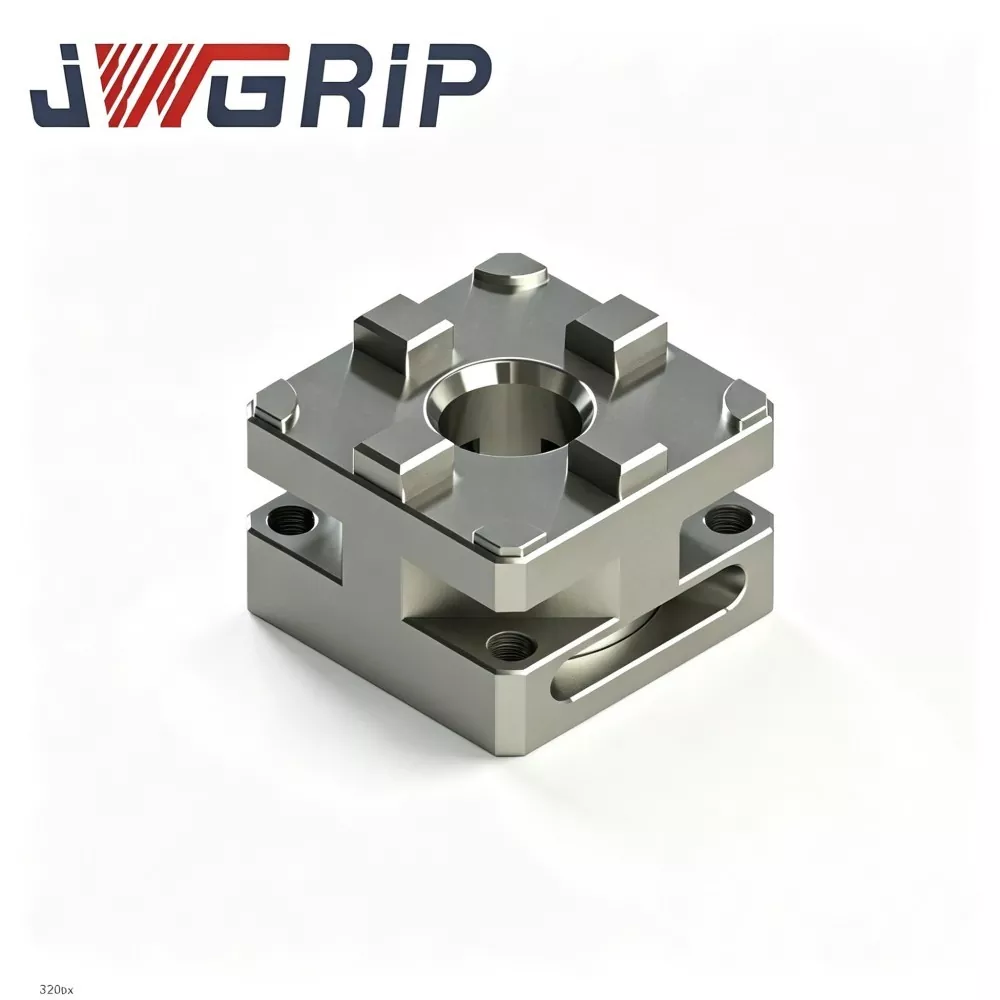
Mandrin EDM pneumatique de type R D150
JWGRIP est le fabricant et fournisseur professionnel de mandrin EDM pneumatique de type R D150 en Chine, avec des spécifications standard entièrement en stock pour prendre en charge la coopération dans le cadre d'accords-cadres mondiaux et le déploiement de commandes en consignation. Il s'agit d'un dispositif de serrage pneumatique intégré à haut rendement, personnalisé et développé par des professionnels pour les scénarios d'usinage d'électroérosion par platine, d'électroérosion par fil et d'usinage d'électrodes de moule de précision. Il intègre une structure de circuit d'air interne optimisée et une unité de serrage de positionnement de haute précision dans un seul dispositif, éliminant ainsi l'alignement manuel fastidieux et les procédures d'étalonnage répétées requises par les luminaires traditionnels.
Ce mandrin EDM pneumatique haute performance de type R D150 est fabriqué en acier allié trempé de haute qualité, offrant une force de serrage ultra-stable, une excellente concentricité et des performances anti-fatigue exceptionnelles à long terme sous cyclage pneumatique continu. Les surfaces de référence de positionnement du noyau adoptent une technologie d'usinage intégrée à serrage unique, et les composants clés correspondants sont rectifiés avec précision après le traitement de trempe pour garantir un jeu de montage et une précision d'assemblage constants. Le circuit d'air interne optimisé réduit efficacement la perte de pression lors d'actions pneumatiques répétées, maintenant un état de serrage stable pour un fonctionnement cyclique continu à long terme et évitant les fluctuations de la force de serrage et la dérive de concentricité.
Le mandrin EDM pneumatique de type R D150 prend en charge le préréglage hors ligne et le remplacement rapide des électrodes, réduisant considérablement le temps de débogage auxiliaire et réduisant l'écart de positionnement manuel. Il peut également être connecté à des modules de manipulation automatique de robots pour réaliser un échange d'électrodes sans pilote. Largement applicable au traitement EDM de précision des moules, il fournit des solutions de serrage fiables de haute précision pour les fabricants de moules, les sous-traitants du traitement EDM et les entreprises de production automatisée.
Solution de serrage
Dans les ateliers de fabrication de moules réels, le serrage des électrodes constitue un goulot d'étranglement majeur limitant l'efficacité du traitement EDM :
· Les montages manuels conventionnels nécessitent un serrage répété, un alignement du comparateur et un étalonnage de la position pour chaque remplacement d'électrode. Le coût du temps auxiliaire est élevé et la précision du positionnement dépend fortement de l'expérience de l'opérateur sur site.
· Pour les moules complexes nécessitant un échange continu de plusieurs groupes d'électrodes, une réinitialisation fréquente prolonge considérablement le délai de production global.
· De nombreux mandrins pneumatiques commerciaux à faible coût génèrent des fluctuations de pression après des milliers de cycles. La force de serrage et la dérive de concentricité endommageront la qualité finale de formation de la surface de la cavité du moule.
JWGRIP optimise la structure du produit pour résoudre les problèmes mentionnés ci-dessus :
1. Les surfaces de référence de positionnement du noyau adoptent un processus d'usinage complet à un seul serrage. Après le traitement de trempe, les pièces correspondantes critiques sont soumises à un meulage de précision pour garantir un jeu de montage constant.
2. Le circuit d'air interne optimisé réduit la perte de pression lors d'actionnements pneumatiques répétés, maintenant ainsi un état de serrage stable pour un travail cyclique de longue durée.
3. Le préréglage des électrodes hors ligne est pris en charge. Les opérateurs terminent l'installation et le débogage des électrodes en dehors de l'équipement EDM. Un échange rapide après l'amarrage évite les erreurs de positionnement dues à des ajustements manuels répétés.
4. Compatible avec les modules de chargement-déchargement automatique du robot pour réaliser un changement d'électrode sans pilote, fournissant un serrage fiable de haute précision pour l'EDM par lest, l'EDM par fil et le traitement de masse des électrodes de moule.

Architecture interne
Le mandrin EDM pneumatique JWGRIP R-Type D150 applique une architecture de serrage à coin fermée à entraînement pneumatique intégrée :
1. L'air comprimé de l'atelier s'écoule dans la chambre à air intérieure via l'orifice d'entrée d'air latéral. La pression de l'air pousse le bloc coulissant en coin et crée une force motrice radiale pour entraîner plusieurs mâchoires de serrage afin de centrer le serrage vers la référence centrale.
2. Lorsque l'alimentation en air est libérée, le ressort de rappel intégré pousse le bloc de coin vers l'arrière, ouvrant les mâchoires de serrage pour le démontage de la tige de l'électrode ou du dispositif.
Points saillants de la conception structurelle :
· Toutes les surfaces de référence de localisation du noyau sont finies via un meulage unique de haute précision, minimisant ainsi la tolérance d'assemblage accumulée.
· Les canaux d'air sont intégrés à l'intérieur du corps principal du mandrin au lieu de pipelines externes exposés, évitant ainsi les dommages par collision dans un environnement immergé dans l'huile EDM.
· Les nervures intérieures renforcées répartissent uniformément la contrainte de serrage sur la coque du mandrin pour éviter la concentration locale de contraintes lors d'un serrage cyclique à long terme. Une concentricité et des performances de serrage stables sont valables à la fois pour les sites d'utilisation par lots sous accord-cadre et pour les ateliers d'utilisateurs finaux avec commande de consignation.
· Les composants d'étanchéité internes adoptent un matériau en caoutchouc spécial résistant à l'huile, fabriqué sur mesure pour les conditions de travail en bain d'huile diélectrique afin de ralentir le vieillissement de l'étanchéité lors de l'usinage continu par érosion par étincelles.
Performances techniques de base
1. Capacité supérieure de centrage et de positionnement répété Les surfaces de localisation clés subissent un meulage de précision en plusieurs passes. Concentricité ≤0,003 mm et précision de positionnement répétée ≤0,005 mm. Aucun écart de positionnement accumulé même après des milliers de cycles de serrage continus, satisfaisant aux exigences de tolérance strictes pour l'usinage complexe d'électrodes de moule multi-empreintes.
2. Corps principal en acier allié anti-fatigue de haute qualité Le corps principal adopte un acier allié 40CrNiMo de qualité supérieure avec traitement thermique de trempe et de revenu intégré, dureté de surface HRC 52-56. D'excellentes performances anti-impact, anti-déformation et résistantes à la corrosion par l'huile conviennent au serrage cyclique à long terme sous immersion dans l'huile diélectrique EDM. Largement fiable parmi les entreprises de fabrication de moules haut de gamme.
3. Gain de productivité pneumatique important à échange rapide Après un étalonnage unique des données sur la table de la machine EDM, le remplacement du porte-électrode ne coûte que 5 à 10 secondes en manipulant la vanne de commande pneumatique. Le serrage manuel des vis et le réglage répété du comparateur sont éliminés. Le temps auxiliaire sans coupe diminue fortement, ce qui augmente l'utilisation des machines d'électroérosion pour les commandes de moules multi-variétés en petits lots et les projets de traitement d'électrodes à grande échelle.
4. Adaptabilité totale au scénario de travail EDM immergé dans l'huile. L'ensemble d'étanchéité personnalisé optimisé résistant à l'huile est spécialement conçu pour l'environnement d'huile diélectrique à érosion par étincelles. Le circuit d'air intégré dissimulé évite les dommages au pipeline causés par la collision des électrodes ou la manipulation des pièces du moule. Fonctionnement stable et de longue durée dans l'huile sans entretien fréquent des joints des tuyaux d'air.
5. Conformité industrielle complète et inspection des lots Chaque lot de production entreprend un contrôle des dimensions, un test de concentricité, un test de fatigue de serrage cyclique et une inspection d'étanchéité à l'air. Les documents de test CE et ISO9001 peuvent être fournis aux entreprises clientes signant des contrats d'approvisionnement centralisés sous forme d'accord-cadre.
Liste de contrôle d'évaluation
Effectuez la pré-évaluation suivante avant d'acheter le mandrin EDM pneumatique JWGRIP R-Type D150 pour éviter les obstacles liés aux applications sur site :
1. Confirmez l'espace disponible pour l'installation de la table de travail de la machine EDM. Mesurez l'espace réservé vertical et horizontal pour éviter les interférences mécaniques entre la coque du mandrin, la broche et les axes mobiles.
2. Vérifiez la stabilité de l'alimentation en air comprimé. La pression de l'air de travail doit rester stable entre 0,4 et 0,6 MPa. La source d'air doit être équipée d'un séparateur huile-eau pour filtrer l'humidité et les impuretés.
3. Vérifiez la plage de diamètres de tige d'électrode traitée quotidiennement, assurez-vous que la dimension réelle de l'électrode se situe dans la portée de serrage nominale de ce mandrin.
4. Faites attention à la profondeur d'immersion de l'huile diélectrique EDM. Le joint d’entrée d’air doit rester au-dessus du niveau de liquide pour empêcher le reflux d’huile de pénétrer dans le circuit d’air interne.
5. Pour les clients d'un accord-cadre d'entreprise ou les distributeurs de commandes en consignation, soumettez à l'avance les paramètres d'environnement complets sur site et les exigences de performances pour une correspondance correcte de la configuration du produit.
Contrôle qualité
Tous les mandrins EDM pneumatiques JWGRIP R-Type D150 sont fabriqués et inspectés dans notre atelier de montage basé en Chine selon un flux de travail standardisé en plusieurs phases :
1. Inspection à l'arrivée des matières premières : barre en acier allié 40CrNiMo pour l'analyse de la composition chimique et le test de dureté ; certification matérielle complète ci-jointe. Les matières premières disqualifiées sont directement rejetées.
2. Usinage CNC grossier : contour extérieur grossier, cavité intérieure du bloc de cale, passages de canaux d'air et trous de pré-montage, laissant une marge de finition pour toutes les surfaces fonctionnelles liées au positionnement.
3. Traitement thermique de trempe et de revenu : contrôlez avec précision la courbe de chauffage, de maintien et de refroidissement pour atteindre la dureté cible HRC 52-56 et libérer les contraintes internes. This step is essential for anti-fatigue performance against long-term cyclic clamping force.
4. Usinage CNC fin : trou de positionnement central de la machine, surfaces de contact des blocs de cale, port fileté d'entrée d'air et trous de montage. Tolérance des dimensions clés contrôlée entre ±0,006 et 0,010 mm.
5. Meulage de précision multi-passes pour les plans de référence de localisation des noyaux afin de satisfaire aux exigences de concentricité et de planéité.
6. Assemblage des composants et mise en service du circuit d'air : installez le groupe de cales, les ressorts de rappel, les joints spéciaux résistants à l'huile et les mâchoires de serrage. Des tests cycliques d'ouverture et de fermeture répétés ainsi qu'une inspection complète de l'étanchéité à l'air éliminent les bavures de l'assemblage et vérifient la stabilité de l'entraînement pneumatique.
7. Inspection finale complète : dimension de test, dureté, concentricité, précision de positionnement répété, stabilité de la force de serrage et performances d'étanchéité du circuit d'air. Chaque unité obtient un numéro de série de traçabilité exclusif. Les marchandises non conformes sont retravaillées plutôt que emballées.
8. Nettoyage antirouille, traitement anticorrosion de surface et emballage en contreplaqué résistant aux chocs de qualité export.
Pourquoi nous choisir comme partenaire
1. Real Factory Source JWGRIP est un fabricant de luminaires indépendant au lieu d'un pur intermédiaire commercial. L’intégralité de la production du mandrin EDM pneumatique R-Type D150 est réalisée en interne. Notre équipe d'ingénierie mécanique possède plus de 11 ans d'expérience dans la R&D sur les supports de travail EDM et comprend parfaitement les problèmes pratiques des ateliers de fabrication de moules.
2. Modes de coopération flexibles et personnalisation OEM. Les options de modification OEM incluent l'ajustement de la plage de serrage, la conversion d'interface spéciale et le marquage du logo de la marque client. L'achat d'essais en petits lots, le développement OEM personnalisé, les accords-cadres d'entreprise à long terme et les projets de commandes en consignation de distributeurs sont tous des modèles commerciaux acceptables.
3. Tarifs transparents et traçables Nous proposons des listes de prix claires en fonction de la configuration du produit, de la complexité des modifications et des différents types de coopération, sans coûts supplémentaires cachés apparaissant lors de l'exécution du projet.
4. Mécanisme complet de garantie de qualité. Chaque mandrin porte un numéro de série de traçabilité unique. La garantie de deux ans couvre les défauts causés par la fabrication dans des conditions de pression d'air nominale et d'installation correctes. L'équipe technique fournit un document d'orientation d'installation et des conseils de dépannage courants. Les pièces consommables d’étanchéité usées sont exclues de la couverture de garantie.
5. Calendriers de livraison fiables et prévisibles Les produits aux spécifications standard suivent des cycles de production fixes. Pour les livraisons par lots dans le cadre d'un accord-cadre ou pour les demandes de stockage en consignation, nous fournissons un retour d'information périodique sur l'avancement de la production afin de garantir un rythme d'approvisionnement stable.
FAQ
Q1 : Êtes-vous fabricant ou fournisseur commercial du mandrin EDM pneumatique R-Type D150 ?
A1 : JWGRIP est un véritable fabricant de luminaires basé en Chine. Tous les flux de production sont terminés en interne. Nous fournissons le développement OEM, le service de support d'accord-cadre et la coopération pour les commandes de consignation plutôt que de travailler comme simple intermédiaire.
Q2 : Ce mandrin pneumatique peut-il maintenir des performances stables dans des conditions d'immersion à long terme dans l'huile diélectrique EDM ?
A2 : L'unité standard adopte des composants d'étanchéité spéciaux résistants à l'huile conçus pour l'environnement à bain d'huile EDM. Veuillez suivre strictement les spécifications d'installation pour empêcher le reflux d'huile diélectrique dans le circuit d'air pour une durée de vie plus longue.
Q3 : Que sont la concentricité et la précision de positionnement répété du mandrin EDM pneumatique standard de type R D150 ?
A3 : Concentricité du produit standard ≤0,003 mm, précision de positionnement répétée ≤0,005 mm. Des variantes de plus haute précision peuvent être réalisées grâce à un ajustement technique OEM.
Q4 : Quels dommages sont exclus de la portée de la garantie ?
A4 : Une garantie de deux ans s'applique aux défauts causés par la fabrication sous pression d'air nominale et lors d'une installation correcte. Les dommages induits par une surcharge de pression d'air, une collision mécanique violente, le vieillissement naturel des pièces d'étanchéité et un entretien manuel inapproprié ne sont pas couverts.
Q5 : Puis-je obtenir les documents officiels de la liste de prix ?
R5 : Oui. Veuillez contacter le service commercial de JWGRIP. Nous préparons une liste de prix formelle basée sur la configuration du produit, le volume d'achat et les modes de coopération, y compris les projets d'accord-cadre ou de commande en consignation.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.

Recommandations d'actualités