- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricant de plaques de centrage de type R de confiance pour les solutions d'alignement de précision
En tant que producteur spécialisé de plaques de centrage de type R,JWGRIPfabrique des plaques de positionnement à haute planéité et des inserts de palettes à point zéro pour les développeurs de moules, les planificateurs de processus EDM et les spécialistes de l'approvisionnement en montages effectuant une disposition multi-électrodes sur des tables de travail EDM à platine. Chaque plaque subit un recuit de réduction des contraintes et un meulage de précision double face pour maintenir des tolérances strictes de parallélisme et de planéité et éviter les écarts de positionnement cumulés pour les configurations multi-électrodes denses. Ces plaques de référence résolvent les incohérences de coordonnées lors de l'échange d'électrodes ou de pièces interchangeables à l'intérieur de réservoirs de fluide diélectrique. JWGRIP offre égalementMandrins EDM de type Ret les dispositifs de serrage d'électroérosion à fil, qui construisent des chaînes complètes de transfert de données pour les flux de travail d'électroérosion à platine et d'usinage par coupe à fil.
De nombreux ateliers de fabrication de moules se concentrent fortement sur la précision des mandrins individuels, mais négligent la propagation des données sur plusieurs stations. Même les mandrins de haute précision ne peuvent pas éliminer les erreurs accumulées si les plaques de connexion intermédiaires souffrent d'une mauvaise planéité ou d'ouvertures de positionnement déformées. Lorsque les opérateurs disposent plusieurs électrodes de graphite ou de cuivre pour l'usinage de moules multi-empreintes, de minuscules erreurs sur les plaques de centrage s'accumulent à chaque station. L'écart cumulé perturbe l'uniformité de l'éclateur, crée une profondeur de cavité incohérente et ruine la cohérence dimensionnelle entre les multiples empreintes de moule. De nombreuses plaques d'adaptation génériques vendues sur le marché ne sont pas optimisées pour les environnements EDM ; ils ont tendance à subir une corrosion de surface et une dérive dimensionnelle lors d'une immersion à long terme dans un fluide diélectrique, rompant progressivement la cohérence des coordonnées entre les positions des électrodes.
Quelles caractéristiques fonctionnelles critiques distinguent les plaques de référence dédiées des plaques d'adaptation ordinaires pour les configurations EDM multi-électrodes ?
Les plaques d'adaptation ordinaires sont principalement conçues pour les conditions de fraisage CNC à sec. Ils prennent rarement en compte l'immersion diélectrique, la contamination par les particules de carbone et l'accumulation d'erreurs multi-stations dans leurs considérations de conception.
En revanche, les plaques de centrage de type R sont spécialement conçues pour les scénarios de disposition multi-électrodes d'EDM à plomb.
La plaque de centrage EDM de type R 70 x 70 s'adapte aux arrangements multi-électrodes compacts pour les inserts de moule de précision de petite taille.
La plaque de centrage EDM de type R 54x54 permet une installation dans des espaces étroits où l'espace de montage est extrêmement limité. La plaque de centrage du point zéro EDM de 75 mm augmente la capacité de chargement pour les électrodes de taille moyenne, tandis que la palette EDM de type R de 156 mm pour le maintien du point zéro offre un support de données de plus grand format pour les groupes multi-électrodes robustes.
Le traitement de surface anticorrosion résiste à l'érosion chimique du fluide diélectrique. Les ouvertures de positionnement usinées avec précision garantissent un alignement reproductible à chaque fois que les plaques sont montées sur les mandrins de base. Grâce à un support de référence intermédiaire fiable, chaque station d'électrode conserve sa valeur de coordonnée indépendante sans interférence croisée, évitant ainsi le décalage cumulatif dans la production de moules multi-empreintes.
Comment éliminer les erreurs de données cumulées ?
Les moules complexes à plusieurs cavités nécessitent des dizaines d'électrodes pour finir tous les détails de la cavité. Le rétablissement des références de coordonnées pour chaque électrode à l’intérieur du réservoir EDM fait perdre beaucoup de temps à la machine. Les plaques de centrage de type R permettent aux opérateurs de terminer le regroupement des électrodes, la planification de la disposition et les mesures coordonnées sur des bancs d'étalonnage externes à l'extérieur de la machine EDM. Plusieurs électrodes peuvent être pré-montées sur des plaques de centrage ou des palettes par lots, et l'ensemble de l'unité assemblée se verrouille sur les mandrins EDM de type R en une seule étape d'installation.
Cette approche éloigne presque tous les travaux de mesure et de configuration du temps machine précieux. Si les ateliers prévoient de réaliser une circulation de montages entre différents équipements, ces plaques de référence peuvent coopérer avec les modules du système de serrage à changement rapide, transférant des données de coordonnées unifiées entre les stations de mesure, les machines d'électroérosion à platine et les plates-formes d'inspection auxiliaires. Ce mode de travail élimine les réglages répétés des coordonnées et supprime efficacement l'empilement d'erreurs généré par plusieurs opérations de serrage indépendantes.
Points forts des produits de base
Le meulage de précision double face et le traitement anti-stress maintiennent une planéité et un parallélisme ultra-faibles, limitant ainsi les écarts de positionnement cumulés sur plusieurs stations.
Les spécifications de dimensions multiples, notamment 54 × 54,70 × 70,75 mm et la palette de 156 mm, s'adaptent aux inserts compacts, à la disposition multi-électrodes dense et aux combinaisons d'électrodes pour charges lourdes.
Le traitement de surface anticorrosion spécial résiste à une immersion prolongée dans le fluide diélectrique, ralentissant la corrosion et le changement dimensionnel de la surface à l'intérieur des réservoirs de travail EDM.
L'interface de localisation standardisée garantit une compatibilité transparente avec les mandrins, supports et composants d'étalonnage auxiliaires existants de la série R-Type.
Présentation du module produit
La gamme de produits de transfert de données JWGRIP couvre les plaques de centrage de petite forme jusqu'aux palettes robustes de grande taille pour répondre à diverses exigences de disposition multi-électrodes.
La plaque de centrage EDM de type R 54x54 est conçue pour un espace d'installation étroit, adaptée à la disposition compacte multi-électrodes de minuscules inserts de moule de précision. La plaque de centrage EDM de type R 70x70 est largement adoptée pour les moules multi-cavités grand public de petite et moyenne taille. La plaque de centrage du point zéro EDM de 75 mm offre une zone de chargement élargie pour les groupes d'électrodes de taille moyenne. La palette EDM de type R de 156 mm pour le maintien du point zéro agit comme une plate-forme de transport de grande taille pour les électrodes lourdes ou le serrage combiné à plusieurs inserts. Toutes ces unités matérielles appartiennent à l’écosystème R-Type EDM Workholding System. Lorsque les ateliers doivent terminer le traitement de suivi de coupe au fil pour les pièces de moule, des outils correspondants provenant des dispositifs de serrage par électroérosion à fil peuvent être introduits pour continuer à utiliser la même référence de référence à travers les différentes étapes de traitement.
Scénarios d'application typiques
Ces plaques et palettes de transfert de données trouvent de nombreuses applications dans la fabrication de moules d'injection plastique multi-empreintes, la production de moules de connecteurs de précision, le traitement de moules d'implants médicaux et les flux de travail de préparation de groupes d'électrodes par lots. Ils s'adaptent aux équipements d'électroérosion par enfonçage pour l'usinage simultané de plusieurs cavités, le traitement d'électrodes groupées et le serrage d'inserts modulaires. Que vous rénoviez des postes de travail EDM existants ou construisiez de nouvelles cellules de fabrication de moules modulaires, des plaques de centrage correctement sélectionnées stabilisent la cohérence des coordonnées multi-électrodes et réduisent les pièces défectueuses causées par le décalage de référence accumulé. Ces composants sont largement utilisés par les usines de moules pour produits électroniques grand public, les usines d'outillage de connecteurs de précision et les entreprises entreprenant des projets de moules multi-empreintes à grand volume.
Principes pratiques de sélection
Calculez d'abord la quantité totale et la dimension extérieure des électrodes dans chaque groupe, puis sélectionnez la taille de la plaque en fonction de l'espace d'installation réel de la table. La disposition dense à insertion compacte choisit des plaques de plus petite taille telles que la plaque de centrage EDM de type R 54x54 ou la plaque de centrage EDM de type R 70x70. Les groupes d'électrodes moyens et grands ou le serrage multi-inserts combiné peuvent adopter une plaque de centrage du point zéro EDM de 75 mm ou une palette EDM de type R de 156 mm pour le maintien du point zéro.
Deuxièmement, confirmez l'exigence de correspondance d'interface avec vos mandrins de base existants. Faites attention au poids total de l'électrode ; les scénarios de charges lourdes nécessitent des palettes avec une capacité de charge plus élevée. Si vous espérez partager des données avec des plates-formes de mesure externes, vérifiez à l'avance la compatibilité avec les modules du Quick Change Workholding System. Lorsque vous vous sentez confus quant à la combinaison de tailles ou à la correspondance de capacité de charge, vous pouvez vous référer aux fiches techniques de dimensions officielles de JWGRIP pour filtrer les numéros de pièces appropriés en fonction du dessin de disposition des électrodes et des paramètres de charge.
Conseils d'utilisation
Les résidus de carbone, la poudre de graphite et les boues diélectriques s'accumuleront sur les surfaces de positionnement des plaques et les trous de positionnement pendant la production continue d'EDM. Un nettoyage doux et régulier des faces de référence plates et des alésages de positionnement est essentiel pour préserver la précision des données d'origine. Évitez les coups violents, les rayures ou les impacts mécaniques sur les surfaces de référence finies par meulage ; les indentations de surface entraîneront des erreurs de référence permanentes et irrécupérables. Après le nettoyage, essuyez les plaques et appliquez un revêtement de protection anticorrosion, en particulier pour les unités stockées à l'extérieur des réservoirs de la machine pendant de longues périodes.
Inspectez périodiquement la planéité et l’état des trous de positionnement pour les plaques travaillant dans des conditions multi-électrodes à forte charge. Retirez en temps opportun les composants présentant des indentations ou des piqûres de corrosion évidentes. Le respect d'habitudes de fonctionnement standardisées protège l'intégrité des données, maintient la cohérence des coordonnées multi-électrodes et réduit le taux de rejet pour la production en série de moules multi-empreintes.




- View as
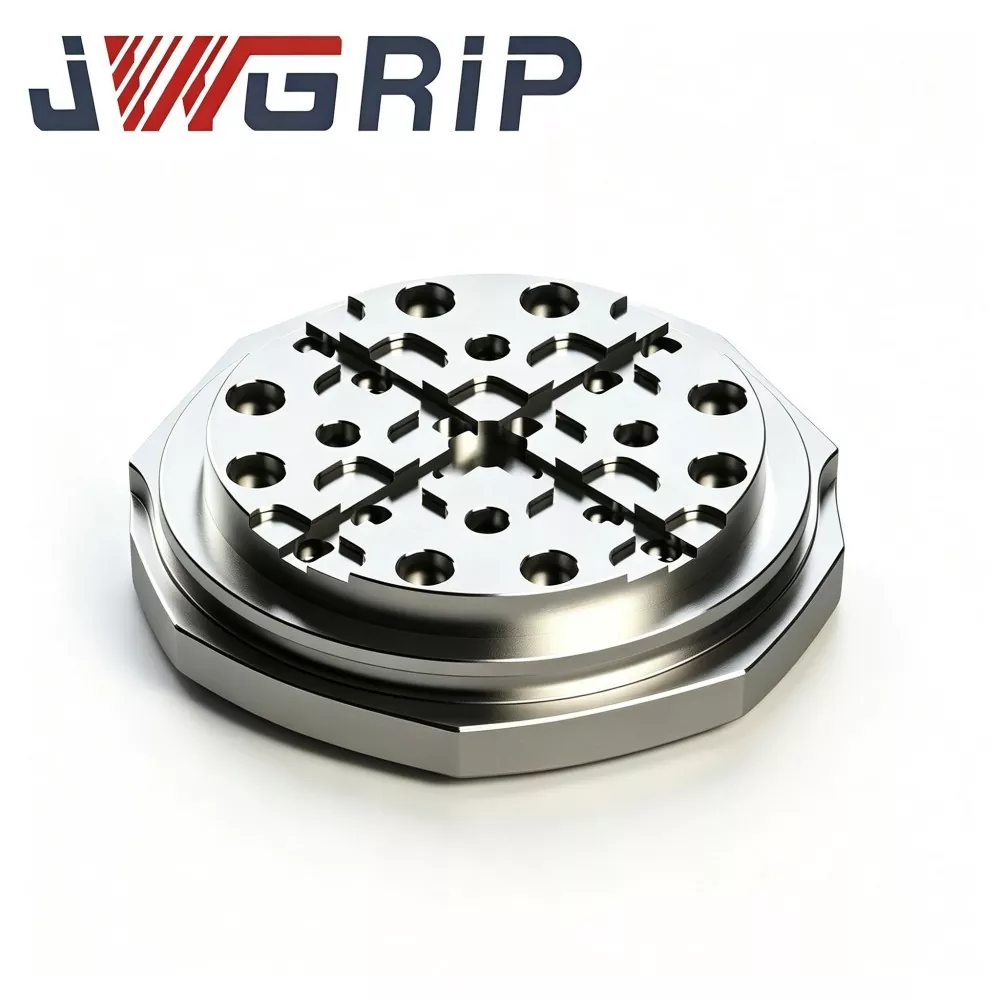
Palette EDM de type R de 156 mm pour le maintien du point zéro
JWGRIP, fournisseur expérimenté fournissant des solutions ODM éprouvées pour le matériel de serrage EDM de haute précision, propose une palette EDM de type R de 156 mm de construction rigide pour le serrage au point zéro, un composant d'achat clé pour le transfert inter-processus EDM par platine dans les usines de fabrication de moules de taille moyenne à grande. Fabriqué en acier allié pré-durci sans contrainte, il subit une stabilisation thermique à plusieurs cycles, un usinage de rainure de transition de type R et un meulage ultra-précis sur toute la face. Équipé d'une architecture de drainage de dérivation de copeaux pour les environnements de réservoir EDM avec éclaboussures, sa rainure unique de libération des contraintes en forme de R répartit les contraintes locales élevées des cycles répétés de verrouillage-déverrouillage du point zéro et supprime la micro-déformation de la face de référence de localisation après un fonctionnement cyclique de longue durée.
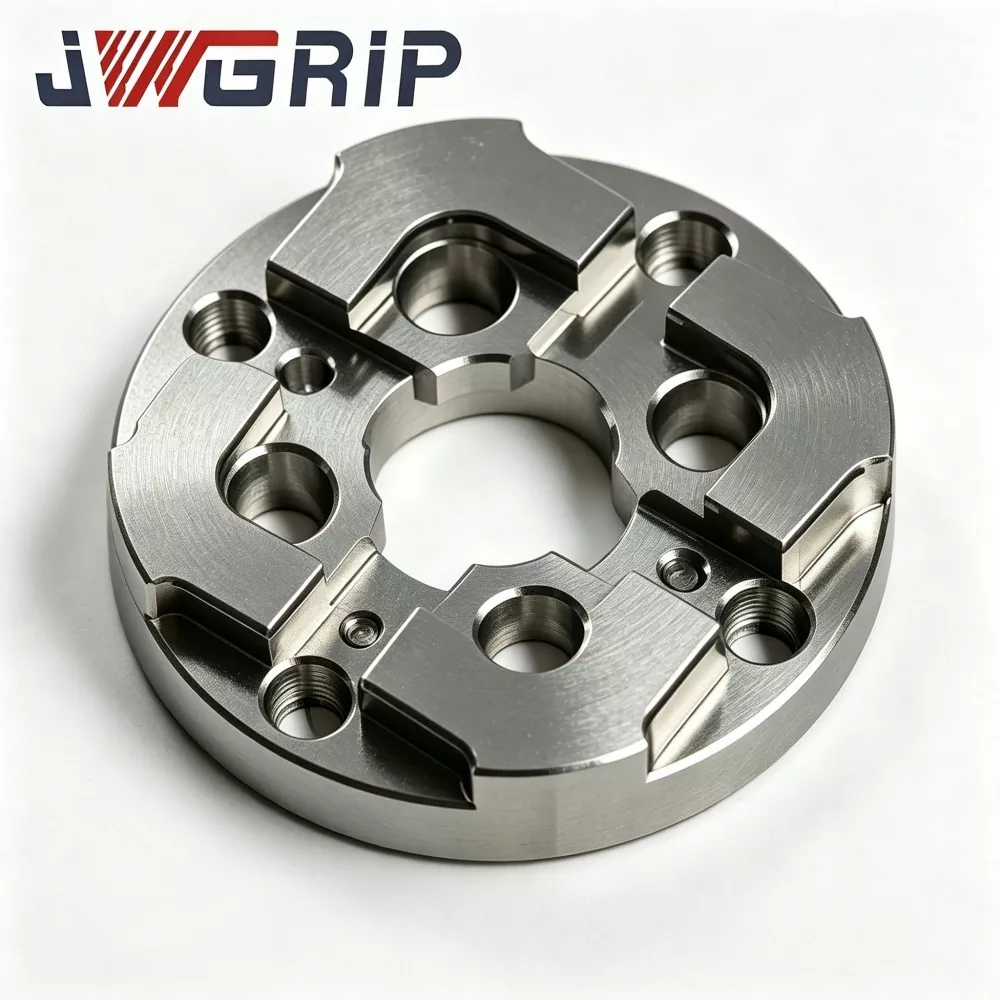
Plaque de centrage du point zéro EDM de 75 mm
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage de point zéro EDM de 75 mm en Chine, fournissant un approvisionnement direct en usine et un ajustement structurel personnalisé pour les ateliers de fabrication de moules de taille moyenne à grande dans le monde entier. It is a high-stability integrated datum positioning fixture specially developed for sinker EDM zero-point fixture systems. Il intègre une structure anti-déformation renforcée et un point zéro de haute précision dans une seule unité, permettant une restauration rapide des données lors du remplacement fréquent des inserts de moule et de l'usinage par lots multi-électrodes.

Plaque de centrage EDM de type R 54x54
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage EDM de type R 54x54 en Chine, avec des spécifications standard entièrement en stock et prenant en charge les commandes en gros mondiales pour les projets de machines EDM compactes et d'ateliers de moules de précision. Il s'agit d'un dispositif de référence de positionnement intégré de haute précision, résistant à l'usure, spécialement conçu pour les équipements d'électroérosion à plomb de petite taille, les mini gabarits d'électrodes et les scénarios de traitement de moules de précision multi-cavités. Il intègre une structure d'épaulement de positionnement transitoire optimisée de type R et des performances mécaniques thermiquement stables dans une seule unité, éliminant ainsi les défauts d'usure par extrusion et d'écaillage des coins des plaques de centrage miniatures à angle droit traditionnelles.
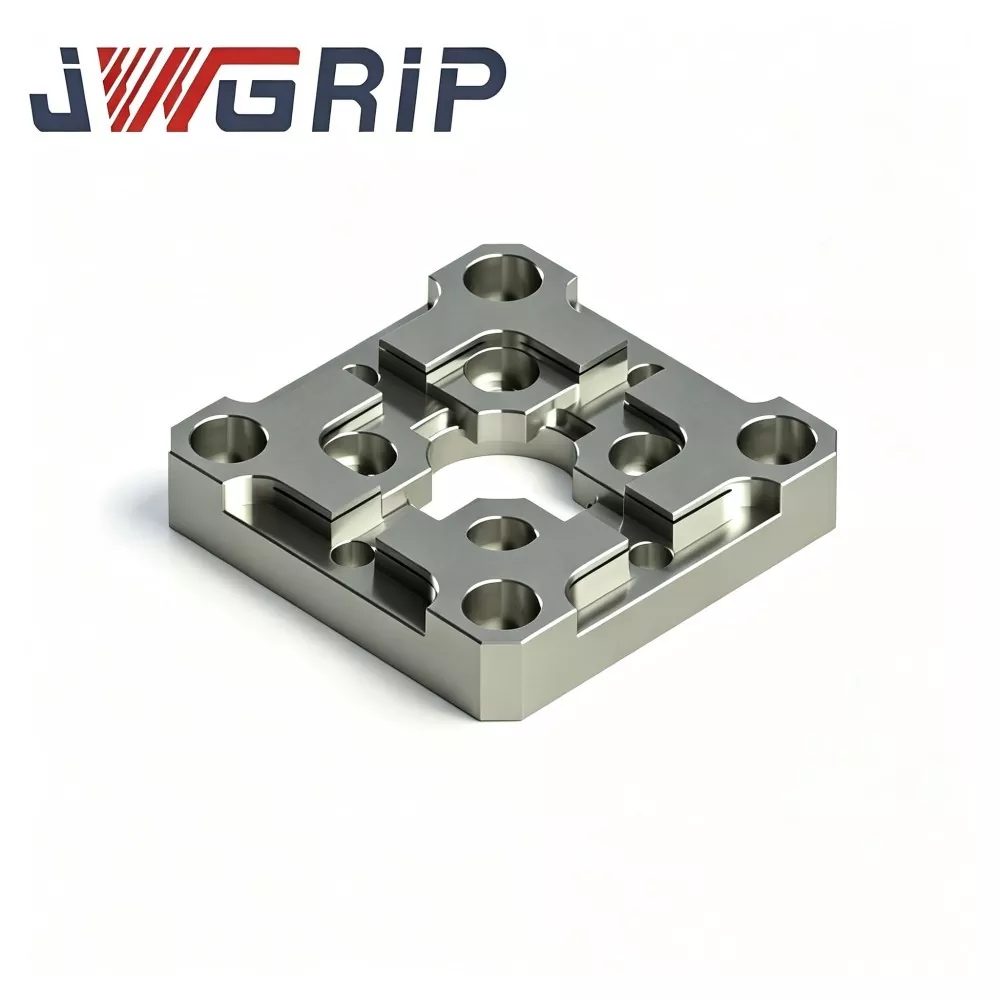
Plaque de centrage EDM de type R 70x70
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage EDM de type R 70x70 en Chine, offrant une livraison directe en usine et une modification structurelle personnalisée pour répondre aux diverses demandes de disposition des luminaires EDM. Il s'agit d'un dispositif de référence de positionnement d'électrodes intégré de haute précision, spécialement optimisé pour les ateliers de fabrication de moules EDM à platine, se concentrant sur les tâches de centrage rapide et de positionnement d'électrodes répétitives. Il intègre une structure de transition de chanfrein intérieur de type R à contraintes dispersées et des performances de positionnement de référence ultra-stables dans une seule unité compacte, résolvant efficacement l'usure des arêtes vives et les défauts de dérive de référence des plaques de centrage plates traditionnelles.
JWGRIP est un fabricant et fournisseur professionnel Plaques de centrage de type R en Chine. Nous vous souhaitons la bienvenue dans la vente en gros de produits de haute qualité à des prix compétitifs dans notre usine.
Recommandations d'actualités