- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






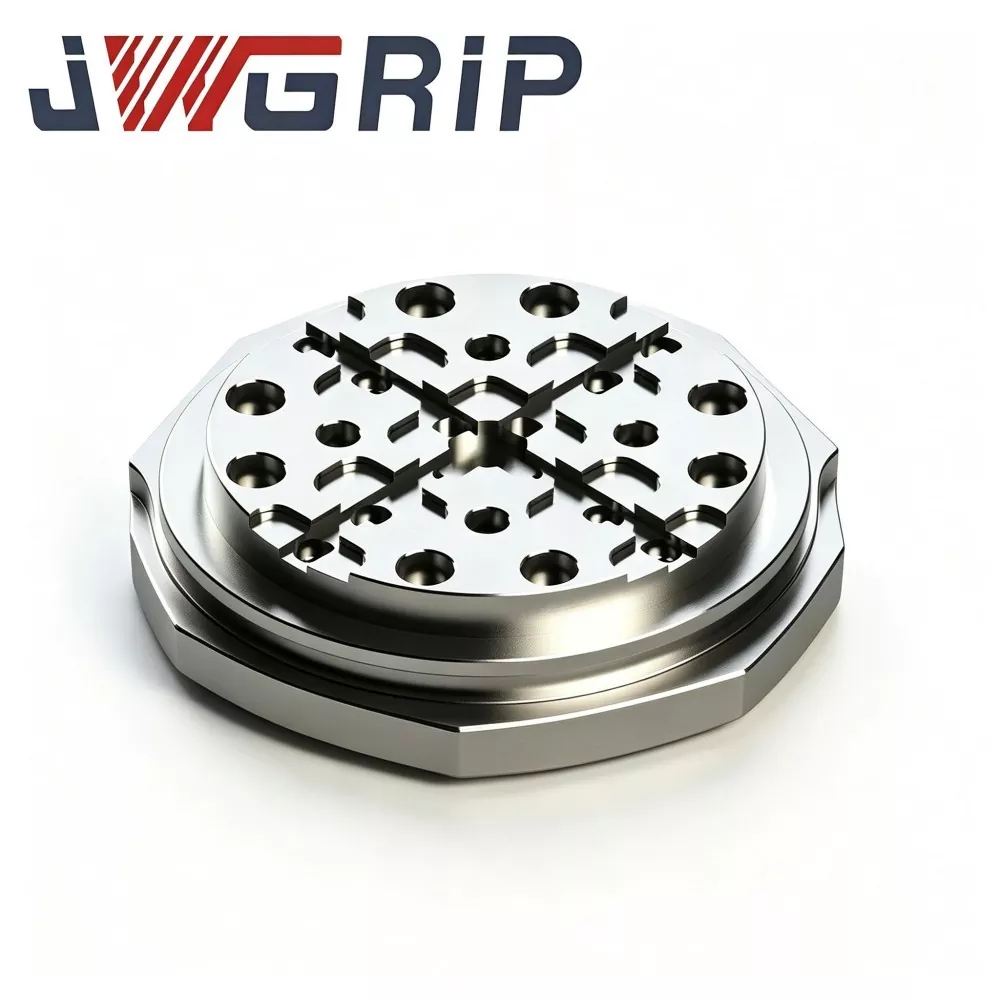
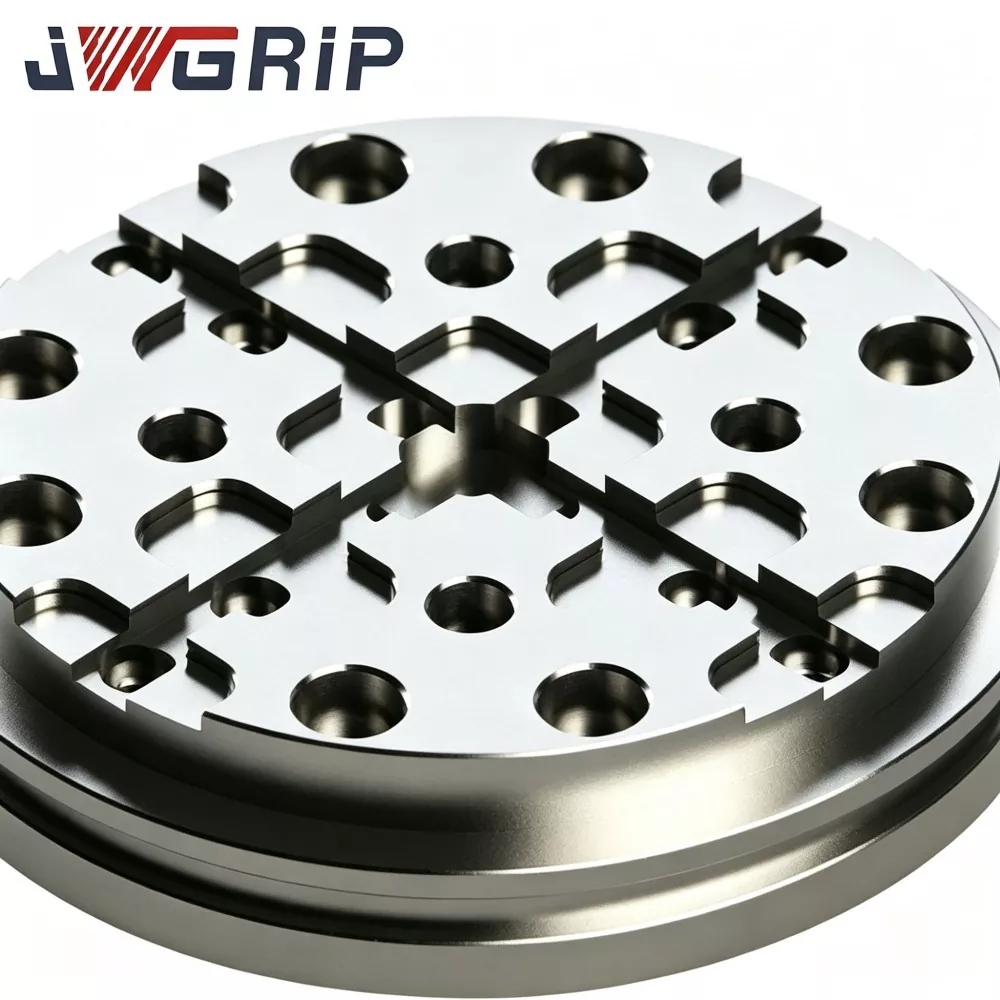
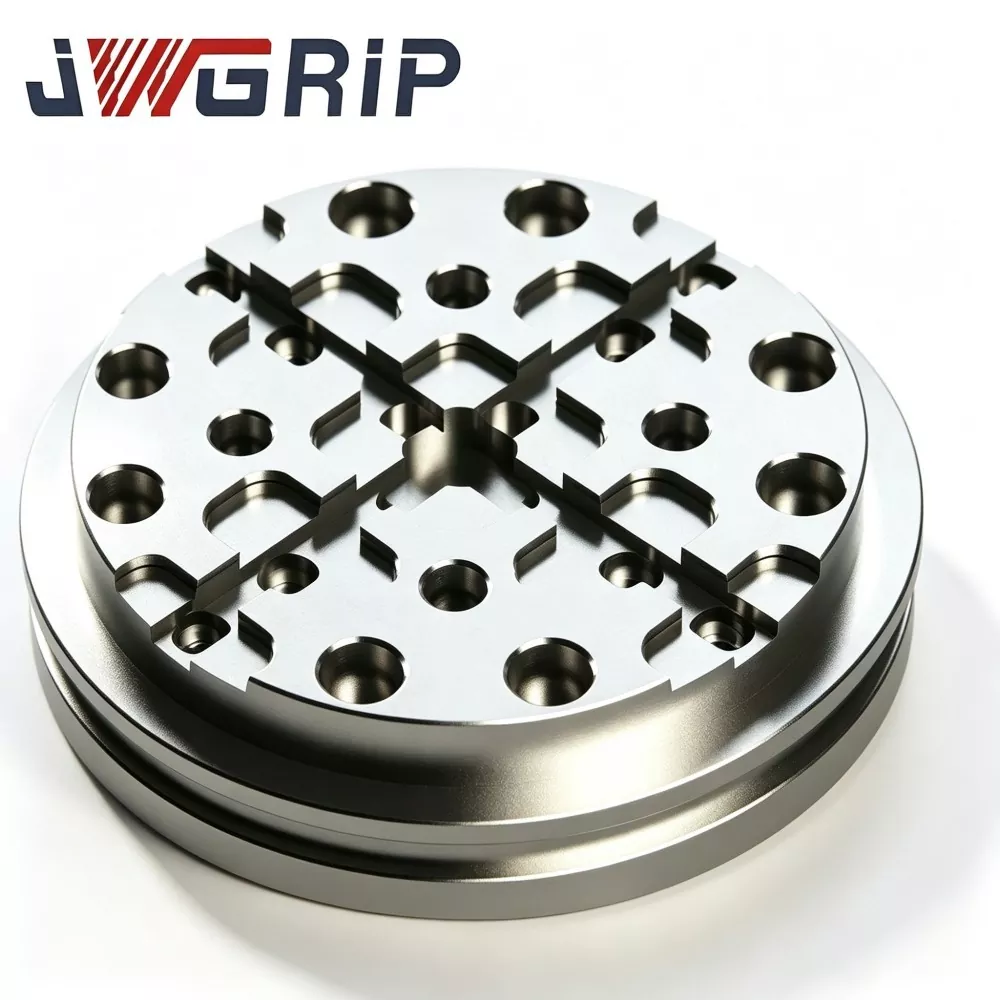
Palette EDM de type R de 156 mm pour le maintien du point zéro
JWGRIP, fournisseur expérimenté fournissant des solutions ODM éprouvées pour le matériel de serrage EDM de haute précision, propose une palette EDM de type R de 156 mm de construction rigide pour le serrage au point zéro, un composant d'achat clé pour le transfert inter-processus EDM par platine dans les usines de fabrication de moules de taille moyenne à grande. Fabriqué en acier allié pré-durci sans contrainte, il subit une stabilisation thermique à plusieurs cycles, un usinage de rainure de transition de type R et un meulage ultra-précis sur toute la face. Équipé d'une architecture de drainage de dérivation de copeaux pour les environnements de réservoir EDM avec éclaboussures, sa rainure unique de libération des contraintes en forme de R répartit les contraintes locales élevées des cycles répétés de verrouillage-déverrouillage du point zéro et supprime la micro-déformation de la face de référence de localisation après un fonctionnement cyclique de longue durée.
Les flux de travail traditionnels de fabrication de moules subissent un décalage des références et une subtile déformation des données causée par les échanges fréquents de dispositifs entre les stations. Les palettes à point zéro conventionnelles avec des rainures rigides à angle droit concentrent facilement la contrainte de verrouillage et perdent leur planéité au fil des cycles. Combinées aux éclaboussures continues de liquide de refroidissement et à l'accumulation de copeaux, les palettes ordinaires entraînent des échecs de positionnement et une lourde charge de travail de nettoyage manuel. Cette palette EDM JWGRIP R-Type 156 mm améliorée pour le maintien du point zéro résout ces inconvénients à l'échelle de l'industrie.
Le corps en acier thermiquement stabilisé élimine les contraintes résiduelles internes, tandis que la rainure en R optimisée répartit uniformément l'impact de serrage. La conception intégrée de drainage et d'évasion des copeaux s'adapte aux conditions difficiles d'électroérosion, préservant la planéité des données et la précision de répétition. Il standardise le transfert de pièces entre stations, réduit le temps de configuration auxiliaire, stabilise la précision de l'usinage de moules en plusieurs lots et offre un support de localisation du point zéro à haute rigidité pour les lignes de production automatisées de moules de taille moyenne à grande.
De vrais points douloureux
Les ateliers modernes de fabrication de moules de moyenne à grande taille adoptent un dispositif de serrage au point zéro pour réaliser une préparation de montages hors ligne et un transfert de pièces entre stations selon des concepts de production allégée. Malgré cela, de nombreux utilisateurs finaux restent confrontés à des problèmes pratiques difficiles avec les palettes universelles ordinaires à point zéro installées sur les machines d'électroérosion à enfonçage.
· Les palettes conventionnelles présentent une géométrie de rainure intérieure à angle vif. Sous une précharge répétée du point zéro, la contrainte s'accumule dans les angles vifs et déclenche lentement une micro-distorsion de la face de référence.
· La plupart des palettes standard ne disposent pas de fonctionnalités dédiées de drainage des copeaux et du fluide diélectrique. Les débris mélangés au fluide diélectrique s’accumulent autour des trous de localisation. Le nettoyage par soufflage d'air ne peut pas éliminer complètement les contaminants, ce qui ruine progressivement le jeu d'ajustement et dégrade les performances de positionnement répété.
· Lorsque les inserts de moule passent des stations de fraisage aux réservoirs d'électroérosion, une dérive de positionnement invisible s'accumule étape par étape, entraînant des reprises ou des rebuts coûteux pour les composants de moules multi-empreintes de grande valeur.
Orientation développement
La palette EDM JWGRIP de type R de 156 mm pour le maintien du point zéro est spécialement conçue pour résoudre les goulots d'étranglement du flux de travail au point zéro de l'EDM à plomb mentionnés ci-dessus. Contrairement aux palettes génériques à point zéro validées uniquement dans des conditions sèches en laboratoire, notre équipe d'ingénieurs a effectué de nombreux tests sur le terrain dans des environnements réels de réservoirs de travail EDM. Les conditions de test couvrent entièrement l'immersion dans le fluide diélectrique, la pollution par les copeaux et la précharge de verrouillage cyclique.
· En tirant parti des retours sur site de plusieurs années de clients mondiaux de moules, plusieurs itérations de prototypes ont passé des dizaines de milliers de cycles de simulation de verrouillage-déverrouillage au point zéro avant le lancement de la production de masse.
· La palette peut être montée directement sur les modules de base point zéro grand public. Sa dimension extérieure de 156 mm convient aux scénarios de serrage pour les inserts de moule de taille moyenne à grande et les fixations d'électrodes lourdes.
· Au-delà des spécifications standard, le service JWGRIP ODM fournit des fonctionnalités structurelles personnalisées pour les cellules à point zéro EDM automatisées à usage spécial modernisées.
Principe fonctionnel
La palette EDM JWGRIP de type R de 156 mm pour le maintien du point zéro agit comme un support de référence porteur au sein de l'écosystème de maintien du travail au point zéro. Il se situe entre les modules de verrouillage au point zéro et les plaques de fixation supérieures/gabarits d'insertion de moule. Après l'amarrage sur les broches de positionnement du point zéro et l'exécution de l'action de verrouillage pneumatique, une référence mécanique unifiée est établie. Il prend en charge l'assemblage de luminaires hors ligne et le transfert rapide des pièces entre les stations sans travail d'indication complet par cadran.
Les palettes à point zéro ordinaires accumulent des contraintes de verrouillage au niveau des coins pointus des rainures. Après d'innombrables cycles de verrouillage-déverrouillage, la déformation microplastique résiduelle s'accumule et la planéité des données dérive.
· La principale mise à niveau de la palette JWGRIP de type R réside dans la construction continue et lisse de rainures de transition de type R. Les profils incurvés en R répartissent la contrainte de verrouillage concentrée sur des surfaces de rainure plus larges au lieu de zones étroites aux angles vifs.
· Pendant ce temps, les canaux de drainage intégrés de dérivation des copeaux guident le fluide diélectrique EDM et les copeaux érodés loin des zones de contact des trous de localisation, réduisant ainsi les risques de contamination par les particules pour les interfaces à ajustement précis.
Avantages principaux du produit
1. Architecture à rainures dispersées de type R Des tests comparatifs en laboratoire de charge cyclique montrent : sous une force de verrouillage par traction au point zéro identique, la palette EDM JWGRIP de type R de 156 mm réduit la contrainte locale maximale d'environ 35 % par rapport aux palettes à point zéro à rainures pointues conventionnelles. La palette EDM de type R de 156 mm pour le maintien du point zéro supprime considérablement le risque de micro-déformation de la face de référence après des milliers de cycles de verrouillage-déverrouillage répétés.
2. Vieillissement multiphasé par stabilisation thermique Le substrat en acier allié pré-durci subit un vieillissement de soulagement des contraintes à haute température en trois étapes après un usinage grossier pour éliminer la plupart des contraintes résiduelles internes. Dans la plage de température réelle de l'atelier de 14 à 32 ℃, la variation de planéité de la surface de référence de la palette finie est contrôlée ≤ 0,0030 mm, résistant à la distorsion thermique déclenchée par la fluctuation de la température du réservoir EDM.
3. Traitement de meulage ultra-précis sur toute la face. La donnée d'accouplement du point zéro inférieur, la donnée de montage supérieure du luminaire et les surfaces de contact de la rainure de localisation reçoivent toutes un meulage ultra-précis. Planéité de référence supérieure ≤0,0025 mm ; Parallélisme des références d'accouplement de haut en bas ≤0,0040 mm. Un parallélisme stable garantit la cohérence des données grâce à des cycles répétés de démontage-remontage.
4. Système de drainage de dérivation de copeaux intégré Des chemins de rainures de drainage continus spécialement conçus détournent le fluide diélectrique et les copeaux érodés des zones de trous d'épingle de localisation, réduisant ainsi l'accumulation de résidus de particules sur les interfaces ajustées avec précision dans des conditions de travail EDM immergées.
5. Finition de surface anticorrosion intégrée Un traitement antirouille par passivation sur toute la palette est appliqué. Il résiste aux éclaboussures de longue durée et à l'immersion partielle du fluide diélectrique EDM et inhibe la formation de rouille localisée dans l'environnement humide du réservoir de la machine EDM.
6. Interface de localisation compatible standard et prise en charge ODM flexible. Les trous de goupille de localisation préfabriqués et les trous de vis de verrouillage correspondent aux spécifications du module de point zéro grand public de taille 156. JWGRIP peut ajuster la disposition des trous, le tracé des rainures de drainage et les dimensions du contour extérieur en suivant les dessins techniques du client pour les projets de reconstruction de cellules de fixation à usage spécial.
7. Mécanisme d'archivage de qualité traçable pour un lot complet Chaque palette finie porte un numéro de série de lot exclusif gravé au laser. Des ensembles complets de données d'inspection des résultats des tests de planéité, de parallélisme et de déformation à l'état chargé sont archivés à des fins de traçabilité, ce qui est pratique pour la gestion de la qualité pour les entreprises de fabrication de moules à grande échelle.
Processus de fabrication
Chaque lot de production de palettes EDM JWGRIP R-Type 156 mm suit strictement les étapes de fabrication contrôlées sur toute la chaîne :
1. Composition des matières premières entrantes et validation de la dureté
2. Fraisage grossier CNC (y compris les caractéristiques de rainure de transition et de canal de drainage de type R)
3. Première phase de vieillissement à haute température avec soulagement du stress
4. Usinage semi-fini
5. Vieillissement par stabilisation thermique secondaire et tertiaire
6. Formation de trous de localisation et de trous de vis de verrouillage
7. Meulage ultra-précis double face et face rainurée
8. Numérisation de profils géométriques multi-éléments CMM
9. Test de déformation simulé par charge de traction au point zéro
10. Élimination des bavures par dérivation des copeaux et des rainures
11. Marquage laser du numéro de série
12. Passivation antirouille sur palette entière
13. Réinspection visuelle + dimensionnelle finale
14. Entreposage des produits finis
L'usine JWGRIP met en œuvre les normes de système de gestion de la qualité ISO 9001. Les appareils de métrologie de base, notamment la machine de mesure de coordonnées, l'interféromètre de planéité et le banc d'essai de simulation de charge au point zéro, font l'objet d'un étalonnage métrologique officiel périodique. Chaque palette finie est livrée avec un rapport d'inspection indépendant. Pour les commandes personnalisées ODM, des documents de certification des matériaux et des enregistrements partiels de tests tiers peuvent être fournis à la demande de l'acheteur.
Liste de contrôle d'entretien
1. Avant de monter la palette EDM JWGRIP de type R de 156 mm pour le maintien du point zéro, nettoyez entièrement la surface de contact supérieure du module point zéro, la référence inférieure de la palette, les parois intérieures du trou d'épingle de localisation et les cavités de rainure de dérivation des copeaux. Élimine les copeaux métalliques, la poudre de carbone et les résidus de fluide diélectrique. Les particules étrangères piégées entre les interfaces d'accouplement déclenchent une micro-déformation de la palette sous précharge de verrouillage par traction au point zéro.
2. Faire fonctionner les modules de verrouillage au point zéro strictement dans la pression d'air nominale spécifiée par le fabricant. N’alimentez jamais une pression d’air surévaluée ; Une charge de traction excessive entraînera une distorsion géométrique permanente de la palette.
3. Une fois le verrouillage par traction au point zéro terminé, ne sautez jamais la compensation fine des coordonnées basée sur la sonde. La donnée de point zéro mécanique ne peut pas compenser un petit écart de jeu d’assemblage.
4. Tous les 9 à 12 jours ouvrables : effectuez une inspection visuelle pour détecter les rayures et les indentations sur la surface de référence ; vérifiez la rainure de dérivation des copeaux pour déceler toute obstruction par des particules ; Exécutez un test périodique de positionnement répété à l'état chargé.
5. Après le démontage, nettoyez toutes les faces de référence et les rainures de drainage avant de les placer dans une boîte de jauge dédiée. N'empilez pas de pièces brutes lourdes directement sur la surface de référence supérieure de la palette.
Avantage concurrentiel
De nombreuses palettes point zéro de taille 156 disponibles dans le commerce adoptent une disposition de rainure intérieure à angle vif sans optimisation de libération des contraintes de type R. De nombreux concurrents omettent les rainures de drainage spéciales pour le détournement des copeaux et réduisent les cycles de vieillissement de stabilisation thermique pour réduire les coûts de production.
1. Résistance aux contraintes : les palettes à rainures vives des concurrents ont tendance à générer une micro-déformation locale après 7 000 à 12 000 cycles de verrouillage-déverrouillage au point zéro. La palette JWGRIP de type R avec rainure de libération de contrainte en forme de R réduit considérablement le risque de déformation lors de cycles de traction et de charge répétés.
2. Performance anti-pollution : la plupart des palettes concurrentes n'ont pas de canaux de dérivation de copeaux intégrés ; Les copeaux EDM et les résidus diélectriques s'accumulent à proximité des trous de localisation. Notre rainure de drainage intégrée détourne les contaminants des zones ajustées avec précision et réduit la charge de nettoyage manuel.
3. Contrôle du stress interne : de nombreux produits concurrents réduisent les procédures de vieillissement ; les contraintes résiduelles se libèrent lentement sous les cycles de température et provoquent une dérive de planéité en phase tardive. La stabilisation thermique multiphasée JWGRIP élimine la plupart des contraintes résiduelles et maintient la stabilité géométrique à long terme.
4. Portée de l'inspection : de nombreux fournisseurs n'effectuent qu'une inspection par échantillonnage partiel. Chaque palette JWGRIP effectue une numérisation géométrique CMM complète. Les palettes modifiées ODM reçoivent également une validation de fonctionnalités spéciales.
5. Capacité de personnalisation : la plupart des usines ne peuvent fournir que des palettes de taille standard fixe. Avec un flux de travail ODM mature, JWGRIP peut repenser le contour extérieur, la disposition des trous et la rainure de drainage pour les projets de cellules de fixation à point zéro EDM de reconstruction spéciale.
FAQ
Q1 : La palette EDM JWGRIP de type R de 156 mm peut-elle atteindre une déformation nulle sur des cycles de verrouillage-déverrouillage du point zéro illimités ?
R : La rainure optimisée de libération des contraintes de type R et la rainure de dérivation des copeaux atténuent considérablement les risques de déformation et de pollution par les particules. Une déformation nulle absolue ne peut pas être garantie après un fonctionnement à charge cyclique massive. Les opérateurs doivent maintenir les modules au point zéro fonctionnant dans la plage de pression d'air nominale et mettre en œuvre une inspection périodique de positionnement répété à l'état chargé. La compensation fine des coordonnées de la sonde reste une étape de production obligatoire.
Q2 : Cette palette est-elle capable de supporter une charge utile continue ultra-lourde pour les inserts de moule ?
R : La palette EDM JWGRIP de type R de 156 mm pour le maintien du point zéro est conçue pour les charges moyennes à grandes d'inserts de moule et de fixations d'électrodes. Pour les scénarios de pièces ultra lourdes, les utilisateurs doivent vérifier la charge utile globale par rapport à la capacité de charge nominale du module au point zéro. Le dépassement de la charge utile nominale accélère l’usure de l’interface de la palette et peut déclencher une déformation permanente.
Q3 : Si un contour extérieur non standard, une disposition spéciale des trous et un chemin de rainure de drainage personnalisé sont nécessaires, prenez-vous en charge la fabrication ODM ?
R : Oui. Veuillez soumettre des dessins techniques complets précisant le contour extérieur, la disposition des trous de positionnement, le tracé des rainures de drainage et les spécifications de tolérance. Notre service d'ingénierie terminera l'évaluation de la fabricabilité et enverra un devis formel dans les 12 jours ouvrables.
Q4 : Quelles conditions de défaillance sont couvertes par la garantie du produit ?
R : La palette EDM JWGRIP de type R de 156 mm appartient à un composant de référence porteur de haute précision avec maintien du point zéro. La garantie s'applique aux défauts d'origine fabrication existant à la livraison : planéité, parallélisme et indice de déformation en charge non conformes aux spécifications. Les dommages dus à un verrouillage par surpression, à une collision violente, à l'abrasion par éclats et à l'usure accumulée lors d'une utilisation cyclique à long terme sont exclus de la portée de la garantie.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités