- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






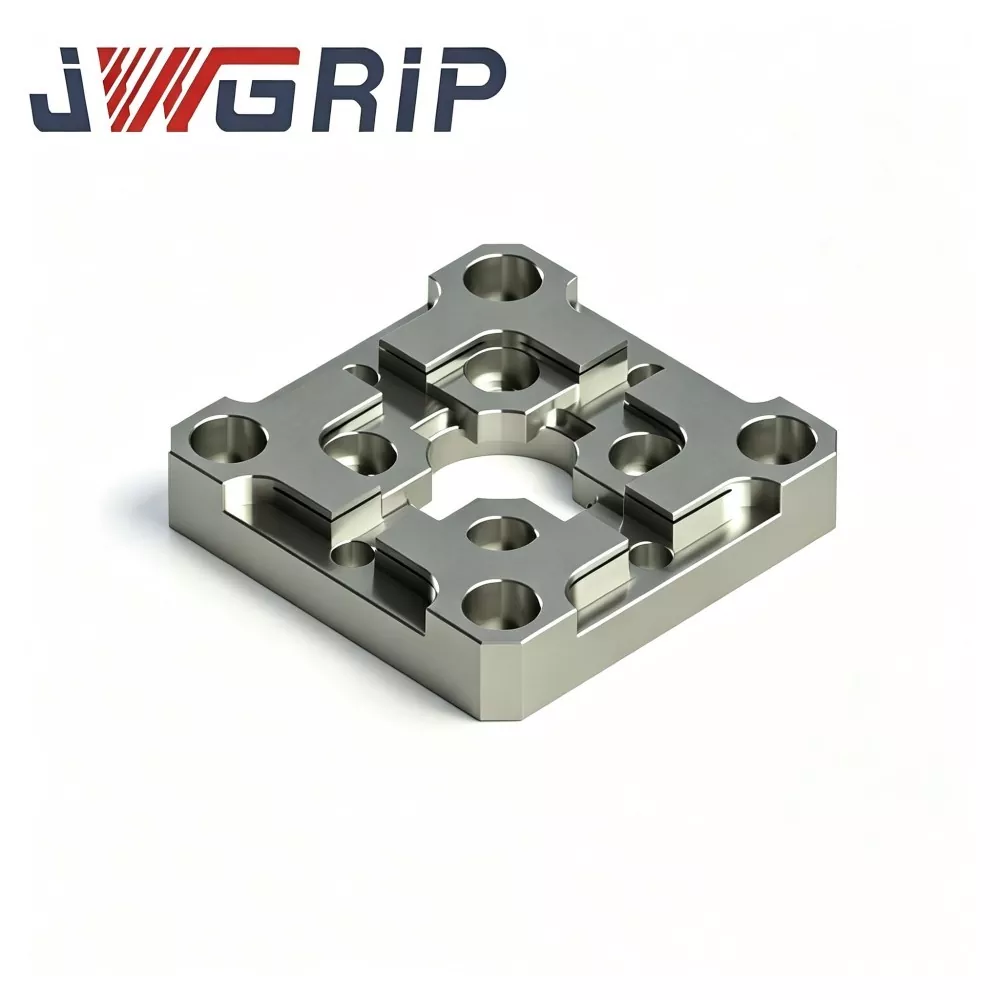
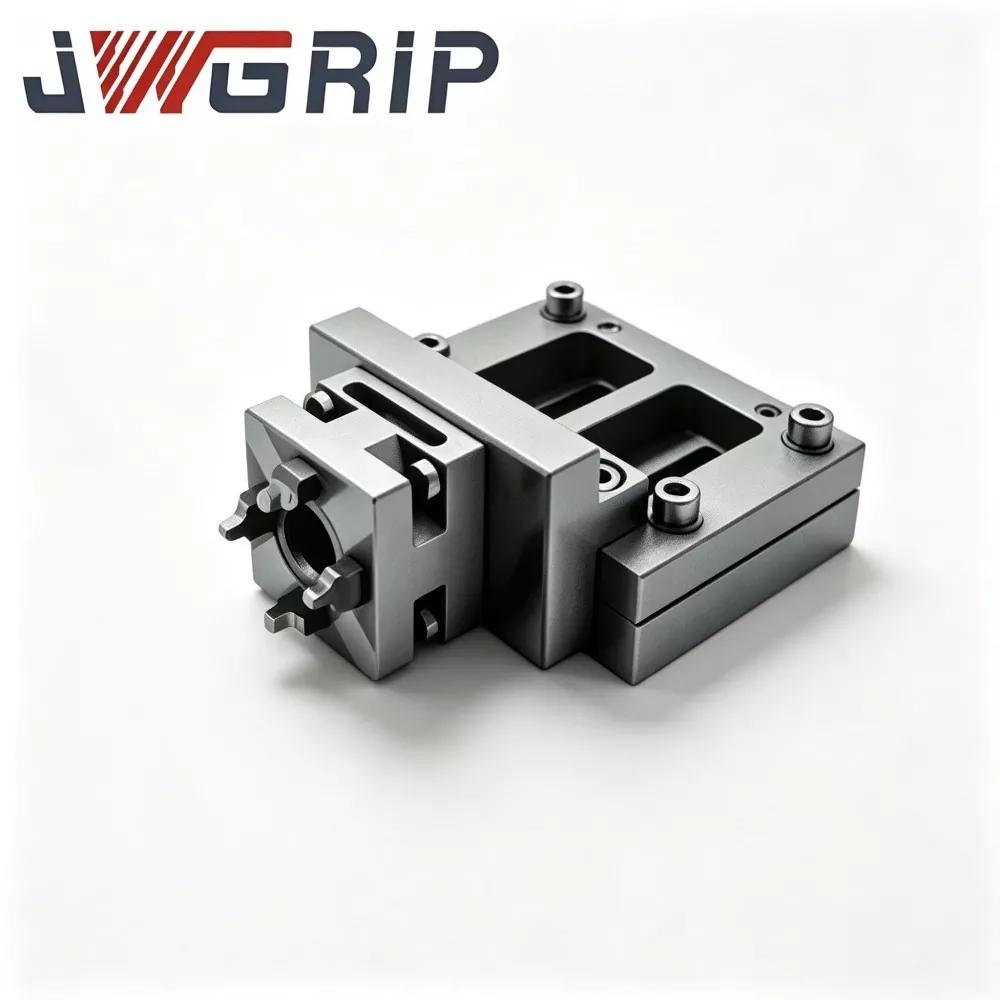
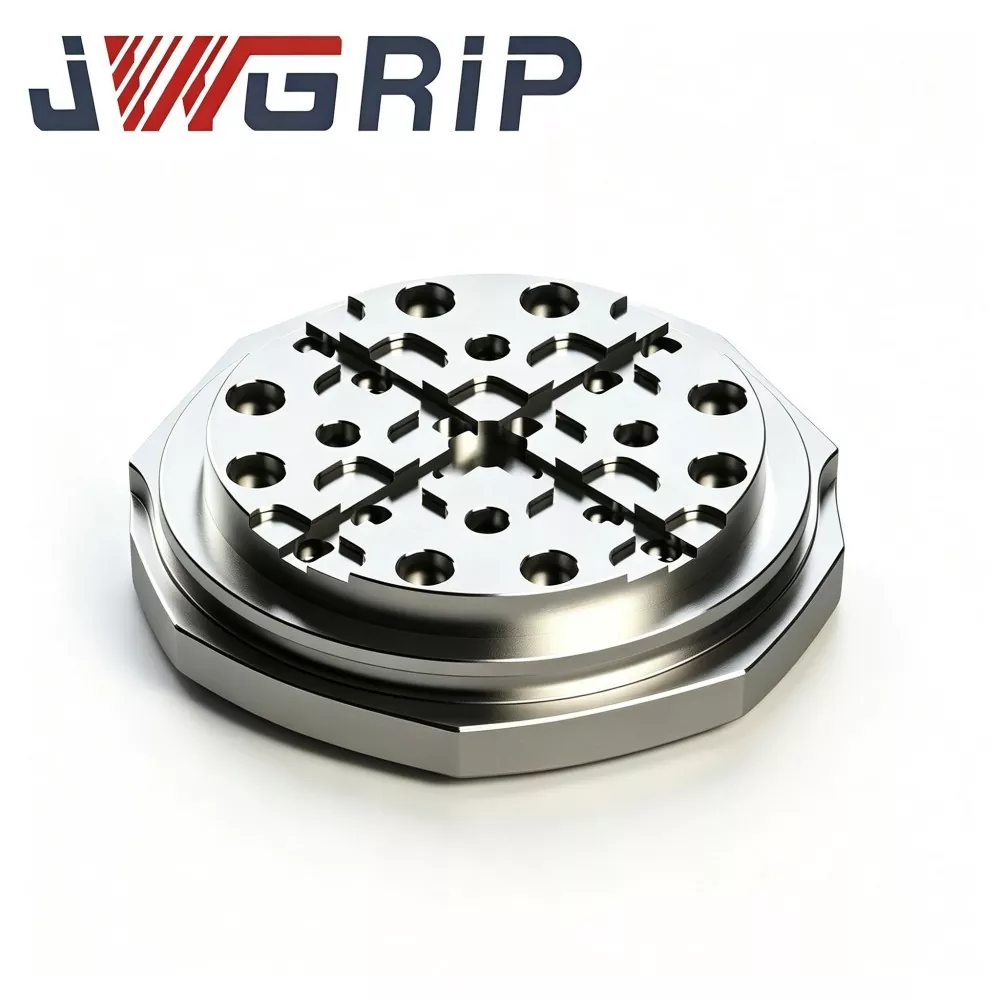
Plaque de centrage EDM de type R 70x70
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage EDM de type R 70x70 en Chine, offrant une livraison directe en usine et une modification structurelle personnalisée pour répondre aux diverses demandes de disposition des luminaires EDM. Il s'agit d'un dispositif de référence de positionnement d'électrodes intégré de haute précision, spécialement optimisé pour les ateliers de fabrication de moules EDM à platine, se concentrant sur les tâches de centrage rapide et de positionnement d'électrodes répétitives. Il intègre une structure de transition de chanfrein intérieur de type R à contraintes dispersées et des performances de positionnement de référence ultra-stables dans une seule unité compacte, résolvant efficacement l'usure des arêtes vives et les défauts de dérive de référence des plaques de centrage plates traditionnelles.
Cette plaque de centrage EDM à haute précision de répétition est fabriquée à partir d'acier allié pré-stabilisé, adoptant un traitement de soulagement des contraintes en plusieurs étapes, un durcissement de surface professionnel et une technologie de meulage double face ultra-précise pour garantir une excellente planéité et un excellent parallélisme. La structure de transition de chanfrein de type R améliorée disperse les contraintes de contact locales lors des cycles répétés d'amarrage et de chargement-déchargement du luminaire, limitant ainsi efficacement l'usure des encoches du bord de positionnement et la déformation de référence à long terme. Il élimine les erreurs de positionnement cumulatives causées par l'étalonnage manuel fréquent et les fluctuations de température en atelier, en maintenant une concentricité constante des électrodes et un éclateur stable dans le traitement de moules par lots à plusieurs cavités.
La plaque de centrage EDM de type R 70 x 70 simplifie considérablement les procédures de réglage des outils d'électrode, raccourcit le temps de centrage manuel, réduit l'écart de positionnement induit par l'homme pour les électrodes de cuivre et de graphite et réduit les taux de retouche des moules. Prenant en charge l'approvisionnement direct standard en usine et la personnalisation basée sur le dessin de la disposition des trous et de la taille du bossage de positionnement, il fournit une garantie de référence hautement fiable pour une production de moules EDM de précision à haut rendement et à haute cohérence.
Schéma de priorisation
Les ateliers de fabrication de moules exécutant des travaux d'électroérosion-érosion multi-électrodes à grand volume sont confrontés à des risques de qualité cachés causés par les plaques de centrage à épaulement carré conventionnelles :
Après des centaines de cycles d'amarrage des électrodes et des gabarits, les coins intérieurs pointus produisent une indentation et une abrasion partielle. Une usure subtile ne peut pas être repérée par une inspection visuelle de routine, mais la référence concentrique dérive silencieusement.
La déviation s'accumule progressivement. Au moment où les problèmes sont détectés, plusieurs cavités du moule ont déjà été usinées, ce qui entraîne des déchets d'inserts de moule de grande valeur, une mauvaise uniformité des éclateurs et une érosion inégale des parois latérales de la cavité.
JWGRIP optimise la plaque de centrage EDM de type R 70x70 pour ces problèmes pratiques :
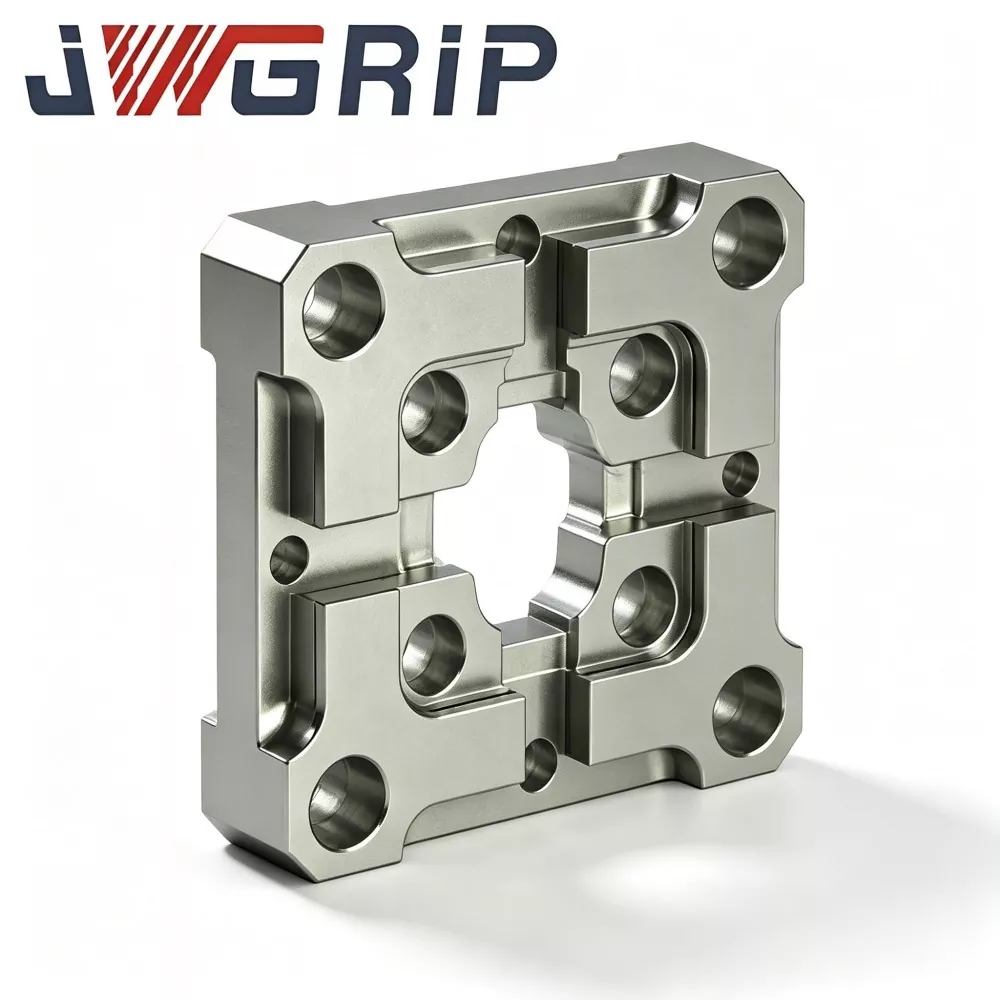
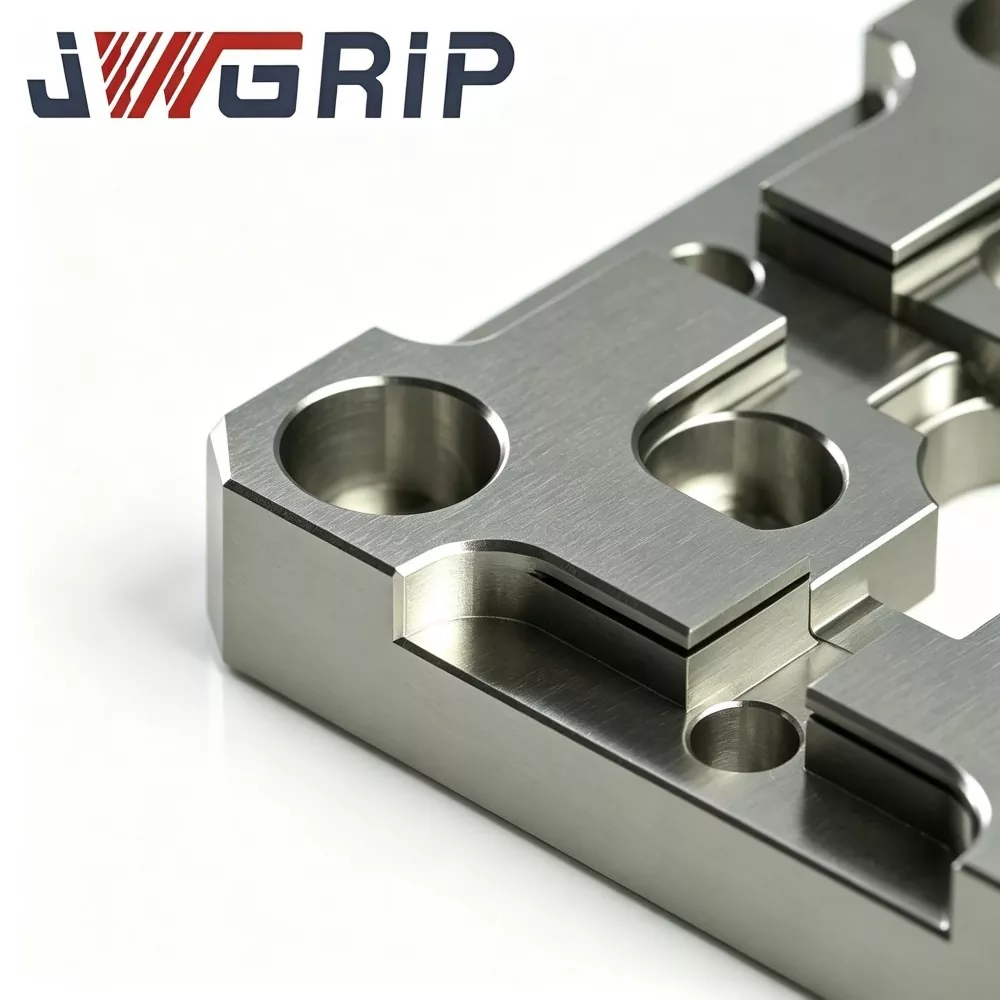
1. Le chanfrein intérieur lisse de type R disperse la contrainte de contact d'amarrage et réduit le risque d'usure de type indentation sur les épaules de positionnement.
2. Le substrat en acier allié pré-stabilisé avec vieillissement multi-ronds à haute température élimine en grande partie les contraintes résiduelles internes et résiste à la distorsion de référence causée par les fluctuations de température et l'impact de serrage continu.
3. Le meulage ultra-précis double face garantit une planéité et un parallélisme supérieurs pour une référence de centrage mécanique stable.
4. Simplifie les procédures de centrage manuel, réduit le taux de reprise et améliore la cohérence dimensionnelle globale pour la production EDM de moules de précision.
5. La dimension extérieure compacte de 70 × 70 s'adapte à l'espace des luminaires EDM grand public ; La modification du motif de trou personnalisé et du bossage de positionnement basée sur le dessin est disponible pour les projets de cellules EDM à changement automatique d'électrode.
Principe de fonctionnement
La plaque de centrage EDM JWGRIP R-Type 70 × 70 est un composant de référence dédié au prépositionnement des électrodes plombées-EDM et à l'étalonnage de la concentricité :
1. Monté entre la table de travail EDM et le gabarit porte-électrode. Il fournit une référence de centrage mécanique reproductible lors du remplacement des gabarits d'électrodes en cuivre, en graphite ou en cuivre-tungstène.
2. Les plaques de centrage conventionnelles adoptent des épaulements intérieurs à angle vif. Chaque impact d'amarrage concentre la contrainte sur de minuscules zones de coin et génère une indentation plastique locale après des pressions répétées.
3. Mise à niveau structurelle du noyau : la transition de chanfrein intérieur lisse de type R élargit la zone de contact efficace lors de l'amarrage du gabarit, répartit la force de pression sur de plus grandes surfaces au lieu de coins pointus étroits, ralentissant l'usure par indentation et préservant la référence concentrique d'origine pour des cycles de service plus longs.
Important usage reminder: This plate delivers mechanical pre-centering only, and cannot replace final probe-based coordinate fine-calibration. After mechanical docking against this centering plate, operators still need to run probe compensation following standard EDM process specs. It is widely applied for injection-mold, die-casting-mold and precision stamping-insert EDM processing, especially suitable for batch-production workshops with frequent electrode swap. It can be installed on EDM work-table, zero-point chuck base or custom fixture support plate.
Caractéristiques clés de performance technique
1. Construction anti-usure à chanfrein intérieur optimisé de type R Des tests de durabilité comparatifs montrent que sous une fréquence d'impact d'amarrage identique, la plaque de centrage EDM JWGRIP de type R 70 × 70 réduit la contrainte de contact locale d'environ 29 % par rapport aux plaques de centrage à épaulement tranchantes classiques, réduisant considérablement le risque d'indentation et d'encoche de coin causé par une pression répétée du gabarit.
2. Le substrat en acier allié de stabilisation de soulagement des contraintes multicycles reçoit un vieillissement à haute température en deux tours après un usinage grossier pour éliminer la plupart des contraintes internes résiduelles. Dans la température ambiante de l'atelier 17-29 ℃, variation de planéité de la plaque finie ≤0,0025 mm, empêchant la distorsion de référence induite par la dérive de température.
3. Meulage ultra-précis double face La surface de référence supérieure et les données de montage inférieures sont toutes deux rectifiées avec une ultra-précision. Planéité ≤0,002 mm ; parallélisme entre les données haut-bas ≤0,003 mm. Le parallélisme élevé prend en charge l'utilisation de surfaces alternatives en retournant la plaque.
4. Traitement de durcissement de surface localisé Les zones clés de positionnement des épaules obtiennent un durcissement de surface spécial, la dureté de surface atteint HRC 58-62. Forte capacité anti-abrasion qui résiste aux rayures des particules et aux marques d'impact ; les zones non travaillées conservent une ténacité appropriée du substrat pour éviter la rupture fragile de la plaque entière.
5. Finition anticorrosion résistante aux fluides diélectriques Traitement antirouille par passivation de toute la surface extérieure. Résiste aux éclaboussures de longue durée du fluide diélectrique EDM et à l'atmosphère humide de l'atelier, ralentissant l'oxydation et l'apparition de rouille ponctuelle.
6. Taille standard avec caractéristiques de montage prétraitées Empreinte extérieure compacte de 70 × 70, trous de goupille de positionnement préfabriqués et trous de vis fraisés. L'installation directe s'adapte à la plupart des interfaces de luminaires à point zéro grand public sans usinage secondaire.
7. Inspection métrologique traçable de l'article complet Chaque unité finie porte un numéro de série unique gravé au laser. Des enregistrements d'inspection complets couvrant la planéité, le parallélisme et la dimension du chanfrein R sont archivés, permettant ainsi un contrôle qualité traçable pour les entreprises de fabrication de moules à grand volume.
Flux de travail de production complet
Chaque lot de plaque de centrage EDM JWGRIP R-Type 70x70 suit strictement le flux de fabrication en séquence complète :
Inspection de la composition chimique et de la dureté des matières premières entrantes → Fraisage grossier CNC → Vieillissement de soulagement des contraintes à haute température au premier tour → Usinage semi-fini → Formation de chanfrein intérieur de type R → Vieillissement de soulagement des contraintes secondaire → Durcissement de surface local → Meulage de précision double face → Finition des trous d'épingle et des trous de fraisage → Inspection géométrique de l'article complet CMM → Marquage laser du numéro de série → passivation antirouille → revérification visuelle finale → entreposage des produits finis.
La production est conforme aux exigences du système de gestion de la qualité ISO 9001.
Appareils de mesure de noyau : machine de mesure tridimensionnelle, interféromètre de planéité, testeur de dureté ; tous reçoivent un étalonnage métrologique officiel périodique.
Chaque pièce finie est accompagnée d'un rapport d'inspection indépendant ; des certificats d'essai de matériaux peuvent être fournis sur demande du client.
Conseil pratique de rangement : Rangez la plaque de centrage dans une boîte de jauge dédiée anti-choc. Évitez les impacts d'objets lourds et les rayures causées par des copeaux métalliques. Même une micro-indentation invisible nuira à la précision du positionnement. Après chaque application sur machine, essuyez complètement les épaules de positionnement et les surfaces de référence avec un chiffon doux non pelucheux avant de les ranger.
Flux de travail d'assemblage et d'exploitation correct
1. Avant l'installation, nettoyez entièrement le plan de montage de la base du luminaire, les trous des broches de positionnement et la donnée inférieure de la plaque de centrage ; éliminer les copeaux métalliques, la poudre de carbone et les résidus de fluide diélectrique. Les particules étrangères piégées inclineront la plaque et déformeront le repère de centrage.
2. Serrez les vis fraisées en suivant le couple recommandé. Un couple excessif crée une déformation locale de la plaque et ruine la planéité ; un couple insuffisant provoque le déplacement de la plaque sous l'impact d'accostage.
3. Empêcher les collisions importantes entre le gabarit d'électrode et les épaules de positionnement de type R ; adopter le mode d'accueil à contact souple pour le pré-centrage mécanique.
4. Après le pré-centrage mécanique, complétez la compensation des coordonnées de la sonde selon les spécifications du processus EDM. Ne sautez jamais le palpage fin et comptez uniquement sur le résultat du centrage mécanique pour l'usinage final.
5. Inspectez le positionnement des épaules sous la loupe tous les 7 à 10 jours ouvrables ; remplacez la plaque immédiatement dès que vous constatez une indentation, une rayure ou une encoche.
Opérations inappropriées à éviter
1. Montage sans nettoyage des surfaces de contact : les copeaux pris en sandwich produisent une déviation d'inclinaison cachée.
2. Amarrage violent assisté par marteau : un impact important génère une micro-indentation invisible sur les épaules de positionnement.
3. Vissage par serrage excessif : induit une contrainte interne et une distorsion géométrique permanente du corps de la plaque.
4. Ignorez l'étalonnage fin de la sonde et prenez le résultat du centrage mécanique comme référence d'usinage finale.
Pourquoi choisir JWGRIP
1. Expérience pratique de R&D en matière de travail d'EDM. Notre équipe d'ingénierie accumule de nombreux commentaires sur site de la part des techniciens de moules. Les itérations de produits sont optimisées pour les goulots d'étranglement réels en magasin au lieu des seuls paramètres de dessin théoriques.
2. Inspection rigoureuse avant expédition de l'unité complète. De nombreux concurrents adoptent simplement un contrôle dimensionnel par échantillonnage. Chaque plaque de centrage EDM JWGRIP R-Type 70 × 70 effectue une inspection géométrique de l'article complet CMM pour examiner les pièces non conformes avant la livraison.
3. Délai de livraison stable pour les commandes standard et personnalisées. Les produits 70 × 70 aux spécifications standard maintiennent le stock de production. Pour les exigences de positionnement personnalisées des bossages ou de la disposition des trous, l'équipe d'ingénierie termine l'examen des dessins dans un délai de 12 jours ouvrables et confirme le calendrier réalisable. Délai de commande standard : 10-15 jours ouvrables.
4. Support technique orienté application Lorsque les clients rencontrent une confusion d'assemblage ou des performances de centrage anormales, l'équipe d'assistance technique fournit des suggestions de dépannage pratiques basées sur une véritable expérience d'atelier EDM.
5. Gestion complète de la traçabilité des lots Chaque plaque porte un numéro de série exclusif. Lorsque des problèmes inattendus liés au positionnement surviennent, les paramètres de production d'origine et les archives d'inspection peuvent être rapidement récupérés pour une analyse technique des causes profondes.
FAQ
Q1 : La plaque de centrage EDM JWGRIP R-Type 70x70 peut-elle éliminer tout écart de centrage ?
A1 : Il fournit une référence de pré-centrage mécanique stable et ne peut pas éliminer toutes les sources de déviation. La compensation finale des coordonnées basée sur la sonde reste obligatoire. Une erreur de positionnement peut également provenir d’un gabarit d’électrode usé, d’un montage desserré ou d’une déformation de la tige de l’électrode. Les opérateurs doivent inspecter périodiquement l’ensemble du gabarit.
Q2 : Cette plaque de centrage est-elle adaptée à l'amarrage fréquent de gabarits d'électrodes en graphite lourds et de grande taille ?
A2 : il prend en charge le travail de centrage du gabarit d'électrode en graphite. Pour les assemblages très lourds, contrôlez strictement la force de contact d’amarrage et interdisez les chocs violents. Même avec l'optimisation du chanfrein R, une charge d'impact excessive produit toujours des dommages par indentation sur les épaulements de positionnement.
Q3 : Pouvez-vous personnaliser un motif de trou non standard ou une dimension de bossage de positionnement spéciale ?
A3 : Oui. Veuillez soumettre des dessins techniques complets avec des exigences claires concernant la disposition des trous, la géométrie des bossages de positionnement, la planéité et la tolérance du parallélisme. Le service d'ingénierie évalue la fabricabilité dans un délai de 12 jours ouvrables et émet un devis formel.
Q4 : Quelles conditions de dommages sont exclues de la garantie ?
A4 : Cela appartient au composant de maintien de travail de positionnement de haute précision. La garantie couvre les défauts de fabrication à la livraison tels que la planéité, le parallélisme et la dureté non conformes aux spécifications. Les dommages induits par une collision, une installation incorrecte du couple, des rayures causées par des particules et une usure normale en service ne sont pas couverts par la garantie.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités