- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Série de mandrins de serrage à point zéro d'un fabricant professionnel pour un serrage de précision
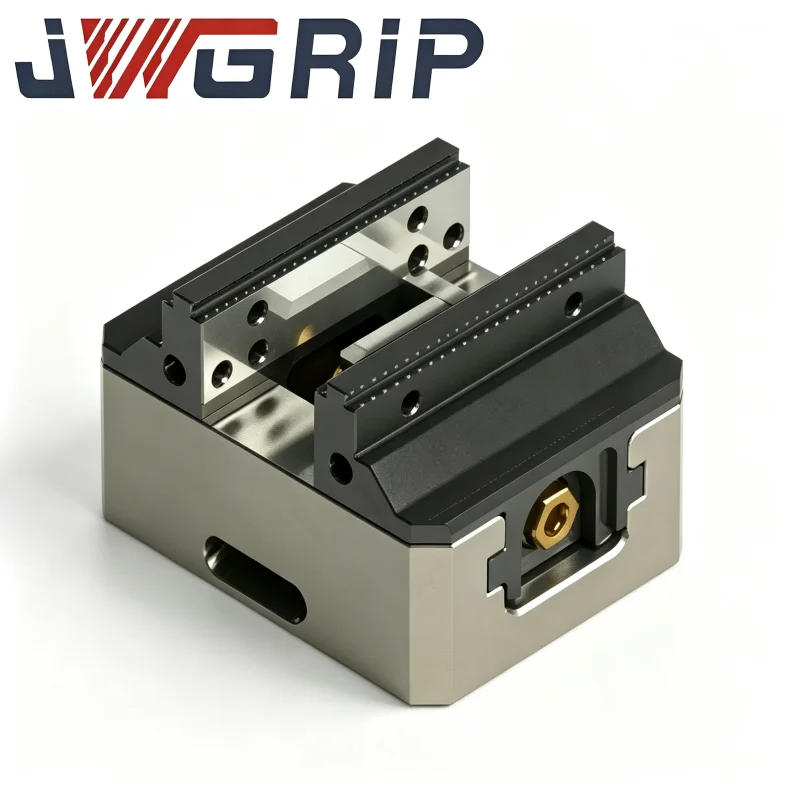
En tant que fournisseur de volume fiable de la série de mandrins de serrage à point zéro,JWGRIPconçoit et fabrique des mandrins de positionnement, des supports de plaques en L et des plaques de serrage multipositions avec un contrôle de tolérance strict. Ce matériel d'ancrage côté machine est conçu pour les ateliers qui considèrent la répétabilité du positionnement comme la base de la qualité des pièces, de l'usinage sans surveillance et de l'échange rapide des fixations. Pour créer une configuration complète du point zéro, nous fournissons également des séries de palettes Zero Point etÉtaux CNC à centrage automatiquepour la configuration côté luminaire et côté pièce. Toutes les surfaces de positionnement clés adoptent un traitement durci avec précision pour garantir des performances stables à long terme dans le cadre d'une production à cycle continu.
Mesures de performances critiques
La précision du positionnement répété est le chiffre le plus important. Un mandrin de qualité ramène la palette à la même position en quelques microns, des milliers de fois. Mais la précision sur le papier ne signifie rien si le mécanisme de verrouillage s'use rapidement ou si des contaminations pénètrent dans les surfaces de positionnement. De nombreux fabricants publient des paramètres de précision théorique impressionnants dans des brochures, mais ces chiffres ne peuvent pas tenir dans les conditions réelles d'un atelier avec une coupe continue, des éclaboussures de copeaux et une érosion du liquide de refroidissement.
La force de traction est tout aussi importante : le mandrin doit tirer fermement la palette contre les faces de référence afin que les forces de coupe et les vibrations ne puissent pas la soulever ou la déplacer. Différentes charges d'usinage nécessitent différentes classes de force de serrage. Les pièces de précision légèrement découpées n'exigent pas de force de traction extrême, tandis que le fraisage avec enlèvement de matière important pour des plaques de métal épaisses nécessite une sortie de serrage de haute qualité pour résister à l'impact de coupe.
La résistance à la contamination est souvent sous-estimée. Les copeaux, le liquide de refroidissement et la poussière existent partout à l'intérieur d'une machine. Un mandrin bien scellé maintient les surfaces de positionnement propres, car même une minuscule particule entre les faces de référence provoque un écart de position. Sans structures d'étanchéité fiables, les débris fins rayeront progressivement les surfaces de référence de précision et entraîneront des risques cachés en matière de qualité pour les composants produits en série.
La cohérence à long terme détermine la valeur réelle : après des dizaines de milliers de cycles, les ressorts, les billes et les surfaces durcies doivent toujours offrir la même répétabilité. La qualité des matériaux et le traitement thermique déterminent cette durée de vie. Des matières premières de qualité inférieure ou des processus de traitement thermique incomplets entraîneront une déformation par fatigue des pièces mobiles internes après un fonctionnement de longue durée.
Principes mécaniques de base
La plupart des mandrins à point zéro utilisent un noyau de verrouillage mécanique à ressort : lorsque la palette est poussée, des éléments coniques ou sphériques la centrent et les ressorts la tirent vers le bas et la verrouillent. Le déclenchement est pneumatique ou manuel, ce qui rend l'ensemble de l'opération rapide et indépendant de la force de l'opérateur. Les opérateurs n'ont pas besoin d'appliquer une force physique importante pour effectuer les travaux de serrage ou de desserrage.
Les surfaces de positionnement sont trempées et rectifiées avec précision, de sorte que l'usure reste minime, même en cas de serrages fréquents et à force élevée. Le meulage de haute précision élimine les défauts de surface et garantit la planéité de toutes les zones de contact clés.
Étant donné que la force de serrage est générée mécaniquement plutôt que par les boulons, l'état de verrouillage est constant à chaque fois : pas de variations de couple, pas de serrage excessif, pas de serrage insuffisant. Les fixations traditionnelles à boulons reposent fortement sur l'expérience du fonctionnement manuel, ce qui crée facilement des résultats de serrage incohérents entre les différents travailleurs.
Quatre variantes de mandrin pour différents travaux côté machine
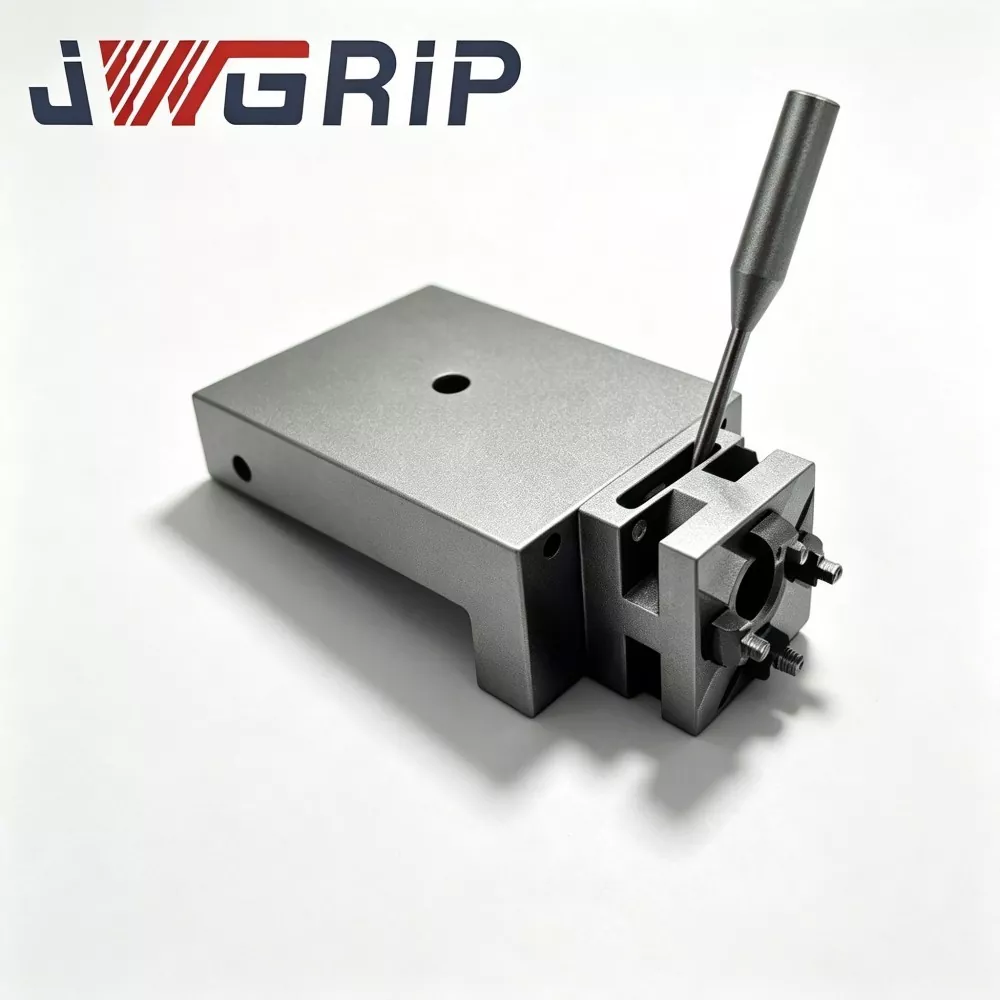
Palette de type L pour mandrin de positionnement du point zéro : un support en forme de L qui combine la fonction de mandrin avec une surface de référence verticale, idéal pour les configurations où le luminaire a besoin à la fois d'une référence horizontale et d'une face de positionnement verticale. Il est largement utilisé pour l'assemblage de luminaires à angle spécial et les exigences d'usinage multidirectionnel.
Mandrin de positionnement à point zéro à centre unique : le mandrin à point unique classique qui se monte directement sur la table de la machine et verrouille une palette ou un dispositif à la fois, la variante la plus largement utilisée pour les machines à 3 et 5 axes. Il s'adapte à la plupart des configurations de rainures en T sur table de machine CNC de taille standard.
Mandrin de serrage à point zéro à centre unique intégré : une construction intégrée compacte qui réduit la hauteur d'empilement et améliore la rigidité, bien adaptée aux machines avec un dégagement limité sur l'axe Z. Il évite une occupation excessive de la hauteur qui pourrait provoquer des interférences avec la broche lors du mouvement d'inclinaison sur cinq axes.
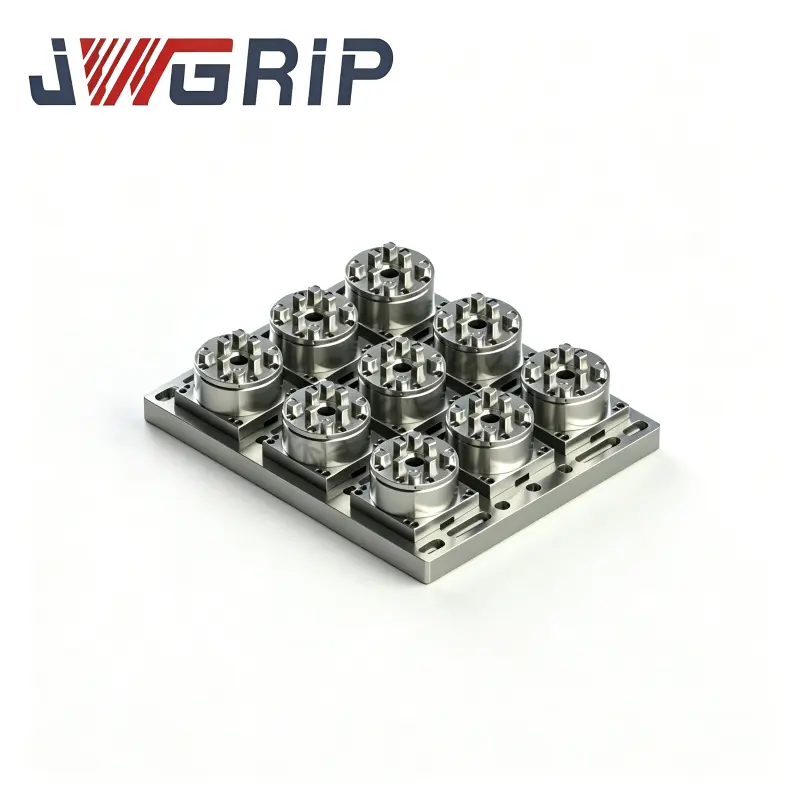
Plaque de serrage à point zéro à six positions : un mandrin de type plaque avec six positions de positionnement, prenant en charge les configurations multi-stations où plusieurs palettes ou accessoires sont verrouillés sur une plaque en un seul cycle. Il augmente le rendement de traitement en un seul cycle pour les pièces en lots de petite taille.
Étapes de fonctionnement
1.Comment s'assurer que les données du mandrin correspondent aux axes de la machine ?
Avant le serrage final, passez un indicateur à cadran sur la face de positionnement et ajustez jusqu'à ce que la lecture soit dans la tolérance, puis verrouillez les boulons de montage uniformément avec le couple approprié. Un couple de boulon inégal déformera la base du mandrin et détruira la planéité de la référence d'origine.
2. Comment conserver la précision du mandrin au fil du temps ?
Nettoyez les surfaces de positionnement avant chaque changement de palette, vérifiez périodiquement les boulons de montage et revérifiez les données après toute collision importante ou un long entretien. Une collision mécanique soudaine est l'une des principales causes de dommages internes invisibles aux mandrins à point zéro.
3.Comment choisir la position de montage ?
Laissez suffisamment d'espace de table autour du mandrin pour l'échange de palettes, le flux de liquide de refroidissement et l'accès robotique si l'automatisation est prévue. Un espace réservé insuffisant entravera le fonctionnement manuel ou les futurs travaux de modernisation robotique.
Guide de vérification
Test de répétabilité : serrez et relâchez une palette de test des dizaines de fois et mesurez l'écart de position ; des résultats stables conformes aux spécifications confirment que le mécanisme de verrouillage est sain.
Vérification de la force de traction : vérifiez que le mandrin peut maintenir la palette en toute sécurité sous la charge de coupe maximale que vous prévoyez d'appliquer. N'effectuez jamais de tests de découpe lourds directement sur des pièces de production formelles sans avoir effectué cette étape d'inspection.
Contrôle des cycles et de l'usure : après de nombreux cycles, vérifier l'absence de jeu anormal, de bruit ou de dérive de position ; une détection précoce évite les surprises de qualité dans l’atelier. Les signes anormaux mineurs doivent être traités à temps au lieu d'être ignorés pour une production continue.
Pourquoi choisir JWGRIP ?
Nos corps de mandrin et nos éléments de positionnement sont usinés à partir d'acier allié trempé avec des surfaces de référence rectifiées avec précision. Chaque unité passe les contrôles de répétabilité, de force de serrage et d’étanchéité avant expédition.
Nous prenons en charge des modèles de montage, des hauteurs et des configurations de déclenchement pneumatiques ou manuels personnalisés pour correspondre à votre table de machine et à votre niveau d'automatisation.
Nos ingénieurs vous aident à combiner les mandrins avec la série de palettes Zero Point, la série de positionnement point zéro UPC et le système de serrage à changement rapide afin que l'ensemble de l'architecture de serrage reste cohérent.
Assurance qualité et service après-vente
Chaque série de mandrins de serrage à point zéro JWGRIP quitte l'usine avec une documentation d'inspection couvrant la répétabilité, la force de serrage et la précision des données, et notre équipe qualité maintient des boucles de rétroaction sur le terrain pour améliorer continuellement l'étanchéité, la résistance à l'usure et la facilité d'utilisation quotidienne.
De la vérification du premier article à la maintenance de routine, nous fournissons des conseils d'installation, une réponse rapide au dépannage et la disponibilité des pièces de rechange afin que vos machines restent productives.
Approuvés par les ateliers d'usinage et les intégrateurs d'automatisation de plusieurs secteurs, les mandrins à point zéro JWGRIP sont conçus pour fonctionner de la même manière au premier cycle et au dix millième.





- View as
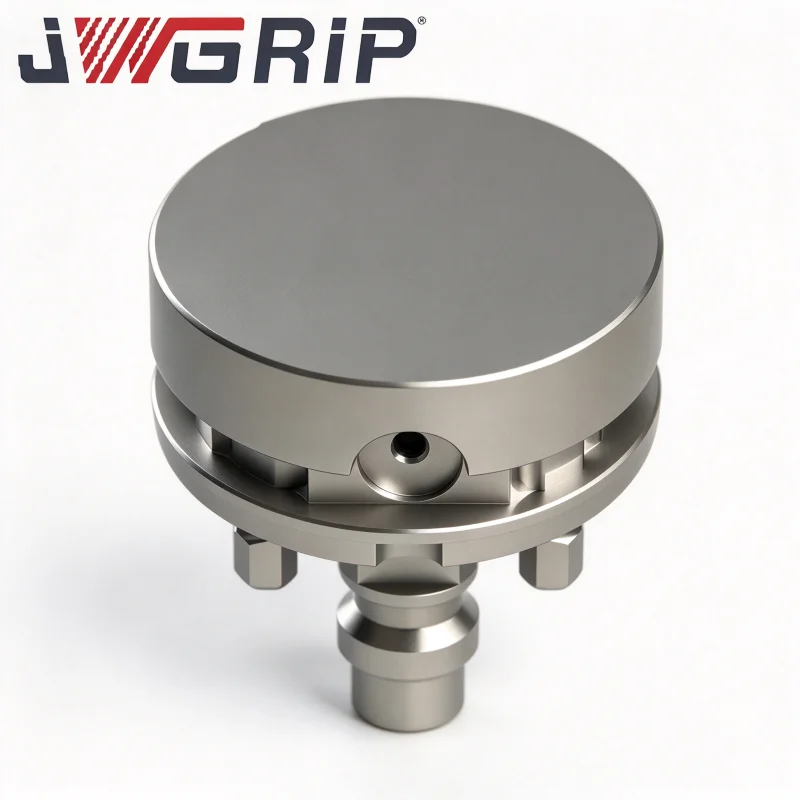
Compatible EROWA Uniblank 72 ER-035210
JWGRIP est le fabricant et fournisseur de compatible EROWA Uniblank 72 ER 035210 en Chine. Ce support de pièces de précision haute performance s'adapte au système de serrage rapide EROWA en remplacement des mandrins, palettiseurs et porte-électrodes standard 72. Fabriqué à partir d'acier allié trempé de première qualité dans notre atelier interne de montage CNC, il offre une durabilité fiable et une répétabilité de positionnement pour l'électroérosion, le fraisage, le meulage et le coupe-fil, largement appliqué dans la fabrication de moules, les électrodes en graphite, l'outillage de précision automobile et 3C et les cellules d'usinage automatisées sans pilote.
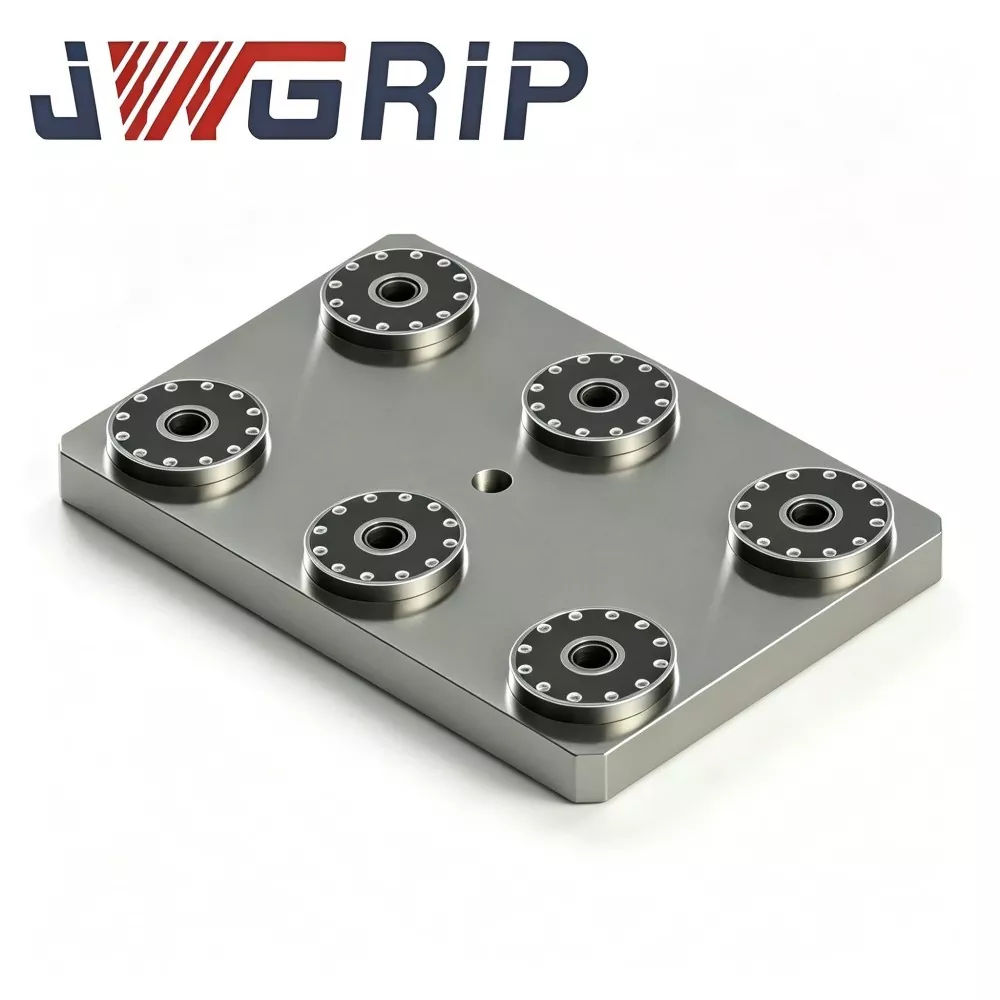
Plaque de serrage à point zéro à six positions
JWGRIP est le fabricant et fournisseur de la plaque de serrage professionnelle à point zéro à six positions en Chine. Il s'agit d'un dispositif de serrage à point zéro multistation intégré spécialement conçu pour les scénarios de production flexibles de fraisage et de meulage CNC à haute efficacité. Ce produit intègre six unités de verrouillage point zéro indépendantes sur une seule base robuste intégrée, permettant un montage simultané de plusieurs luminaires et de plusieurs pièces. Il présente une conception structurelle tout-en-un sans assemblage modulaire dispersé, qui peut être directement installé sur les tables de travail des machines-outils et correspond aux systèmes de préréglage hors ligne pour améliorer considérablement l'efficacité opérationnelle globale des ateliers de traitement de précision.
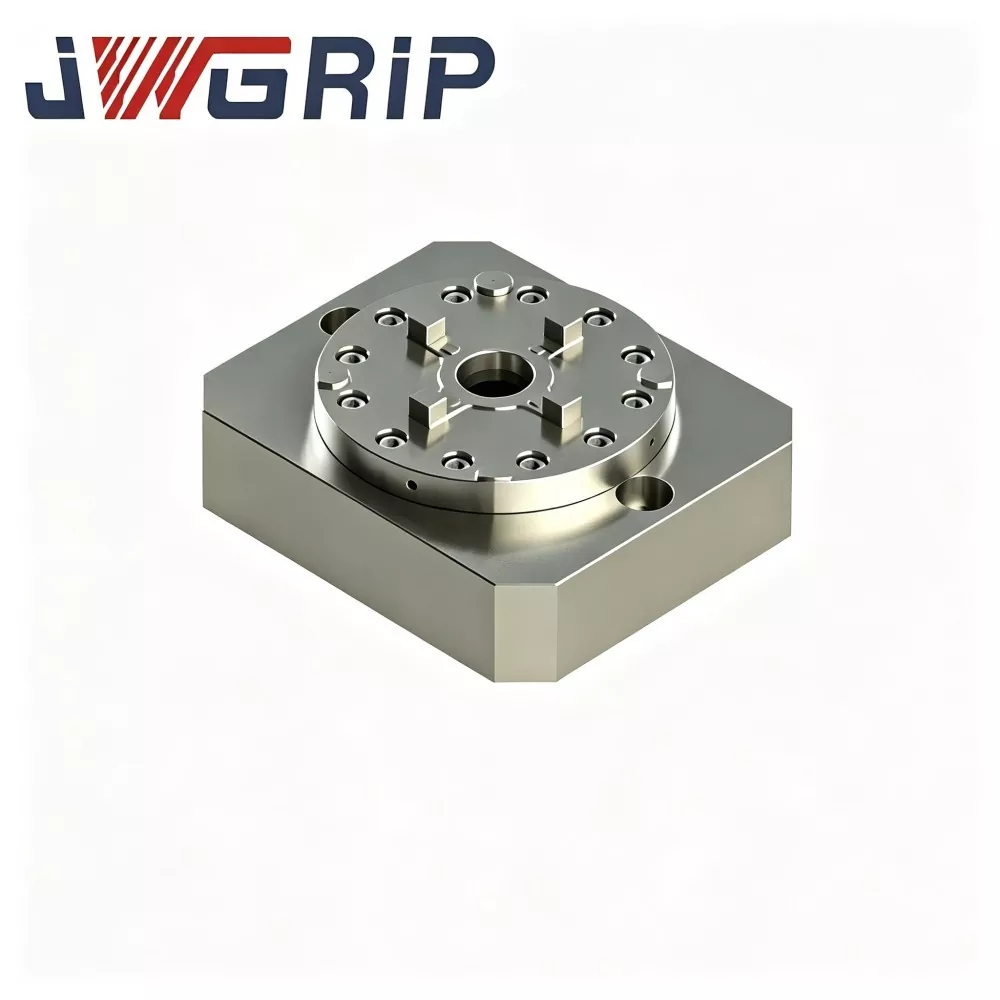
Mandrin de serrage à point zéro à centre unique intégré
JWGRIP propose des ventes directes d'usine de mandrins de serrage à point zéro intégrés personnalisés en Chine. Il s'agit d'un dispositif de positionnement et de serrage intégré tout-en-un spécialement optimisé pour les machines composites de tournage-fraisage CNC modernes et les centres d'usinage verticaux. Contrairement aux combinaisons traditionnelles de luminaires de type divisé, ce produit intègre un mécanisme de serrage à centrage automatique et une structure de positionnement de verrouillage à point zéro dans un corps monolithique complet, ne nécessitant aucun accessoire correspondant supplémentaire.
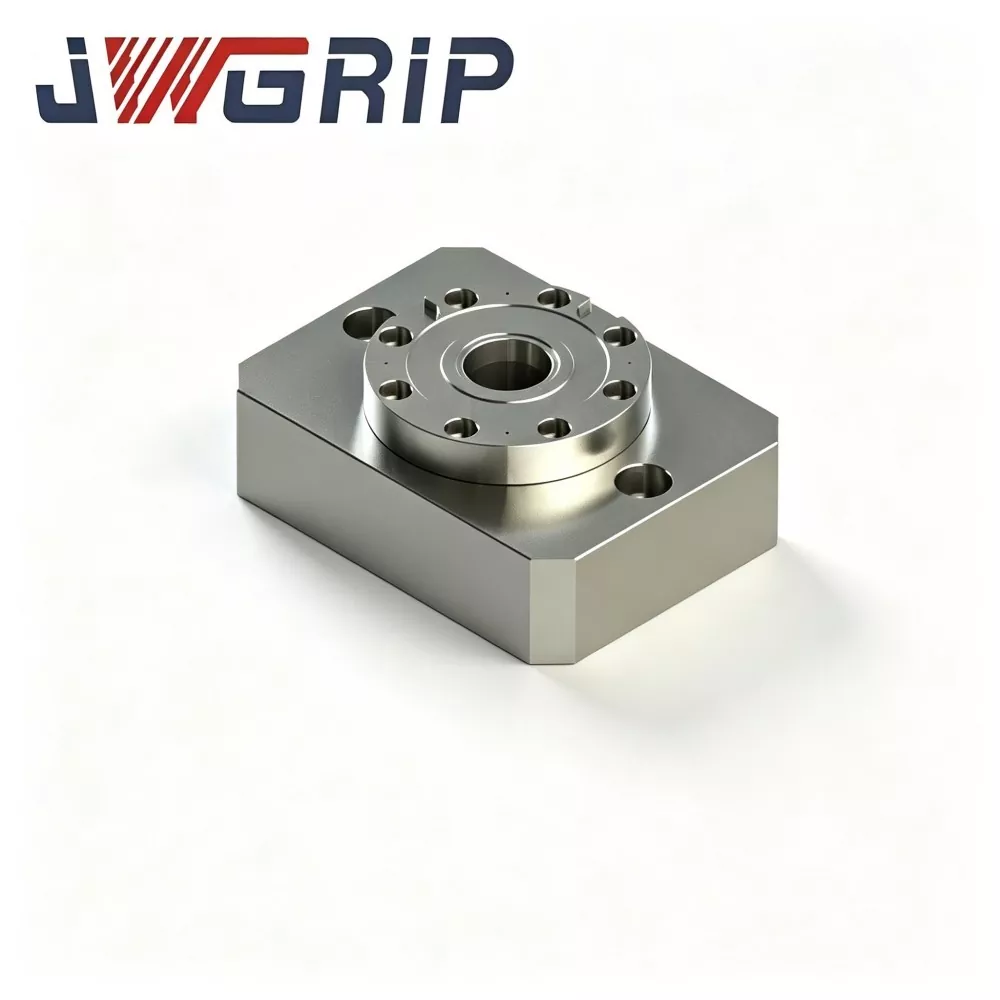
Mandrin de positionnement de point zéro à centre unique
JWGRIP est le fabricant et fournisseur du mandrin de positionnement professionnel à point zéro à centre unique en Chine. En tant qu'unité modulaire de base de la série standard de mandrins de serrage à point zéro, ce produit est un dispositif autonome de verrouillage et de positionnement à point zéro à point unique spécialement conçu pour les systèmes flexibles à changement rapide CNC. Il adopte une conception de structure modulaire indépendante, servant d'unité d'assemblage de base pour les configurations de luminaires personnalisées, et résout efficacement les limites de configuration des palettes à point zéro multi-stations intégrales traditionnelles.
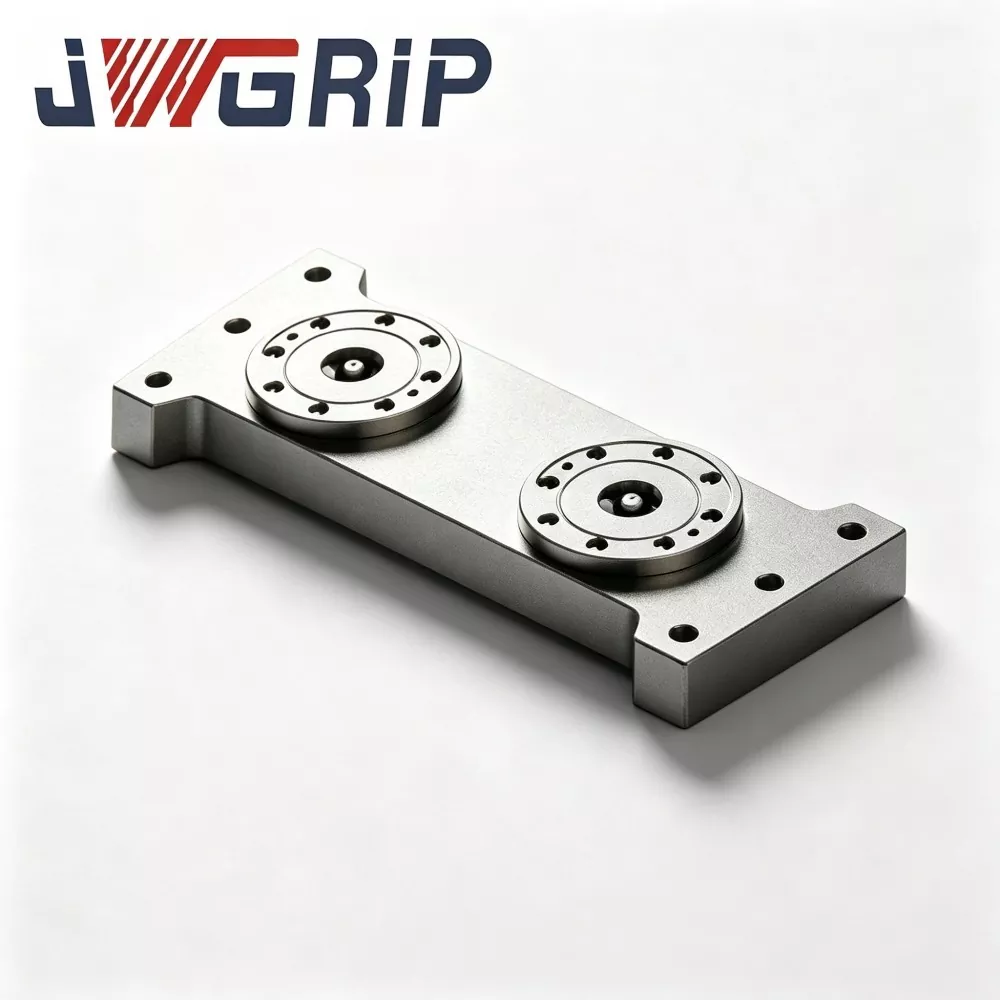
Palette de mandrins de positionnement de point zéro de type L
JWGRIP fournit une palette de mandrins de positionnement de point zéro professionnelle de type L avec un service de vente directe d'usine en Chine. En tant qu'élément central intégré de la série Zero Point Clamping Chuck, cette palette professionnelle à point zéro de type L est spécialement conçue pour les lignes de production d'usinage CNC flexibles avec des équipements à espace limité. Il intègre une structure de conversion de référence verticale et des composants de positionnement du point zéro de haute précision dans une unité monolithique, éliminant ainsi le besoin de structures d'adaptateur auxiliaires supplémentaires pour réaliser le serrage vertical de la pièce et l'usinage des éléments latéraux.
JWGRIP est un fabricant et fournisseur professionnel Série de mandrins de serrage à point zéro en Chine. Nous vous souhaitons la bienvenue dans la vente en gros de produits de haute qualité à des prix compétitifs dans notre usine.
Recommandations d'actualités