- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






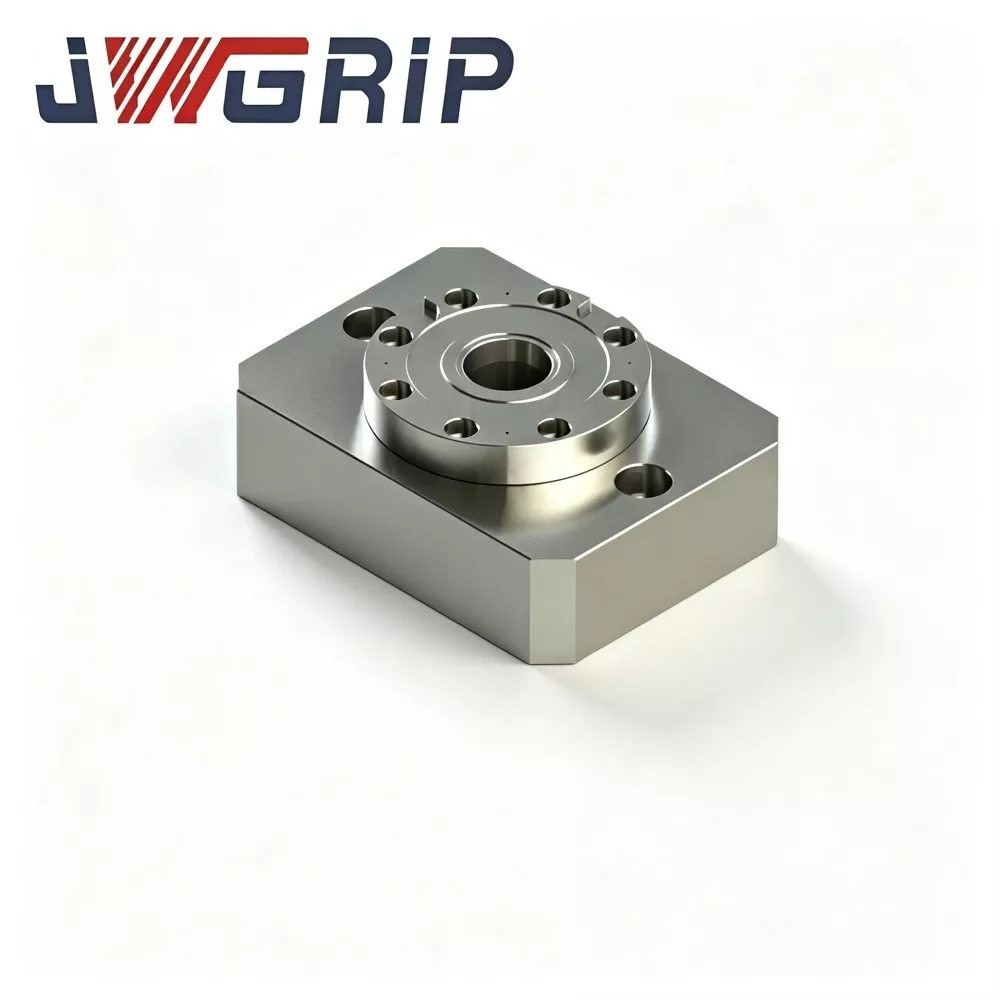
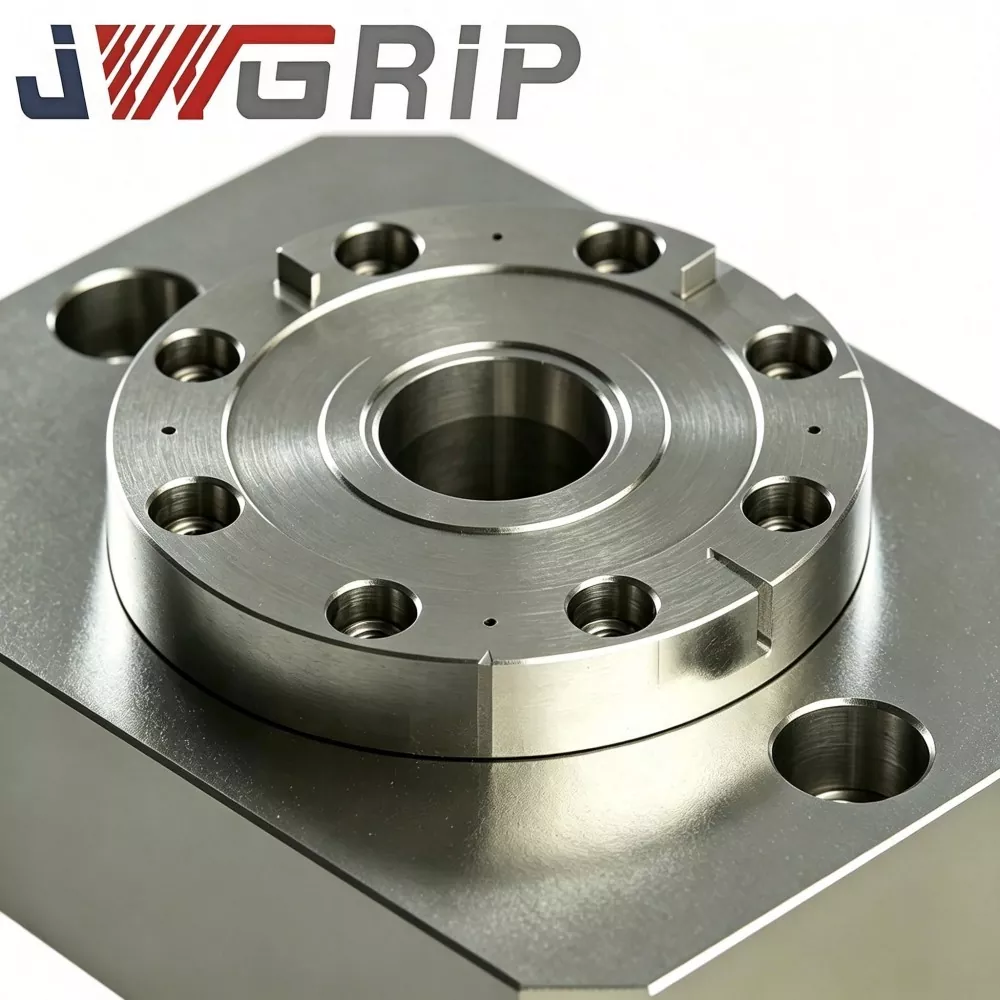
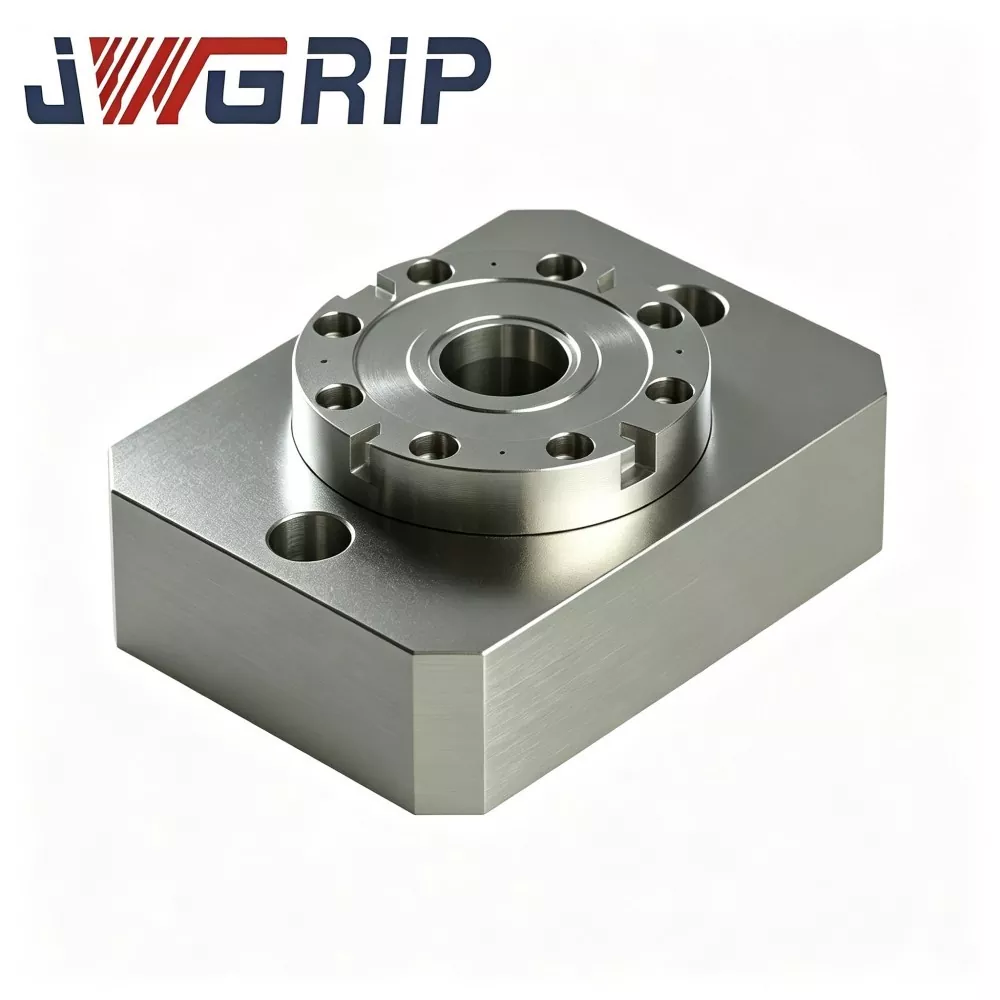
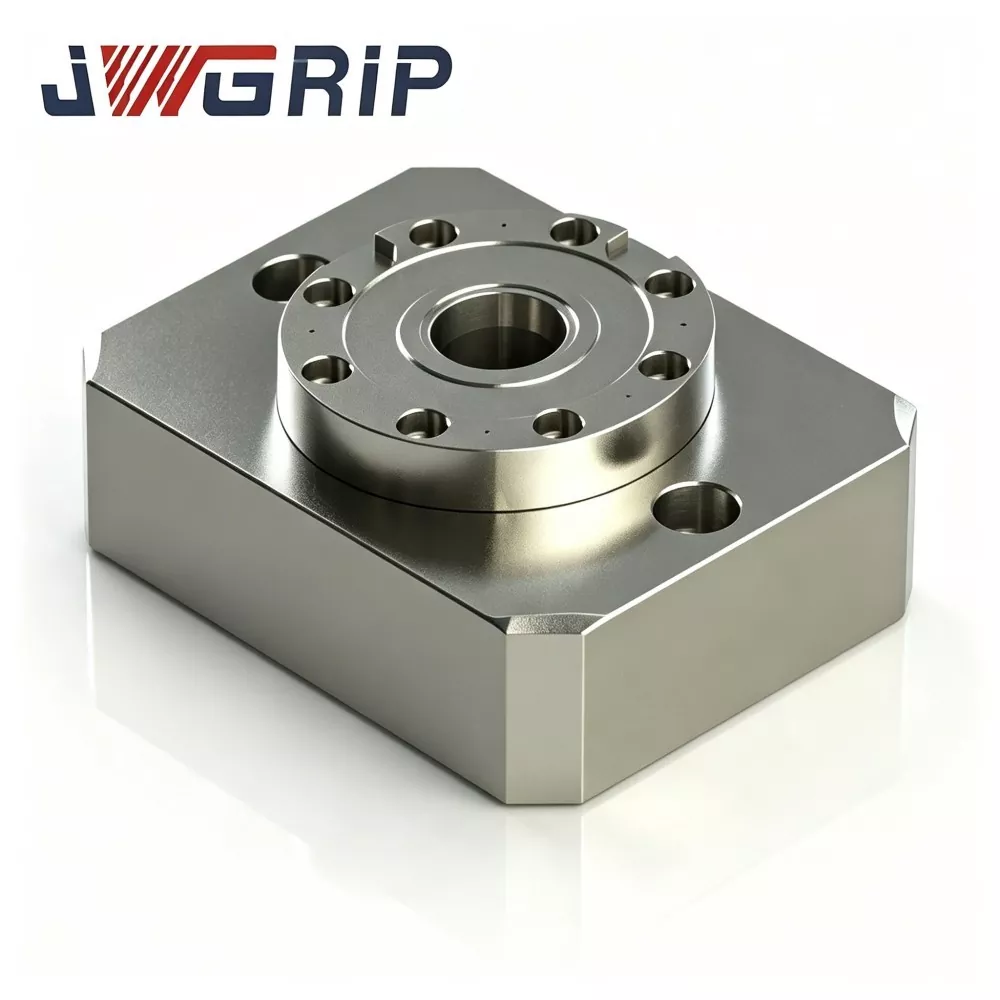
Mandrin de positionnement de point zéro à centre unique
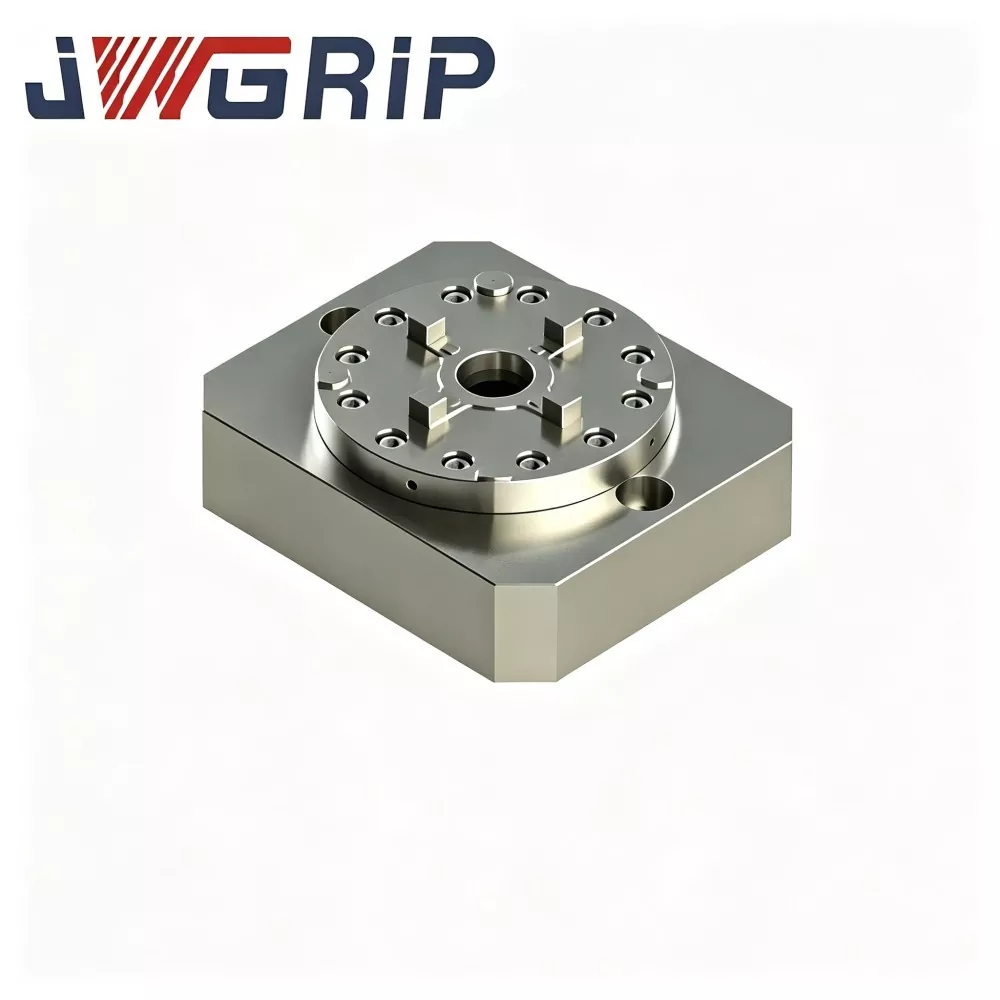
JWGRIP est le fabricant et fournisseur du mandrin de positionnement professionnel à point zéro à centre unique en Chine. En tant qu'unité modulaire de base de la série standard de mandrins de serrage à point zéro, ce produit est un dispositif autonome de verrouillage et de positionnement à point zéro à point unique spécialement conçu pour les systèmes flexibles à changement rapide CNC. Il adopte une conception de structure modulaire indépendante, servant d'unité d'assemblage de base pour les configurations de luminaires personnalisées, et résout efficacement les limites de configuration des palettes à point zéro multi-stations intégrales traditionnelles.
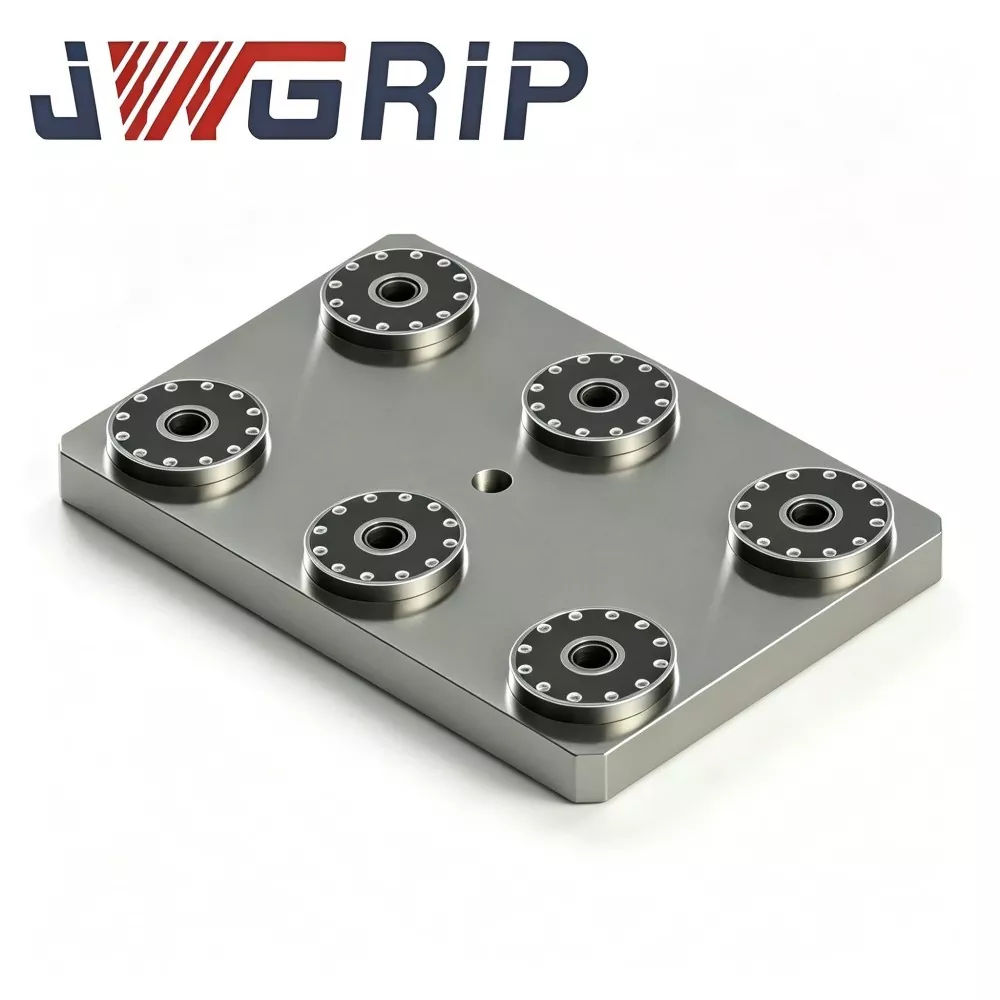
Le mandrin de positionnement à point zéro à centre unique présente une précision de positionnement élevée, une forte compatibilité structurelle et une évolutivité flexible de la disposition. Différent des palettes multi-stations intégrées de taille fixe, ce mandrin modulaire monopoint permet une combinaison libre de plusieurs unités en fonction des spécifications réelles de la pièce et des tailles de base de montage. Les utilisateurs peuvent disposer un ou plusieurs mandrins dans des configurations arbitraires avec des entraxes personnalisables, s'adaptant pleinement aux scénarios de traitement d'échantillonnage d'une seule pièce, de production sporadique en petits lots et d'usinage de maintenance des moules.
Il prend en charge le remplacement manuel rapide des luminaires pour améliorer l'efficacité de la configuration de l'atelier et peut également être utilisé comme composant modulaire de base pour les systèmes de luminaires automatisés. Applicable universellement aux centres d'usinage verticaux, aux centres d'usinage horizontaux et aux machines-outils CNC à 5 axes, il offre des solutions de changement rapide à point zéro hautement flexibles, personnalisables et rentables pour la fabrication moderne à forte diversité et à faible volume.
Composants de base
Chaque mandrin de positionnement à point zéro monocentrique JWGRIP est un mécanisme de verrouillage de localisation autonome et ne dépend pas d'une plaque de palette de base externe. Chaque unité comprend :
Corps principal du mandrin
Ensemble de bague de positionnement du point zéro
Piston de verrouillage pneumatique intégré
Passages d'entrée d'air
Interface de sortie de signal d'état de verrouillage
Trous de bride de montage
Approches de déploiement
Mode 1 : fonctionnement autonome à un seul point
1. Montez un mandrin monocentrique sur la table de travail de la machine-outil.
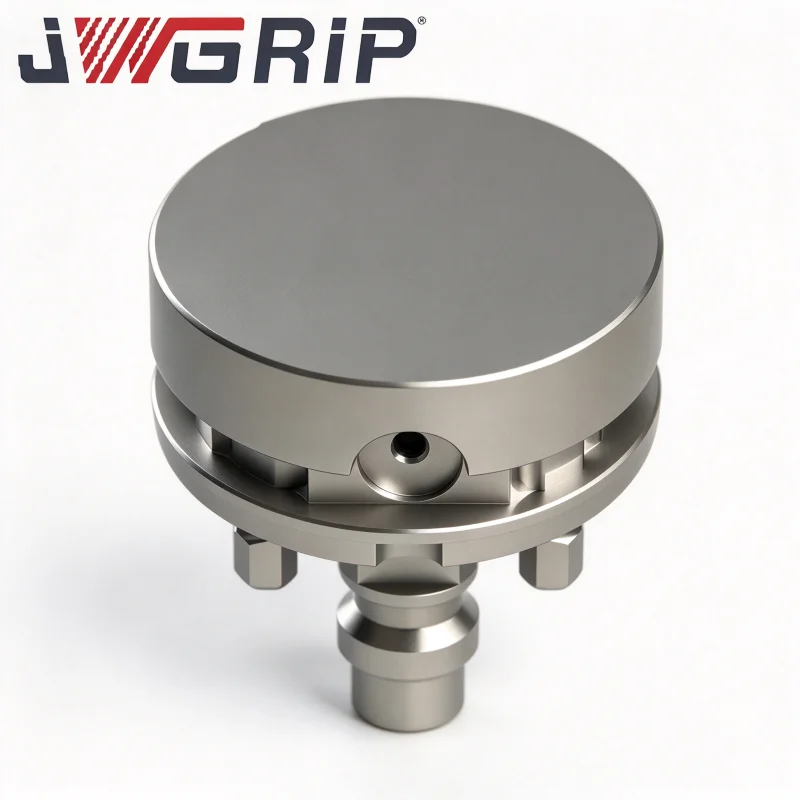
2. Placez la base du luminaire équipée d'un bouton de traction à point zéro sur le mandrin et activez le verrouillage.
3. Idéal pour les pièces monobloc, l'échantillonnage d'inserts de moule et les travaux de réparation de moules.
Mode 2 : combinaison de réseaux multi-mandrins
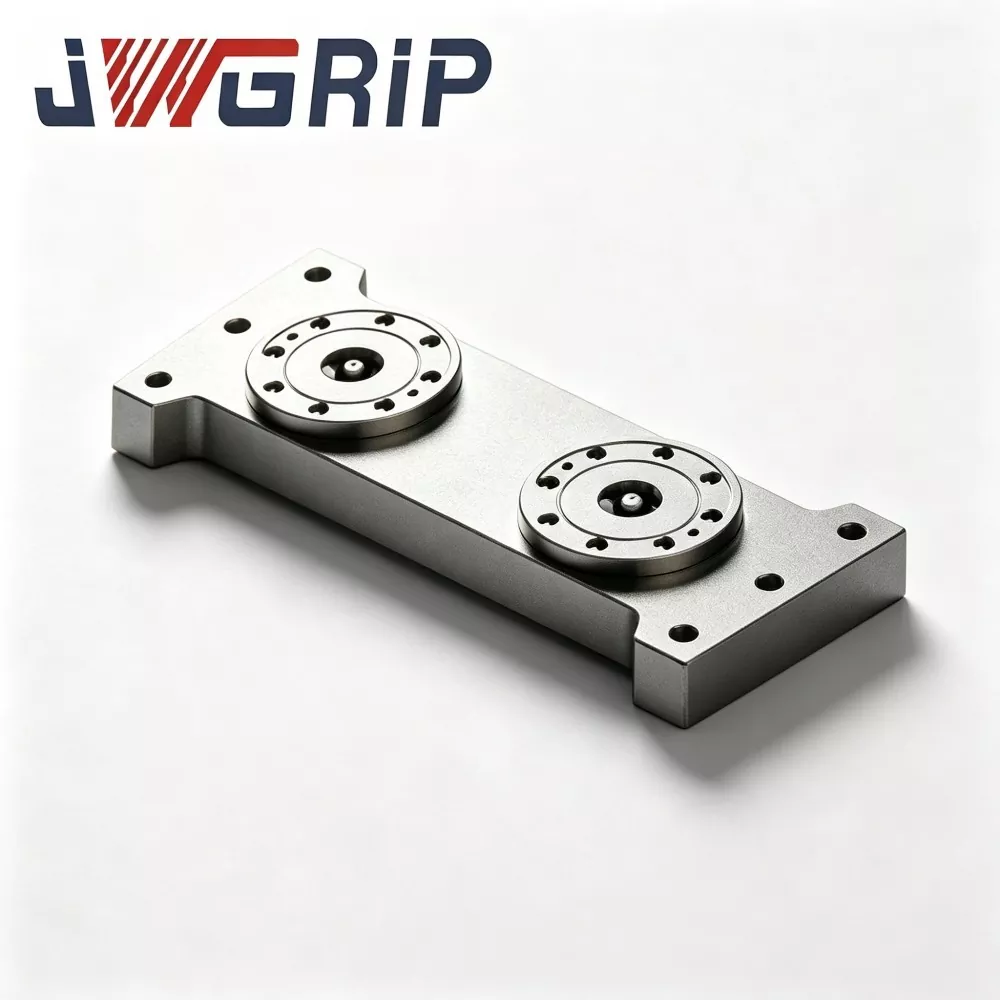
1. Fixez deux, quatre mandrins monocentriques ou plus sur les tables de travail à rainure en T de la machine. Définissez l’entraxe personnalisé en fonction de l’empreinte de la base du luminaire.
2. Ajustez la quantité correspondante de goujons à point zéro sur les bases des luminaires pour réaliser une localisation et un serrage multipoints.
Différence clé par rapport aux palettes préfabriquées à deux ou quatre centres : l'espacement entre les mandrins est configuré sur site par les clients au lieu d'être prédéfini en usine, ce qui convient aux bases de luminaires irrégulières et non standard.
Flux de travail complet
1. Fixez les boulons de la bride du mandrin sur la table de travail de la machine-outil.
2. Placez la base du luminaire équipée de goujons à point zéro sur la face de positionnement du mandrin.
3. Fournissez de l'air comprimé de 0,5 à 0,7 MPa. Le piston interne entraîne le mécanisme de douille pour effectuer le verrouillage par traction.
4. Une fois le verrouillage terminé, le signal de confirmation de position NPN est émis et la machine CNC démarre les cycles de coupe.
5. Une fois l'usinage terminé, relâchez la pression de l'air ; les bagues se déverrouillent et la base du luminaire peut être retirée.
Technique de fabrication
· Le substrat du mandrin adopte un acier allié trempé et revenu. Les ébauches subissent des cycles d'usinage grossier, de semi-finition et de vieillissement pour éliminer les contraintes résiduelles générées lors du traitement CNC. Dans des conditions de disposition en réseau, chaque mandrin supporte une force d'impact de coupe alternée ; une contrainte non libérée déclencherait une micro-déformation invisible et dégraderait la précision de la localisation répétée sur une longue durée d'exécution.
· Les bagues de positionnement utilisent de l'acier à roulement de haute dureté. Les alésages intérieurs reçoivent une super finition de trempe et d'affûtage pour garantir des performances de localisation répétées fiables pour chaque mandrin individuel.
Remarque critique concernant l'utilisation d'un réseau : la précision qualifiée d'un mandrin individuel n'est pas égale à la précision globale du système de réseau. Après avoir monté plusieurs mandrins sur la table de travail, les opérateurs doivent effectuer une indication et un alignement manuels pour calibrer les positions mutuelles entre les mandrins. C’est la distinction fondamentale par rapport aux palettes monolithiques calibrées en usine.
Avantages de l'artisanat
1. Disposition libre sans restrictions d'espacement des stations fixes Par rapport aux palettes préfabriquées multi-stations intégrées, ces mandrins modulaires indépendants permettent aux utilisateurs de définir librement l'entraxe du mandrin. Il s'adapte aux bases de luminaires irrégulières non standard et résout le problème des positions de trous prédéfinies immuables sur les palettes finies.
2. Rentable pour les commandes d'échantillonnage, de faible volume et de réparation de moules sporadiques La fonction de changement rapide au point zéro peut être réalisée avec seulement un ou deux mandrins, sans investissement ponctuel important sur des palettes multi-stations pleine taille. Pour la modification de moules et l'échantillonnage de prototypes avec un faible taux d'utilisation du poste de travail, les dépenses d'investissement initiales sont réduites.
3. Installer des tables de travail compactes avec un espace d'installation limité Certains centres d'usinage compacts à 5 axes et de petite taille ne peuvent pas accueillir de palettes à point zéro intégrées de grande taille. Les mandrins monocentriques au format compact peuvent être dispersés pour utiliser pleinement l'espace limité de la table à rainure en T.
4. Agrandissement progressif et pratique de la capacité Au début du projet, déployez un petit nombre de mandrins pour un échantillonnage d'essai. Lorsque le volume des commandes augmente plus tard, achetez simplement des mandrins identiques supplémentaires pour constituer des matrices multi-mandrins. Les unités existantes restent entièrement utilisables sans aucun gaspillage d’investissement précédent.
5. Prend en charge à la fois le fonctionnement manuel et les modifications d'automatisation Les opérateurs peuvent échanger les appareils manuellement. Pendant ce temps, les ports pneumatiques et les interfaces de signal se connectent aux systèmes de contrôle PLC. Après la disposition du réseau, l'ensemble du système de montage peut fonctionner avec des robots industriels pour un chargement-déchargement automatique.
6. Compatible avec les goujons de traction à point zéro standard D20 dans toute notre série de luminaires. Les bases de luminaires existantes peuvent être réutilisées après la mise à niveau des goujons de traction D20, protégeant ainsi l'investissement antérieur des clients en matière de luminaires.
Histoires d'application
Le mandrin de positionnement du point zéro à centre unique JWGRIP est largement déployé dans les ateliers de fabrication de moules et les usines de composants de précision à faible volume. Deux cas de terrain montrent ses atouts ainsi que les limites inhérentes aux solutions de type modulaire.
Cas 1 : Usine de fabrication de moules de taille moyenne
Ce client reçoit principalement des commandes de réparation de moules et d'échantillonnage de nouveaux produits au lieu d'une production répétitive de masse.
· Investissement initial : 4 jeux de mandrins à point zéro monocentriques JWGRIP. La plupart du temps, seuls 1 à 2 mandrins fonctionnent pour les travaux d'échantillonnage et de réparation des inserts de moule. Lorsque des bases de luminaire plus grandes sont nécessaires, quatre mandrins sont assemblés en réseau.
· Résultat : par rapport à l'achat d'une palette complète à quatre centres, le coût d'approvisionnement initial diminue et le taux d'utilisation de l'équipement s'améliore pour les commandes en petits lots.
· Limitation : chaque fois que les spécifications de base du luminaire changent en mode réseau, un réétalonnage des positions relatives du mandrin est nécessaire, ce qui consomme des heures de travail d'installation supplémentaires.
Cas 2 : Sous-traitant de composants de précision
L'usine possède plusieurs centres d'usinage compacts à 5 axes dont l'espace de table ne peut pas accueillir de palettes point zéro multistations standard.
· Deux mandrins monocentriques JWGRIP sont installés sur chaque machine à 5 axes. L'espacement des mandrins ajusté sur mesure correspond à leurs bases de luminaires qu'ils possèdent eux-mêmes.
· Le changement rapide au point zéro est réalisé sur un équipement compact à 5 axes, éliminant ainsi le goulot d'étranglement empêchant l'installation de palettes intégrées préfabriquées sur des tables de travail de petite taille.
Flux de travail de production complet
1. Forgeage et trempe d'ébauches en acier allié
2. Usinage grossier
3. Premier vieillissement anti-stress
4. Semi-finition
5. Vieillissement secondaire avec soulagement du stress
6. Meulage de super précision pour les faces de référence
7. Ajustage à pression des bagues
8. Assemblage de circuits pneumatiques et de composants de signal
9. Test de maintien en pression d'étanchéité à l'air
10. Inspection indépendante de précision d'une seule unité
11. Traitement de protection antirouille
12. Emballage de qualité exportation
Liste de contrôle d'inspection
· Test indépendant de précision de positionnement répété pour chaque mandrin
· Test d'étanchéité à l'air de 5 minutes ; chute de pression maximale admissible ≤0,02 MPa
· Test fonctionnel de verrouillage-déverrouillage cyclique
· Vérification fonctionnelle signal-sortie-logique
Conseils d'évaluation
1. Donnez la priorité à l'évaluation de votre modèle de production Choisissez les mandrins monocentriques JWGRIP pour les travaux d'échantillonnage-réparation, les bases de fixation irrégulières non standard ou les machines avec un espace de table limité. Pour une production de masse fixe à long terme sur 2 à 4 stations, les palettes intégrées monolithiques sont davantage recommandées pour réduire la charge de travail d'étalonnage sur site.
2. Si une configuration à plusieurs mandrins est prévue, vérifiez la disposition des rainures en T de la machine-outil pour garantir un dégagement de montage sur bride. Réservez suffisamment d’heures de travail pour l’indication et l’étalonnage sur la machine.
3. Maintenir une pression stable de la source d'air de l'atelier entre 0,5 et 0,7 MPa. Réservez les points d'E/S du signal PLC NPN pour les projets orientés automatisation.
4. Confirmez les spécifications du bouton de traction du point zéro sur site. La version standard s'adapte aux tirettes D20. Des ensembles de bagues intérieures personnalisés sont disponibles sur demande pour des tailles de goujons de traction alternatives.
Pratiques de fonctionnement
· Fixez les mandrins monocentriques aux tables de travail avec des boulons à bride. Serrez strictement selon les exigences de valeur de couple. Un couple insuffisant provoque un micro-mouvement du corps du mandrin pendant la coupe et endommage la précision de localisation ; un couple excessif déformera le substrat du mandrin.
· Installez un filtre huile-eau à l'avant de l'entrée d'air pour bloquer l'humidité et les impuretés, empêchant ainsi la rouille et l'abrasion de la bague entraînant une dérive de précision.
· Vaporiser un aérosol de lubrifiant sec sur les bagues du mandrin toutes les 80 à 100 heures de travail cumulées. L'huile moteur liquide est strictement interdite, car l'huile emprisonne les copeaux métalliques et déclenche des défaillances par blocage des bagues.
· Soufflez la face de référence du mandrin avec de l'air comprimé à chaque changement de vitesse.
· Dans la configuration de la disposition du réseau : chaque fois que la disposition du mandrin est modifiée, les opérateurs doivent ré-indiquer et recalibrer les positions mutuelles des mandrins ; les anciens paramètres de coordonnées ne peuvent pas être réutilisés directement.
· Évitez les impacts violents sur la face de localisation du mandrin. La collision détruira définitivement la précision de l'unité.
Emballage et expédition
· Emballage : chaque mandrin individuel adopte un carton antichoc d'exportation indépendant avec une protection intérieure en mousse. Les commandes groupées multi-mandrins adoptent des boîtiers en bois massif de qualité export.
· Délai standard : 13 à 19 jours ouvrables. Les SKU standard sélectionnés sont conservés en stock pour une expédition accélérée.
Assistance après-vente
· Garantie : la garantie de 12 mois sur l'unité complète couvre les défauts de fabrication des unités de mandrin individuelles. La précision de la position mutuelle de l'assemblage du réseau après l'installation sur site du client est exclue de la garantie, qui appartient aux travaux de mise en service côté client.
· Documents techniques : des documents d'exploitation et des dessins en ligne sont fournis.
· Service payant : une assistance technique à distance est disponible pour les commandes en gros volume.
· Modification personnalisée : un ajustement des dimensions de la bride et une modification des spécifications des goujons de traction peuvent être réalisés.
· Échantillon d'évaluation : un échantillon d'évaluation à mandrin unique peut être organisé ; L'acheteur doit entreprendre un échantillon des frais de transport.
FAQ
Q1 : Les positions mutuelles de plusieurs mandrins dans la configuration du réseau sont-elles pré-calibrées en usine ?
R : Non. L’inspection en usine garantit uniquement la précision de chaque mandrin autonome. Après le montage du réseau sur la table de travail de la machine-outil, l'entraxe et le parallélisme entre les mandrins nécessitent une indication et un calibrage manuels sur la machine par les clients. Il s’agit d’une caractéristique inhérente aux unités de type modulaire.
Q2 : Dans quels scénarios dois-je éviter de sélectionner ce mandrin de positionnement à point zéro monocentrique ?
R : Pour la production en masse avec une configuration de station fixe en permanence, les palettes intégrées monolithiques sont préférables pour éliminer les travaux d'étalonnage répétés. Il n'est pas non plus conseillé pour le déploiement de réseaux à grande échelle si votre atelier manque de techniciens familiarisés avec les travaux d'affichage et d'alignement.
Q3 : Ces mandrins peuvent-ils être combinés avec mes palettes point zéro existantes ?
R : Les bases de luminaires peuvent être partagées à condition que les spécifications des goujons soient conformes à la norme D20. Même pour les configurations mixtes, l'étalonnage sur machine des positions relatives reste obligatoire.
Q4 : Le mandrin de positionnement du point zéro à centre unique JWGRIP peut-il fonctionner sur des machines à 5 axes ?
R : Oui. Son encombrement compact convient aux équipements 5 axes de taille compacte. Évaluez les risques de collision entre le montage, le mandrin et le mouvement d'inclinaison de la broche pendant la phase de sélection.
Informations sur les décisions d'approvisionnement
La principale force du mandrin de positionnement à point zéro monocentrique JWGRIP réside dans la flexibilité modulaire. Il échange des heures de travail de mise en service partielle sur site contre un espacement des stations librement configurable, une large compatibilité des machines et un investissement extensible par étapes.
Cette unité modulaire n’est pas universellement « supérieure » par rapport aux palettes monolithiques intégrées. Il cible des modes de production spécifiques : échantillonnage de prototypes et réparation de moules, montages irréguliers non standard, machines CNC de petite taille et usines planifiant le déploiement étape par étape du système de point zéro.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités