- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






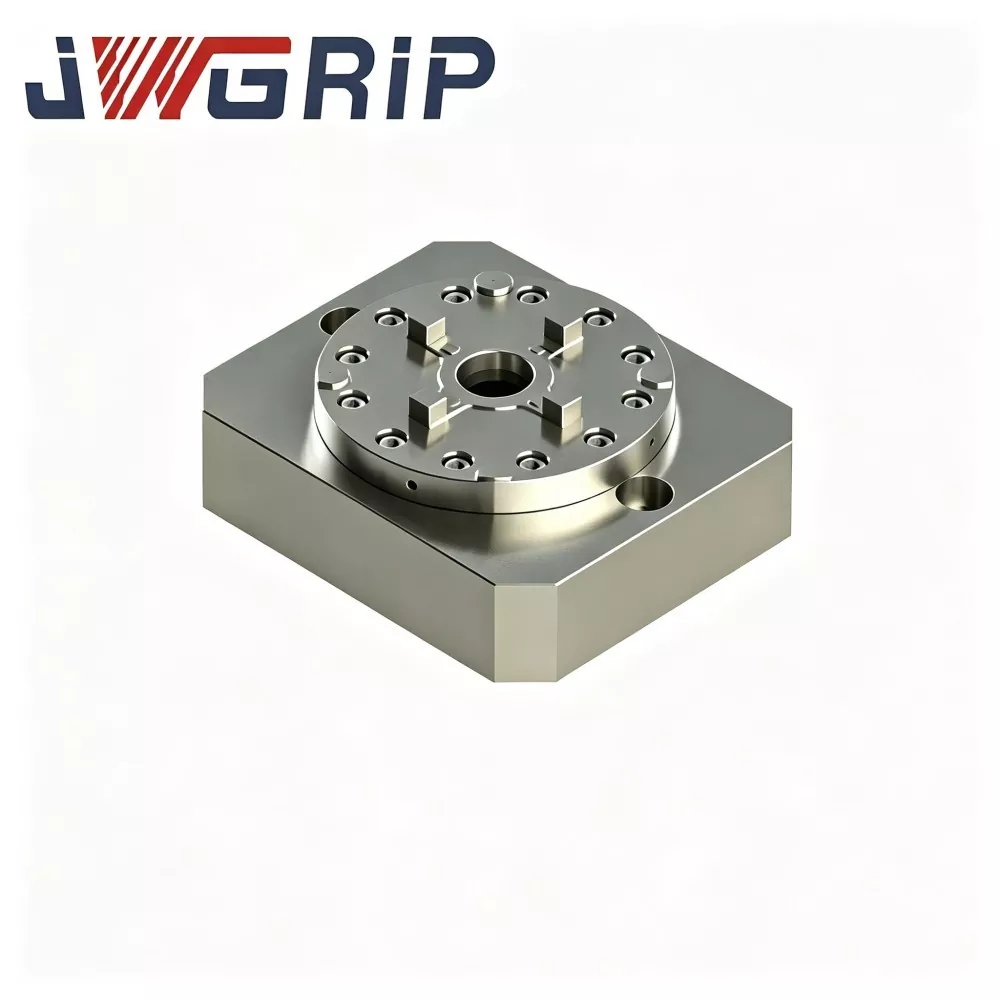
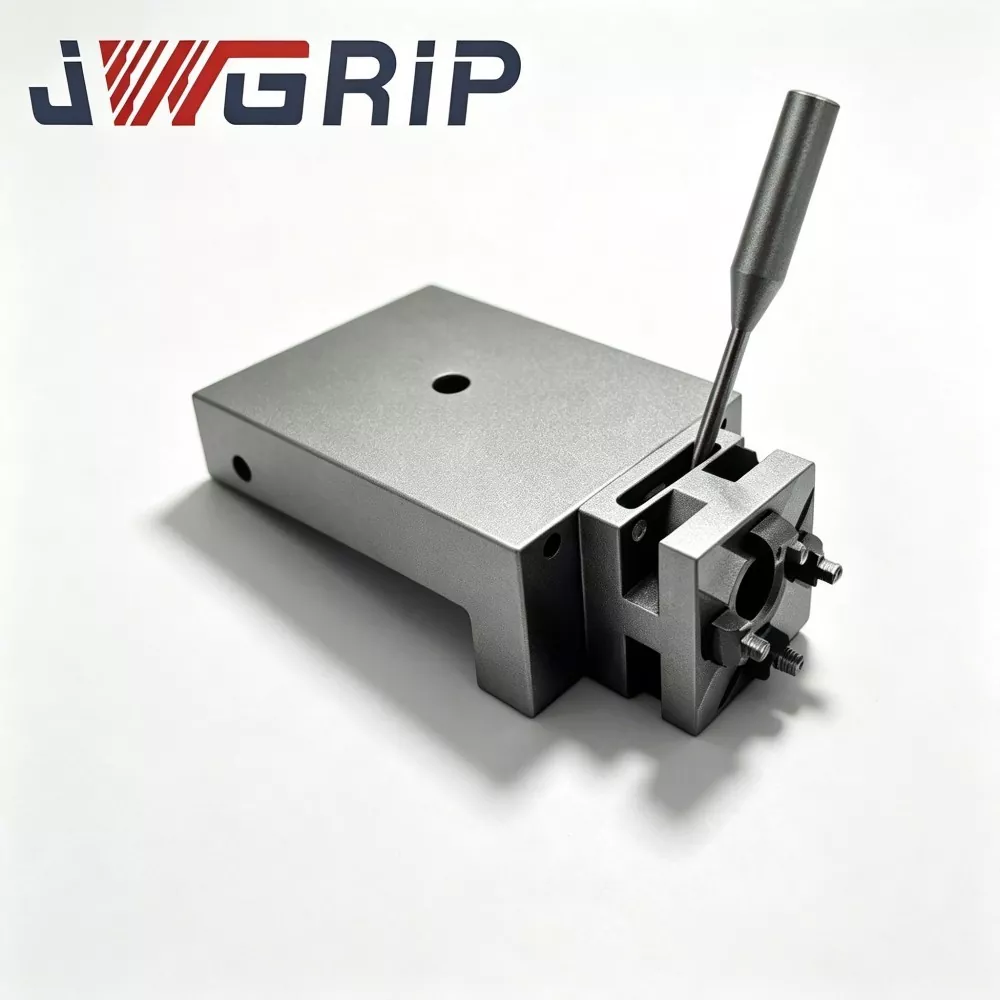
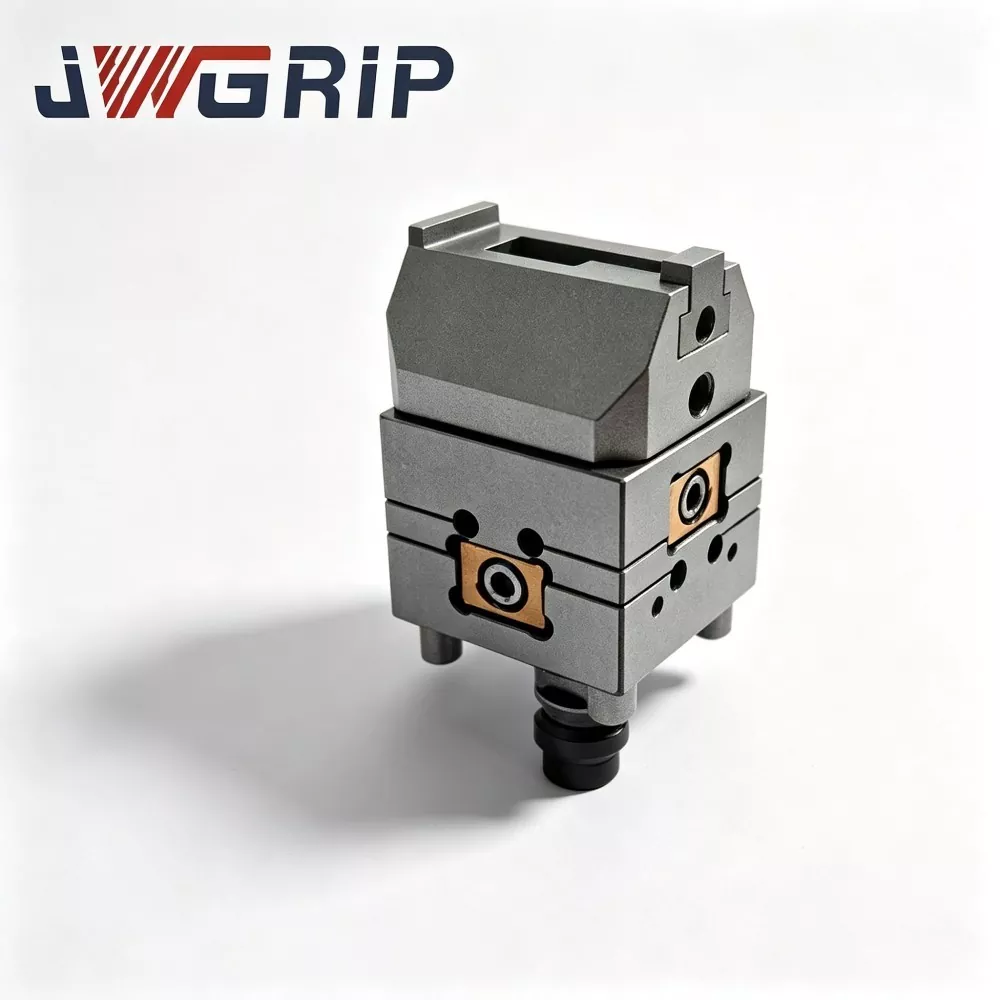
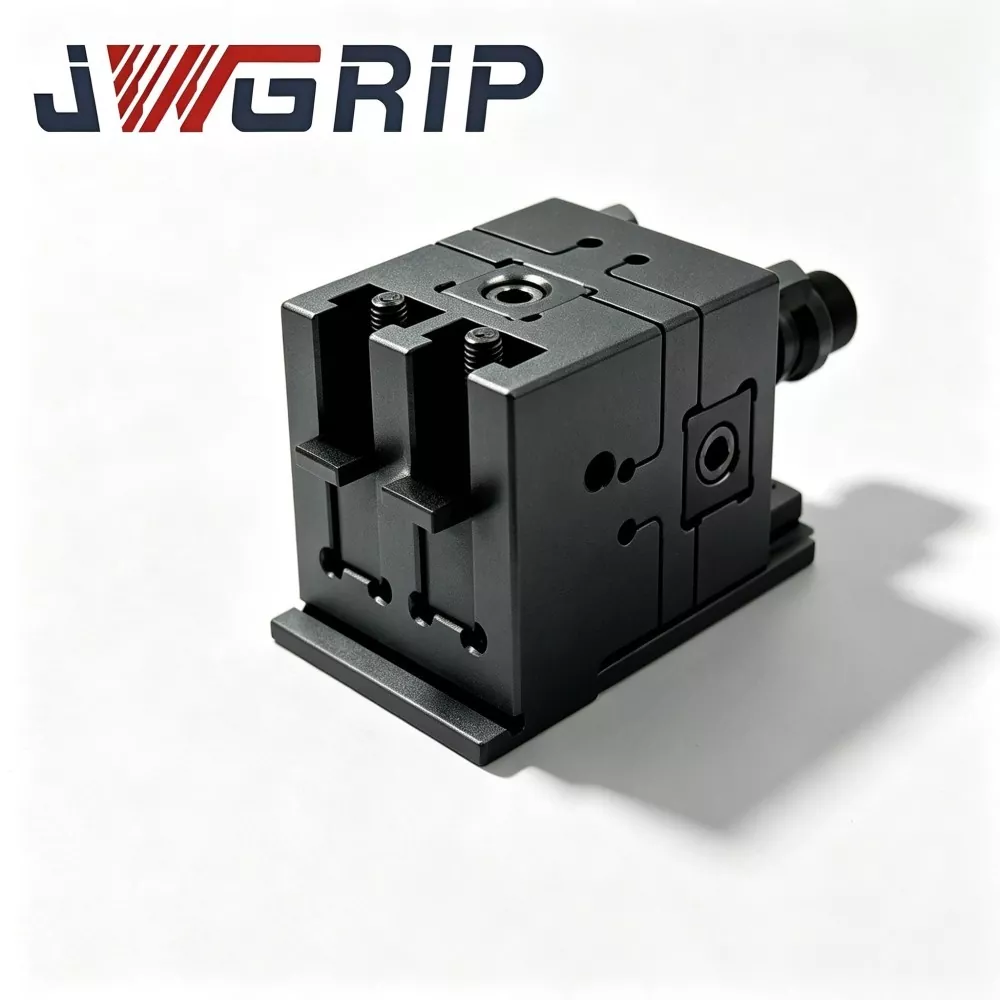
Mandrin de serrage à point zéro à centre unique intégré
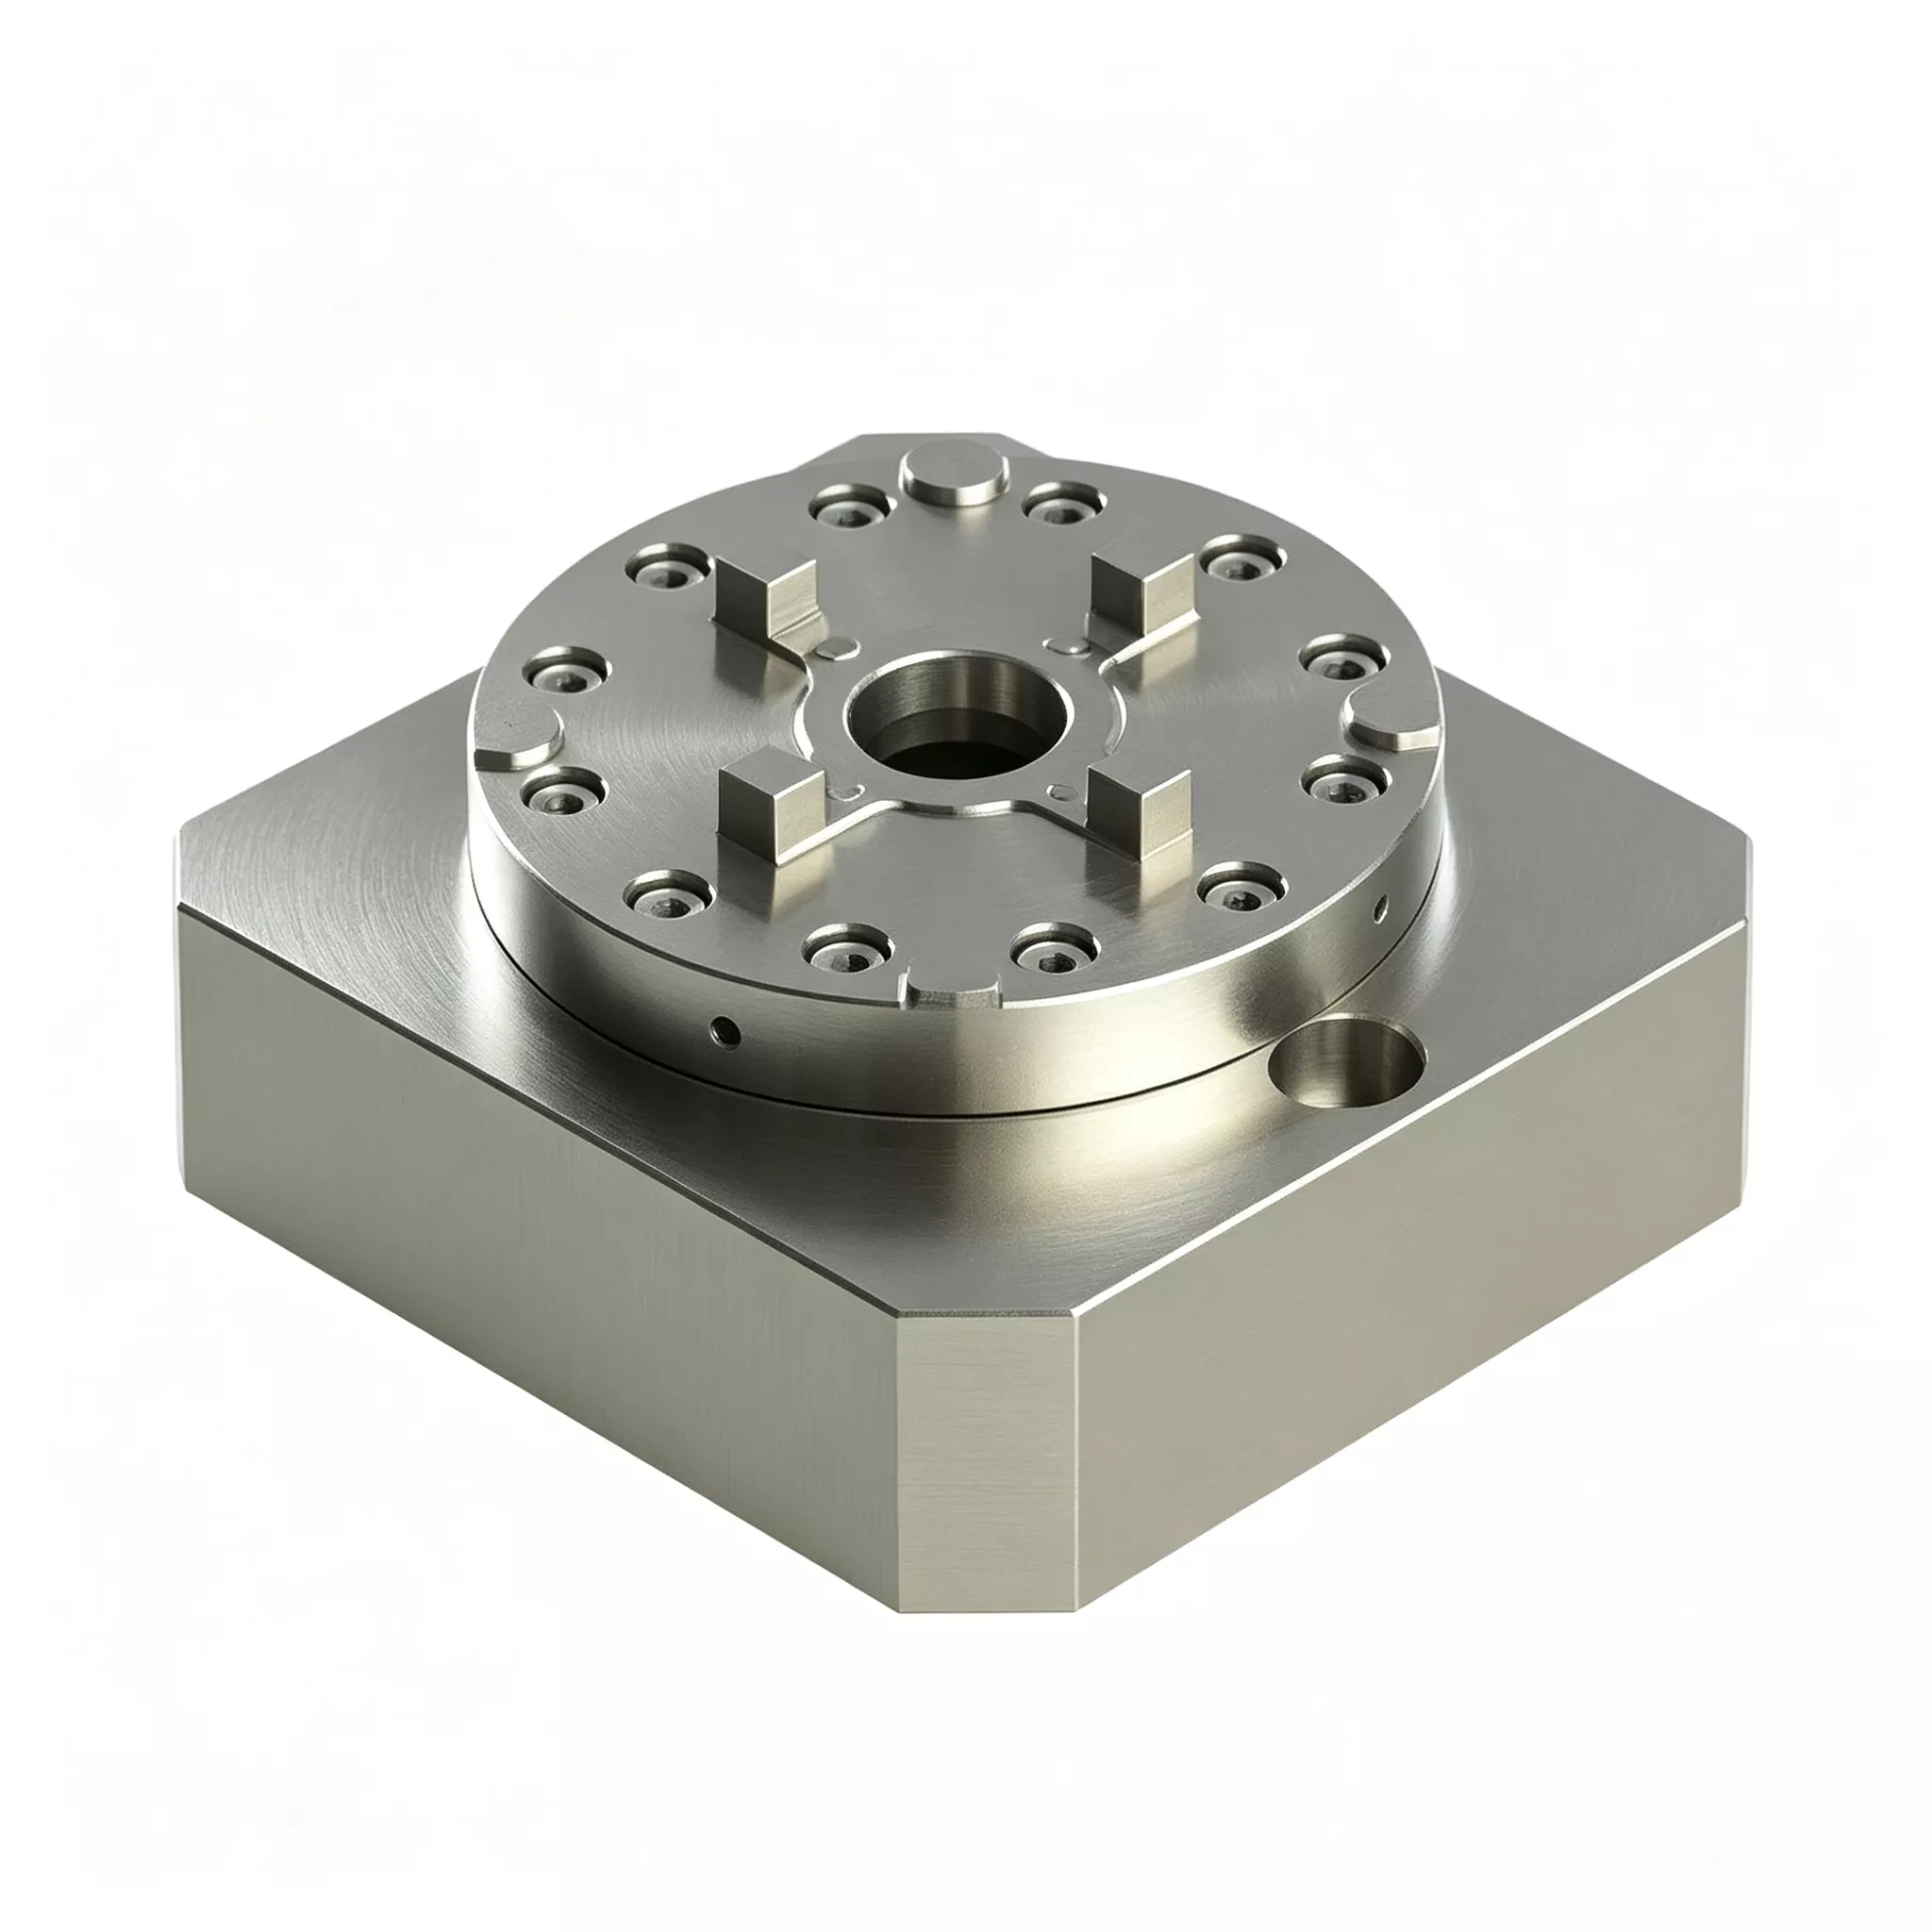
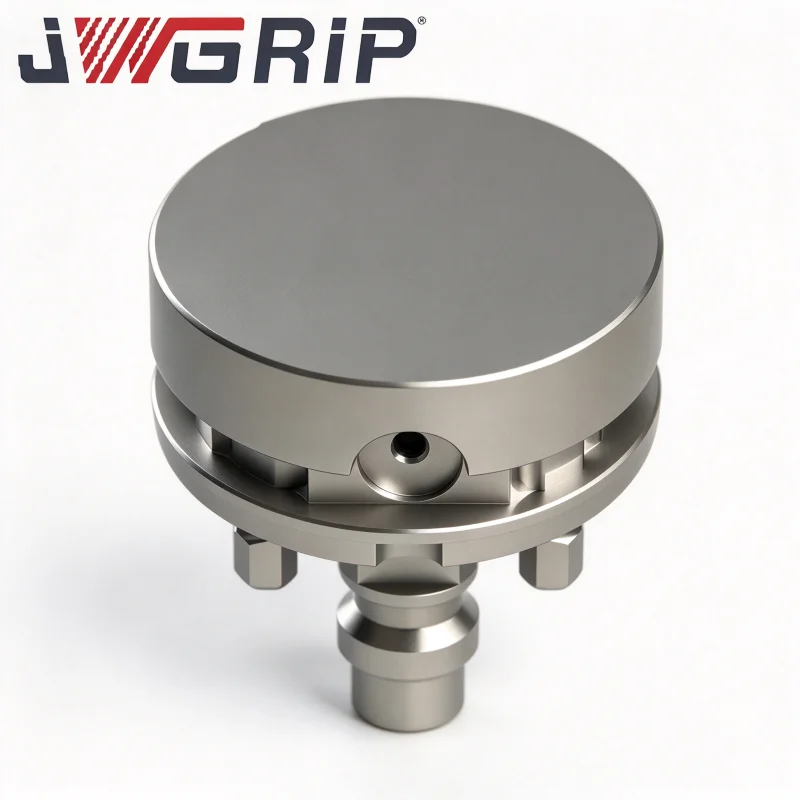
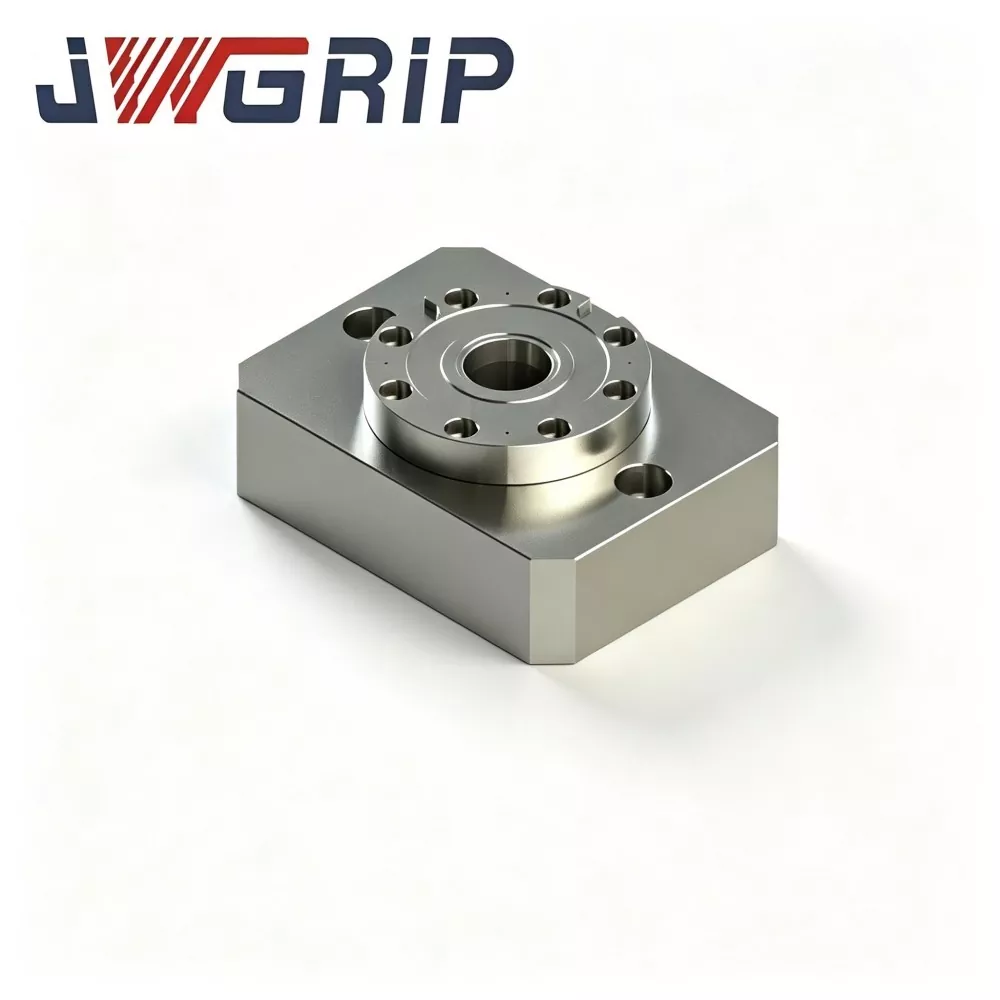
JWGRIP propose des ventes directes d'usine de mandrins de serrage à point zéro intégrés personnalisés en Chine. Il s'agit d'un dispositif de positionnement et de serrage intégré tout-en-un spécialement optimisé pour les machines composites de tournage-fraisage CNC modernes et les centres d'usinage verticaux. Contrairement aux combinaisons traditionnelles de luminaires de type divisé, ce produit intègre un mécanisme de serrage à centrage automatique et une structure de positionnement de verrouillage à point zéro dans un corps monolithique complet, ne nécessitant aucun accessoire correspondant supplémentaire.
Adoptant une conception de formage monobloc intégrale, le mandrin de serrage à point zéro à centre unique intégré élimine les procédures d'assemblage et d'étalonnage sur site des fixations discrètes. Tous les composants de base, le meulage de précision et la pré-mise en service sont réalisés en usine, permettant une utilisation plug-and-play pour les utilisateurs finaux avec une précision de référence monocentrique unifiée et stable. Fabriqués en acier allié renforcé et soumis à un traitement thermique complet de soulagement des contraintes, les surfaces clés du produit sont traitées par meulage ultra-précis, garantissant une concentricité excellente et reproductible lors du remplacement fréquent des palettes.
Équipé d'une structure d'étanchéité à labyrinthe interne, il isole efficacement l'émulsion de coupe et les copeaux métalliques, offrant des performances stables dans des conditions de coupe lourdes et de traitement à copeaux élevés. Prenant en charge le préréglage hors ligne et l'échange rapide de palettes, ce mandrin de serrage à haut rendement est largement applicable pour l'usinage de précision de pièces en forme d'arbre et de disque dans les industries de l'automobile, des composants hydrauliques et des moules, réalisant une production flexible automatisée, de haute précision et à haut rendement.
Matériel de l'unité centrale
Chaque mandrin de serrage à point zéro à centre unique intégré JWGRIP est produit à partir d'une ébauche de forgeage d'une seule pièce. Il n'existe aucun joint d'assemblage entre les surfaces de positionnement, les brides de montage et les passages d'air internes. L'ensemble complet comprend :
Substrat forgé monobloc
Ensemble piston à verrouillage pneumatique intégré
Ensemble de bague de positionnement du point zéro
Passages pneumatiques intégrés en interne
Interface de sortie de signal d'état de verrouillage NPN
Trous fraisés pour montage sur bride
Deux modes de déploiement
Mode 1 : fonctionnement autonome à un seul point
1. Fixez la bride du mandrin sur la table de travail de la machine-outil.
2. Montez la base du luminaire pré-équipée de goujons de traction à point zéro D20 sur la face de référence de localisation du mandrin.
3. Fournir de l'air comprimé de 0,5 à 0,7 MPa ; Le piston interne entraîne les bagues pour compléter le verrouillage par traction.
4. Sorties du signal de confirmation de position, la machine CNC exécute des cycles de coupe lourds.
5. Une fois l'usinage terminé, relâchez la pression d'air pour déverrouiller et retirez la base du luminaire.
Mode 2 : Mode de montage robuste multi-mandrins
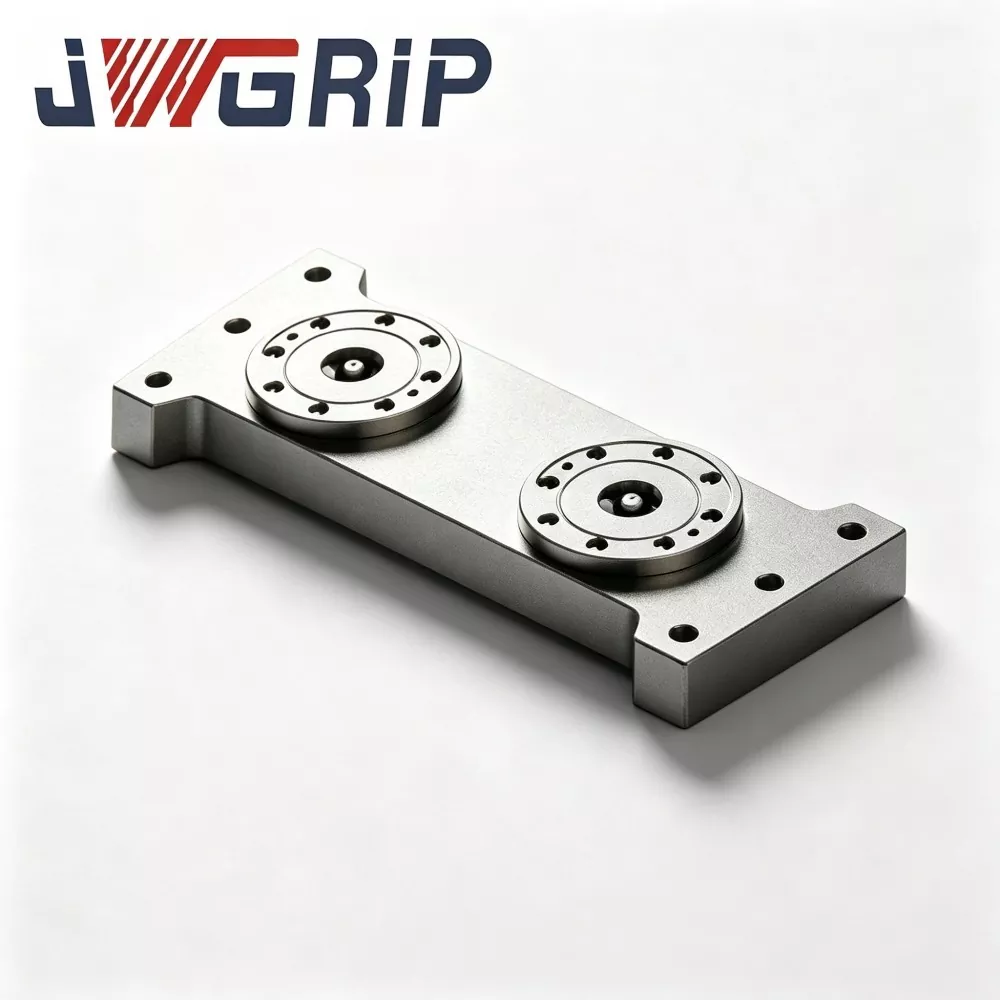
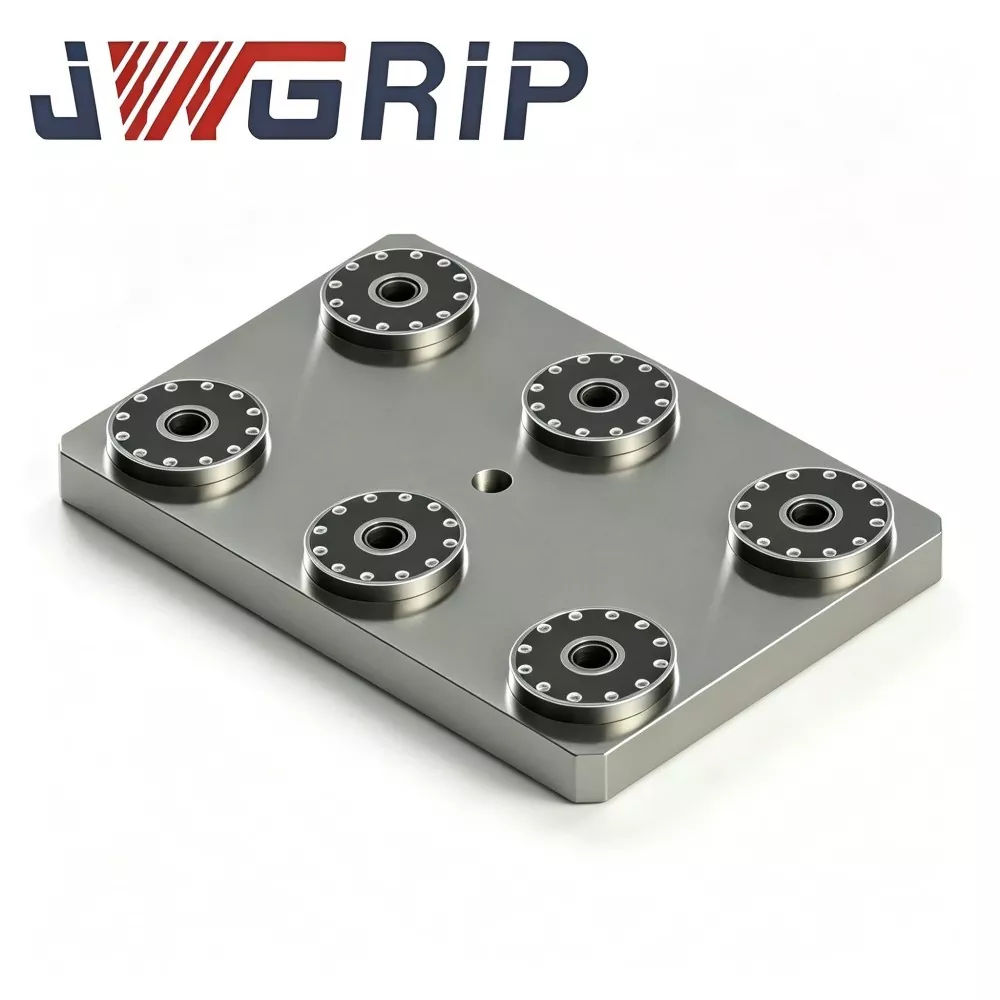
1. Disposez plusieurs mandrins monocentriques intégrés sur les tables de travail à rainure en T des machines-outils en fonction du poids de la base du luminaire et des dimensions extérieures. Plusieurs unités partagent conjointement les charges de coupe.
Remarque importante : à l'instar des mandrins modulaires divisés, les relations de position relative entre les mandrins montés sur réseau nécessitent toujours une indication et un alignement sur la machine, ce qui appartient à la portée de la mise en service sur site du client.
Notes de conception sur les matériaux et la précision
Les ébauches en acier allié trempé et revenu subissent un double vieillissement de détente après forgeage. Sous des charges d'impact cycliques intensives, une libération insuffisante des contraintes entraîne une déformation lente du substrat et raccourcit la durée de vie du luminaire.
Les bagues de positionnement en acier à roulement de haute dureté reçoivent une trempe et une super-finition d'affûtage de l'alésage intérieur, offrant une précision de localisation répétée de ± 2 μm par unité individuelle.
La solution de forgeage monobloc nécessite des cycles de production plus longs et un coût des matériaux plus élevé, ce qui entraîne un prix départ usine plus élevé par rapport aux mandrins de type divisé. Néanmoins, cela réduit considérablement les coûts cachés causés par les pannes ultérieures et le remplacement fréquent des pièces de rechange.
Avantage principal
1. Éliminer les risques de défaillance déclenchés par les articulations et réduire les temps d'arrêt imprévus de la chaîne de production La relaxation des contraintes des joints boulonnés sur les mandrins de type fendu crée des défaillances progressives cachées, qui entraînent des problèmes intermittents de pièces hors spécifications et des temps d'arrêt imprévus. Le forgeage monolithique sans joints élimine ces points de défaillance et réduit les pertes de temps de travail causées par le dépannage des défauts de processus.
2. Prolonger la durée de vie des luminaires et réduire la fréquence d'approvisionnement en pièces de rechange À intensité de production intensive équivalente, les substrats forgés monolithiques évitent le desserrage au niveau des joints d'assemblage. La durée de vie est prolongée. Les utilisateurs sont libérés du remplacement fréquent de mandrins complets et du réapprovisionnement en pièces de rechange de boulons, atténuant ainsi la pression à long terme sur les stocks de pièces de rechange.
3. Conservez la flexibilité de la disposition modulaire malgré la construction monolithique L'utilisation autonome à point unique et la disposition des réseaux multi-mandrins sont prises en charge. Les usines sélectionnent la quantité de mandrins en fonction des exigences réelles de charge de la pièce. S'affranchissant des limites de postes fixes des palettes préfabriquées, il s'adapte aux bases de fixations lourdes non standards.
4. Réutiliser les éléments de fixation à tirette à point zéro D20 existants Les bases de fixation robustes internes peuvent être directement réutilisées après la mise à niveau des goujons de traction à point zéro D20 standard. La remise à neuf en masse des luminaires n'est pas nécessaire et les investissements antérieurs en matière de luminaires sont bien préservés.
5. Double prise en charge des ateliers manuels et des projets de mise à niveau d'automatisation Le port aérien G1/8 intégré et l'interface de sortie de signal NPN permettent un fonctionnement direct en mode manuel. Pour les projets d'automatisation, il se connecte aux automates programmables et aux robots industriels pour réaliser un chargement-déchargement automatique de luminaires robustes.
Cas de candidature
Cas 1 : Usine de fabrication de moules à usage intensif
Ce client avait déjà acheté des lots de mandrins monocentriques de type divisé pour l'ébauche d'ébauches de moule. Même si le prix d’achat unitaire était faible :
· 2 à 3 échecs cachés liés aux articulations se sont produits chaque trimestre.
· La relaxation de la contrainte des boulons a déclenché une déviation dimensionnelle intermittente de la pièce à usiner
· Chaque défaut entraînait un temps d'arrêt de production moyen de 4 à 8 heures, plus des ébauches de moule mises au rebut, ainsi que des dépenses supplémentaires en boulons de remplacement ou en mandrins complets.
Après le passage au mandrin de serrage à point zéro à centre unique intégré JWGRIP :
· Zéro défaillance intermittente hors spécifications provenant de défauts de joint d'assemblage dans les dix mois consécutifs de production
· Même avec un coût d'achat unitaire plus élevé, les coûts globaux couvrant les pertes dues aux temps d'arrêt, les rebuts de pièces et l'achat de pièces de rechange ont considérablement diminué.
Cas 2 : Sous-traitant Ingénierie-Machines-Composants
Le client traite des pièces en tôle épaisse sur des machines à 5 axes en adoptant une disposition en réseau à plusieurs mandrins.
Les anciens mandrins de type divisé nécessitaient un démontage complet et une nouvelle vérification du couple des boulons tous les deux mois, occupant de précieuses heures de production de machines.
Après le déploiement des mandrins monolithiques JWGRIP, ces flux de travail périodiques d'inspection du retorquement sont éliminés, ce qui permet d'obtenir un temps d'usinage plus efficace.
Flux de travail de production complet
1. Forge monobloc en acier allié
2. Usinage grossier
3. Premier vieillissement anti-stress
4. Semi-finition
5. Vieillissement secondaire avec soulagement du stress
6. Meulage de super précision pour les faces de référence
7. Usinage de canaux pneumatiques internes de trous profonds
8. Ajustage à pression des bagues
9. Assemblage de composants de signal pneumatique
10. Test de maintien en pression d'étanchéité à l'air
11. Inspection de précision indépendante d'une seule unité
12. Traitement de protection antirouille
13. Emballage antichoc de qualité exportation
Liste de contrôle d'inspection
· Test de précision de positionnement répété avec un seul mandrin
· Test d'étanchéité à l'air de 5 minutes ; chute de pression maximale admissible ≤0,02 MPa
· Test de durabilité de verrouillage-déverrouillage cyclique
· Vérification fonctionnelle signal-sortie-logique
Remarque : L’inspection en usine garantit uniquement la précision pour un mandrin autonome individuel. La précision de la position mutuelle après le montage de la configuration repose sur l'indication et l'alignement sur la machine du client et n'est pas couverte par la portée de l'inspection en usine. Chaque unité est livrée avec une fiche technique d'inspection en usine de l'unité autonome pour l'archivage des équipements du client.


Évaluation et conseils de sélection
1. Analysez les conditions de coupe réelles : calculez la proportion de tâches d'ébauche lourdes et de fraisage à avance élevée. Ce produit est le mieux adapté aux scénarios avec une part de coupe élevée et lourde. Les mandrins de type divisé offrent un meilleur rapport coût-performance global pour les ateliers dominés par les travaux de coupe légers.
2. Effectuez une évaluation du coût total de possession (TCO) : outre le prix d'achat unitaire, tenez compte des heures d'arrêt potentielles, des pertes de pièces de travail, des revérifications périodiques de la main d'œuvre et de la fréquence de remplacement des pièces de rechange.
3. Pour le déploiement d'une disposition en baie : calculez la charge supportée par chaque mandrin et ne dépassez jamais la capacité nominale. Confirmez la compatibilité des rainures en T des machines-outils pour une empreinte de bride de Φ130 mm.
4. Maintenir une pression stable de la source d'air de l'atelier entre 0,5 et 0,7 MPa. Réservez les points d'E/S du signal PLC NPN pour les projets orientés automatisation.
5. Confirmez les spécifications des goujons de traction sur place. Des ensembles de bagues personnalisés sont disponibles sur demande pour les tailles de goujons de traction non standard.
Spécifications d'installation et d'entretien
Fixez les boulons à bride strictement selon les exigences de valeur de couple du manuel d'utilisation JWGRIP. Un couple insuffisant provoque un micro-mouvement de l'ensemble de l'unité ; un couple excessif comprime la bride et déforme le substrat.
Installez un filtre huile-eau à l'avant de l'entrée d'air pour bloquer l'humidité et les impuretés, empêchant ainsi la rouille de la bague et la dérive de précision induite par l'abrasion.
Vaporisez un aérosol de lubrifiant sec sur les bagues toutes les 80 à 100 heures de travail cumulées. L'huile moteur liquide est strictement interdite, car l'huile attire les copeaux métalliques et déclenche des défaillances de blocage des bagues.
Nettoyer la face de référence avec de l'air comprimé après chaque changement de vitesse.
Réindiquez et recalibrez les coordonnées relatives chaque fois que la disposition du tableau est modifiée ; les anciens paramètres de coordonnées ne peuvent pas être réutilisés directement.
Empêche l'impact d'objets lourds contre la face de référence de localisation. La déformation du substrat forgé provoquée par une collision ne peut pas être réparée sur place.
Emballage et expédition
· Emballage : chaque mandrin autonome est emballé dans un carton individuel résistant aux chocs de qualité export avec un tampon intérieur en mousse. Les commandes en gros volumes adoptent des caisses en bois massif de qualité export.
· Délai standard : 16 à 22 jours ouvrables. Les SKU standard sélectionnés sont conservés en stock pour une expédition accélérée.
Assistance après-vente
Garantie : la garantie de 12 mois couvre uniquement les défauts de fabrication du mandrin autonome. La précision de la position mutuelle de l'assemblage du réseau après l'installation sur site du client est exclue de la portée de la garantie.
Ressources techniques : des dessins en ligne et des documents d'exploitation sont fournis.
Service payant : une assistance technique à distance est disponible pour les commandes en gros volume.
Modification personnalisée : l'ajustement des dimensions de la bride et la modification des spécifications des goujons de traction sont pris en charge.
Évaluation de l'échantillon : un échantillon d'évaluation peut être organisé ; L'acheteur prend en charge les frais de transport de l'échantillon.
FAQ
Q1 : Le mandrin de serrage à point zéro à centre unique intégré JWGRIP atteint-il des valeurs de précision statique plus élevées par rapport aux mandrins de type divisé ?
R : La précision nominale du positionnement répété d’une unité unique reste de ± 2 μm. L'indice de précision statique lui-même n'est pas amélioré. Sa valeur fondamentale réside dans l’élimination des défaillances cachées progressives causées par le relâchement des boulons, réduisant ainsi les temps d’arrêt et la perte de rebuts de pièces. Il apporte une amélioration de la fiabilité au lieu d’une mise à niveau des spécifications statiques.
Q2 : Dois-je choisir des mandrins intégrés monolithiques pour tous les scénarios exigeants ?
R : Pas nécessairement. Les mandrins de type divisé sont toujours réalisables si les tâches lourdes se produisent rarement et qu'une nouvelle vérification régulière du couple des boulons peut être effectuée sur la machine. Veuillez prendre des décisions basées sur un calcul complet du TCO plutôt que sur les seules spécifications matérielles.
Q3 : Une nouvelle vérification périodique du couple des boulons est-elle requise pour la configuration de la configuration du réseau ?
R : Aucun démontage ni resserrage n'est requis pour les composants internes du mandrin car il n'y a pas de boulons de joint assemblés intégrés. Cependant, les boulons à bride qui fixent le mandrin sur la table de travail de la machine-outil nécessitent toujours une revérification périodique du couple conformément aux programmes de maintenance.
Q4 : Mes bases de fixation à point zéro D20 existantes peuvent-elles fonctionner avec ce mandrin ?
R : Les bases de luminaires équipées de goujons à point zéro standard D20 peuvent être utilisées directement.
Informations sur les décisions d'approvisionnement
De nombreuses équipes d'approvisionnement comparent uniquement les prix initiaux du matériel, tout en négligeant les coûts cachés, notamment les temps d'arrêt, les rebuts de pièces, la main d'œuvre de maintenance et la consommation de pièces de rechange après la mise en ligne des appareils.
La principale compétitivité du mandrin de serrage à point zéro à centre unique intégré JWGRIP ne vient pas des paramètres de spécification sur papier. Sa véritable valeur réside dans l'amélioration de la fiabilité des outillages dans des conditions de coupe difficiles et dans la réduction des pertes globales causées par les temps d'arrêt imprévus et les pièces rejetées.
La sélection doit être jugée en fonction du coût total de possession sur l’ensemble du cycle de vie plutôt que du prix d’achat unique. Pour les lignes de production lourdes à haute fréquence, les coûts d’approvisionnement supplémentaires peuvent être rapidement compensés par la réduction des pannes. Pour les applications intensives basse fréquence, le rapport entrée-sortie doit être soigneusement pesé avant la commande.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités