- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






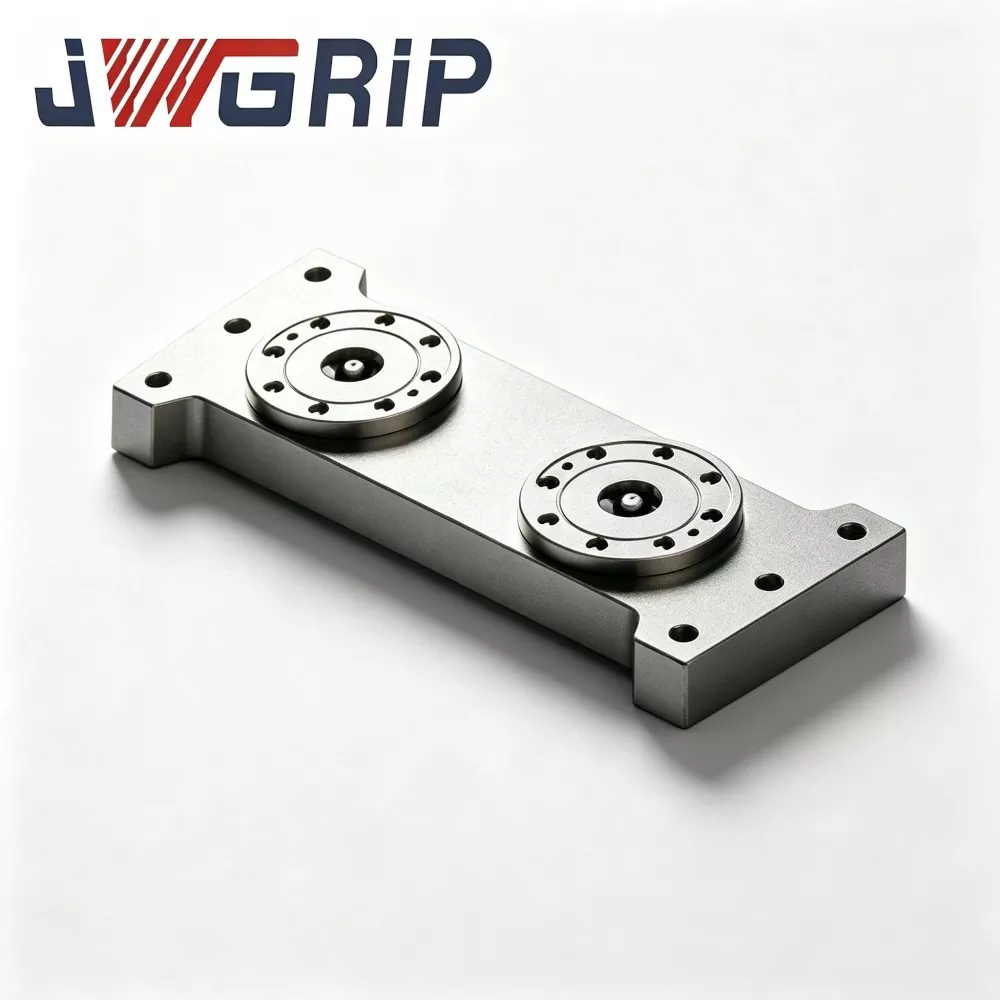
Palette de mandrins de positionnement de point zéro de type L
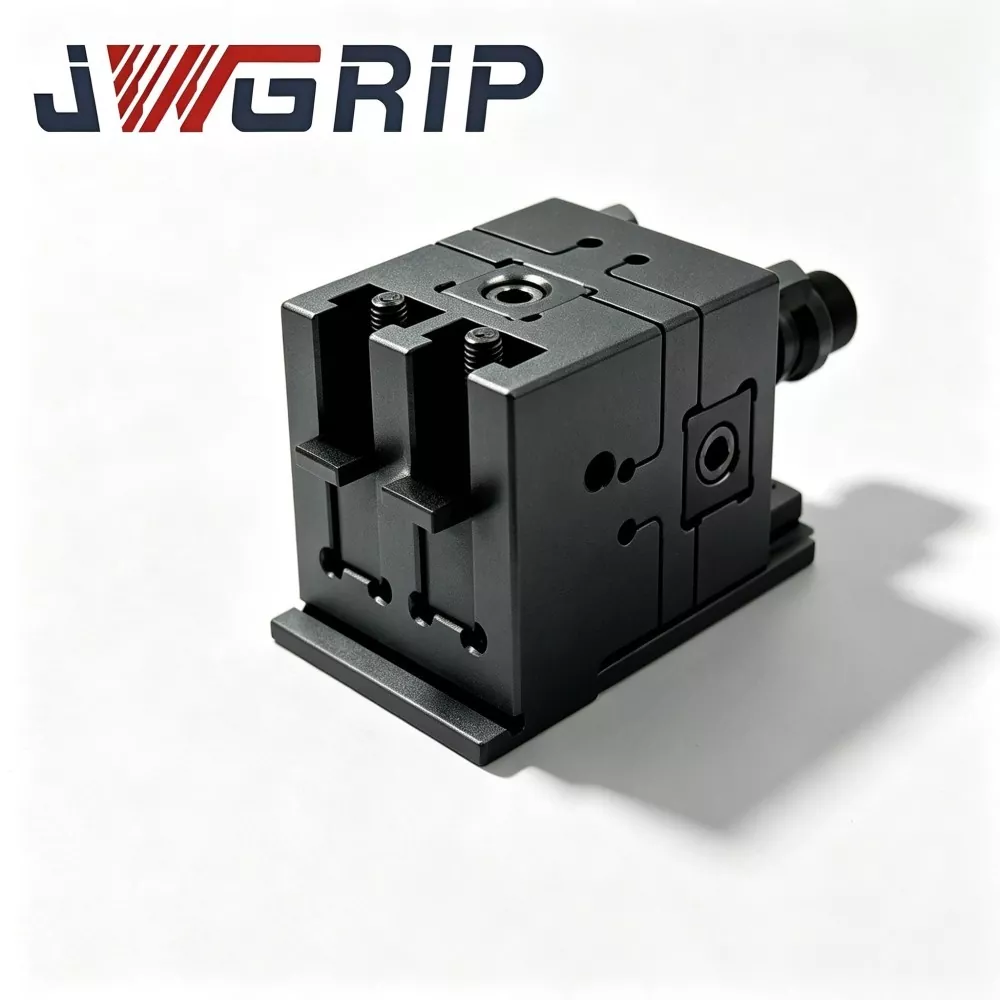
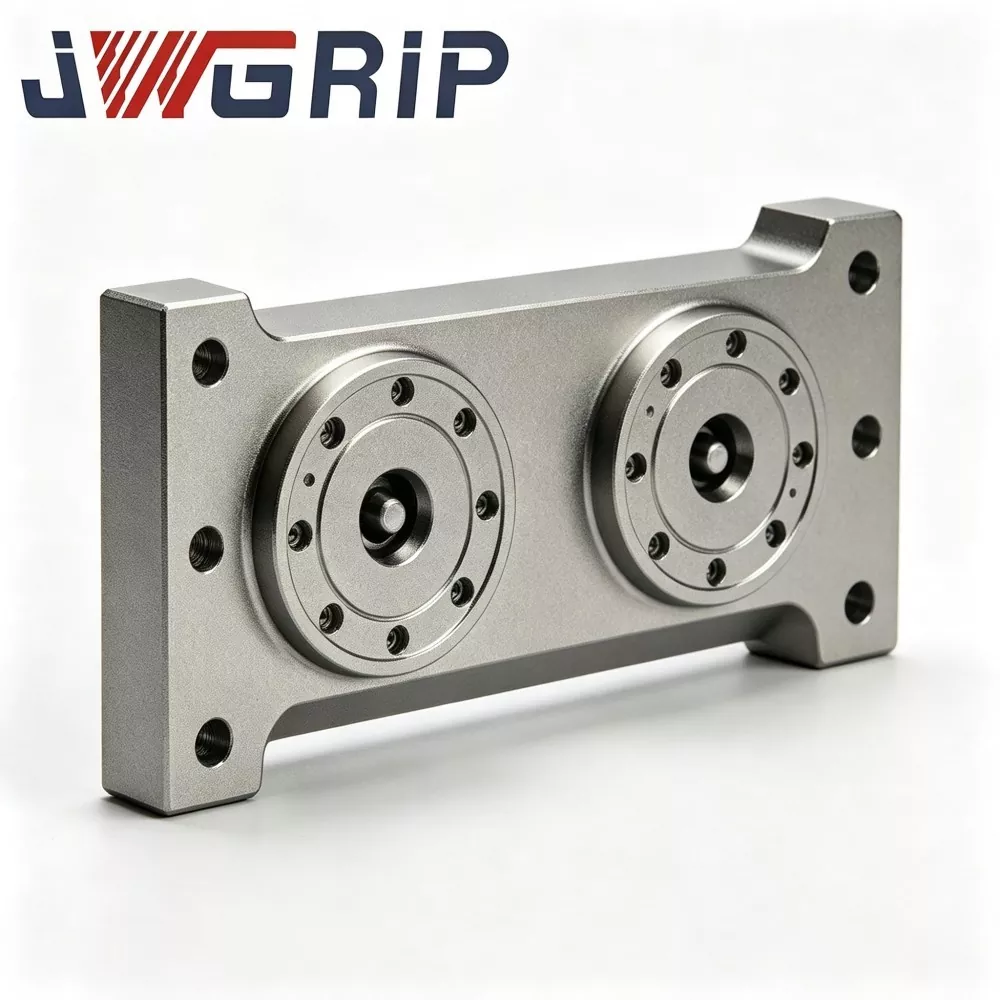
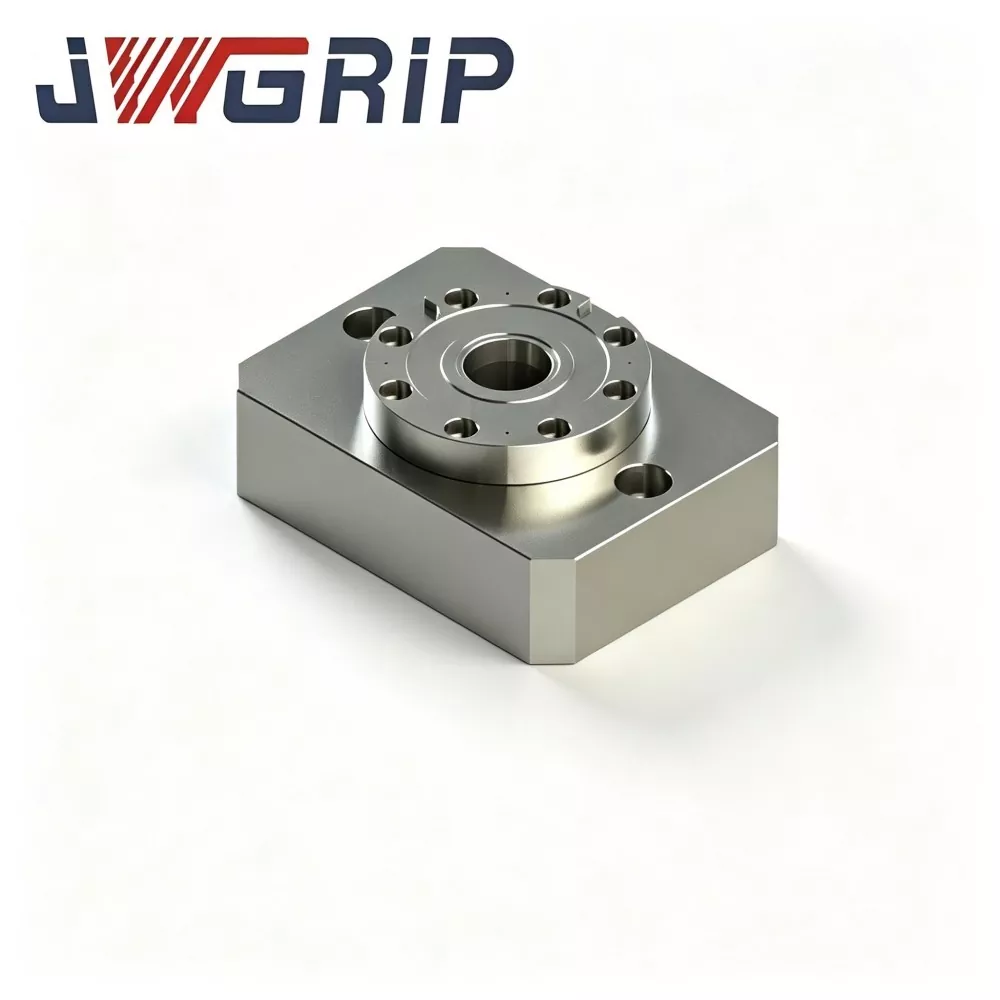
JWGRIP fournit une palette de mandrins de positionnement de point zéro professionnelle de type L avec un service de vente directe d'usine en Chine. En tant qu'élément central intégré de la série Zero Point Clamping Chuck, cette palette professionnelle à point zéro de type L est spécialement conçue pour les lignes de production d'usinage CNC flexibles avec des équipements à espace limité. Il intègre une structure de conversion de référence verticale et des composants de positionnement du point zéro de haute précision dans une unité monolithique, éliminant ainsi le besoin de structures d'adaptateur auxiliaires supplémentaires pour réaliser le serrage vertical de la pièce et l'usinage des éléments latéraux.
Dotée d'une structure pliée en forme de L intégrée, la palette de mandrins de positionnement du point zéro de type L dispose des ensembles de bagues de positionnement du point zéro de précision sur la surface de référence verticale pour fournir une donnée de localisation du point zéro standard à 90 degrés. Le mode d'installation suspendu vertical optimisé résout efficacement les interférences outil-fixation dans le fraisage latéral et le perçage de trous latéraux, s'adaptant parfaitement aux exigences d'usinage des inserts de moule et des pièces pliées irrégulières avec des caractéristiques clés latérales.
Cette palette de positionnement à haute efficacité prend en charge un échange rapide de luminaires au point zéro, réduisant considérablement le temps de configuration et s'adaptant à des modes de production flexibles à haut mélange et à faible volume. Il est compatible avec le remplacement manuel des luminaires pour un fonctionnement de machine autonome et peut coopérer avec des pinces robotisées pour réaliser le chargement et le déchargement automatiques des luminaires suspendus verticalement. Largement appliqué dans la fabrication de moules et le traitement de composants de précision, il offre des performances de positionnement stables et de haute précision pour les scénarios d'usinage CNC dans des espaces limités.
Composants matériels clés
La palette de mandrins de positionnement à point zéro JWGRIP de type L est forgée à partir d'une seule ébauche monolithique en acier allié sans joints épissés boulonnés. L'ensemble complet comprend :
Corps principal monobloc en forme de L (base de montage horizontale + colonne montante de positionnement vertical)
Ensembles de bagues de positionnement du point zéro montés sur la colonne montante verticale
Passages de verrouillage pneumatique internes
Trous de fraisage pour montage sur base
Plaques de protection pour localiser les surfaces de référence
Processus de travail
1. Fixez solidement la base horizontale de la palette JWGRIP de type L sur la table de travail de la machine-outil CNC.
2. Accrochez les bases de luminaires pré-équipées de goujons à point zéro sur la face de la contremarche à positionnement vertical.
3. Alimentez de l'air comprimé de 0,5 à 0,7 MPa ; des passages pneumatiques intégrés actionnent les bagues du point zéro pour compléter le verrouillage.
4. Sorties du signal de confirmation de position vers le système CNC. La broche fait face directement aux faces latérales de la pièce et exécute des cycles de fraisage latéral, de perçage latéral et d'usinage de cavités latérales.
5. Une fois l'usinage terminé, relâchez la pression de l'air pour déverrouiller. Les luminaires suspendus verticalement peuvent être retirés pour le chargement du prochain lot.
Conception technique
De nombreux luminaires concurrents en forme de L adoptent une construction à boulons fendus. Les impacts de coupe latéraux répétés créent de minuscules espaces au niveau des interfaces articulaires et entraînent une dérive de la précision de localisation.
JWGRIP adopte un forgeage monobloc pour éliminer les surfaces de joint épissées, offrant ainsi une forte résistance aux impacts de coupe latérale continue.
Après le forgeage, les ébauches en acier allié subissent deux cycles de vieillissement sans contrainte pour libérer les contraintes résiduelles du forgeage et de l'usinage CNC. Dans des conditions de serrage latéral, les fixations supportent une force de coupe horizontale persistante ; une contrainte interne non libérée déclencherait une déformation progressive du substrat et dégraderait la précision de localisation sous des charges cycliques à long terme.
Les bagues de positionnement sont fabriquées en acier à roulement de haute dureté. Les alésages intérieurs reçoivent une super-finition de trempe et d'affûtage pour garantir une précision de positionnement répétée stable sur les stations de colonne montante verticales.
Avantages de production
1. La conversion du point zéro à 90 ° résout les interférences d'usinage latéral sur les machines compactes
Sur les machines à petite table, les pièces suspendues verticalement font directement face à la broche sans inclinaison importante de la broche. Les risques de collision outil-fixation sont réduits, libérant ainsi la pleine capacité d’usinage pour les équipements à enveloppe compacte.
2. Le forgeage monolithique sans joint résiste aux impacts de coupe latéraux
Différente des fixations à angle droit assemblées par boulons, la structure forgée monobloc élimine les risques de desserrage des joints. Il maintient la stabilité de localisation sous des forces de fraisage latérales soutenues et réduit les marques de broutage et les défauts de surface causés par le mouvement des micro-fixations.
3. Conservez les avantages du changement rapide sans point zéro pour les configurations de fonctionnalités secondaires
Les bagues de point zéro de la colonne montante verticale correspondent aux goujons de traction du point zéro D20 standard de l'industrie. Les bases de luminaires existantes n'ont besoin que d'être modernisées avec des goujons standard pour une suspension verticale. Pas d'indication et d'alignement manuels lors du changement de montage, ce qui réduit considérablement le temps de configuration pour l'usinage des éléments latéraux.
4. Préserver le précieux déplacement de l'axe Z pour les machines compactes
Le serrage horizontal conventionnel consomme la course sur l'axe Z. La disposition suspendue verticalement déplace les pièces vers la direction Y, économisant ainsi une course limitée sur l'axe Z pour les équipements CNC à faible encombrement et rendant réalisables certaines pièces auparavant limitées en course.
5. Adaptez à la fois les ateliers manuels et les rénovations d'automatisation
Les opérateurs peuvent remplacer manuellement les luminaires verticaux. Pendant ce temps, la donnée verticale du point zéro peut être associée aux pinces du robot pour manipuler les bases de luminaires orientées verticalement pour un chargement-déchargement automatique. Les mises à niveau des anciennes machines peuvent être effectuées sans remplacement complet de l'équipement.
6. La conception à pente de copeaux réduit la fréquence de maintenance pour une installation suspendue verticalement
Des surfaces inclinées en pente de copeaux entourent la référence de la colonne montante. Les copeaux de coupe glissent vers le bas et restent rarement coincés dans les espaces des bagues de positionnement, ce qui réduit la charge de travail de nettoyage dans des conditions de serrage latéral vertical.
Cas de candidature
La palette de mandrins de positionnement de point zéro de type L JWGRIP est largement déployée sur les centres d'usinage verticaux compacts et les machines à 5 axes de petite taille pour l'usinage de trous latéraux, de cavités latérales et de fentes latérales.
Cas 1 : Atelier de fabrication de moules
Ce client exploite plusieurs machines CNC verticales compactes pour l'usinage des empreintes latérales d'inserts de moules miniatures.
Avant la mise à niveau : des blocs d'angle de type fendu et des étaux étaient utilisés pour le serrage latéral. Chaque échange de luminaire nécessitait une indication et un alignement manuels, prenant 3 à 5 minutes à chaque fois. Les cornières à assemblage boulonné avaient tendance à se desserrer sous l'impact de la coupe, générant de fréquentes marques de broutage sur les surfaces latérales de la pièce.
Après le déploiement des palettes JWGRIP de type L : le changement rapide au point zéro supprime le travail d'alignement manuel. Le temps de changement de luminaire tombe à 7 à 10 minutes. La forme en L monobloc améliore la rigidité contre la force de coupe latérale. Les défauts de broutage sont considérablement supprimés et le taux de réussite pour la rugosité de la surface latérale des inserts de moule augmente considérablement.
Cas 2 : Usine de traitement de composants de précision
Le site exploite des machines 5 axes de petite taille avec un volume de travail interne contraint. Une grande partie des pièces nécessitent un usinage latéral. Avec la solution de suspension verticale des palettes JWGRIP de type L, l'inclinaison de la broche de grande amplitude n'est plus nécessaire. La probabilité de collision avec la broche diminue. La course enregistrée sur l'axe Z permet le traitement de pièces qui n'ont pas pu être terminées auparavant en raison des limites de course.
Flux de travail de production complet
1. Forgeage monobloc en forme de L d'un flan en acier allié
2. Usinage grossier
3. Premier vieillissement anti-stress
4. Semi-finition
5. Vieillissement secondaire avec soulagement du stress
6. Meulage de super précision pour les faces de référence
7. Ajustage à pression des bagues
8. Ensemble d'étanchéité du circuit pneumatique
9. Test de maintien en pression d'étanchéité à l'air
10. Inspection de précision de plusieurs éléments
11. Traitement de protection antirouille
12. Emballage antichoc de qualité exportation
Liste de contrôle d'inspection
Test de précision de positionnement répété en station verticale
Test de précision géométrique à angle droit à 90 degrés
Test d'étanchéité à l'air de 5 minutes, chute de pression maximale admissible ≤0,02 MPa
Vérification fonctionnelle du verrouillage-déverrouillage cyclique
Chaque unité est livrée avec une fiche technique d'inspection de précision émise par l'usine pour l'archivage des équipements de montage du client.
Évaluation et sélection des produits
Vérifiez l'espace de montage disponible sur la table de travail de la machine-outil. Calculez l'empreinte en longueur et en largeur de la base de type L pour éviter toute collision avec la protection de la machine et la plage de déplacement de la broche.
Évaluez le poids total de la pièce à usiner et de la base du luminaire. La suspension verticale crée des conditions de chargement en porte-à-faux. Ne dépassez jamais la charge nominale maximale autorisée en porte-à-faux publiée.
Confirmer les spécifications des goujons de traction à point zéro sur site. La version standard s'adapte aux tirettes D20. Des ensembles de bagues personnalisés peuvent être développés sur demande pour d'autres tailles de goujons de traction.
Pour l'intégration de l'automatisation du robot : évaluez la portée des pinces vers les bases de fixation orientées verticalement. L'équipe technique de JWGRIP peut prendre en charge l'évaluation de faisabilité.
Précautions d'utilisation
Serrez les boulons de montage pour la base horizontale de type L strictement selon les exigences de valeur de couple du manuel d'utilisation JWGRIP. Cette palette supporte une force de coupe latérale en porte-à-faux ; Un couple de boulon insuffisant provoque des micro-vibrations de l'ensemble de l'unité et ruine la précision de l'usinage.
Installez le filtre huile-eau à l’avant de l’entrée d’air comprimé. L'humidité et les impuretés pénétrant dans les bagues déclenchent la rouille et l'abrasion et entraînent une dérive de précision.
Vaporisez un aérosol de lubrifiant sec sur les bagues de point zéro de la colonne montante verticale toutes les 80 à 100 heures de travail cumulées. Liquid engine oil is strictly prohibited. L'huile liquide piège les copeaux métalliques glissant vers le bas et provoque des blocages de bagues.
À chaque changement de vitesse, nettoyez la colonne montante de positionnement vertical et les bagues de haut en bas avec de l'air comprimé pour éliminer les copeaux de glissement accumulés.
Évitez les impacts violents sur la face verticale de la colonne montante. La déformation de la colonne montante induite par une collision endommagera de manière presque permanente la précision à angle droit de 90 degrés et les performances de localisation.
Interdire strictement le fonctionnement en surcharge au-delà de la charge nominale en porte-à-faux. Une surcharge entraînera une déformation permanente du substrat.
Emballage et expédition
Emballage : boîtier en bois massif résistant aux chocs de qualité export avec tampon intérieur en mousse épaisse. Un traitement de protection spécial est appliqué à la face de référence de localisation verticale afin d'éviter les dommages causés par les collisions lors du transit océanique sur de longues distances.
Délai standard : 14 à 20 jours ouvrables. Un petit nombre de SKU standard sont conservés en stock pour une expédition accélérée.
Assistance après-vente
Garantie : La garantie de 12 mois sur l'unité complète couvre les défauts de fabrication, à l'exclusion des mauvaises utilisations d'origine humaine ou des dommages causés par une collision. Les réclamations qualifiées bénéficient d’une réparation ou d’un remplacement de pièces de rechange gratuits.
Ressources techniques : des documents d'exploitation en ligne sont fournis. Une assistance technique à distance payante est disponible pour les projets de commandes en gros.
Service de modification personnalisé : le réglage de la hauteur de la colonne montante, la modification des spécifications des goujons de traction, la conception de la disposition multi-stations sur la colonne montante verticale sont pris en charge.
Évaluation de l'échantillon : un échantillon d'évaluation peut être organisé ; L'acheteur doit supporter les frais de transport de l'échantillon.
FAQ
Q1 : La palette de mandrin de positionnement du point zéro JWGRIP de type L peut-elle être posée à plat et utilisée comme une palette de point zéro horizontale ordinaire ?
R : Il est spécialement conçu pour le serrage latéral vertical. L’utilisation à plat n’est pas recommandée. Le mode de charge réel s'écarte des spécifications de conception du substrat et dépassera facilement la capacité de charge nominale.
Q2 : Des vibrations d'usinage se produiront-elles lors d'un serrage latéral en porte-à-faux ?
R : Dans la plage de charge nominale admissible, le substrat forgé monobloc offre une rigidité suffisante. Des vibrations notables se produiront si le poids combiné de la pièce et du luminaire dépasse la capacité de charge en porte-à-faux. Le calcul du poids total est obligatoire lors de la phase de sélection des produits.
Q3 : Mes bases de luminaires à point zéro existantes peuvent-elles être utilisées sur la colonne montante verticale de cette palette de type L ?
R : Les bases de luminaires équipées de goujons à point zéro standard D20 peuvent être suspendues directement sans refabrication du luminaire.
Q4 : La palette JWGRIP de type L est-elle compatible avec les machines CNC à 5 axes ?
R : Il fonctionne avec des machines 5 axes de petite taille. Une évaluation complète des interférences couvrant le mouvement du luminaire, de la palette, de la broche et de l'inclinaison doit être effectuée au stade de la sélection.
Informations sur les décisions d'approvisionnement
De nombreux utilisateurs de machines CNC à enveloppe compacte sont confrontés à des défis délicats en matière d'usinage des caractéristiques secondaires. Les blocs d'angle conventionnels à faible coût n'ont pas de capacité de changement rapide au point zéro et entraînent un long temps de configuration. Les palettes horizontales ordinaires à point zéro ne peuvent pas atteindre une conversion de référence verticale à 90 degrés.
La palette de mandrins de positionnement à point zéro de type L JWGRIP combine une structure forgée monobloc en forme de L à haute rigidité et un système de changement rapide au point zéro. Il résout les goulots d'étranglement des fixations de base pour l'usinage des éléments latéraux sur les machines-outils à espace limité, offrant une valeur pratique tangible pour les applications de fabrication de moules et de traitement latéral de pièces de précision irrégulière.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités