- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







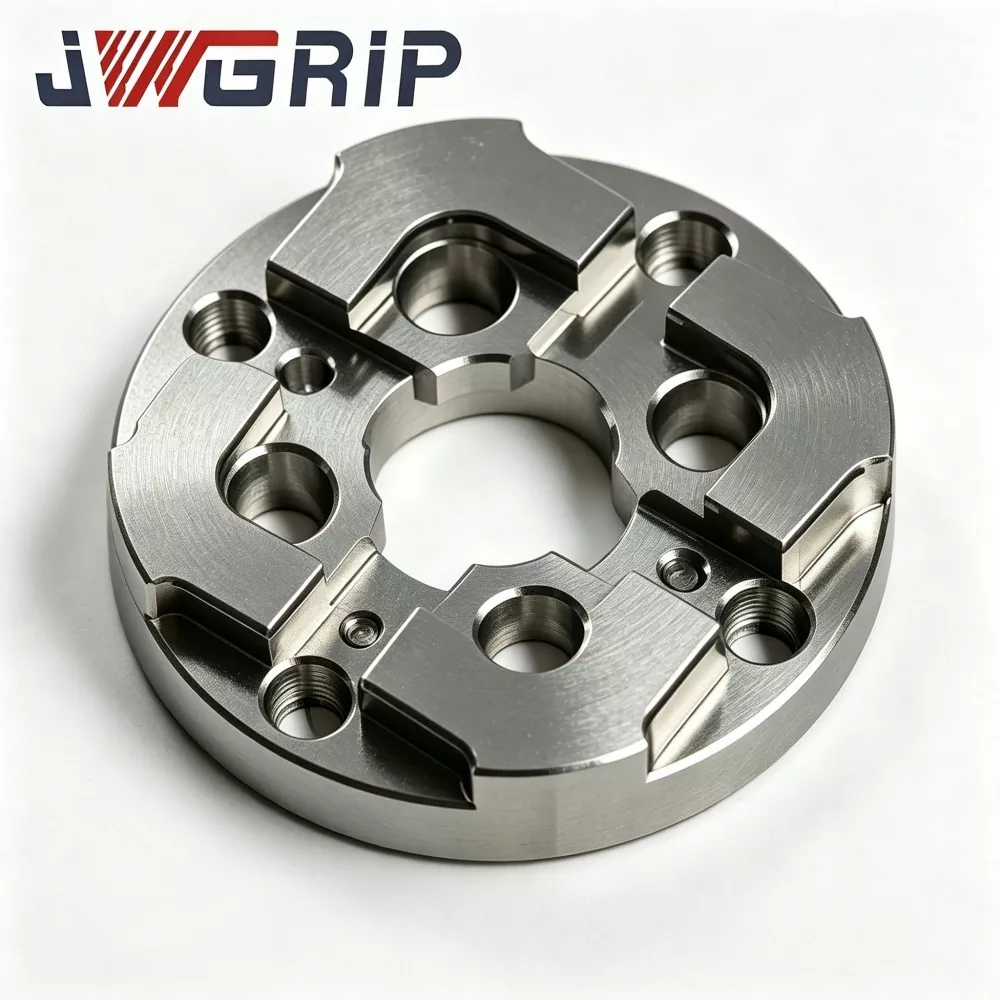
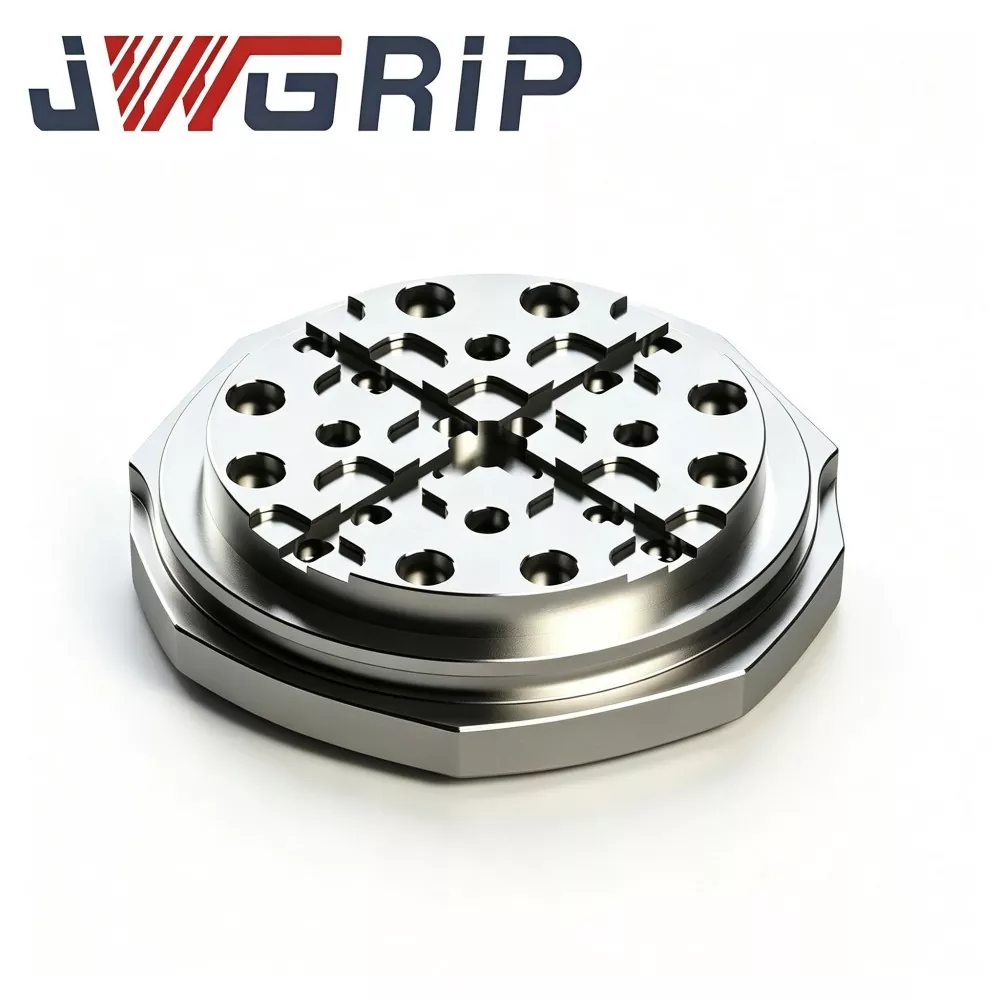
Plaque de centrage EDM de type R 54x54
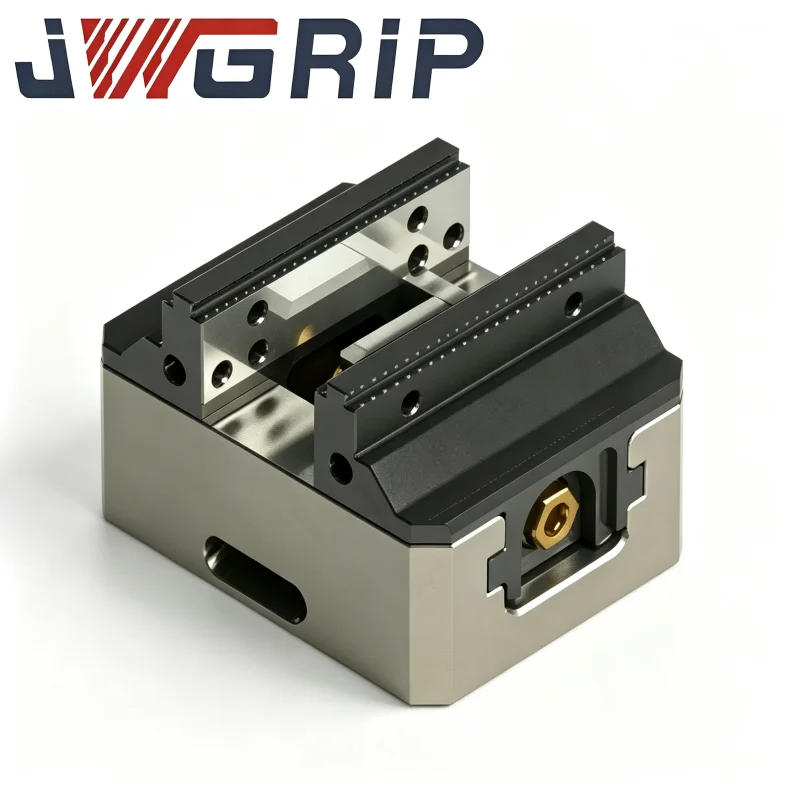
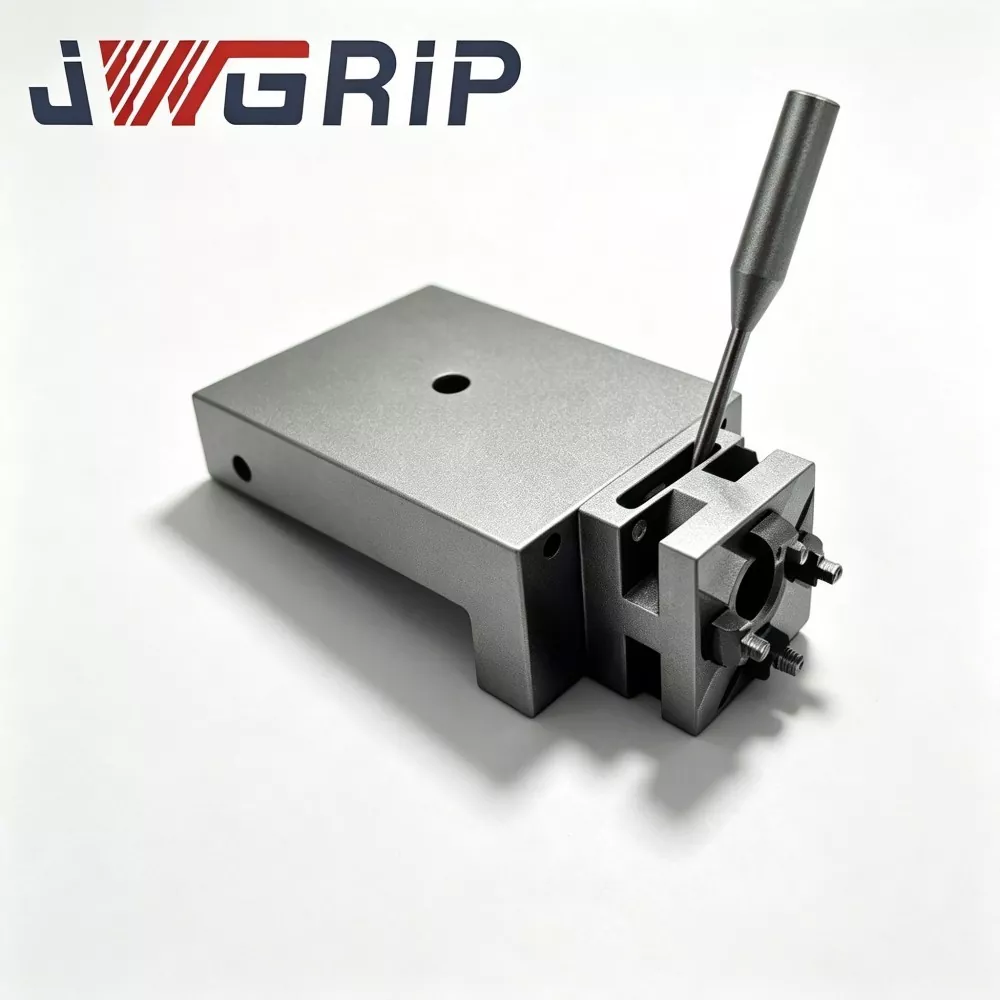
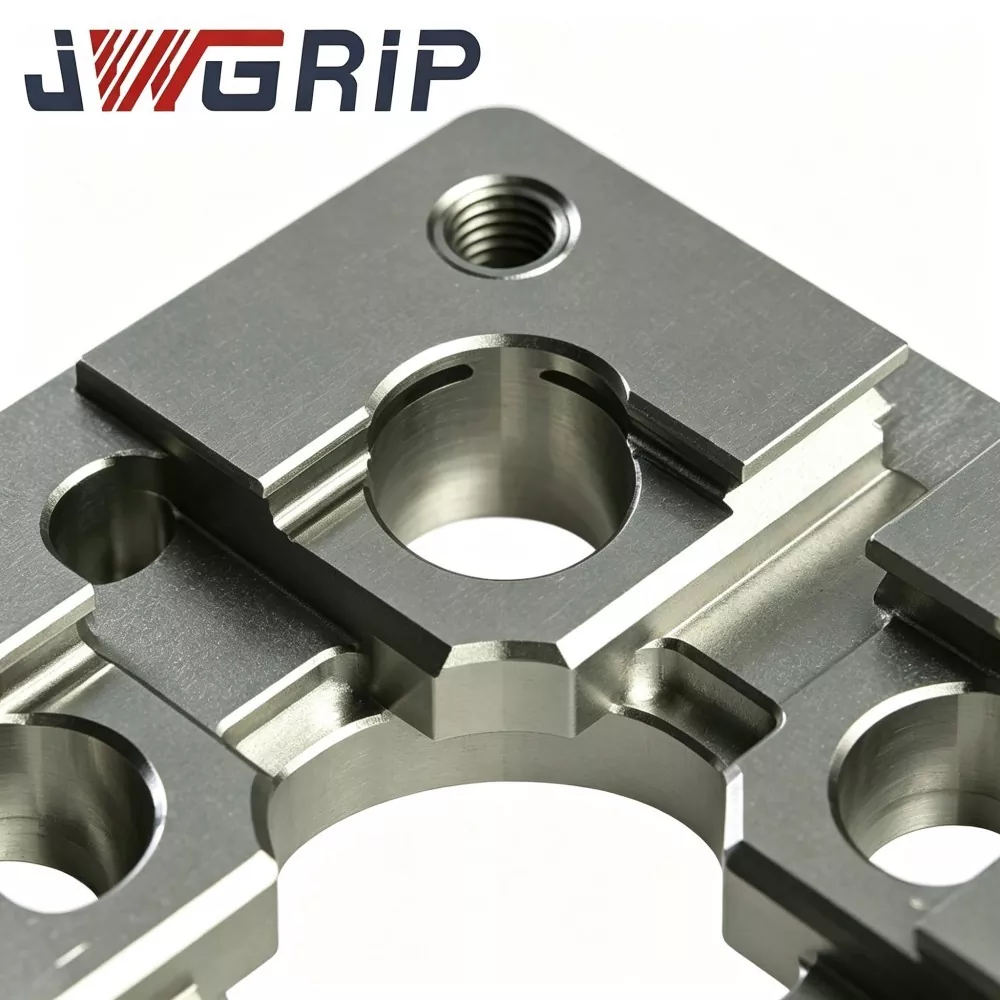
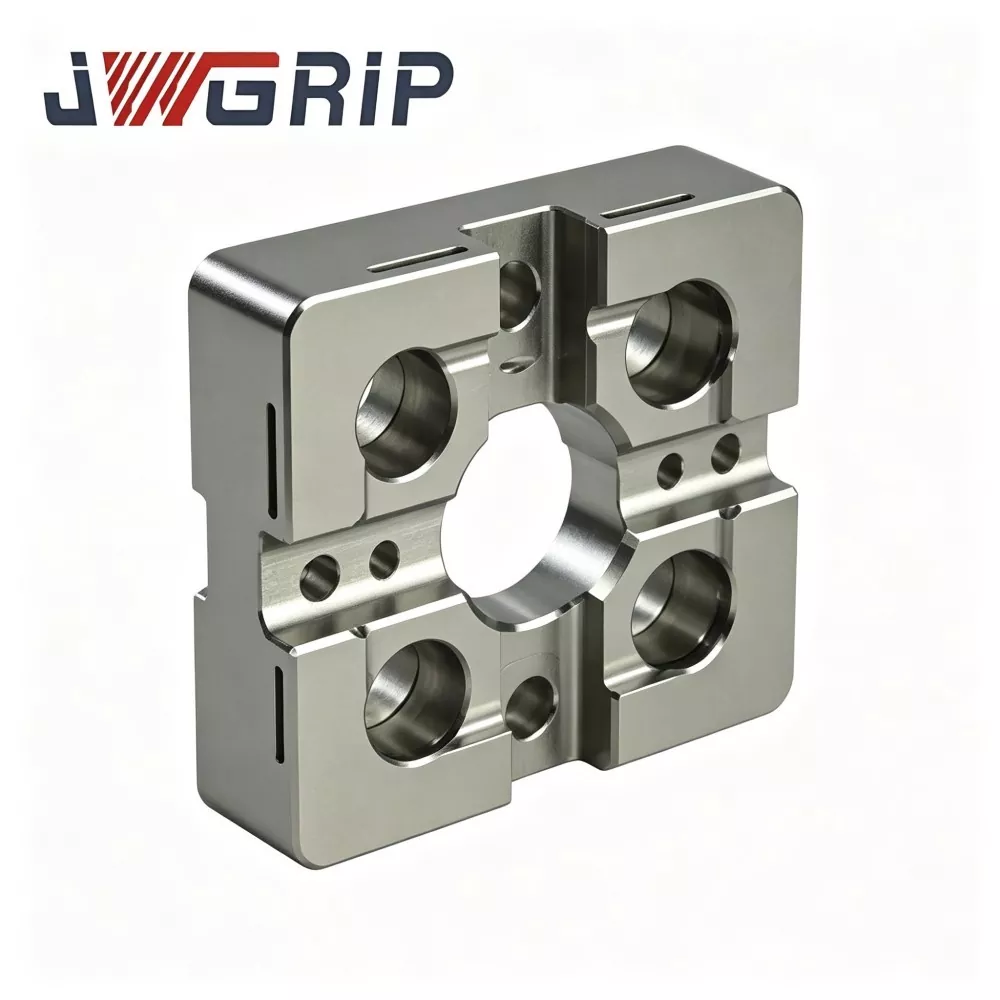
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage EDM de type R 54x54 en Chine, avec des spécifications standard entièrement en stock et prenant en charge les commandes en gros mondiales pour les projets de machines EDM compactes et d'ateliers de moules de précision. Il s'agit d'un dispositif de référence de positionnement intégré de haute précision, résistant à l'usure, spécialement conçu pour les équipements d'électroérosion à plomb de petite taille, les mini gabarits d'électrodes et les scénarios de traitement de moules de précision multi-cavités. Il intègre une structure d'épaulement de positionnement transitoire optimisée de type R et des performances mécaniques thermiquement stables dans une seule unité, éliminant ainsi les défauts d'usure par extrusion et d'écaillage des coins des plaques de centrage miniatures à angle droit traditionnelles.
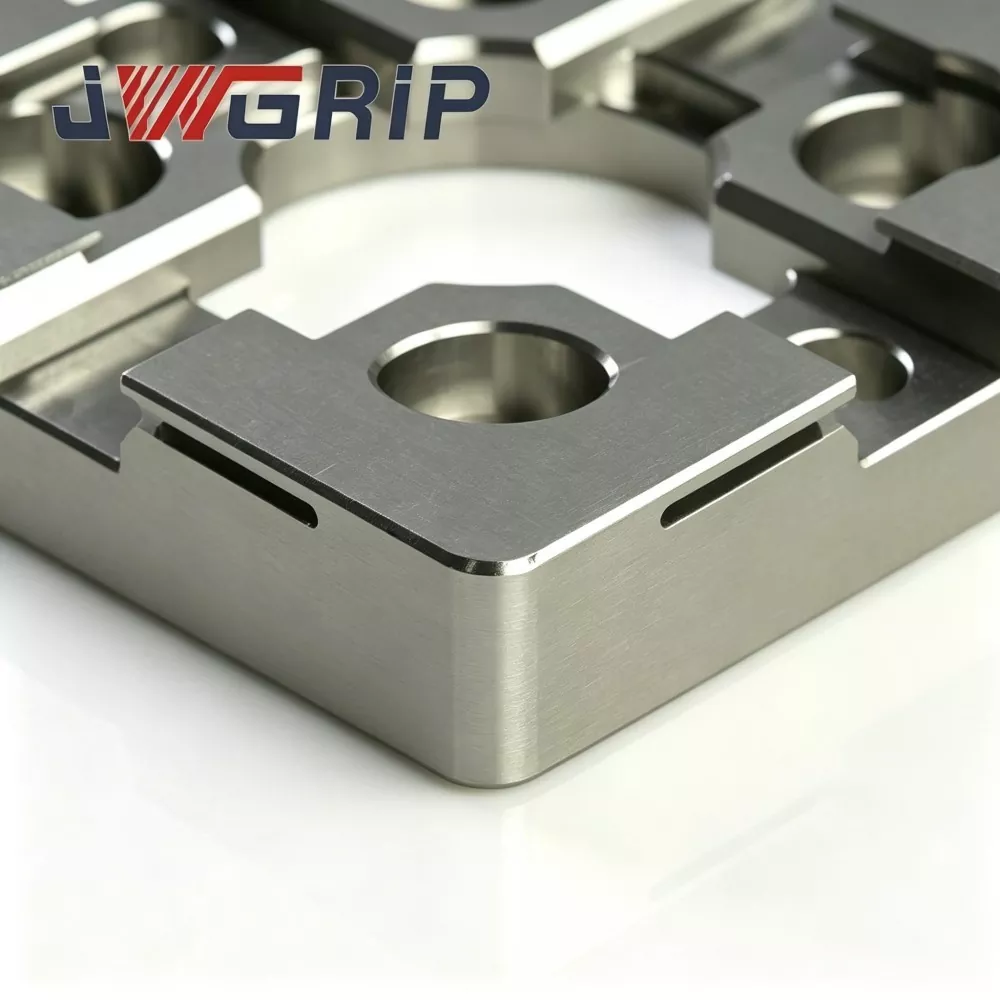
Cette plaque de centrage EDM de type R 54x54 à haute stabilité adopte comme matière première un acier à outils en alliage de qualité supérieure stabilisé thermiquement, traité par un traitement de vieillissement multi-cycles anti-stress, un durcissement de surface local et une technologie de meulage double face ultra-précise. La structure d'épaulement de transition améliorée de type R disperse efficacement les contraintes de contact concentrées lors de l'amarrage répété des électrodes et des cycles de chargement-déchargement fréquents, réduisant considérablement les dommages par indentation et l'usure des coins, et conservant en permanence une précision de référence de centrage stable. Le corps en acier thermiquement stabilisé évite efficacement les déformations structurelles et les écarts dimensionnels causés par les fluctuations de température en atelier, garantissant ainsi une excellente planéité et une cohérence dimensionnelle à long terme dans la production par lots à haute fréquence.
Il s'adapte parfaitement aux exigences de positionnement des électrodes de cuivre, de graphite et de cuivre-tungstène de petite taille, réduit considérablement le temps de pré-centrage manuel, élimine les erreurs d'étalonnage manuel accumulées et résout les problèmes industriels liés à l'éclateur instable et aux détails de minuscules cavités défectueux causés par une référence usée. Il prend en charge l'approvisionnement en stock standard et la modification OEM de la disposition des trous de montage et des profils de bossage de positionnement, fournissant des solutions de positionnement de haute précision fiables et reproductibles pour le traitement par lots d'inserts miniatures et de moules multi-empreintes.
Points douloureux pratiques
Les ateliers compacts d'électroérosion par coulée traitant des micro-connecteurs et des moules médicaux miniatures sont confrontés aux inconvénients inhérents aux plaques de centrage conventionnelles de petit format :
Les petites plaques de centrage conventionnelles utilisent des épaulements intérieurs à angle vif. L'impact d'amarrage concentre la tension sur les zones de coins étroites. Des micro-indentations invisibles sont progressivement générées, qui ne peuvent pas être détectées par une inspection visuelle de routine.
La référence de centrage dérive silencieusement pendant la production continue, ce qui entraîne un éclateur incohérent, une érosion inégale des parois latérales de la cavité et un risque de rebut pour les inserts de moule miniatures de grande valeur.
JWGRIP optimise la plaque de centrage EDM de type R 54x54 pour les problèmes mentionnés ci-dessus :
1. L'épaulement de positionnement transitoire de type R en douceur redistribue la contrainte de contact d'amarrage et réduit le risque de micro-indentation et d'écaillage des coins lors de cycles fréquents de chargement-déchargement du gabarit d'électrode.
2. Le substrat en acier allié à outils thermiquement stabilisé et le vieillissement en plusieurs étapes limitent la distorsion de référence déclenchée par la fluctuation de la température ambiante de l'armoire des machines EDM compactes.
3. Le meulage ultra-précis double face garantit une planéité et un parallélisme fiables pour une donnée de centrage mécanique stable.
4. Simplifie le flux de travail de précentrage manuel et réduit les erreurs de positionnement cumulées pour les minuscules inserts de moule complexes, améliorant ainsi la précision de répétition pour les tâches d'électroérosion par lots de micro-moules.
5. L'encombrement compact 54 × 54 s'adapte à un espace de table limité ; Une modification personnalisée OEM pour le motif de trous et le bossage de positionnement est disponible pour les projets spéciaux de cellules EDM automatisées compactes.
Logique de fonctionnement
La plaque de centrage EDM JWGRIP R-Type 54x54 est un dispositif de référence mécanique compact dédié au pré-positionnement et à l'alignement de concentricité des gabarits d'électrodes EDM de petite taille :
1. Il s'installe entre la table de travail EDM compacte/la mini base de fixation et le gabarit porte-électrode. Il fournit des données de centrage mécanique reproductibles lors des échanges fréquents de gabarits d'électrodes miniatures en cuivre, graphite ou cuivre-tungstène.
2. Les plaques de centrage conventionnelles de petit format adoptent des épaulements intérieurs pointus à 90 °. La contrainte d'impact d'amarrage se concentre sur les lignes de bord étroites, produisant une micro-indentation plastique locale après des cycles de pressage répétés.
3. Amélioration structurelle de base : le profil de transition continu et lisse de type R sur les épaules de positionnement intérieur agrandit la zone de contact efficace, répartit la contrainte de contact sur des surfaces plus larges au lieu de lignes d'angle pointues. Cela ralentit l'accumulation d'indentation et retarde la dérive de la donnée de référence.
Rappel important des limites fonctionnelles :
Cette unité fournit uniquement un précentrage mécanique et ne peut pas remplacer l'étalonnage des coordonnées fines basé sur une sonde. Après l'amarrage mécanique, les opérateurs ont toujours besoin de mesures par sonde et de compensation de coordonnées conformes aux spécifications standard du processus EDM.
Principaux scénarios d'application :
moule de micro-connecteur, moule de pièce miniature médicale, moule d'insertion d'engrenage de précision et usinage EDM d'insertion de moulage sous pression de petite taille. Il peut être monté sur des mandrins compacts à point zéro, des mini-bases de montage ou de petites tables de travail EDM à plomb.
Performances techniques
1. Structure anti-usure d'épaule de type R optimisée et compacte Un test comparatif de durabilité en laboratoire montre que, à fréquence d'accueil et force de contact égales, la plaque de centrage EDM JWGRIP de type R 54 × 54 réduit la contrainte de contact locale maximale d'environ 32 % par rapport aux petites plaques de centrage traditionnelles à coins pointus, réduisant considérablement le risque de micro-indentation et d'écaillage des coins internes dans les cycles de lots continus.
2. Traitement de vieillissement à stabilisation thermique à double tour L'ébauche en acier à outils en alliage subit un vieillissement à haute température en deux étapes après l'usinage grossier pour éliminer la plupart des contraintes résiduelles internes. Dans la température ambiante de l'atelier 16-30 ℃, variation de planéité de la plaque finie ≤0,0025 mm, empêchant la distorsion de référence causée par la dérive de la température de l'armoire de l'équipement EDM compact.
3. Meulage ultra-précis double face La face de référence de travail supérieure et la donnée de montage inférieure sont toutes deux rectifiées avec une ultra-précision. Planéité de la surface supérieure ≤0,002 mm ; parallélisme entre les données supérieure-inférieure ≤0,003 mm. Un bon parallélisme permet une installation réversible pour une utilisation sur des surfaces alternatives dans des conditions de machine compacte et limitée en espace.
4. Traitement de durcissement de surface local sélectif Seules les zones intérieures d'épaulement de positionnement de type R reçoivent un durcissement local à haute énergie, dureté de surface HRC 57-61. Forte résistance aux rayures contre la poudre de carbone et les débris métalliques fins ; les zones de base non critiques en termes de contraintes conservent la ténacité du substrat pour éviter toute rupture fragile de la plaque entière en cas d'impact accidentel.
5. Finition anticorrosion par passivation résistante aux fluides diélectriques Traitement antirouille par passivation sur toute la surface extérieure. Résiste à la corrosion chimique due aux éclaboussures de fluide diélectrique et à l'atmosphère très humide à l'intérieur de l'armoire compacte de la machine EDM, retardant ainsi la génération de rouille localisée lors d'un fonctionnement à long terme en atelier.
6. Contour 54 × 54 peu encombrant avec fonctionnalités de montage prétraitées. Les trous de goupille de positionnement préfabriqués et les trous de vis fraisés correspondent aux interfaces de luminaires compacts à point zéro grand public. Installation directe sans usinage secondaire pour la plupart des bases de luminaires mini EDM.
7. Archives de qualité traçables au niveau des lots Chaque plaque finie porte un numéro de série exclusif gravé au laser. Des ensembles complets de données d'inspection couvrant la planéité, le parallélisme et la tolérance du profil R sont archivés, permettant une gestion de la qualité traçable pour les entreprises de production de masse de micro-moules.
Flux de travail de production
Composition des matières premières entrantes et vérification de la dureté → Fraisage CNC → vieillissement de première étape à haute température → usinage semi-fini → formation du contour intérieur de l'épaulement R → vieillissement par stabilisation thermique secondaire → durcissement local sélectif → meulage ultra-précis double face → usinage de finition de trous d'épingle et de trous fraisés → inspection géométrique multi-articles CMM → marquage laser du numéro de série → passivation antirouille → visuel et dimensionnel final revérifier → entreposage de produits finis.
La production est conforme aux spécifications du système de gestion de la qualité ISO 9001.
Instruments de métrologie de base : MMT, interféromètre de planéité, testeur de dureté Rockwell, tous subissent un étalonnage métrologique officiel périodique.
Chaque unité finie reçoit un rapport d'inspection indépendant ; Des documents de certificat de matériel peuvent être fournis sur demande de l’acheteur.
Règles de maintenance quotidienne
1. Avant le montage, nettoyez entièrement le plan d'accouplement de la base du luminaire, les trous des broches de positionnement et les données du bas de la plaque ; éliminer la poudre de carbone, les copeaux métalliques et les résidus de fluide diélectrique. Les particules étrangères piégées déclencheront une déviation d'inclinaison cachée.
2. Serrez les vis de montage fraisées strictement selon le couple spécifié. Un couple excessif crée une déformation locale de la plaque ; un couple insuffisant entraîne un risque de déplacement de la plaque lors d'un impact d'accostage.
3. Contrôler la course mobile du gabarit d'électrode ; interdire les collisions violentes sur les épaules de positionnement de type R ; le mode d'accueil à contact souple doit être adopté pour le pré-centrage mécanique.
4. Après le pré-centrage mécanique, complétez la compensation des coordonnées basée sur la sonde conformément aux spécifications du processus EDM. Ne considérez jamais le résultat du précentrage mécanique comme une donnée d’usinage finale.
5. Tous les 6 à 9 jours ouvrables, inspectez les zones intérieures de l'épaule R à la loupe ; remplacez immédiatement la plaque de centrage si une indentation, une rayure ou une encoche est détectée.
Opérations sujettes aux pannes à éviter
1. Installation sans nettoyage approfondi des surfaces de contact, puces intégrées pour générer une erreur d'inclinaison cachée.
2. Amarrage forcé par marteau, produisant une micro-indentation invisible sur les épaules de positionnement.
3. Vissez la fixation à couple excessif, induisant une distorsion géométrique permanente.
4. Sauter l'étalonnage fin de la sonde et s'appuyer uniquement sur le précentrage mécanique pour l'usinage EDM à micro-cavité.
Tableau de contrôle des défauts
|
Phénomène de défaut |
Cause profonde probable |
Résolution suggérée |
|
Fluctuation répétée centrage-lecture |
Surface de contact sale ; vis de montage desserrée ; gabarit d'électrode déformé |
Démonter et nettoyer les faces de contact ; resserrez les vis ; inspecter ou remplacer le gabarit défectueux |
|
Décalage progressif de la concentricité après un fonctionnement continu |
L'épaule R souffre d'usure ou de micro-écailles |
Vérifiez l’état de l’épaule sous l’instrument grossissant ; remplacer l'unité lorsque des marques d'usure apparaissent |
|
Mauvais parallélisme pour la sortie d'accueil |
Fixation à couple excessif ; débris coincés sous la base de la plaque |
Réinstallez en suivant les spécifications de couple ; interface du siège inférieur entièrement propre |
Comparaison des performances et des processus
La plupart des plaques de centrage EDM de petit format du commerce adoptent des épaulements intérieurs à angle vif sans transition R dispersant les contraintes. De nombreux concurrents annulent le vieillissement par stabilisation thermique secondaire et le durcissement sélectif local pour réduire les coûts de production.
1. Capacité anti-usure : les plaques à épaulement tranchantes des concurrents produisent facilement des micro-indentations après 350 à 650 cycles d'accueil. La structure à transition douce de type JWGRIP R améliore considérablement les performances anti-indentation sous des impacts répétés de gabarit.
2. Gestion du stress interne : de nombreux produits concurrents omettent le vieillissement secondaire. Les contraintes résiduelles post-meulage se libèrent lentement sous l'effet du changement de température ambiante et déclenchent une dérive de planéité. Notre vieillissement en deux étapes élimine la plupart des contraintes résiduelles pour garantir une stabilité géométrique à long terme.
3. Norme d'inspection : de nombreux fournisseurs n'effectuent qu'une inspection par échantillonnage de dimensions partielles. Chaque plaque JWGRIP subit une numérisation géométrique CMM complète avec un numéro de série indépendant pour une traçabilité complète.
4. Compétence en matière de projets personnalisés : de nombreuses usines ne fournissent que des tailles standard fixes. Pris en charge par un flux de travail OEM mature, JWGRIP implémente la modification de la disposition des trous et du positionnement des bossages pour les projets spéciaux de luminaires EDM compacts.
FAQ
Q1 : La plaque de centrage EDM JWGRIP R-Type 54x54 peut-elle obtenir des performances sans usure pour une production de masse à long terme ?
A1 : La transition R optimisée ralentit considérablement les risques d'indentation et d'écaillage, mais une usure absolue ne peut pas être obtenue après des cycles d'amarrage massifs. L’inspection périodique des épaulements R intérieurs à l’aide d’une loupe reste obligatoire. Remplacez la plaque immédiatement dès qu'une rayure, une indentation ou une encoche est détectée.
Q2 : Cette plaque de centrage compacte peut-elle être utilisée pour des gabarits d'électrodes en graphite lourds et de grande taille ?
A2 : Cette unité est conçue pour les petits gabarits d’électrodes miniatures des machines EDM compactes. Il n'est pas recommandé pour les grands assemblages de graphite à usage intensif. Une charge excessive accélère l'usure des épaules et peut entraîner un risque de déformation permanente.
Q3 : Prenez-vous en charge les OEM pour les modèles de trous non standard et la géométrie des bossages de positionnement personnalisée ?
A3 : Oui. Veuillez soumettre des dessins techniques complets avec des spécifications claires pour la disposition des trous, le profil du bossage de positionnement, la planéité et la tolérance de parallélisme. L'équipe d'ingénierie réalise l'évaluation de la fabricabilité dans un délai de 12 jours ouvrables et émet un devis formel.
Q4 : Quelles conditions de défaillance sont exclues de la portée de la garantie ?
A4 : Cela appartient au composant de maintien de travail de positionnement de haute précision. La garantie couvre les défauts de fabrication existant à la livraison : planéité, parallélisme et dureté hors spécifications. Les dommages induits par une collision, une installation avec un couple excessif, l'abrasion par éclats et l'usure normale due à une utilisation cyclique ne sont pas couverts par la garantie.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités