- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Goujons de traction manuels à point zéro haute performance pour un serrage de précision
En tant que fournisseur de composants de qualité industrielle de goujons de traction manuels à point zéro,JWGRIPfournit des goujons de positionnement standard, des options de goujons à charge élevée et des ébauches filetées sur mesure pour les ateliers de rénovation de luminaires, les intégrateurs de luminaires et les ingénieurs de procédés qui ont l'intention d'adopter une logique de localisation du point zéro tout en conservant les plaques de montage existantes, les gabarits personnalisés et les outils faits maison. JWGRIP fournit égalementSérie de mandrins de serrage à point zéroet la série de disques de montage à changement rapide pour construire des chaînes de localisation complètes et fiables pour les luminaires d'ancienne génération modernisés.
Solutions de rénovation et risques liés à la qualité
Les ateliers accumulent de grandes quantités de gabarits et de plaques de montage sur mesure au fil des années d'opération d'usinage. La plupart de ces outils maison offrent des performances stables pour des familles de pièces spécifiques, mais ils manquent d'interfaces intégrées pour se connecter au matériel point zéro moderne. De nombreuses équipes de production se débarrassent directement de ces actifs utilisables lors de la mise à niveau des systèmes de serrage, ce qui crée des coûts d'approvisionnement inutiles et un gaspillage de ressources. Les goujons de localisation manuelle agissent comme un matériel de transition simple mais essentiel, ajoutant des interfaces compatibles avec le point zéro sur les bases de luminaires existantes. Au lieu de refaire des ensembles complets de plaques de fixation à partir de zéro, les usines peuvent compléter la mise à niveau du système en installant ces composants compacts.
Les goujons de remplacement de qualité inférieure créent des risques cachés pour la production quotidienne. Un traitement thermique inférieur et un meulage conique grossier entraînent des performances de contact instables. Après des cycles de serrage répétés, des rayures de surface et une déformation du filetage apparaissent progressivement. Ces dommages subtils ne peuvent pas être repérés par une simple inspection visuelle, mais ils déclenchent une lente dérive de positionnement lors de l'usinage par lots. Les opérateurs passeront plus de temps à revérifier les références des pièces, sans se rendre compte que les pièces d'interface usées sont à l'origine de résultats dimensionnels incohérents.
Produit de base
Goujon de traction à point zéro de précision D16 pour le maintien de pièces CNC : Cette variante compacte est largement adoptée pour le fraisage à charge légère et moyenne, les petits composants de moules et les configurations denses de fixations multi-stations. Sa petite dimension extérieure permet de disposer davantage de points de localisation dans un espace de plaque limité. Il s'adapte à la plupart des mandrins et disques de fixation de taille compacte pour les ateliers CNC à usage général.
Goujon de traction à point zéro de précision D20 pour fixation CNC : conçu avec une structure conique renforcée et une section transversale porteuse plus grande. Cette version robuste supporte le fraisage avec enlèvement de matière important, les ébauches pleines épaisses et les assemblages avec un poids total important. Il répartit la contrainte de serrage plus uniformément dans des conditions de charge statique élevée.
Notes de mise à niveau et d'installation
La disposition des trous de montage influence directement les performances du luminaire à long terme. Les positions d'installation doivent maintenir une distance de sécurité appropriée par rapport aux bords des luminaires et aux zones de coupe à forte contrainte. Une mauvaise répartition des trous peut produire une déformation locale de la plaque de base lorsque la force de traction entre en vigueur et déformer davantage l'ensemble du plan de référence.
Le contrôle du couple lors du montage mérite une attention constante. Un couple de serrage excessif déforme les filetages et endommage les surfaces coniques rectifiées avec précision. Un couple insuffisant laisse les goujons mal connectés aux bases des fixations, ce qui entraîne un changement de position lent sous des vibrations de coupe continues. Les utilisateurs doivent suivre les paramètres de couple recommandés plutôt que de se fier à leur expérience d'exploitation personnelle.
La propreté des surfaces est une autre exigence non négociable. De minuscules copeaux métalliques, des résidus de liquide de refroidissement et de fines poussières de meulage collés sur les surfaces coniques bloquent tout contact surface à surface. Même les contaminants à micro-échelle se transforment directement en décalage de référence mesurable sur les pièces usinées finies.
Spécification d'utilisation
Lorsqu'elles sont associées à la série de mandrins de serrage à point zéro, les spécifications de conicité des goujons doivent correspondre parfaitement à la géométrie de la cavité interne des mandrins cibles. Des paramètres incompatibles provoquent un contact ponctuel partiel, une concentration des contraintes et une usure accélérée des surfaces de contact du mandrin et des goujons.
Coopérant avec la série de disques de fixation à changement rapide, ces goujons insufflent une nouvelle vie aux anciens gabarits personnalisés. Les anciens luminaires modernisés peuvent être montés directement sur les disques de luminaire. Les usines préservent les précieuses ressources d'outillage existantes sans refaire de grands lots de plaques de montage toutes neuves. La gestion unifiée des spécifications est essentielle pour les pools de luminaires mixtes. Tous les gabarits modernisés dans un atelier doivent adopter la même norme de goujons, et chaque luminaire modifié nécessite un marquage physique clair. Cela évite les erreurs d'assemblage causées par une erreur humaine dans des ateliers très fréquentés.
Processus de fabrication
JWGRIP produit ces goujons de positionnement à partir de matière première en acier fortement allié. Les surfaces de localisation coniques clés reçoivent un traitement de trempe par carburation suivi d'un meulage ultra-précis. Les sections filetées adoptent un taraudage de précision à tolérance serrée pour garantir l'interchangeabilité entre les différents lots de production. Chaque goujon fini passe l'inspection du profil conique, la vérification des dimensions du filetage et le test d'échantillonnage de dureté avant expédition. Des tests de compatibilité par échantillonnage sont effectués sur du matériel de mandrin correspondant. Des goujons de longueur personnalisée, des formes à filetage spécial et des profils coniques modifiés sont disponibles pour les projets de rénovation de luminaires à usage spécial.
Guide d'entretien de routine
Ces composants d'interface miniatures supportent une force de traction cyclique, une friction et des micro-impacts dans chaque boucle de serrage-déserrage. L'entretien régulier doit inclure une vérification de l'apparence visuelle et un nettoyage approfondi de la surface conique. Tout goujon présentant de fortes rayures, une déformation du filetage ou une usure évidente doit être remplacé rapidement. La poursuite de la production avec des goujons dégradés compromettra progressivement la précision globale des données de l'écosystème complet de serrage du point zéro.





- View as
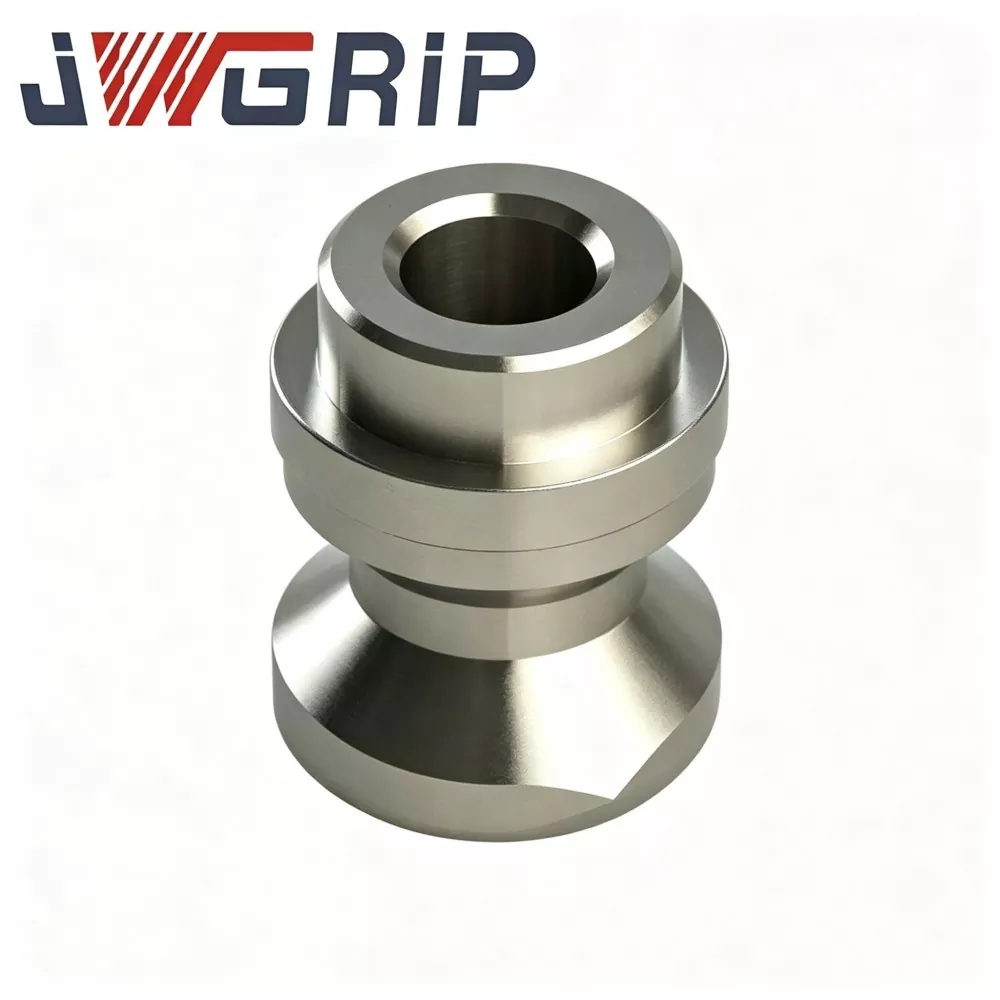
Goujon de traction à point zéro de précision D20 pour montage CNC
JWGRIP est le fabricant et fournisseur professionnel de goujon de traction à point zéro de précision D20 pour montage CNC en Chine, fournissant un service de vente directe d'usine avec des modèles standard entièrement en stock pour servir les intégrateurs mondiaux de luminaires, les ateliers d'usinage CNC et les services de maintenance d'outillage. Il s'agit d'un composant de positionnement porteur de haute performance spécialement conçu et adapté aux systèmes d'outils de serrage à point zéro de la série D20. Intégrant des fonctions de positionnement de référence, de transmission de force de verrouillage et de contrainte anti-rotation dans une seule unité structurelle optimisée, il s'adapte parfaitement aux processus de fraisage, de perçage et de découpe composites multi-axes à grande vitesse.
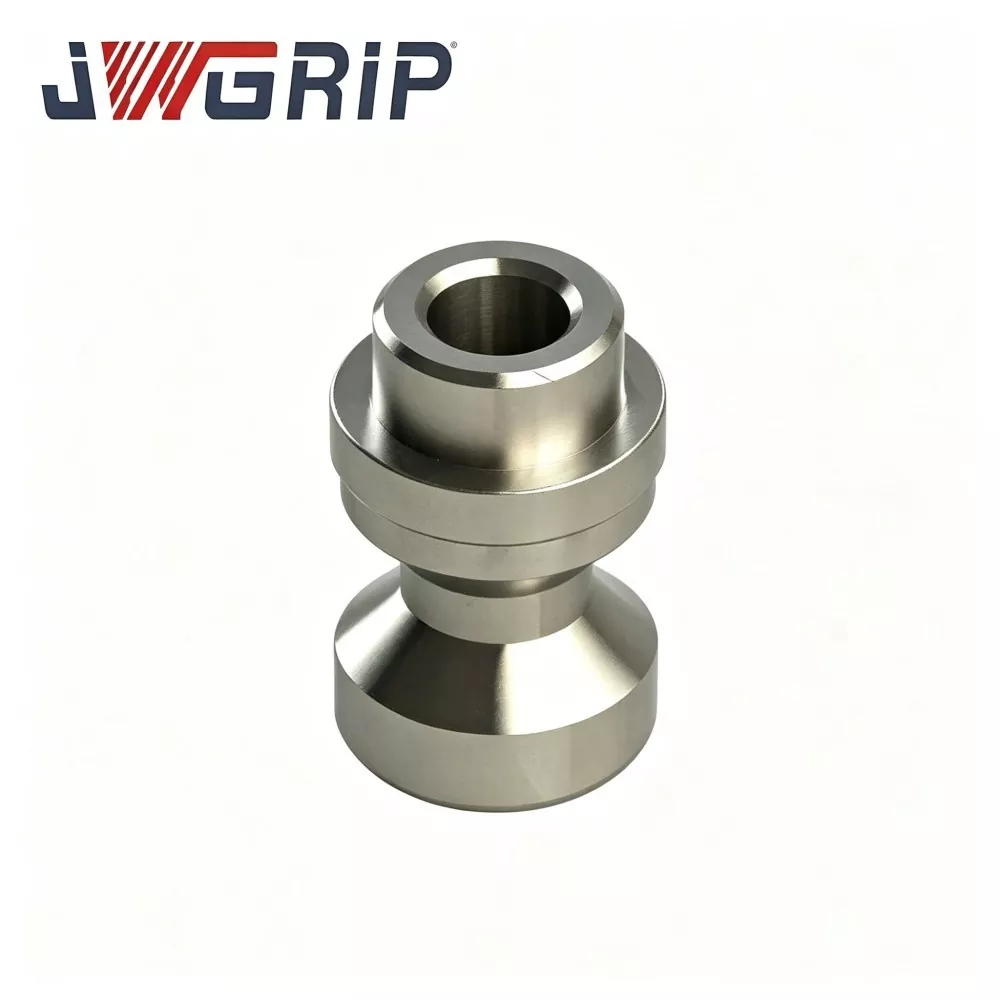
Goujon de traction à point zéro de précision D16 pour le maintien de pièces CNC
JWGRIP est le fabricant et fournisseur professionnel de goujon de traction à point zéro de précision D16 pour le maintien de pièces CNC en Chine, avec des spécifications standard entièrement en stock et acceptant les commandes groupées mondiales pour les usines d'usinage CNC, les intégrateurs de montages et les équipes de maintenance des salles d'outils. Il s'agit d'un composant de positionnement et de verrouillage du noyau de haute précision, professionnellement adapté aux systèmes de serrage à point zéro de la série D16 dans le serrage de pièces CNC. Intégrant le référentiel de positionnement de haute précision et la structure de transmission de force stable dans une seule unité, il assume les fonctions essentielles de positionnement des fixations, de transmission de force de verrouillage et d'analyse comparative de positionnement répétée lors de l'usinage à grande vitesse.
JWGRIP est un fabricant et fournisseur professionnel Goujons de traction manuels au point zéro en Chine. Nous vous souhaitons la bienvenue dans la vente en gros de produits de haute qualité à des prix compétitifs dans notre usine.
Recommandations d'actualités