- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricant professionnel de système de serrage EDM de type R pour les applications EDM de précision
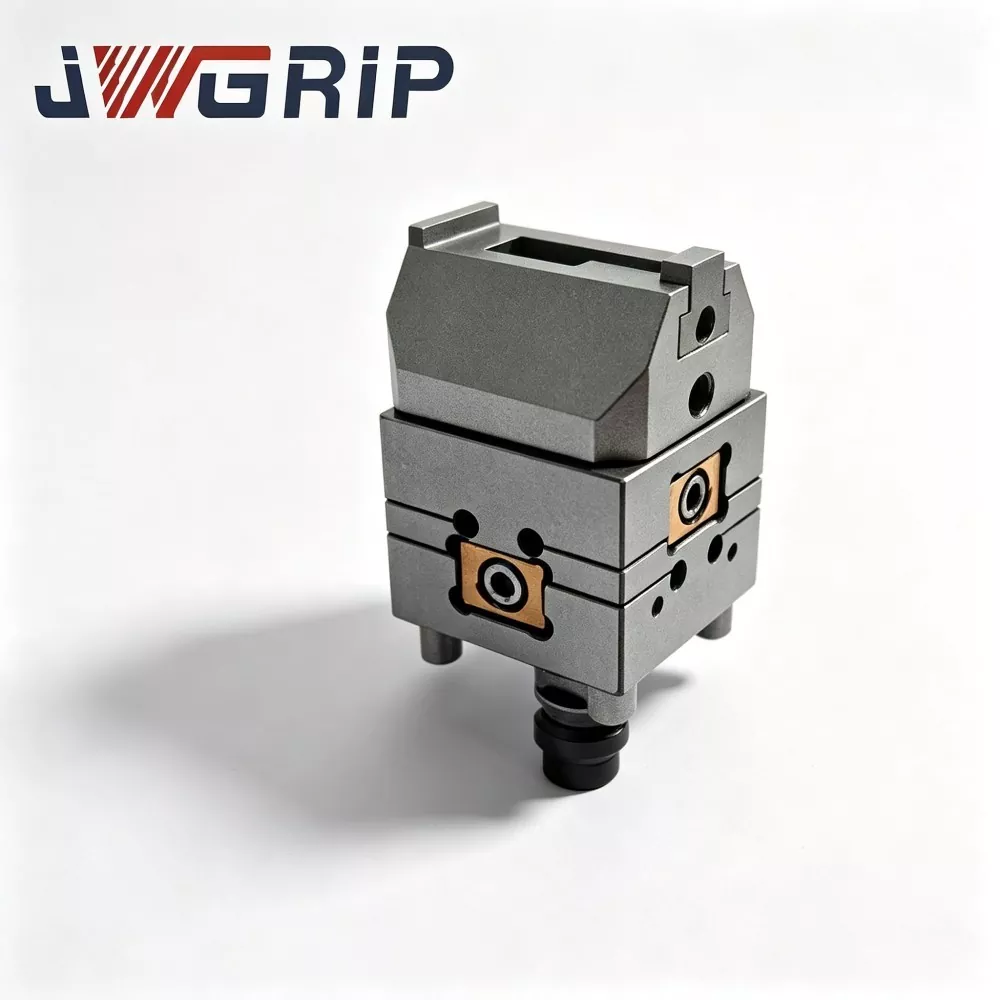
En tant que fabricant expérimenté spécialisé dans le système de serrage EDM de type R,JWGRIPdéveloppe des mandrins EDM, des porte-électrodes et des plaques de centrage personnalisés grâce à notre équipe R&D interne. Cette plate-forme de serrage est une solution d'outillage à dégagement rapide spécialement conçue pour les machines d'électroérosion par enfonçage, les changeurs d'électrodes automatiques et l'usinage de moules 24 heures sur 24. En attendant, nous fournissons égalementSystème de positionnement du point zéroet un système de serrage à changement rapide pour vos besoins plus larges d'automatisation CNC. N'hésitez pas à envoyer une demande pour un devis et des spécifications détaillées !
Où la précision des électrodes se perd-elle réellement ?
Chaque atelier de moulage sait que la qualité des cavités dépend de la précision des électrodes. Mais la précision n’est pas créée sur la machine EDM – elle est créée, et souvent perdue, bien avant. Les points de perte habituels sont : l'écart de serrage lorsque l'ébauche d'électrode est réglée sur la machine CNC, les erreurs de mesure lors de l'inspection, la déformation lors de la manipulation et la dérive de position à chaque changement d'électrode sur la table EDM.
De nombreux ateliers acceptent ces pertes comme une « variation normale de la production ». En réalité, ils s'accumulent : un décalage de 0,01 mm au serrage, encore 0,02 mm au changement, et bientôt la paroi de la cavité ne correspond plus au modèle 3D : le moule est retravaillé et l'électrode doit être recoupée.
Comment les ateliers de moulage professionnels évitent-ils ces pertes accumulées ? Ils ne s'appuient pas uniquement sur les compétences des opérateurs. Ils s'appuient sur un système de maintien de la pièce qui maintient les données d'électrode identiques depuis la machine à électrodes CNC jusqu'à la table d'électroérosion.
Processus technologique
Usinage d'électrodes CNC : l'ébauche d'électrode est serrée dans un porte-électrode de type R. Étant donné que le support centre automatiquement l'ébauche, l'électrode fraisée est concentrique à la référence dès la première coupe. Pour les électrodes rondes en graphite ou en cuivre, la pince de serrage ER32 de type R pour porte-électrode EDM maintient la tige fermement sur l'axe.
Contrôle et calibrage : l'électrode terminée se déplace vers la station de mesure avec son support toujours attaché. À l'aide du bloc d'étalonnage CNC de type R pour le maintien de pièce EDM, l'opérateur vérifie rapidement la donnée, de sorte que chaque électrode transporte une référence connue et vérifiée dans l'étape suivante.
EDM d'ébauche : l'électrode est verrouillée dans le mandrin de la machine EDM. Étant donné que le mandrin ramène chaque électrode à la même référence, l'étincelle d'ébauche démarre exactement là où le programme l'attend, cycle après cycle.
EDM de finition : lorsque l'électrode d'ébauche est consommée, l'électrode de finition fixée sur le même support standard tombe dans la même donnée. Pas de nouveau sondage, pas de remise à zéro, pas de devinettes. C'est ainsi que les murs creux fusionnent sans marches et pourquoi la qualité de finition reste constante même lors des quarts de travail tardifs.
Principe de fonctionnement de base
Un système de serrage EDM de type R est une plate-forme de serrage standardisée à changement rapide pour l'électroérosion par enfonçage. La série R couvre les mandrins, les supports, les tiges d'extension, les pinces et les plaques de centrage qui se verrouillent tous sur une seule référence universelle.
La conception du noyau sépare le serrage du positionnement : la référence est fixée sur la machine et le support est serré ou relâché en quelques secondes. Étant donné que chaque composant partage la même référence, les électrodes peuvent être échangées rapidement sans re-sonde ni remise à zéro.
C'est pourquoi le système R-Type est le choix standard pour le travail avec électrodes dans les ateliers de moulage, les changeurs d'électrodes automatiques et les cellules robotisées d'électroérosion.
Stratégies pratiques
Comment couper le passage des minutes aux secondes ?
Utilisez des mandrins pneumatiques à dégagement rapide pour des échanges fréquents. Le mandrin EDM pneumatique R-Type D150 se libère et se verrouille avec un seul signal pneumatique, idéal pour les électrodes qui sont changées plusieurs fois par équipe.
Comment continuer à couper la machine EDM pendant que vous préparez la prochaine électrode ?
Pré-assemblez les électrodes sur des supports de rechange au banc, puis échangez simplement le support sur la machine. Le mandrin EDM pneumatique 9-en-1 de type R vous permet de préparer plusieurs électrodes en une seule configuration, ce qui représente un véritable gain de temps pour le travail dans des cavités multi-électrodes.
Comment adapter le système à votre flux de travail existant ?
Commencez avec un mandrin et un jeu de supports pour vos tailles d'électrodes les plus fréquentes, puis développez progressivement les familles de supports et de plaques de centrage.
Considérations clés
Usinez-vous des électrodes de grande ou de petite taille ?
Les mandrins D150 et D100 conviennent aux électrodes de taille moyenne à grande ; les supports compacts avec plaques de centrage 54x54 ou 70x70 conviennent aux électrodes plus petites de haute précision.
Manuel ou pneumatique ?
Les modèles manuels offrent une fiabilité et un faible coût pour l'EDM conventionnel ; les modèles pneumatiques vous préparent à l'automatisation et au changement d'électrode robotisé.
Vous envisagez d’automatiser plus tard ?
Choisissez dès maintenant des mandrins pneumatiques et des palettes point zéro pour que votre futur robot ou cellule de palette puisse se connecter sans réingénierie.
Pourquoi choisir JWGRIP ?
JWGRIP est un fabricant professionnel de supports de travail EDM. Les faces de positionnement sont rectifiées avec précision et chaque mandrin, support et plaque de centrage est inspecté pour vérifier sa répétabilité avant expédition, de sorte que les composants de différents lots restent interchangeables.
Nous fournissons des ensembles complets de type R (mandrin, support, tige d'extension, pince de serrage et plaque de centrage) à partir d'une seule source, éliminant ainsi les problèmes de non-concordance des interfaces.
Nous prenons en charge les tailles personnalisées et les géométries spéciales, et nos ingénieurs vous aident à adapter les composants à votre modèle de machine EDM et à votre routine d'électrodes.
Scénarios d'application typiques
Traitement EDM par plomb pour moules d'injection, moules de moulage sous pression et cavités de moules d'estampage.
Traitement d'érosion successive multi-électrodes nécessitant une cohérence des données entre les procédures d'ébauche et de finition.
Ateliers de traitement de moules se préparant à construire des cellules de production EDM semi-automatiques ou entièrement automatiques.
Travaux de pré-étalonnage des électrodes réalisés sur des équipements CNC auxiliaires.




- View as
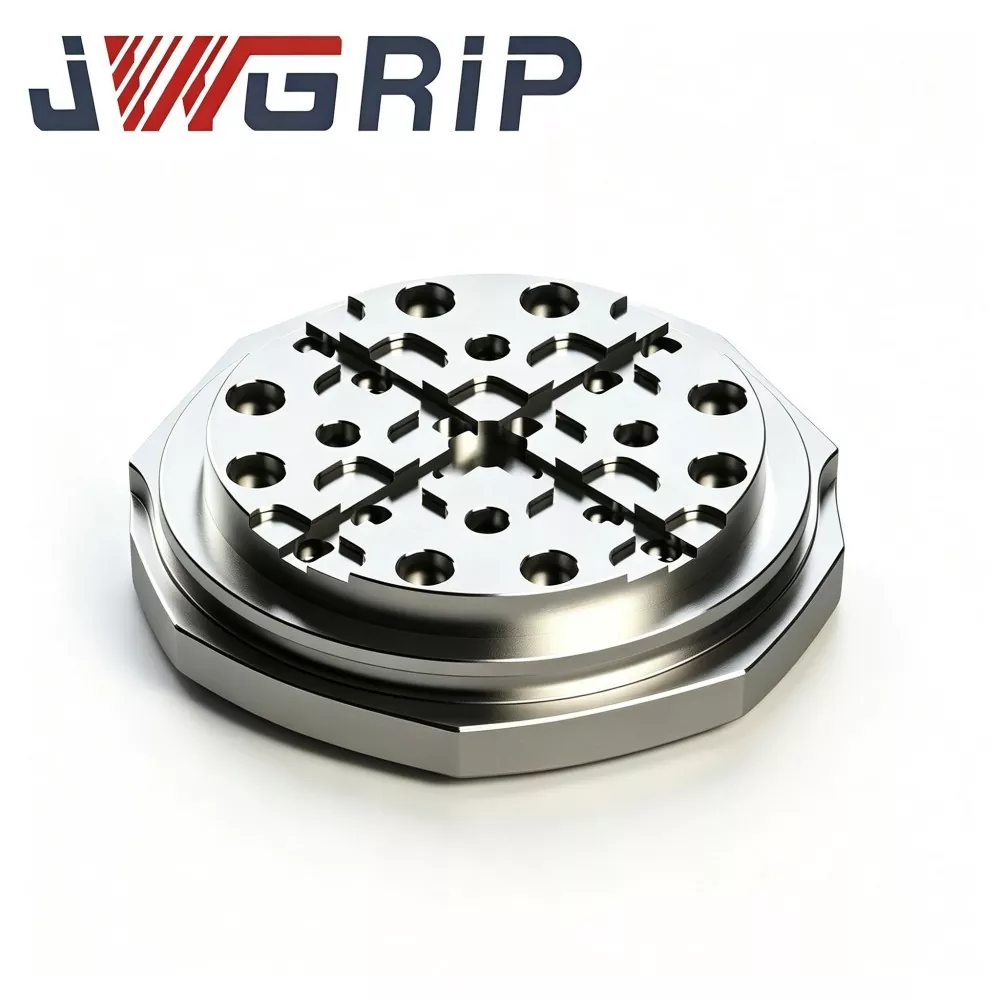
Palette EDM de type R de 156 mm pour le maintien du point zéro
JWGRIP, fournisseur expérimenté fournissant des solutions ODM éprouvées pour le matériel de serrage EDM de haute précision, propose une palette EDM de type R de 156 mm de construction rigide pour le serrage au point zéro, un composant d'achat clé pour le transfert inter-processus EDM par platine dans les usines de fabrication de moules de taille moyenne à grande. Fabriqué en acier allié pré-durci sans contrainte, il subit une stabilisation thermique à plusieurs cycles, un usinage de rainure de transition de type R et un meulage ultra-précis sur toute la face. Équipé d'une architecture de drainage de dérivation de copeaux pour les environnements de réservoir EDM avec éclaboussures, sa rainure unique de libération des contraintes en forme de R répartit les contraintes locales élevées des cycles répétés de verrouillage-déverrouillage du point zéro et supprime la micro-déformation de la face de référence de localisation après un fonctionnement cyclique de longue durée.
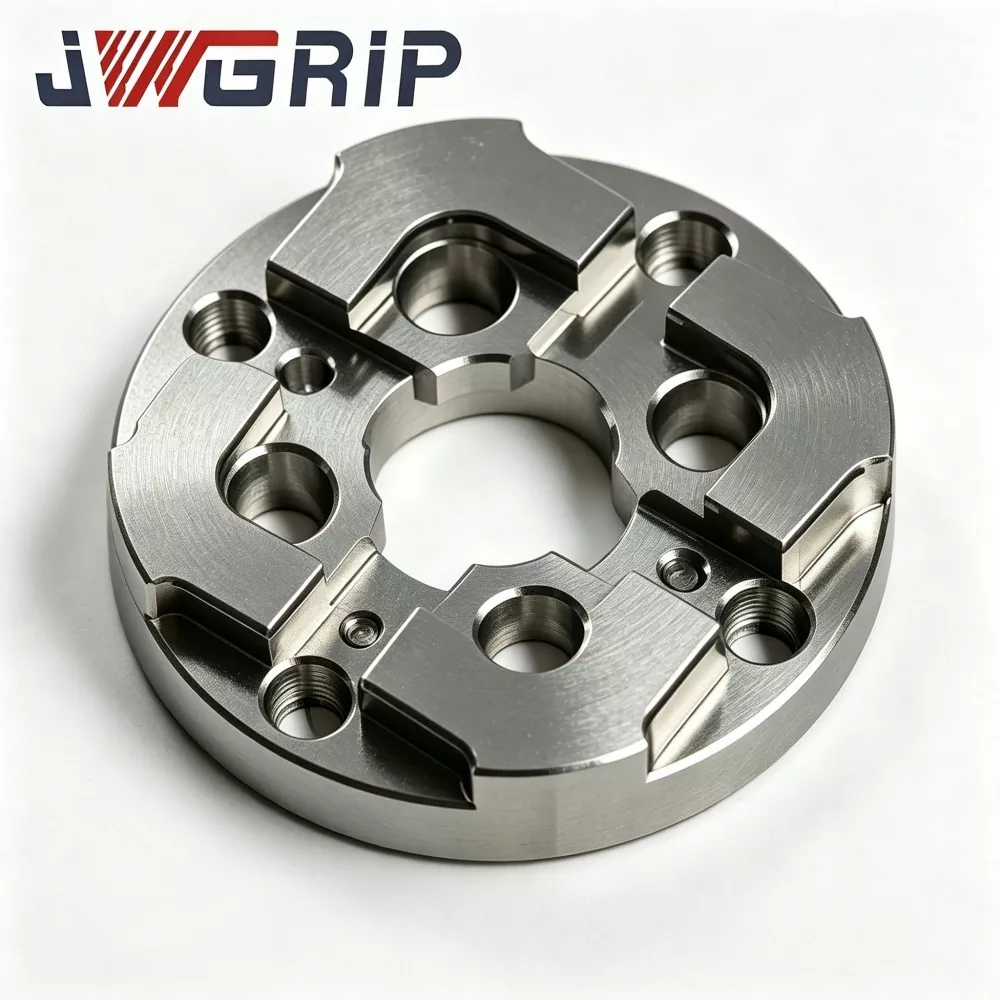
Plaque de centrage du point zéro EDM de 75 mm
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage de point zéro EDM de 75 mm en Chine, fournissant un approvisionnement direct en usine et un ajustement structurel personnalisé pour les ateliers de fabrication de moules de taille moyenne à grande dans le monde entier. It is a high-stability integrated datum positioning fixture specially developed for sinker EDM zero-point fixture systems. Il intègre une structure anti-déformation renforcée et un point zéro de haute précision dans une seule unité, permettant une restauration rapide des données lors du remplacement fréquent des inserts de moule et de l'usinage par lots multi-électrodes.

Plaque de centrage EDM de type R 54x54
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage EDM de type R 54x54 en Chine, avec des spécifications standard entièrement en stock et prenant en charge les commandes en gros mondiales pour les projets de machines EDM compactes et d'ateliers de moules de précision. Il s'agit d'un dispositif de référence de positionnement intégré de haute précision, résistant à l'usure, spécialement conçu pour les équipements d'électroérosion à plomb de petite taille, les mini gabarits d'électrodes et les scénarios de traitement de moules de précision multi-cavités. Il intègre une structure d'épaulement de positionnement transitoire optimisée de type R et des performances mécaniques thermiquement stables dans une seule unité, éliminant ainsi les défauts d'usure par extrusion et d'écaillage des coins des plaques de centrage miniatures à angle droit traditionnelles.
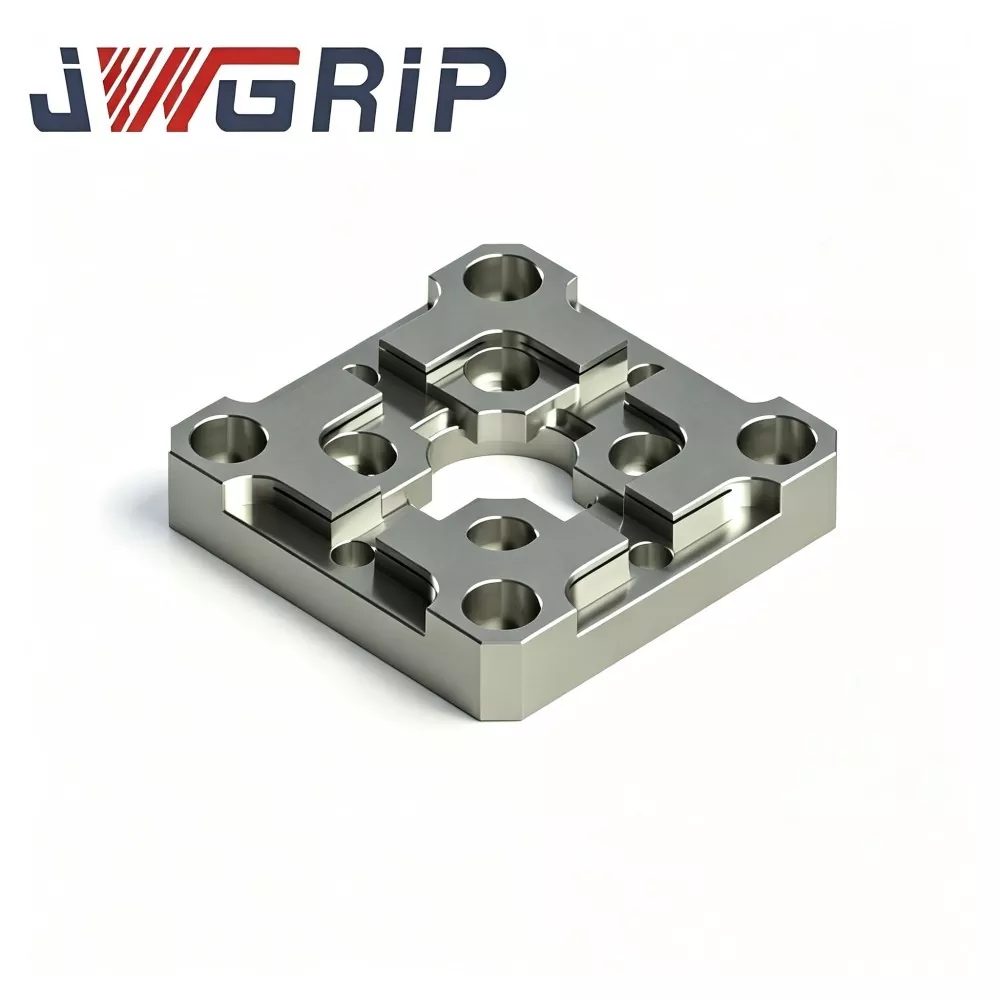
Plaque de centrage EDM de type R 70x70
JWGRIP est le fabricant et fournisseur professionnel de plaque de centrage EDM de type R 70x70 en Chine, offrant une livraison directe en usine et une modification structurelle personnalisée pour répondre aux diverses demandes de disposition des luminaires EDM. Il s'agit d'un dispositif de référence de positionnement d'électrodes intégré de haute précision, spécialement optimisé pour les ateliers de fabrication de moules EDM à platine, se concentrant sur les tâches de centrage rapide et de positionnement d'électrodes répétitives. Il intègre une structure de transition de chanfrein intérieur de type R à contraintes dispersées et des performances de positionnement de référence ultra-stables dans une seule unité compacte, résolvant efficacement l'usure des arêtes vives et les défauts de dérive de référence des plaques de centrage plates traditionnelles.
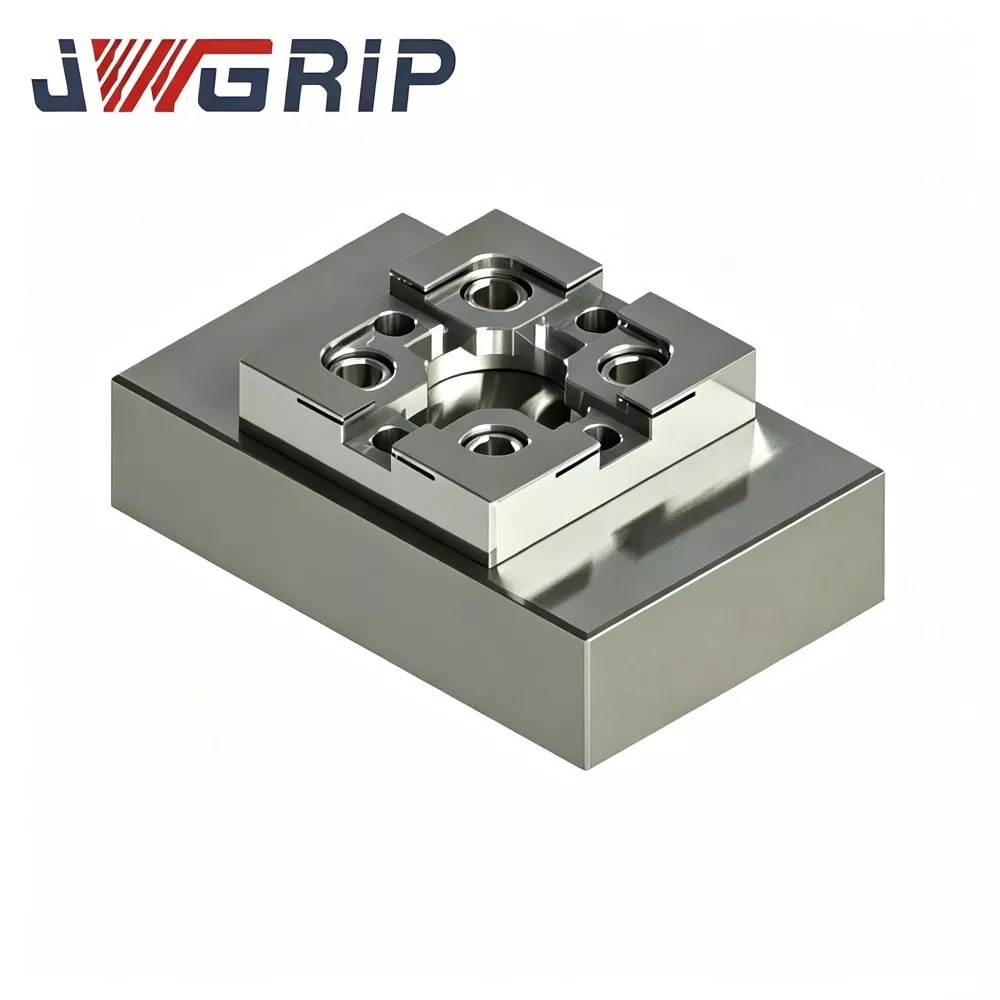
Bloc d'étalonnage CNC de type R pour le maintien de pièces EDM
JWGRIP, un exportateur fiable et professionnel d'accessoires de serrage de précision EDM, fournit un bloc d'étalonnage CNC de type R de haute précision pour le serrage EDM, les commandes en gros et les projets personnalisés basés sur des dessins. Fabriqué en acier à outils stabilisé avec vieillissement sans contrainte, fraisage CNC multiface et meulage de surface ultra-précis, ce bloc d'étalonnage maintient une tolérance géométrique stable en cas de fluctuations fréquentes de température et de contacts répétés de la sonde. Le coin de référence arrondi unique de type R réduit le risque d'usure des arêtes vives et fournit des données de décalage de coordonnées reproductibles.

Barre de traction pneumatique de type R pour porte-électrode EDM
JWGRIP est le fabricant et fournisseur professionnel de barre de traction pneumatique de type R pour support d'électrode EDM en Chine, avec des spécifications standard entièrement en stock et acceptant les commandes groupées mondiales pour les projets d'ateliers de moules intelligents automatisés. Il s'agit d'un composant de traction pneumatique intégré de haute fiabilité, spécialement conçu pour les lignes de production automatisées d'électroérosion à plombs sans pilote. Il intègre une structure optimisée de transfert de force équilibrée de type R et des performances mécaniques anticorrosion de haute dureté dans un seul dispositif, éliminant l'atténuation de tension, la concentration de contraintes locales et les défauts d'usure faciles des barres d'attelage traditionnelles à corps droit.
JWGRIP est un fabricant et fournisseur professionnel Système de serrage EDM de type R en Chine. Nous vous souhaitons la bienvenue dans la vente en gros de produits de haute qualité à des prix compétitifs dans notre usine.
Recommandations d'actualités