- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






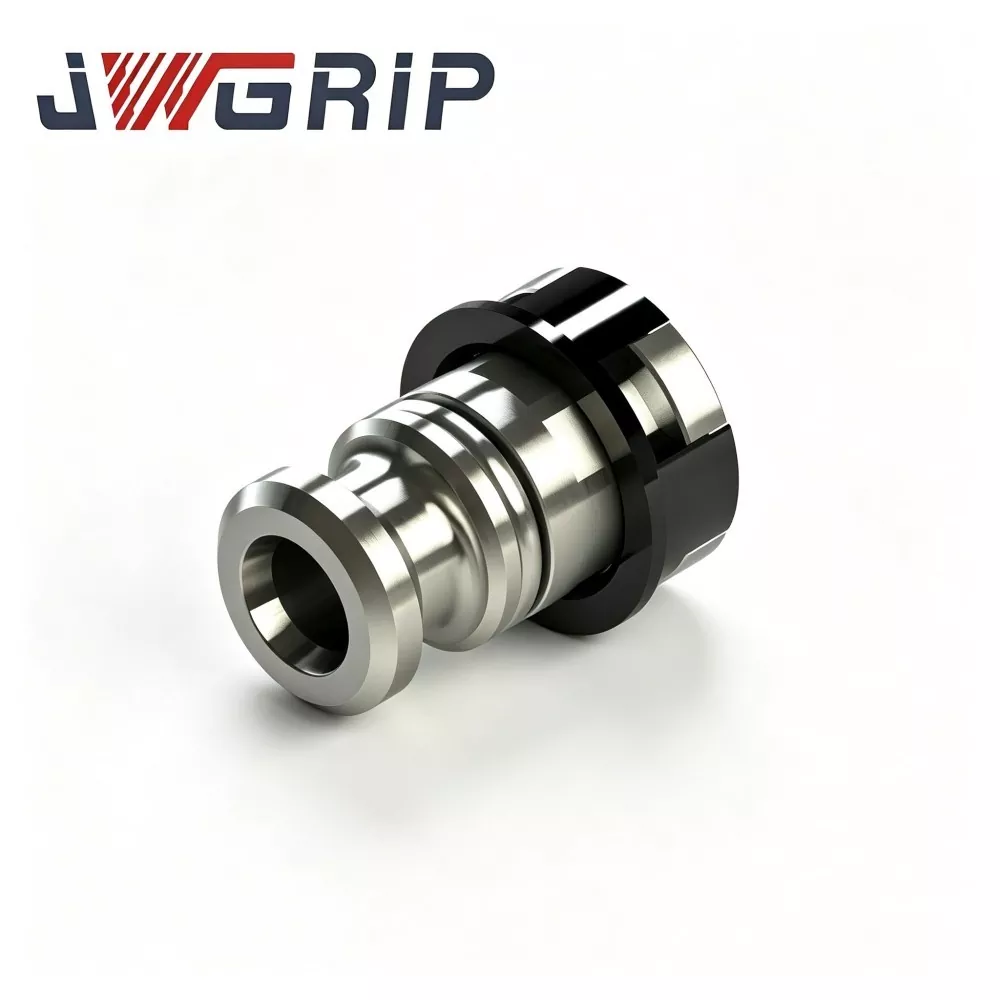
Barre de traction pneumatique de type R pour porte-électrode EDM
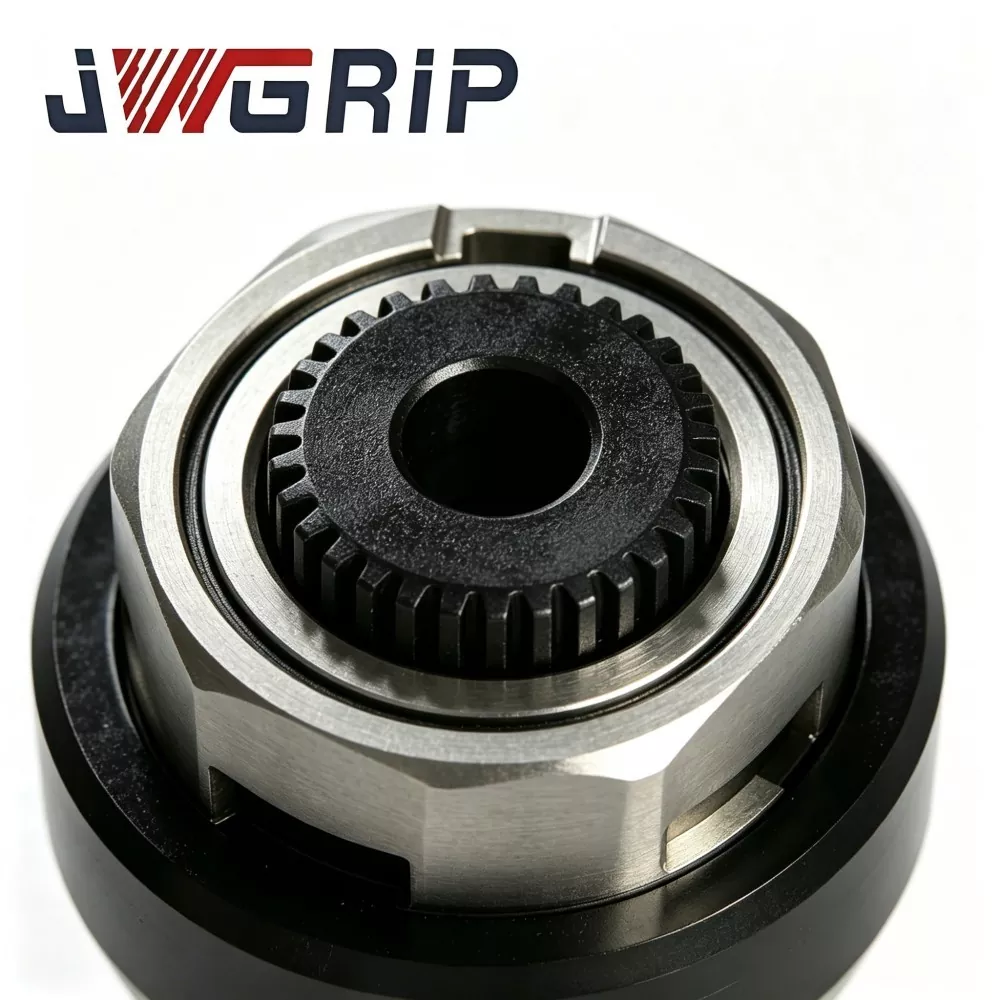
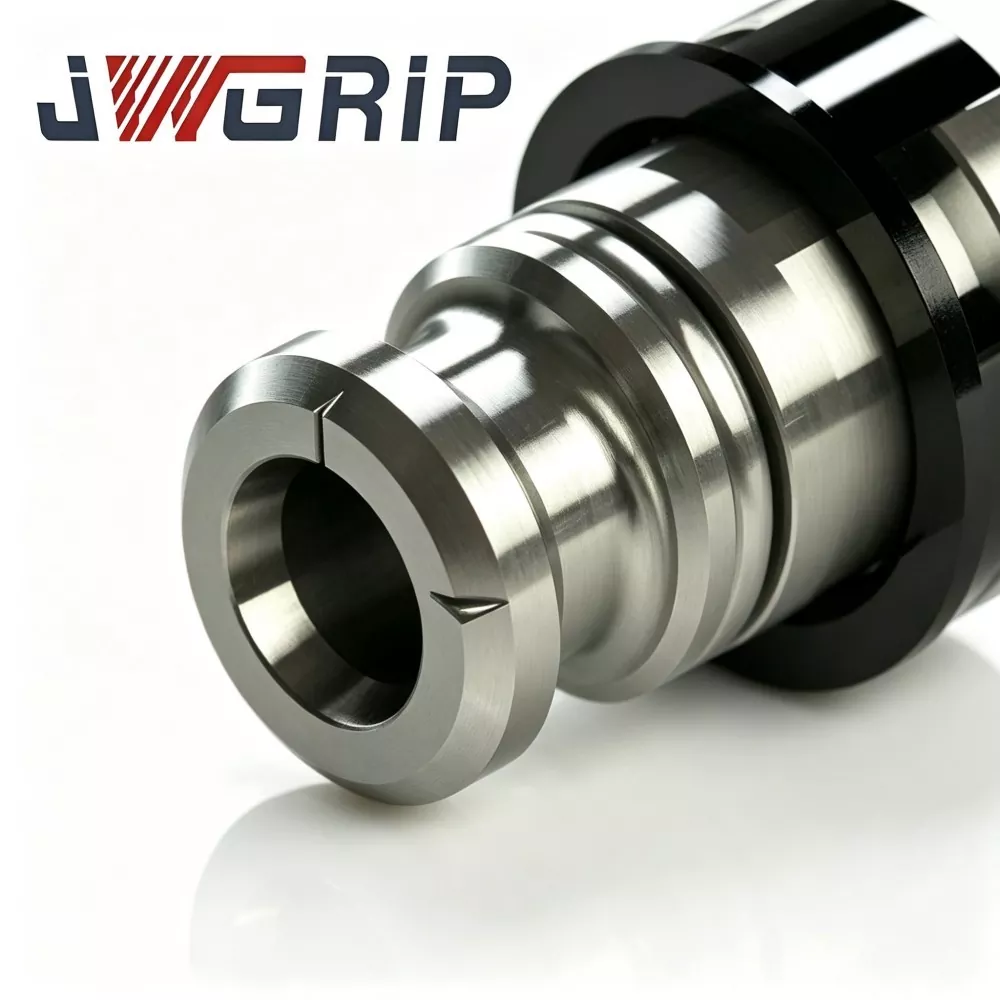
JWGRIP est le fabricant et fournisseur professionnel de barre de traction pneumatique de type R pour support d'électrode EDM en Chine, avec des spécifications standard entièrement en stock et acceptant les commandes groupées mondiales pour les projets d'ateliers de moules intelligents automatisés. Il s'agit d'un composant de traction pneumatique intégré de haute fiabilité, spécialement conçu pour les lignes de production automatisées d'électroérosion à plombs sans pilote. Il intègre une structure optimisée de transfert de force équilibrée de type R et des performances mécaniques anticorrosion de haute dureté dans un seul dispositif, éliminant l'atténuation de tension, la concentration de contraintes locales et les défauts d'usure faciles des barres d'attelage traditionnelles à corps droit.
Cette barre d'attelage pneumatique avancée de type R est construite à partir d'acier allié à haute résistance, traitée par un meulage ultra-précis et un traitement de surface professionnel de durcissement à l'azote, offrant une excellente dureté de surface, une résistance à l'abrasion et une résistance à l'érosion du fluide diélectrique. La structure améliorée de transfert de force de type R permet une répartition uniforme des contraintes lors de cycles de serrage et de relâchement répétés, réduisant efficacement l'usure par fatigue des composants internes et évitant la dérive de la force de traction causée par le fonctionnement pneumatique à haute fréquence à long terme et les vibrations d'impulsion EDM.
La barre de traction pneumatique de type R pour porte-électrode EDM maintient une tension de traction stable et constante tout au long de la production de masse sans pilote, minimisant le micro-déplacement de l'électrode et la déviation de l'éclateur, et améliorant considérablement la cohérence de l'usinage de la surface de la cavité du moule. Il réduit efficacement le temps de cycle de remplacement des électrodes, réduit les interventions manuelles et les temps d'arrêt pour l'étalonnage des équipements.
Largement applicable aux ateliers de fabrication EDM intelligents, il prend en charge l'approvisionnement par lots standard et la modification OEM personnalisée des paramètres de force de traction, des dimensions de filetage et des interfaces de montage, fournissant ainsi des solutions de connexion de base stables et à haut rendement pour les cellules de production EDM automatisées.
Problèmes de production
Les ateliers modernes de fabrication de moules, sans éclairage, rencontrent des goulots d'étranglement typiques causés par les timons pneumatiques ordinaires :
Après des milliers de cycles automatiques, la force de traction dérive et crée un risque caché de desserrage des électrodes. L’usure prématurée des pièces internes entraîne des arrêts fréquents de production pour maintenance.
De mauvaises performances anticorrosion de surface entraînent un blocage des composants après une immersion prolongée dans le fluide diélectrique EDM. Des arrêts inattendus interrompent l'usinage sans surveillance et provoquent des rebuts sur les pièces à empreintes complexes.
JWGRIP optimise la barre d'attelage pneumatique de type R pour ces défis sur site réel :
1. Le corps en acier allié à haute résistance reçoit un meulage de précision et un durcissement par nitruration gazeuse, améliorant ainsi la dureté de la surface, la résistance à l'usure et la résistance à la corrosion du fluide diélectrique.
2. L'épaule de transition à transfert de force raffiné de type R redistribue les contraintes mécaniques lors des courses répétées de serrage-libération, atténue la fatigue des composants internes et prolonge la durée de vie.
3. Maintient une tension de traction constante tout au long des cycles automatiques continus, minimisant la dérive de positionnement des électrodes et garantissant des résultats d'érosion par étincelle cohérents.
4. Bien adapté aux assemblages de porte-électrodes EDM automatiques grand public, simplifie le flux de travail de remplacement des électrodes et réduit les interventions manuelles.
5. La modification OEM basée sur des dessins pour les paramètres de tension, les dimensions du filetage et les structures de montage prend en charge les exigences personnalisées des cellules automatisées.
Mécanisme de travail
La barre de traction pneumatique JWGRIP de type R se connecte entre le cylindre d'entraînement pneumatique et le mécanisme de verrouillage interne du porte-électrode EDM, convertissant la poussée linéaire du cylindre en tension de traction axiale pour le serrage de l'électrode :
1. Entrée d'air comprimé vers l'avant → course de traction : l'épaule arrondie de type R transfère uniformément la force axiale sur les composants de verrouillage internes du support, comprimant l'ensemble de pince et serrant fermement la tige de l'électrode.
2. Ventilation dans le sens inversé → mouvement vers l'arrière : la tension de précharge est relâchée, les ressorts de la pince s'ouvrent pour le retrait de l'électrode.
Amélioration structurelle de base de type R :
Les barres d'attelage conventionnelles à épaulement droit produisent des pics de contrainte brusques sous un impact cyclique ; la micro-déformation s'accumule et modifie la force de traction de sortie.
L'épaulement de transition arrondi de type R répartit la contrainte sur une plus grande zone de contact, ralentissant la déformation par fatigue du corps de la barre d'attelage et des joints filetés. Une tension axiale stable peut être maintenue même après des centaines de milliers de cycles de serrage dans un environnement partiellement immergé dans un fluide diélectrique.
Performances techniques
1. Construction d'épaule de transition à dispersion de contrainte de type R Le profil d'épaule spécialement arrondi évite la concentration de contraintes à angle vif. À pression d'air égale, la valeur de contrainte locale est réduite d'environ 27 % par rapport aux barres d'attelage classiques à épaulement droit. Le risque de fissure du filetage et la possibilité de micro-déformation du corps sont considérablement réduits.
2. Traitement de durcissement de surface par nitruration gazeuse Le substrat en acier fortement allié subit un processus précis de nitruration gazeuse ; la dureté de surface atteint HV 850-950. Excellente résistance à l'usure et à la corrosion du fluide diélectrique pour une immersion partielle à long terme dans le réservoir de travail EDM.
3. Sortie de force de traction stable et calibrée avec précision. Chaque unité finie est calibrée individuellement. Dans la plage de pression atmosphérique nominale, la fluctuation de la force de traction est contrôlée à ± 5 %. Une tension fiable empêche le desserrage de l'électrode lors d'une décharge d'impulsion à haute énergie pour l'usinage de cavités profondes.
4. Filetage et référence de montage de haute précision La section du filetage et la surface de référence de montage sont rectifiées avec précision. Coaxialité entre le filetage et le corps principal du timon ≤0,004 mm. La charge excentrique pendant le mouvement alternatif est éliminée, réduisant ainsi l'abrasion supplémentaire sur les composants internes du support correspondant.
5. Large compatibilité avec les supports EDM automatiques. Convient à la plupart des ensembles de porte-électrodes EDM automatiques disponibles dans le commerce. Seul un ajustement mécanique mineur est nécessaire lors de la mise à niveau ; le remplacement complet du jeu de supports n’est pas obligatoire.
6. Capacité flexible de modification personnalisée OEM Pour les projets de rénovation spéciale, le service OEM prend en charge l'ajustement des spécifications de filetage, de la longueur totale, de la dimension de l'épaule R et du seuil de force de traction nominale en fonction des dessins du client ou des échantillons physiques.
7. Résistance validée à la fatigue à cycle long Chaque lot de production effectue un test de fatigue accéléré simulant des cycles de changement automatique d'électrode. Les échantillons qualifiés effectuent pas moins de 300 000 cycles de traction-libération sans dégradation évidente des performances.
Spécifications de fonctionnement
Même la barre de traction pneumatique JWGRIP de type R de haute qualité pour porte-électrode EDM vieillira rapidement sans un entretien approprié en atelier. Les règles pratiques à faire et à ne pas faire sont résumées à partir de dossiers après-vente massifs.
Routines d’entretien quotidiennes correctes
1. Gardez la source d'air comprimé sèche et propre ; installer un filtre à air-régulateur pour empêcher la vapeur d'eau et les boues d'huile de pénétrer dans les espaces mobiles.
2. Inspection visuelle tous les 7 à 10 jours ouvrables : vérifiez la surface du filetage et l'épaulement R pour détecter toute rayure, corrosion ou microfissure.
3. Lors de la révision périodique du support, appliquez de la graisse anticorrosion spéciale pour outils EDM sur les zones d'ajustement coulissant ; Un lubrifiant ordinaire à usage général peut se dissoudre dans le fluide diélectrique et ne doit pas être utilisé.
4. Si la machine arrête la production pendant plus d'une semaine, rétractez la barre d'attelage hors de la zone immergée et effectuez une protection antirouille.
Opérations strictement à éviter
1. Dépasser la pression d'air nominale : une pression d'entrée à long terme supérieure à 0,7 MPa produit une tension de surcharge et provoque une déformation permanente sur l'épaulement R et les sections de filetage.
2. Fonctionner sans filtration de l'air : l'humidité et les particules d'impuretés abrasent les jeux de raccordement et déclenchent le blocage de la barre d'attelage.
3. Assemblage forcé à l'aide d'un marteau ou d'outils de frappe : les coups d'impact ruinent la précision coaxiale ; des microfissures invisibles se dilatent sous une charge cyclique et provoquent une panne soudaine.
4. Continuez à courir après avoir détecté une anomalie de force de traction ; peut provoquer la chute de l'électrode et un crash de la cavité du moule, entraînant des rebuts coûteux de la pièce.
Points forts concurrentiels de base
La plupart des barres d'attelage pneumatiques concurrentes adoptent une structure simple à épaulement droit sans transition R optimisée en termes de contraintes et effectuent uniquement un contrôle dimensionnel de base au lieu d'un test d'échantillonnage indépendant du cycle de fatigue.
1. Écart structurel : les barres d'attelage à épaulement droit des concurrents concentrent les contraintes dans les angles vifs ; la rupture par fatigue se produit après 80 000 à 150 000 cycles. La transition arrondie de type JWGRIP R disperse les contraintes ; les échantillons qualifiés passent ≥300 000 cycles de traction-libération.
2. Écart de traitement de surface : de nombreux fabricants appliquent uniquement une trempe conventionnelle sans nitruration ; les pièces se corrodent rapidement au contact du fluide diélectrique. Notre couche de nitruration gazeuse améliore considérablement la résistance à l'usure et l'anticorrosion dans des conditions d'immersion partielle.
3. Écart entre les normes de test : de nombreux fournisseurs vérifient simplement les dimensions. JWGRIP met en œuvre un étalonnage de la force de traction pièce par pièce ainsi qu'un test de fatigue accélérée par échantillonnage pour détecter les défauts cachés avant expédition.
4. Écart de service personnalisé : de nombreuses usines ne fournissent que des tailles standard fixes. Soutenu par une capacité de production orientée vers l'exportation, le service OEM JWGRIP réalise une refonte d'interface non standard pour les projets de modernisation de machines EDM de marque spéciale.
Spécifications d'emballage
● Emballage unitaire : chaque barre d'attelage pneumatique JWGRIP de type R qualifiée est soigneusement nettoyée, pulvérisée avec de l'huile antirouille et scellée à l'intérieur d'une mallette à outils individuelle en plastique résistante aux chocs, évitant ainsi les rayures et les meurtrissures de filetage pendant le transport.
● Emballage pour commande groupée : suremballage en carton rempli de mousse pour expédition par fret maritime ou aérien.
Options logistiques
● Logistique : coopérer avec des transitaires internationaux professionnels.
● Documents joints : les copies de la liste de colisage et du rapport d'inspection des lots peuvent être jointes à la cargaison ou fournies sous forme de fichiers numériques.
FAQ
Q1 : La barre de traction pneumatique JWGRIP de type R pour porte-électrode EDM peut-elle éliminer tous les risques de desserrage des électrodes dans la production automatique d'EDM ?
A1 : Cette barre de traction stabilise considérablement la force de traction axiale, mais le desserrage de l'électrode peut provenir d'autres facteurs : pression de la source d'air insuffisante/fluctueuse, pince de serrage très usée, tige d'électrode déformée, surfaces de contact contaminées. En cas de glissement, inspectez systématiquement l’ensemble du support au lieu de remplacer uniquement la barre d’attelage.
Q2 : Puis-je augmenter la pression d'air au-dessus de la valeur nominale pour une force de traction de serrage plus importante ?
A2 : Non recommandé. Une pression d'air excessive entraîne une tension de surcharge et provoque une micro-déformation permanente sur l'épaulement R et les filetages. Même si la force de serrage augmente temporairement, la durée de vie diminue fortement et le risque de fracture augmente. Choisissez un modèle de qualité supérieure ou contactez-nous pour une solution OEM si une force de traction plus élevée est requise.
Q3 : Soutenez-vous l'OEM si la dimension du filetage ou la longueur totale diffère de la norme ?
A3 : Oui. Soumettez des dessins complets ou des échantillons physiques avec des spécifications claires pour le filetage, la longueur totale, la dimension de l'épaulement R, la force de traction nominale et le traitement de surface. L'équipe d'ingénierie termine l'évaluation de la fabricabilité dans les 12 jours ouvrables et émet un devis formel.
Q4 : Qu'est-ce qui est couvert par la garantie ?
A4 : Il s’agit d’un outillage consommable de déplacement de précision. La garantie s'applique aux défauts causés par la fabrication, notamment la coaxialité non conforme, la couche de nitruration non conforme et l'écart de force de traction au moment de la livraison. Les dommages causés par un fonctionnement sous pression, un assemblage par impact de marteau, une source d'air pollué et l'usure par fatigue de production à long terme sont exclus de la garantie.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités