- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






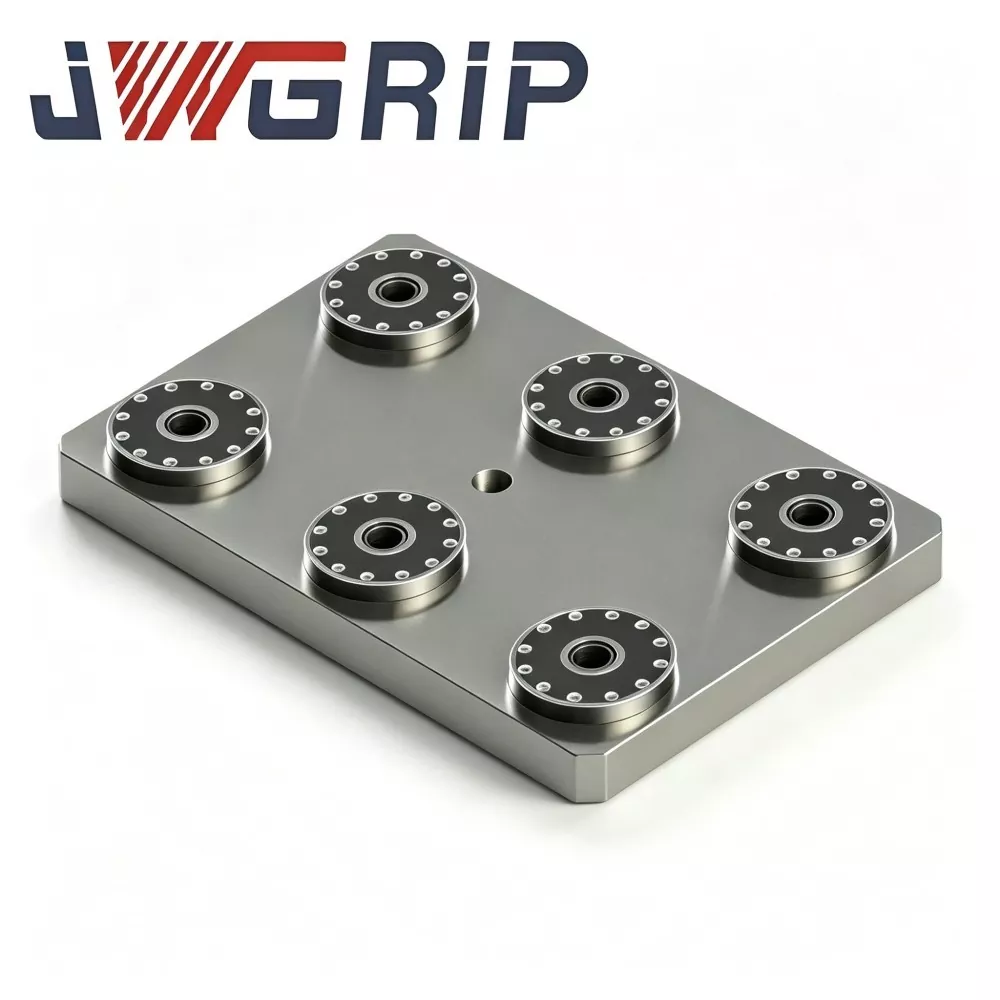
Plaque de serrage à point zéro à six positions
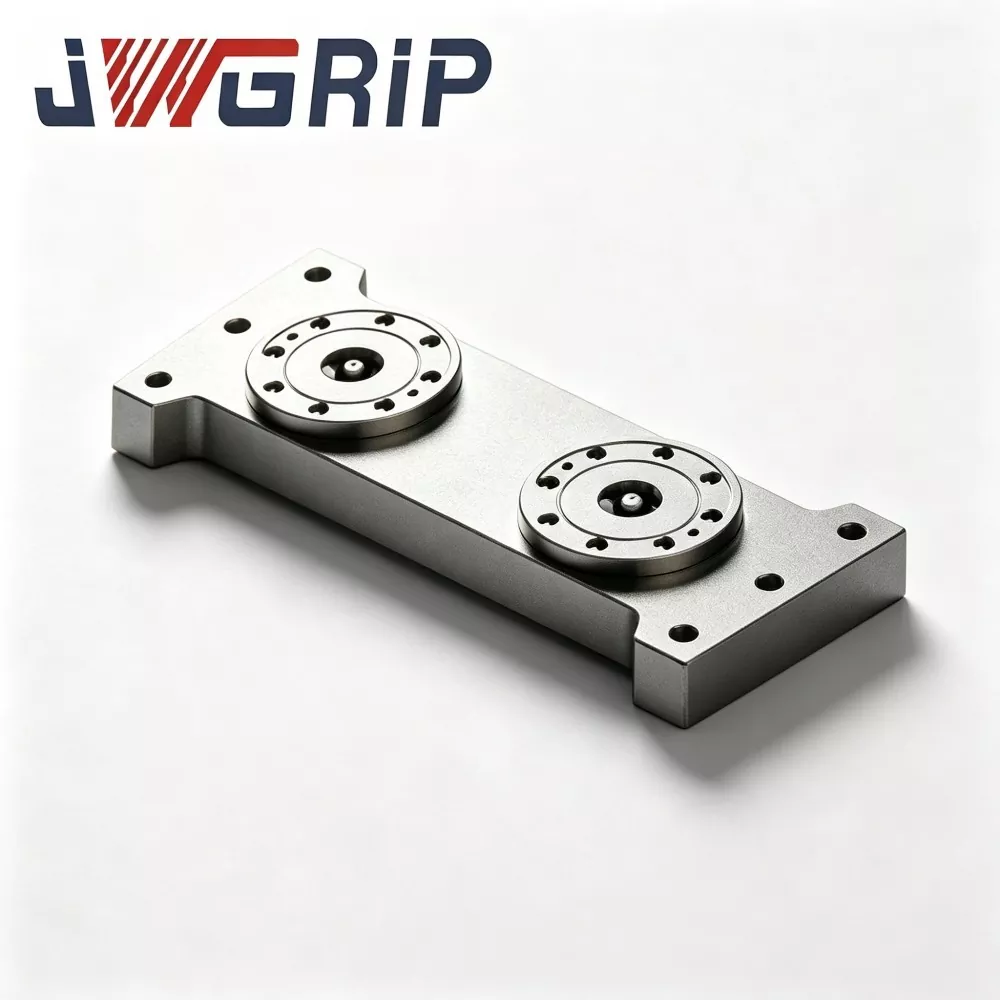
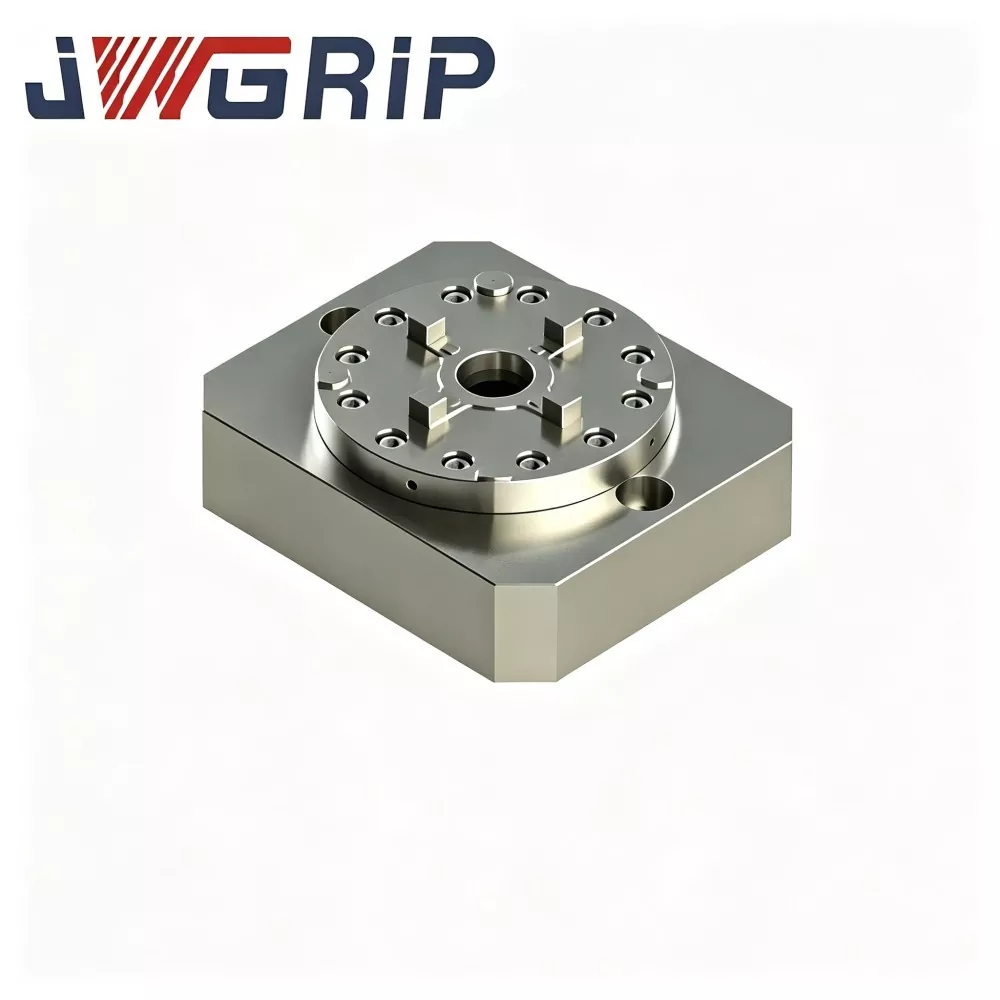
JWGRIP est le fabricant et fournisseur de la plaque de serrage professionnelle à point zéro à six positions en Chine. Il s'agit d'un dispositif de serrage à point zéro multistation intégré spécialement conçu pour les scénarios de production flexibles de fraisage et de meulage CNC à haute efficacité. Ce produit intègre six unités de verrouillage point zéro indépendantes sur une seule base robuste intégrée, permettant un montage simultané de plusieurs luminaires et de plusieurs pièces. Il présente une conception structurelle tout-en-un sans assemblage modulaire dispersé, qui peut être directement installé sur les tables de travail des machines-outils et correspond aux systèmes de préréglage hors ligne pour améliorer considérablement l'efficacité opérationnelle globale des ateliers de traitement de précision.
La plaque de serrage à point zéro à six positions adopte une technologie de formage monobloc intégrée et d'usinage de précision intégrale. L'ensemble de la plaque de base subit un fraisage global en interne, un traitement de soulagement des contraintes et un meulage de précision unifié, les six trous de positionnement du point zéro étant réalisés lors d'un usinage de serrage unique. Il garantit efficacement un écart de position minimal entre les stations et une précision de positionnement répétée très constante de chaque station. Fabriqué en acier moulé allié à haute résistance avec de multiples traitements de vieillissement pour l'élimination des contraintes internes, le produit présente une excellente stabilité structurelle et une excellente résistance à la déformation sous des charges de coupe et de meulage à long terme.
Chaque station est équipée d'une structure d'étanchéité indépendante anti-éclats pour protéger les composants de verrouillage internes du liquide de coupe, des copeaux métalliques et de la poussière abrasive. Il prend en charge le pré-serrage hors ligne de divers gabarits et pièces, permettant le verrouillage synchrone ou indépendant de six stations en fonction des exigences de production. Largement appliqué dans le traitement par lots d'inserts de moules, de pièces aérospatiales de petite taille et de composants hydrauliques de précision, il réduit efficacement la fréquence de remplacement des fixations et augmente considérablement l'efficacité globale de l'équipement des centres d'usinage verticaux.
Assemblage complet du matériel
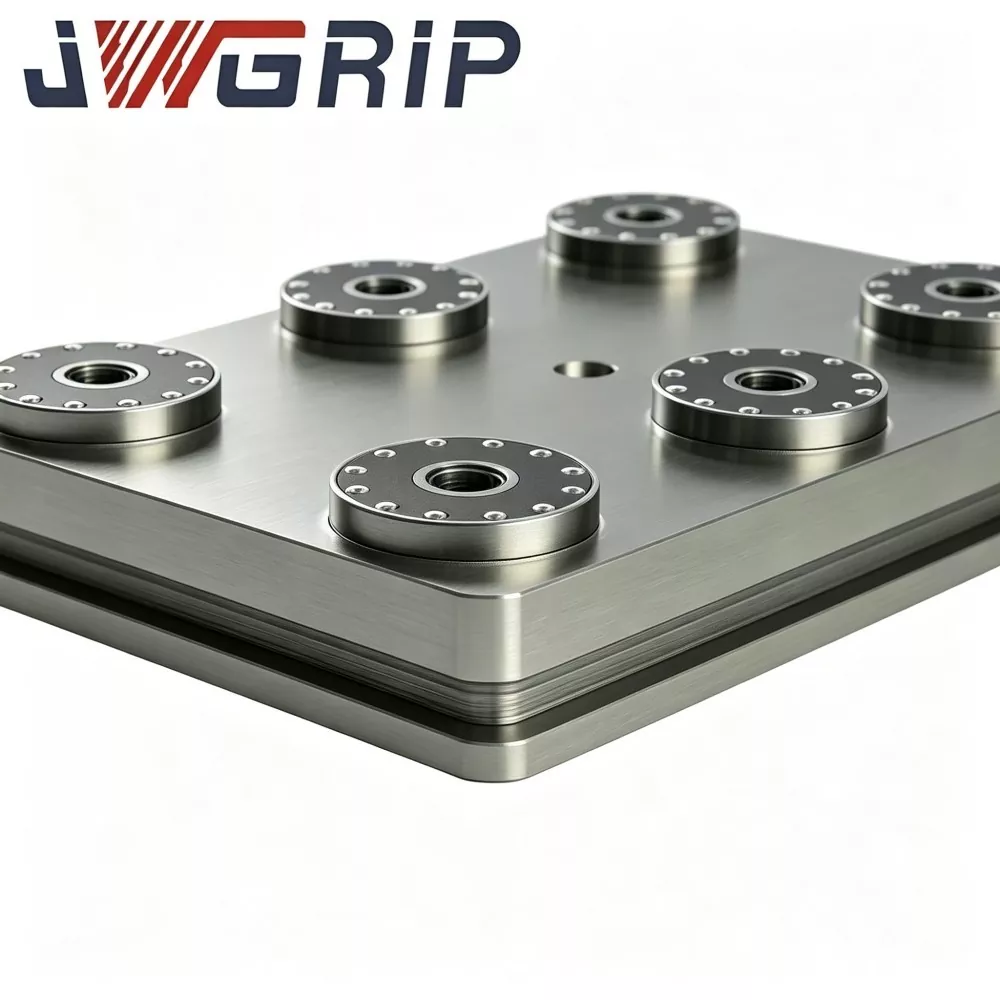
La plaque de serrage à point zéro JWGRIP à six positions se compose d'une base monobloc en acier allié forgé avec six ensembles de bagues à point zéro disposés uniformément sur une disposition circulaire à 360 degrés autour de l'axe central. Composants complets :
· Substrat de base en acier allié forgé d'une seule pièce
· Six groupes d'ensembles de bagues de positionnement au point zéro dans une distribution circulaire à angle égal
· Circuit de distribution pneumatique synchrone intégré
· Port d'entrée d'air comprimé principal
· Interface de sortie de signal d'état de verrouillage NPN
· Trous de contre-évier pour montage sur table de travail
· Plaques de protection pour les stations inactives
Modes de production
Mode 1 : Mode de production de masse complet à six stations
1. Fixez fermement la plaque de serrage à six positions sur la table de travail de la machine-outil CNC.
2. Placez six bases de luminaires pré-équipées de goujons à point zéro D20 sur les six stations de positionnement circulaires respectivement.
3. Fournir de l'air comprimé de 0,5 à 0,7 MPa ; Le circuit d'air synchrone interne entraîne le verrouillage simultané de six ensembles de bagues.
4. Sorties du signal de confirmation de verrouillage vers le système CNC ; La machine exécute des programmes d'usinage et termine la découpe de six pièces de type rotatif en un seul cycle.
5. Une fois l'usinage terminé, relâchez la pression d'air pour le déverrouillage ; six luminaires peuvent être retirés en une seule étape de manipulation.
Mode 2 : Mode d'activation sélective de station partielle
1. Activez seulement 2 à 5 stations pour les commandes à faible volume.
2. Montez des plaques de protection assorties sur les stations inactives restantes pour empêcher les copeaux et le liquide de coupe de pénétrer dans les bagues.
Une seule unité matérielle couvre à la fois l’échantillonnage à faible volume et la production de masse à haut volume. Il n’est pas nécessaire d’acheter plusieurs luminaires avec différentes quantités de stations.
Avis de ligne directrice
· Les ébauches en acier allié forgé subissent des cycles d'usinage grossier, de semi-finition et de vieillissement avec double soulagement des contraintes. Les stations disposées en cercle sont très sensibles à la déformation du substrat. Les contraintes résiduelles non soulagées modifieront les positions des stations et les angles d'indexation en raison des fluctuations de température et des vibrations de coupe continues, rompant ainsi la cohérence dimensionnelle sur six pièces.
· Les trous de montage pour les six bagues de positionnement sont rectifiés sur une meuleuse à 5 axes dans le cadre d'une configuration de serrage unique, garantissant la précision de l'index de station et la coaxialité multi-station.
· Les bagues de positionnement utilisent de l'acier à roulement de haute dureté ; Les alésages intérieurs reçoivent une super-finition de trempe et d'affûtage.
Améliorations technologiques
1. La disposition circulaire à angle égal, calibrée en usine, garantit la précision de l'indexation et la coaxialité multi-station. Par rapport à l'assemblage manuel sur site de six mandrins monocentriques discrets, cette plaque monolithique élimine les irrégularités d'indexation et la déviation coaxiale causées par une erreur de montage humaine. Des performances dimensionnelles constantes pour six pièces usinées sont garanties au niveau du matériel de montage.
2. Éliminez la disposition multi-stations sur site et les travaux d'étalonnage répétés à cadran Après le montage et le boulonnage de la plaque, la production peut commencer immédiatement. Les opérateurs n'ajustent plus chaque position du mandrin une par une sur la machine, ce qui réduit considérablement le temps de changement de lot.
3. Commutation flexible entre la production de masse et l'échantillonnage en petits lots Prend en charge les exécutions complètes à haut débit sur six stations ainsi que le fonctionnement de stations partielles pour les commandes à faible volume. Les stations inutilisées sont simplement recouvertes de plaques de protection. Il n'est pas nécessaire de stocker plusieurs luminaires avec un nombre de stations différent et la pression sur l'inventaire des pièces de rechange des luminaires est réduite.
4. Évitez les risques de dérive de station courants pour les réseaux multi-mandrins discrets Les positions des stations sont fixées de manière permanente sur la base monolithique. Le desserrage des boulons et le changement progressif de station déclenchés par des vibrations de coupe à long terme (un problème fréquent avec les ensembles de mandrins assemblés) ne peuvent pas se produire, ce qui réduit les risques de dimensions hors spécifications des lots.
5. Réutiliser les éléments de fixation à point zéro D20 existants Les bases de luminaires existantes peuvent être réutilisées après la mise à niveau des goujons de traction à point zéro D20 standard. Une remise à neuf complète des luminaires n'est pas nécessaire et l'investissement préalable en luminaires est préservé.
6. Adaptable pour le fonctionnement manuel en atelier et les mises à niveau de lignes d'automatisation Les ports pneumatiques standardisés réservés et les interfaces de signal prennent en charge l'échange manuel des luminaires. Il peut se connecter aux pinces du robot pour réaliser un chargement-déchargement automatique pour les réseaux de luminaires circulaires à six stations.
Cas réels
Cas 1 : Usine de fabrication de composants
Auparavant, le client disposait manuellement six mandrins à point zéro monocentriques en rangées circulaires sur les tables de la machine.
· Chaque configuration de nouvelle commande a nécessité 2,5 à 4 heures pour la mise en page et l'étalonnage de l'indication du cadran.
· La vibration de coupe a lentement déplacé les positions des stations, nécessitant une revérification hebdomadaire de l'indexation et de la coaxialité.
Après avoir déployé la plaque de serrage à point zéro à six positions JWGRIP :
· La production démarre directement après le montage, sans procédures complexes de configuration et d'étalonnage.
· La dispersion dimensionnelle entre six pièces usinées diminue sensiblement
· Les flux de travail hebdomadaires de revérification des stations sont supprimés et la durée d'exécution effective de la machine augmente.
Cas 2 : Atelier de composants de paliers et de boîtiers de roulements
L'usine est confrontée à des volumes de commandes très fluctuants : la production en série en haute saison nécessite un usinage simultané de six pièces pour un débit élevé ; Les commandes de petits lots hors saison ne nécessitent que 2 à 3 pièces par cycle. Avec plaque de serrage JWGRIP à six positions :
· Exécutez le mode station complète pendant les périodes de pointe ; passer en mode station partielle pour les travaux en petits lots
· Les coûts d'approvisionnement et de stockage de plusieurs luminaires à usage spécial distincts sont réduits.
Vérification de la qualité
Toutes les plaques de serrage à point zéro JWGRIP à six positions complètent le processus complet de forgeage, de traitement thermique, d'usinage CNC, de meulage et d'assemblage en interne ; pas d’externalisation OEM d’une unité complète.
Flux de travail de production complet
1. Forgeage d'ébauches en acier allié
2. Usinage grossier
3. Premier vieillissement anti-stress
4. Semi-finition
5. Vieillissement secondaire avec soulagement du stress
6. Meuleuse à 5 axes : meulez les six trous de montage de bague sous une seule configuration de serrage
7. Ajustage à pression des bagues
8. Assemblage et étanchéité du circuit d'air synchrone interne
9. Test de maintien en pression d'étanchéité à l'air
10. Inspection CMM pour l'indexation des stations, la coaxialité et la précision du positionnement répété par station
11. Traitement de protection antirouille
12. Emballage antichoc de qualité exportation
Liste de contrôle d'inspection
· Test indépendant de précision de positionnement répété pour chaque station
· Métrologie CMM pour la précision d'indexation sur six stations, la coaxialité et la position relative inter-stations
· Test d'étanchéité à l'air de 5 minutes ; chute de pression maximale admissible ≤0,02 MPa
· Test fonctionnel de verrouillage-déverrouillage synchrone cyclique couvrant les six stations
La précision de l'index et la coaxialité des six stations sont entièrement vérifiées avant expédition en usine. Aucun étalonnage de position relative sur la machine n'est requis de la part des clients. Chaque unité est livrée avec la fiche technique d'inspection CMM originale pour le classement des archives des équipements de montage.
Guide d'évaluation
1. Donner la priorité à l'évaluation des exigences du processus : ce produit cible les pièces rotatives/de forme annulaire nécessitant un usinage simultané de plusieurs pièces. Envisagez d'autres solutions de montage au point zéro pour les pièces non rotatives. Vérifiez les contours des luminaires pour garantir l’absence d’interférence physique entre les stations adjacentes.
2. Confirmez les spécifications du bouton de traction au point zéro sur site. La version standard s'adapte aux tirettes D20. Des ensembles de bagues personnalisés peuvent être développés sur demande pour des dimensions de goujons de traction alternatives.
3. Pour l'intégration de la ligne d'automatisation : garantissez une pression de source d'air stable en atelier entre 0,5 et 0,7 MPa et réservez les points d'E/S du signal PLC NPN.
4. Calculez la hauteur totale empilée de la pièce à usiner et du luminaire. Évaluez les risques de collision pour les outils de coupe et l’inclinaison de la broche 5 axes. Soumettez les dessins des pièces à l'équipe technique JWGRIP pour une évaluation des interférences si vous avez des incertitudes.
Spécification technique
· Serrez les boulons de montage de la plaque en suivant strictement les exigences de valeur de couple du manuel d'utilisation de JWGRIP. Les serrages violents par surcouple sont interdits. La déformation du substrat détruira la précision et la coaxialité de l'indexation de la station circulaire.
· Installez le filtre huile-eau à l'avant de l'entrée d'air. L'humidité et les impuretés pénétrant dans les bagues provoquent la rouille et l'abrasion, entraînant une dérive de la précision.
· Vaporiser un aérosol de lubrifiant sec sur chaque bague de point zéro toutes les 80 à 100 heures de travail cumulées. L'huile moteur liquide est strictement interdite, car l'huile emprisonne les copeaux métalliques et déclenche des défaillances de blocage des bagues.
· Nettoyez toutes les bagues de positionnement et les faces de référence avec de l'air comprimé à chaque changement de vitesse.
· Montez des plaques de protection assorties sur les stations inactives pour empêcher les copeaux et le liquide de coupe d'envahir les ensembles de bagues.
· Évitez les impacts d'objets lourds frappant les faces de référence de la plaque. La déformation du substrat induite par la collision endommagera l'indexation et la coaxialité des stations circulaires et sera difficilement réparable.
· Ne travaillez jamais au-delà de la capacité de charge nominale d'une seule station.
Emballage et expédition
· Emballage : boîtier en bois massif résistant aux chocs de qualité exportation avec tampon intérieur en mousse épaisse pour protéger les surfaces de référence de localisation circulaires pendant le transit océanique sur de longues distances.
· Délai standard : 17-23 jours ouvrables. Les SKU standard sélectionnés sont conservés en stock pour une expédition accélérée.
Assistance après-vente
· Garantie : la garantie de 12 mois sur l'unité complète couvre les défauts de fabrication, à l'exclusion des dommages d'origine humaine. Les réclamations qualifiées bénéficient d’une réparation ou d’un remplacement de pièces de rechange gratuits.
· Ressources techniques : des documents d'exploitation et des dessins en ligne sont fournis.
· Service payant : une assistance technique à distance payante est disponible pour les projets de commandes groupées.
· Modification personnalisée : prend en charge l'ajustement du diamètre de la station circulaire, la modification de la quantité de station et le changement des spécifications des goujons de traction.
· Échantillon d'évaluation : un échantillon d'évaluation peut être organisé ; L'acheteur prend en charge les frais de transport de l'échantillon.
FAQ
Q1 : La plaque de serrage à point zéro JWGRIP à six positions peut-elle fonctionner avec uniquement des stations partielles activées ?
R : Oui. Monter des plaques de protection sur les stations inutilisées ; cela ne nuira pas aux performances de la plaque principale. Il prend en charge les scénarios de travail d'échantillonnage à faible volume et de production de masse.
Q2 : Quelle est la principale différence par rapport à six mandrins monocentriques discrets disposés en réseau ?
R : La plaque monolithique à six positions effectue l'étalonnage de l'indexation et de la coaxialité en usine, supprimant ainsi le travail de configuration sur site et d'indication par cadran. Les matrices discrètes à mandrin unique reposent entièrement sur un étalonnage manuel sur machine et comportent des risques de changement de station en cas de vibrations de coupe de longue durée.
Q3 : Mes bases de luminaires à point zéro D20 existantes peuvent-elles être réutilisées ?
R : Les bases de luminaires assemblées avec des goujons à point zéro standard D20 peuvent être utilisées directement.
Q4 : La plaque de serrage à point zéro à six positions JWGRIP peut-elle être déployée sur des machines-outils CNC à 5 axes ?
R : Il peut être appliqué dans des conditions sans collision. Calculez la hauteur totale du montage et de la pièce lors de la phase de sélection et évaluez le risque de collision avec inclinaison de la broche.
Informations sur les décisions d'approvisionnement
De nombreux fabricants produisant des composants annulaires rotatifs sont confrontés à deux options insatisfaisantes : soit consacrer de longues heures de travail à assembler des ensembles de mandrins multiples sur site, soit acheter des montages spéciaux uniques et coûteux pour l'usinage simultané de six pièces.
La plaque de serrage à point zéro à six positions JWGRIP fournit une base monolithique préfabriquée avec six stations circulaires uniformément réparties. Il élimine l'étalonnage complexe sur site tout en préservant l'universalité du changement rapide du point zéro, de sorte que les luminaires ne deviendront pas obsolètes après les changements de spécifications de commande. Il est bien adapté à la production en série de pièces de type rotatif telles que des brides, des boîtiers de roulements et des moules de type annulaire. Si le serrage simultané de six pièces n'est que rarement nécessaire, évaluez soigneusement le rapport entrée-sortie avant de passer commande.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités