- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pourquoi de nombreuses usines de moules choisissent-elles le mandrin pneumatique 9 en 1 de type R pour le traitement EDM
Résumé de l'article :Les ateliers d'électroérosion à plomb souffrent généralement d'un travail fastidieux de configuration des électrodes, d'un écart de positionnement provoqué par l'assemblage de plusieurs mandrins discrets et d'une faible utilisation de la machine pour la production de moules multi-électrodes.JWGRIP, un fournisseur professionnel de solutions de serrage, a lancé le modèle haute performance Mandrin EDM pneumatique 9 en 1 de type R. Adoptant une structure de plaque de base monolithique tout-en-un, ce produit élimine les erreurs d'épissage cumulatives générées par la combinaison de mandrins uniques dispersés. Cet article explique le concept de conception de base, les avantages de performances réels, la valeur de production pratique et les scénarios d'application typiques de ce luminaire multiposte. Il illustre comment il réduit considérablement le temps de changement d'électrode et offre une précision de positionnement stable au niveau du micron pour les opérations d'électroérosion par enfonçage des moules multi-empreintes, des moules automobiles et des moules médicaux.
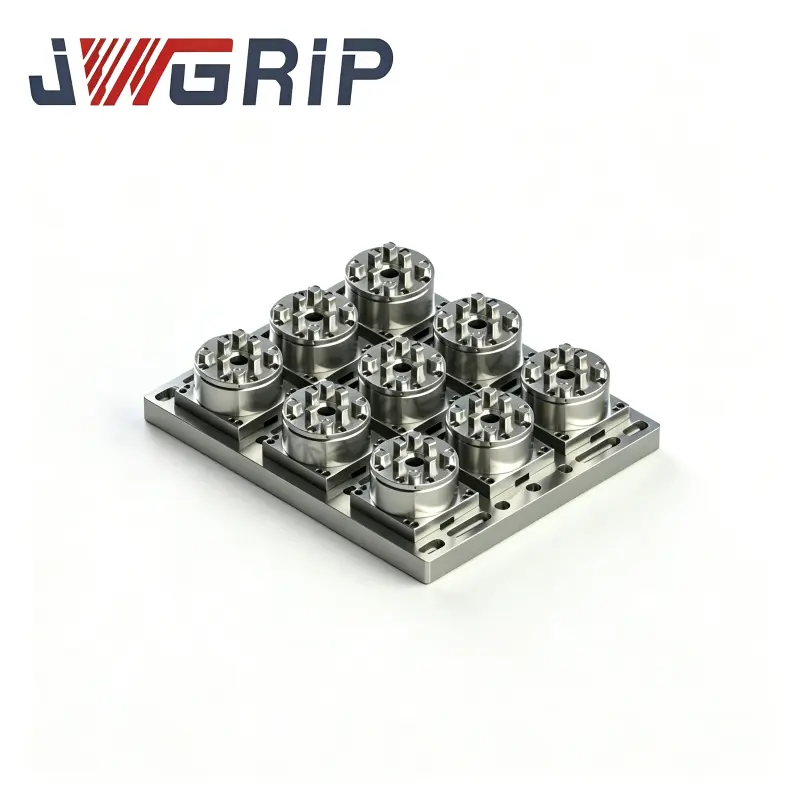
Table des matières
1.Quelle est la philosophie de conception de base du mandrin EDM pneumatique 9-en-1 JWGRIP R-Type ?
2.Comment le mandrin EDM pneumatique 9-en-1 de type R surpasse-t-il plusieurs mandrins à point zéro uniques séparés ?
3.Quels avantages opérationnels le mandrin EDM pneumatique 9-en-1 de type R apporte-t-il à la production quotidienne ?
4. À quels scénarios de fabrication de haute précision le mandrin EDM pneumatique 9 en 1 de type R peut-il s'adapter parfaitement ?
5. Questions fréquemment posées sur le mandrin EDM pneumatique 9 en 1 de type R
1. Quelle est la philosophie de conception de base du mandrin EDM pneumatique 9-en-1 JWGRIP R-Type ?
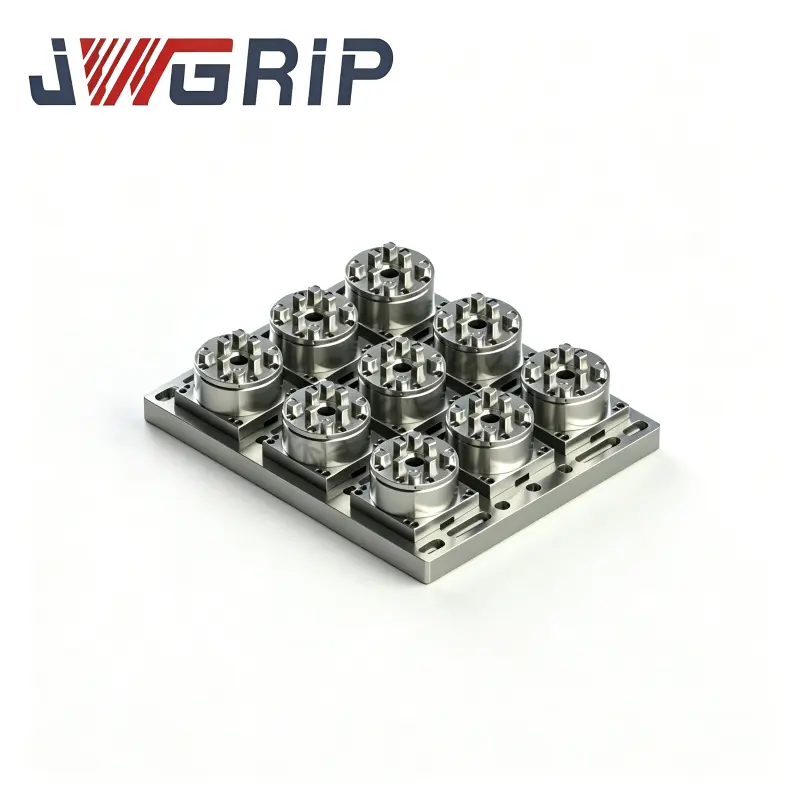
Développé par JWGRIP spécifiquement pour les points sensibles de l'usinage EDM par platine multi-électrodes, le mandrin EDM pneumatique 9-en-1 de type R brise diverses limitations apportées par l'assemblage de plusieurs mandrins à point zéro unique indépendants et dispersés. Doté d'une structure de plaque de base monolithique tout-en-un, il intègre neuf stations de serrage pneumatiques indépendantes, une unité de contrôle d'air du collecteur intégrée, un mécanisme de positionnement de haute précision, de l'acier trempé et rectifié, créant ainsi un écosystème de maintien de pièce multi-électrodes efficace à changement rapide.
Les solutions traditionnelles nécessitent l'installation, la mise à niveau et le calibrage de plusieurs mandrins simples, un par un. En revanche, une fois le mandrin R-Type 9-en-1 monté sur la table de la machine EDM, il ne nécessite qu'un étalonnage unique. Les neuf stations de serrage partagent la même référence de plaque de base, évitant ainsi les tolérances cumulatives d'assemblage causées par l'épissure. Toutes les surfaces de positionnement clés subissent une trempe globale suivie d'un traitement de meulage de haute précision. Les opérateurs peuvent effectuer le préréglage des électrodes hors ligne sur des stations externes pendant les cycles de traitement de la machine, de sorte que la machine ne reste pas inactive en attendant un travail fastidieux d'étalonnage des appareils.
2. Comment le mandrin EDM pneumatique 9 en 1 de type R surpasse-t-il plusieurs mandrins à point zéro uniques séparés ?
Le tableau ci-dessous compare les principaux paramètres de fonctionnement et les avantages de production réels entre le mandrin EDM pneumatique 9-en-1 de type R et la solution conventionnelle de mandrins à point zéro multiples séparés, pour montrer intuitivement les améliorations complètes des performances obtenues par les ateliers de moulage.
| Dimension Performance | Mandrin EDM pneumatique 9 en 1 de type R | Plusieurs mandrins séparés à point zéro unique |
| Répéter la précision du positionnement | ≤ ±0,002 mm, cohérent sur les neuf stations de serrage | ±0,003-0,010 mm, erreur de positionnement cumulée due à l'épissure multi-mandrin |
| Temps de changement d'électrode moyen | Verrouillage/déverrouillage au niveau des secondes ; préréglage hors ligne, pas d'étalonnage répété du comparateur | 15 à 30 minutes, chaque mandrin nécessite un nivellement et un recalibrage indépendants |
| Rapport de configuration non productive de la machine | Réduisez le temps de configuration non productif jusqu’à 80 % | Taux de ralenti élevé, beaucoup de temps machine perdu pour l'alignement des fixations |
| Occupation de l'espace de la table EDM | Disposition monolithique compacte, économise un espace de table précieux | Occupation importante lors de l'installation de plusieurs mandrins côte à côte |
| Charge de gestion des pièces de rechange | Une unité intégrée, moins d'accessoires de rechange à gérer | Grande quantité de tirettes et de pièces de rechange pour chaque mandrin individuel |
| Cohérence entre les flux de travail | Référence unifiée pour les étincelles EDM, le fraisage CNC et l'inspection CMM | Un écart de référence peut se produire entre différentes unités à mandrin unique |
3. Quels avantages opérationnels le mandrin EDM pneumatique 9-en-1 de type R apporte-t-il à la production quotidienne ?
Construit sur une architecture intégrée multi-stations, le mandrin d'électroérosion pneumatique 9 en 1 de type R résout de nombreux problèmes de longue date dans les ateliers de moulage par électroérosion à platine.
Commande pneumatique du collecteur unifié :Neuf stations de serrage sont pilotées par un commutateur de collecteur d'air partagé. Les opérateurs peuvent verrouiller et libérer plusieurs groupes d'électrodes en quelques secondes sans ajuster chaque mandrin séparément. Cela réduit le recours à des techniciens hautement qualifiés ; même les techniciens moins expérimentés peuvent effectuer de manière stable des tâches de serrage multi-électrodes.
Calibrage unique sans erreur d'épissage accumulée :La plaque de base monolithique garantit une donnée unifiée pour les neuf positions. Après un montage et un calibrage uniques sur la table EDM, aucun travail de nivellement répété n'est nécessaire, éliminant complètement l'empilement de tolérances provoqué par l'assemblage de plusieurs mandrins discrets.
Disposition compacte pour une utilisation optimisée de l'espace table :La conception tout-en-un intègre neuf positions de serrage sur une seule plaque de base. Contrairement aux mandrins indépendants dispersés, cela évite une occupation fragmentée de la table. Il réserve plus d'espace pour le placement des pièces et le routage des câbles, empêche les interférences entre les fixations et s'adapte à la plupart des tables de machines d'électroérosion à plomb standard.
Puissante capacité de préréglage hors ligne prenant en charge la production sans éclairage :Les électrodes peuvent être assemblées et ajustées sur des stations de préréglage externes. Les opérateurs montent des groupes d'électrodes pré-alignées sur la machine, réalisant ainsi un usinage continu par lots et une production sans surveillance pour maximiser le rendement de l'équipement.
Traçabilité stricte du contrôle qualité :Chaque mandrin fini est soumis à une inspection complète sur la machine de mesure Zeiss CMM avant expédition. Des rapports d'inspection officiels peuvent être fournis à la demande du client pour obtenir un contrôle qualité traçable.
4. À quels scénarios de fabrication de haute précision le mandrin EDM pneumatique 9 en 1 de type R peut-il s'adapter parfaitement ?
Fabrication de moules en plastique multi-empreintes : pour le traitement d'inserts de moules multi-empreintes nécessitant de grands lots d'électrodes, la disposition intégrée à neuf stations peut contenir de nombreux groupes d'électrodes, raccourcir le délai global de fabrication du moule et empêcher la dérive de positionnement cumulative.
Production de moules de précision automobile : convient aux boîtiers de lampes et aux moules de pièces intérieures avec de grandes quantités d'électrodes. Le changement rapide des électrodes aide les ateliers de moulage à faire face aux délais de livraison serrés des projets.
Traitement des moules de précision médicale : pour les microcavités des moules médicaux, il maintient une précision de positionnement répétée stable de ± 0,002 mm et réduit le risque de rebut causé par la dérive de positionnement lors des opérations d'électroérosion multi-électrodes.
5. Questions fréquemment posées sur le mandrin EDM pneumatique 9 en 1 de type R
Q1 : Dois-je modifier ma machine d'électroérosion à plomb pour installer le mandrin EDM pneumatique 9 en 1 de type R ?
A1 : Aucune modification n’est requise. JWGRIP fournit des plaques de base de montage standard compatibles avec les modèles EDM à plomb grand public. Il peut être fixé sur la table de machine d'origine avec des vis standards. Aucune soudure, découpe ou usinage personnalisé sur site n’est nécessaire. L'installation normale peut être terminée en une heure.
Q2 : Quelle pression d'air est requise pour le mandrin EDM pneumatique 9-en-1 de type R ? Ai-je besoin d’accessoires pneumatiques supplémentaires ?
A2 : Ce mandrin a une pression d'air de service recommandée de 6 bars. L'alimentation en air comprimé doit être sèche et propre. Un séparateur huile-eau est recommandé pour filtrer l’humidité et les impuretés. Des connecteurs pneumatiques standard sont inclus, donc aucune pièce pneumatique supplémentaire complexe n'est requise dans des conditions normales. Si votre atelier souffre d'une pression d'air instable, une vanne de régulation de pression est suggérée pour garantir une force de serrage constante pour toutes les stations.
Q3 : Le mandrin EDM pneumatique 9-en-1 de type R rouillera-t-il et perdra-t-il la précision de positionnement en cas d'exposition à long terme au fluide diélectrique EDM ?
A3 : Le corps de positionnement des clés du mandrin adopte un acier allié antirouille trempé et les surfaces de positionnement des clés reçoivent un traitement de durcissement spécial pour une résistance modérée au fluide diélectrique EDM. Cependant, le mandrin n’est pas entièrement étanche. Évitez le rinçage important et continu des composants pneumatiques par le fluide diélectrique pendant l'usinage. Éliminez soigneusement les boues d'électroérosion et le fluide diélectrique résiduel et séchez l'unité après chaque travail pour maintenir les performances de positionnement à long terme.
Q4 : Pouvez-vous fournir une personnalisation non standard basée sur mes exigences particulières de production EDM ?
A4 : Oui. Notre équipe d'ingénierie prend en charge les modifications personnalisées pour une disposition spéciale des trous de montage ou des conditions d'application spéciales. Les propositions personnalisées et les rapports de tests de performances seront livrés avant expédition.
Q5 : Quels travaux de maintenance quotidiens sont nécessaires pour conserver la précision à long terme ?
A5 : Gardez les surfaces d'étanchéité propres, éliminez les débris de carbone EDM et les copeaux métalliques. Maintenir la pression d'air de travail stable spécifiée. Inspectez périodiquement l’état de serrage des goujons de traction. Un simple nettoyage de routine peut préserver ses performances de précision.
Conclusion
Le mandrin EDM pneumatique 9-en-1 JWGRIP R-Type adopte une structure monolithique multi-stations, un actionnement pneumatique unifié et des performances de positionnement stables au niveau du micron pour résoudre ces problèmes pratiques dans l'industrie manufacturière. Il améliore efficacement l'efficacité du serrage, l'utilisation de l'espace sur la table et la précision du positionnement répété entre les processus pour la fabrication de moules.
Si vous souhaitez réduire les heures de configuration non productives ou améliorer la stabilité de l'usinage multi-électrodes, veuillez partager les spécifications de votre machine et les exigences de production régulières et Contactez-nousnotre équipe d’ingénierie d’applications. Nous vous proposerons un support technique ciblé et des recommandations de solutions.
Actualités connexes
- Pourquoi devriez-vous choisir un Uniholder EROWA 72 ER-035211 compatible pour un serrage de haute précision
- Pourquoi les ateliers de travail à 5 axes préfèrent-ils un étau compact à centrage automatique de haute précision avec mâchoires dures
- Comment un étau d'électroérosion à fil rotatif de 0 à 100 mm peut-il améliorer la précision et l'efficacité de l'usinage
- L'étau en V TP UnoSet pour électroérosion à fil est-il la solution de maintien ultime pour la production par lots de pièces à arbre cylindrique
- Pourquoi l'adaptateur UnoSet avec le jeu de palettes RSM 50 change-t-il la donne pour la fabrication de précision moderne par électroérosion à fil en 2026
- Comment un mandrin d'électroérosion à fil pour un serrage de précision peut-il améliorer la précision et réduire le temps de configuration
Laissez-moi un message
Nouveaux produits

Recommandations d'actualités