- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






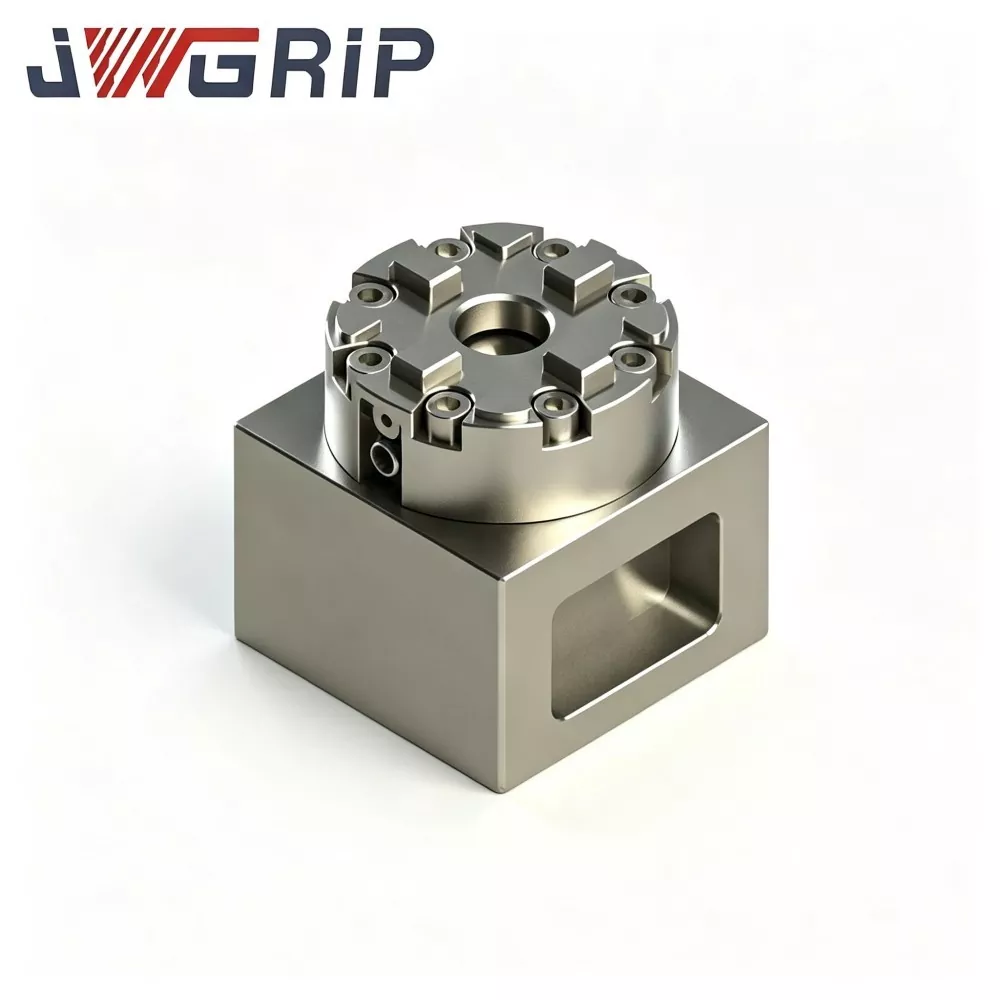
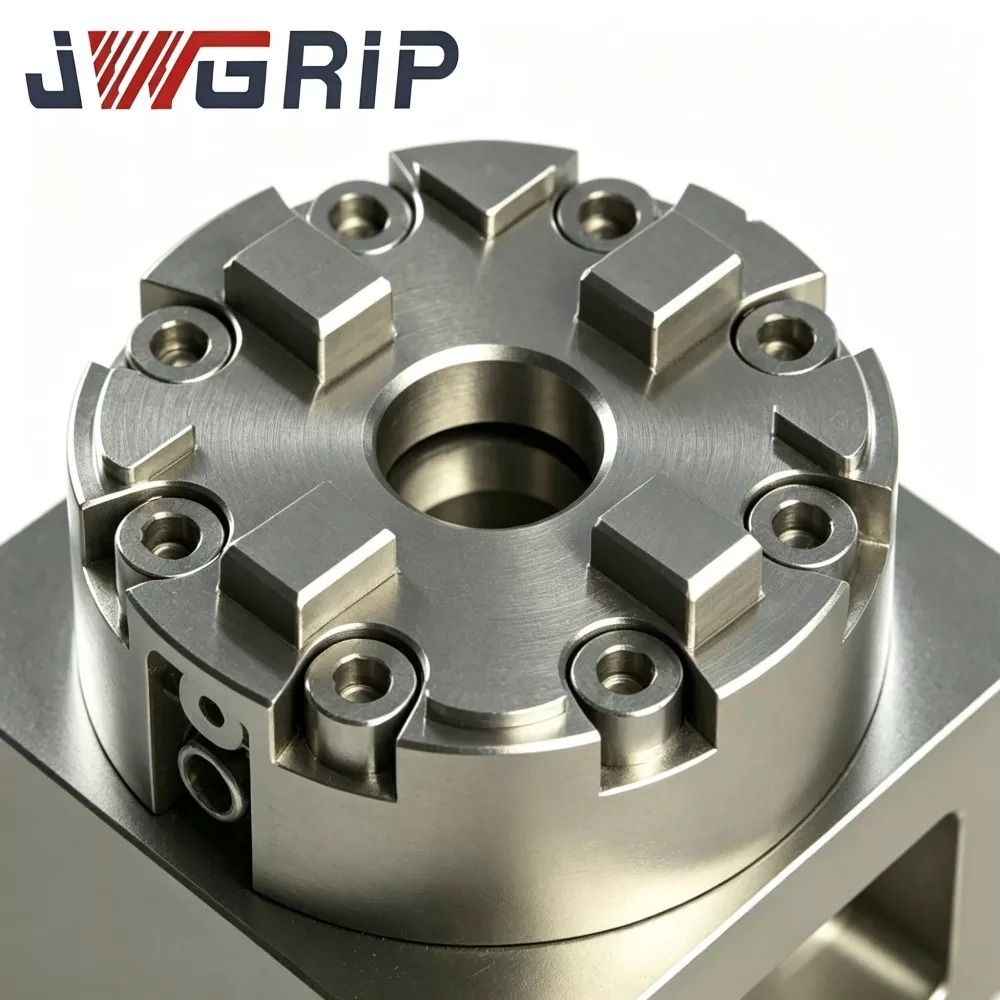
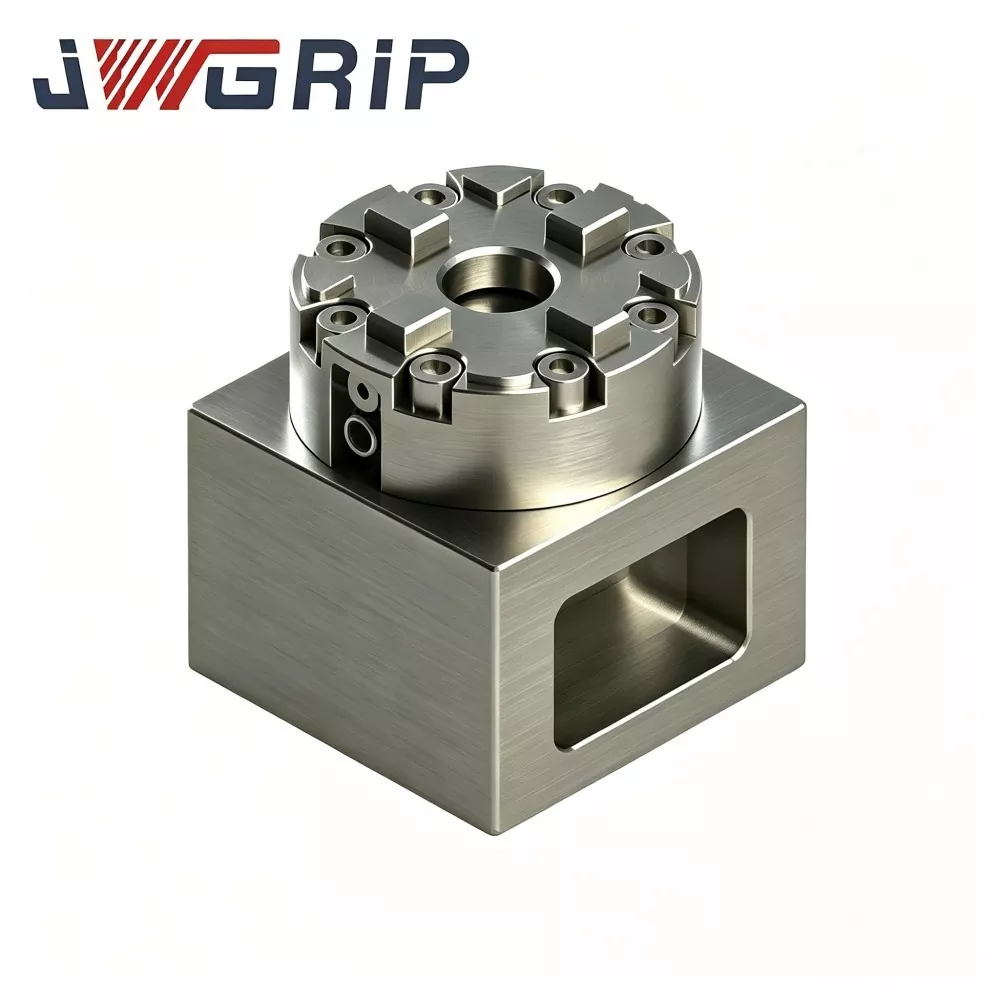
Mandrin d'électroérosion manuel CNC MacroStd de type R D75
JWGRIP est le fabricant et fournisseur professionnel de mandrin EDM manuel CNC MacroStd personnalisé de type R D75 en Chine, fournissant un approvisionnement direct d'usine pour soutenir les projets d'appels d'offres mondiaux et les activités de consignation ponctuelle. Il s'agit d'un dispositif de serrage manuel intégré de haute précision conforme aux normes dimensionnelles MacroStd, spécialement conçu pour les ateliers d'électroérosion par platine, d'électroérosion par fil et de fabrication professionnelle d'électrodes de moule. Intégrant une structure en acier trempé anticorrosion et une référence de positionnement de précision unifiée dans une seule unité compacte, il élimine l'étalonnage fastidieux et répété des indicateurs à cadran et les erreurs de positionnement cumulatives des outils de serrage traditionnels.
Ce mandrin EDM manuel CNC MacroStd de type R D75 hautes performances adopte un matériau en acier allié anticorrosion entièrement trempé, doté d'une force de serrage mécanique stable, d'un écart de concentricité ultra-faible et d'une excellente résistance à l'usure à long terme sous des cycles de verrouillage manuels fréquents. Toutes les surfaces de référence de serrage clés sont traitées par une technologie d'usinage d'ultra-précision pour garantir une précision de positionnement constante dans les opérations de serrage cycliques à long terme.
Différent des mandrins manuels ordinaires avec une atténuation de précision facile, il évite efficacement le décalage des électrodes et les irrégularités de texture de la cavité du moule causées par la dérive de précision. Il réduit considérablement le temps d'étalonnage auxiliaire hors traitement, optimise l'efficacité du remplacement des électrodes et stabilise le rythme de production global des ateliers de moulage. Avec des performances de serrage fiables et reproductibles, il est largement applicable au traitement de moules en petits et moyens lots, fournissant des solutions de serrage manuel stables et de haute précision pour les fabricants mondiaux de moules, les sous-traitants EDM et les intégrateurs de systèmes de machines-outils.
Résoudre les problèmes
Le serrage manuel traditionnel à vis pose de multiples problèmes aux ateliers d'électrodes de moule :
· Les solutions de serrage simples à base de vis obligent les opérateurs à passer énormément de temps à ajuster le couple de vis et à corriger les données à chaque fois que les électrodes sont remplacées.
· Le fonctionnement manuel dépend fortement des compétences de l'opérateur. Un couple de serrage inégal peut déclencher un glissement des électrodes, une dérive de concentricité et une précision de répétition instable, en particulier pour les commandes d'électrodes en petits lots de variétés mixtes.
· Les mandrins manuels bon marché courants sur le marché ne peuvent pas maintenir une concentricité stable après un serrage cyclique de longue durée. Un décalage mineur des électrodes entraîne une texture inégale de la cavité du moule et des rejets de pièces finies.
JWGRIP optimise le mandrin manuel R-Type D75 MacroStd contre les problèmes mentionnés ci-dessus :
1. La structure stricte des données de localisation standard MacroStd est adoptée. Après un étalonnage unique des données sur la plate-forme de la machine EDM, le verrouillage et le dégagement du porte-électrode peuvent être terminés avec une clé dynamométrique manuelle, sans réajustement répété du comparateur.
2. Le transfert de données entre machines est réalisé pour les électrodes et les inserts de moule, réduisant ainsi efficacement le temps auxiliaire de non-traitement pour les équipements EDM.
3. Le corps principal en acier allié anticorrosion entièrement durci et les surfaces de référence de serrage usinées avec ultra-précision éliminent les erreurs de positionnement cumulatives causées par une configuration manuelle répétée. Une précision de serrage stable et reproductible est garantie pour le traitement de moules à long terme en petits et moyens lots.

Logique de travail
Le mandrin EDM manuel CNC JWGRIP R-Type D75 MacroStd utilise une architecture de serrage de centrage multi-mâchoires conforme aux spécifications MacroStd :
1. Les données de montage inférieur suivent strictement la référence des dimensions extérieures D75 ; il peut être monté directement sur la table de travail EDM ou associé à des plaques d'adaptation de transition.
2. Les mâchoires de serrage mobiles sont entraînées par un ensemble de transmission mécanique interne à came-coin. Les opérateurs appliquent un couple standardisé via une clé dynamométrique manuelle externe. Les composants à came en coin poussent les mâchoires radialement vers le trou de positionnement central pour centrer le serrage des tiges d'électrode ou des supports standard MacroStd.
3. L'inversion de la rotation de la clé libère la précharge de la came en coin ; les mâchoires de serrage s'ouvrent pour permettre le démontage des fixations ou des électrodes.
Points saillants de la conception structurelle :
· Tous les plans de référence de localisation du noyau sont finis avec un meulage de précision multi-passes à une pince, réduisant ainsi la tolérance accumulée causée par l'assemblage.
· Les nervures renforcées de la coque intérieure répartissent uniformément la contrainte de serrage générée par le couple manuel sur la coque du mandrin, évitant ainsi la concentration des contraintes dans les positions de montage partielles des mâchoires et améliorant les performances anti-déformation lors du verrouillage manuel cyclique à long terme. La conception maintient une concentricité stable et des performances de positionnement répétées à la fois pour les sites de production faisant des appels d'offres en volume et pour les ateliers de moules des utilisateurs finaux en consignation ponctuelle.
· Les surfaces de contact mobiles des mâchoires reçoivent un traitement de surface anti-usure spécial pour ralentir l'abrasion induite par la contamination des sédiments de carbone provenant d'un environnement de travail à bain d'huile par érosion par étincelles.
Performances techniques de base
1. Capacité de centrage et de positionnement répétée fiable Les surfaces fonctionnelles de localisation des clés subissent un meulage de précision répété. Concentricité ≤0,004 mm et précision de positionnement répétée ≤0,003 mm. Aucun écart de positionnement ne s'accumule même après des milliers de cycles de verrouillage-déverrouillage manuel, satisfaisant ainsi aux exigences de tolérance strictes pour la fabrication d'électrodes de moule multi-empreintes.
2. Corps principal en acier allié à haute résistance et résistant à l'usure Le corps principal adopte un acier allié 41Cr4 de première qualité avec un traitement thermique de trempe et de revenu intégré, la dureté de surface atteint HRC 53-57. Il offre une excellente résistance aux chocs, à la déformation et à la corrosion par l'huile diélectrique, s'adaptant au serrage manuel cyclique de longue durée dans des conditions immergées dans l'huile EDM. Bien accepté parmi les entreprises de fabrication de moules haut de gamme soucieuses des coûts.
3. Expérience de serrage manuel stable à régulation de couple. Les opérateurs verrouillent avec une clé dynamométrique standard, couple de serrage recommandé : 5 à 7 Nm. Le fonctionnement à couple constant empêche les fluctuations de la force de serrage causées par une force incohérente appliquée à la main. Après un étalonnage unique des références de la table de la machine, la charge de travail de recalibrage lors du remplacement des électrodes diminue fortement. L'utilisation efficace des machines EDM augmente pour les commandes de moules en petits lots à variantes fréquentes et les tâches répétitives de traitement des électrodes.
4. La dimension extérieure et les dimensions de positionnement intérieures du D75 à compatibilité étendue conforme à MacroStd suivent entièrement la référence industrielle MacroStd. Compatible avec la plupart des porte-électrodes de la série MacroStd, localisant les palettes et les adaptateurs de fixation sur le marché mondial de l'outillage. Une modification structurelle basée sur des dessins est disponible pour les besoins de hauteur spéciale, les découpes d'évitement réservées et la disposition des trous de montage non standard afin de satisfaire les exigences techniques personnalisées des projets d'appel d'offres en volume.
5. Conformité industrielle autorisée et inspection par lots Chaque lot de production effectue une inspection dimensionnelle, des tests de dureté, une simulation d'usure cyclique et un test de concentricité-stabilité. Les documents de rapport d'inspection CE et ISO9001 peuvent être fournis aux entreprises clientes qui terminent les procédures formelles d'appel d'offres en volume.
Liste de contrôle d'évaluation
1. Mesurez les dimensions d'installation disponibles de la plate-forme de travail de la machine EDM. Confirmer le dégagement réservé vertical et horizontal ; éviter les interférences mécaniques entre la coque du mandrin et la broche de la machine-outil ou les axes mobiles.
2. Préparez une clé dynamométrique standard adaptée pour le verrouillage manuel. Un couple excessif entraînera une déformation permanente de la mâchoire ; un couple insuffisant crée un risque de glissement des électrodes lors de la coupe par érosion par étincelle.
3. Vérifiez la norme dimensionnelle des porte-électrodes existants. Confirmez si les outils actuels suivent le benchmark MacroStd. Les supports modifiés non standard nécessitent des composants d'adaptateur de transition supplémentaires.
4. Gardez une distance appropriée entre les positions principales des vis de montage et le niveau de liquide d'huile diélectrique, afin de réduire l'accumulation de sédiments sur les pièces filetées.
5. Pour les entreprises clientes qui font des enchères en volume ou les revendeurs de consignation ponctuelle, soumettez à l'avance les paramètres complets de l'environnement sur site et les exigences de performances pour obtenir une correspondance précise entre la configuration du produit et le produit.
Points d'entretien
Lors de l'utilisation du mandrin EDM manuel CNC JWGRIP R-Type D75 MacroStd, faites attention aux risques de mauvaise utilisation et aux directives de maintenance de routine ci-dessous :
1. Suivez strictement la plage de couple de serrage recommandée de 5 à 7 Nm. Une force de clé excessive entraînera une déformation permanente de la mâchoire. Un couple insuffisant crée des risques de glissement des électrodes lors du traitement par érosion par étincelle.
2. Évitez l'accumulation de sédiments de carbone à l'intérieur des rainures de guidage de la mâchoire. Les contaminants constitués de particules de carbone abrasent les surfaces de contact en mouvement et dégradent la précision du positionnement. Établissez un flux de travail de nettoyage périodique fixe pour les opérateurs sur site.
3. Protégez les surfaces de travail du trou de positionnement central et des mâchoires de serrage contre les fortes collisions mécaniques. Un impact violent endommage la précision des données et altère directement les performances de concentricité.
4. Inspectez régulièrement l'état du filetage du trou de vis de montage ; éliminer la rouille et les sédiments d'huile. Appliquez une petite quantité de graisse antirouille pour un stockage non fonctionnel à long terme.
5. Pour les clients de projets d'appel d'offres en volume, unifiez les exigences de configuration des outils d'exploitation sur site des différents ateliers de succursales lors des premières phases de communication technique.
6. Pour les revendeurs en consignation ponctuelle, mettez en œuvre un inventaire mutuel régulier pour synchroniser les données bilatérales sur la quantité des stocks.
FAQ
Q1 : Êtes-vous fabricant ou fournisseur commercial du mandrin EDM manuel CNC R-Type D75 MacroStd ?
A1 : JWGRIP est un véritable fabricant de luminaires situé en Chine. Toutes les procédures de production sont réalisées en interne. Nous fournissons une assistance aux modifications basées sur les dessins, un service de mise en correspondance des documents d'appel d'offres en volume et une coopération en matière d'expédition ponctuelle au lieu de travailler comme un simple intermédiaire.
Q2 : Ce mandrin de type manuel peut-il maintenir des performances stables dans des conditions d'immersion prolongée dans l'huile diélectrique EDM ?
A2 : Les surfaces mobiles à correspondance de version standard reçoivent un traitement de surface anti-usure adapté à l'environnement à bain d'huile EDM. Veuillez effectuer strictement un entretien périodique de nettoyage des sédiments de carbone pour prolonger la durée de vie globale.
Q3 : Quelles sont la concentricité et la précision de positionnement répété du mandrin d'électroérosion manuel CNC R-Type D75 MacroStd de spécification standard ?
A3 : Concentricité du produit standard ≤0,004 mm, précision de positionnement répétée ≤0,003 mm. Des variantes de plus grande précision peuvent être réalisées par modification technique basée sur des dessins.
Q4 : Quels dommages sont exclus de la portée de la garantie ?
A4 : La garantie de deux ans couvre les défauts causés par la fabrication dans des conditions de couple nominal et d'installation correctes. Les dommages causés par un fonctionnement à couple excessif, une collision mécanique violente, l'usure des particules abrasives et un entretien manuel inapproprié ne sont pas couverts. Les mâchoires de serrage font partie des pièces d'usure consommables.
Q5 : Puis-je obtenir des documents de devis commerciaux formels pour un appel d'offres ?
R5 : Oui. Veuillez contacter le service commercial de JWGRIP. Nous préparons des documents de devis commerciaux formels basés sur la configuration du produit, l'échelle de commande et le mode commercial spécifique, y compris la coopération en matière de projet d'appel d'offres en volume ou de livraison ponctuelle.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.

Recommandations d'actualités