- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






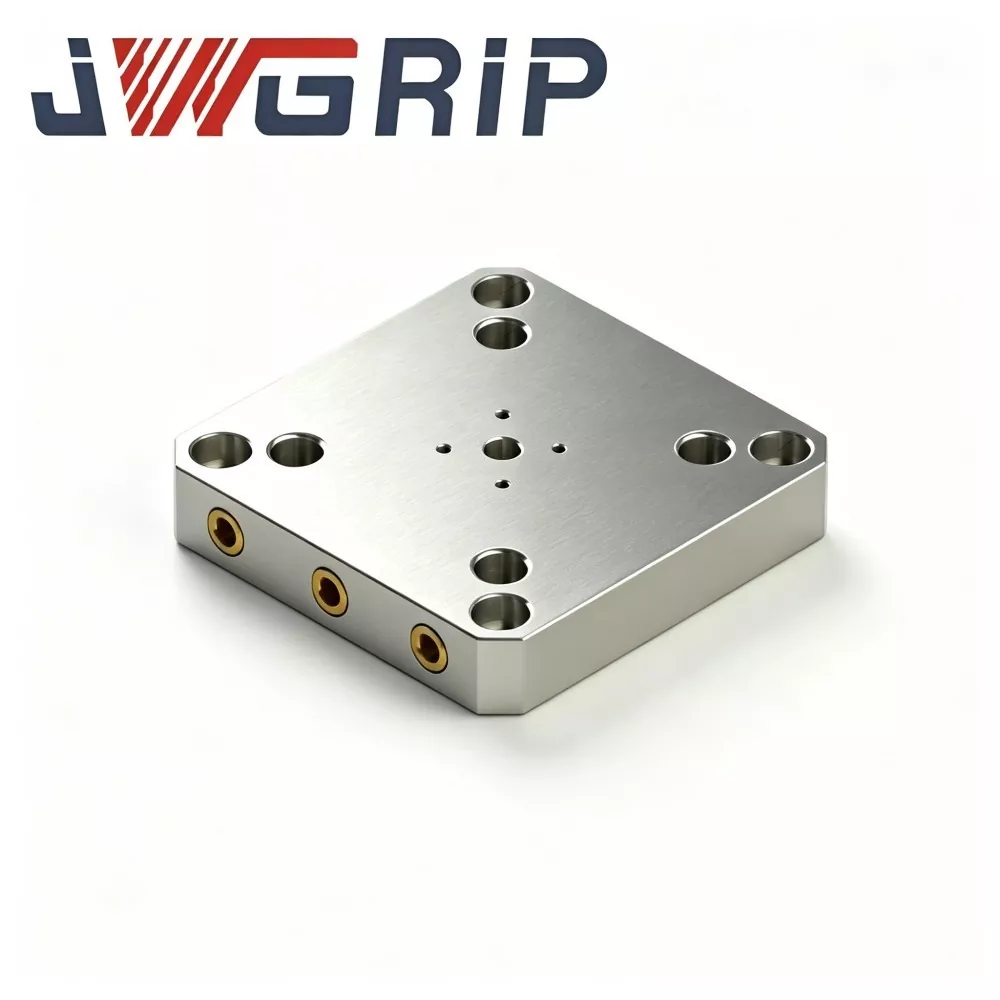
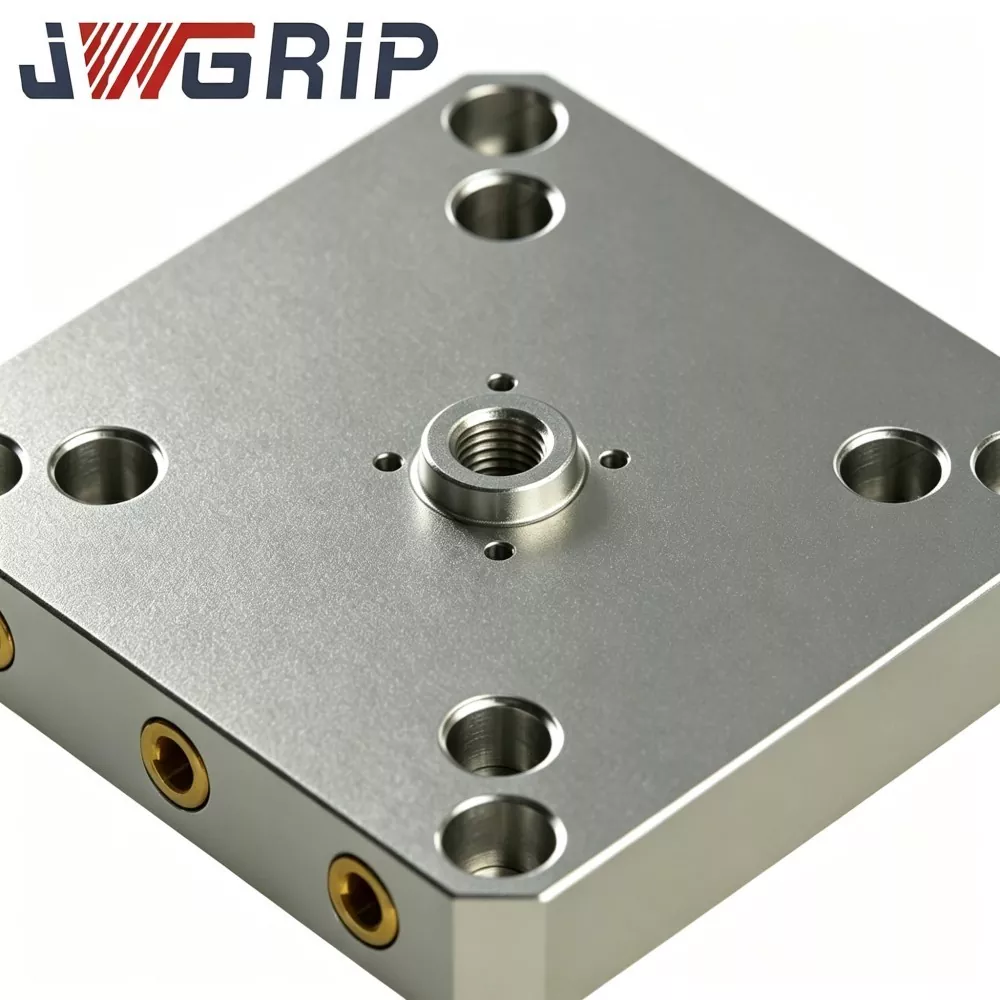
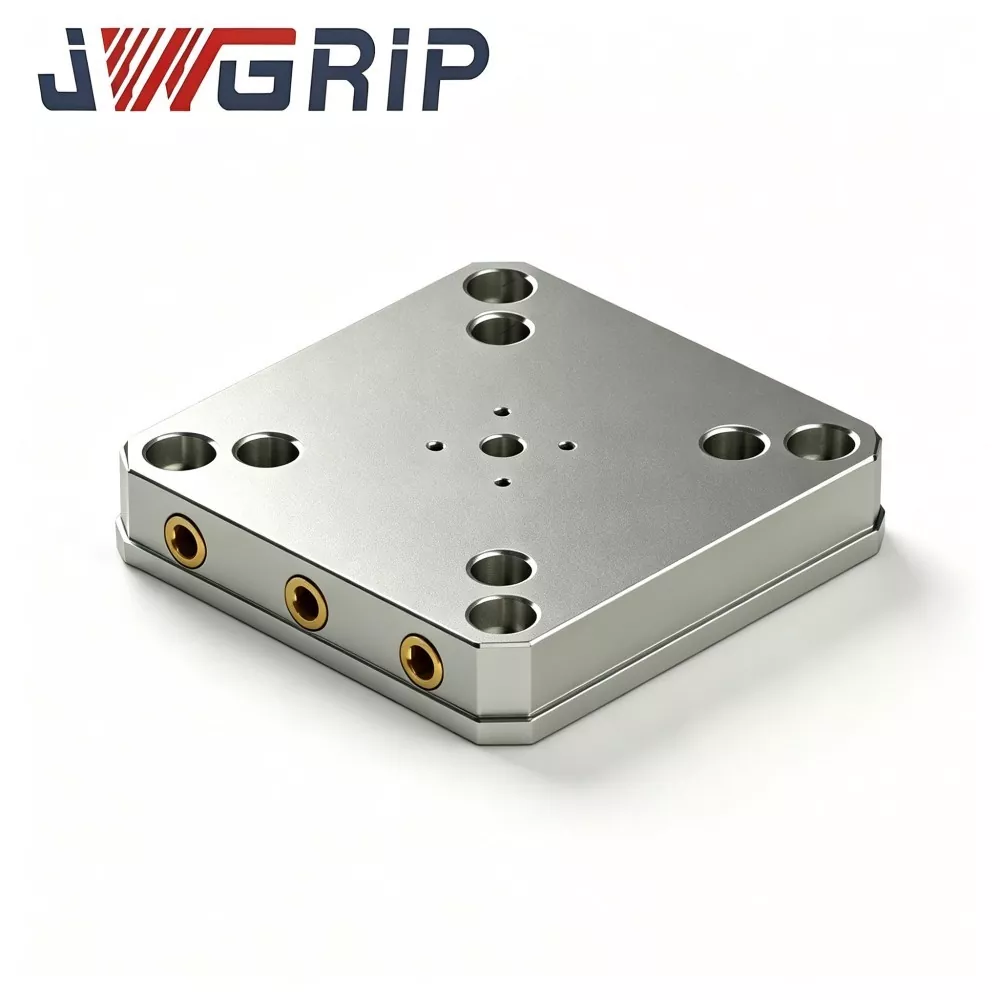
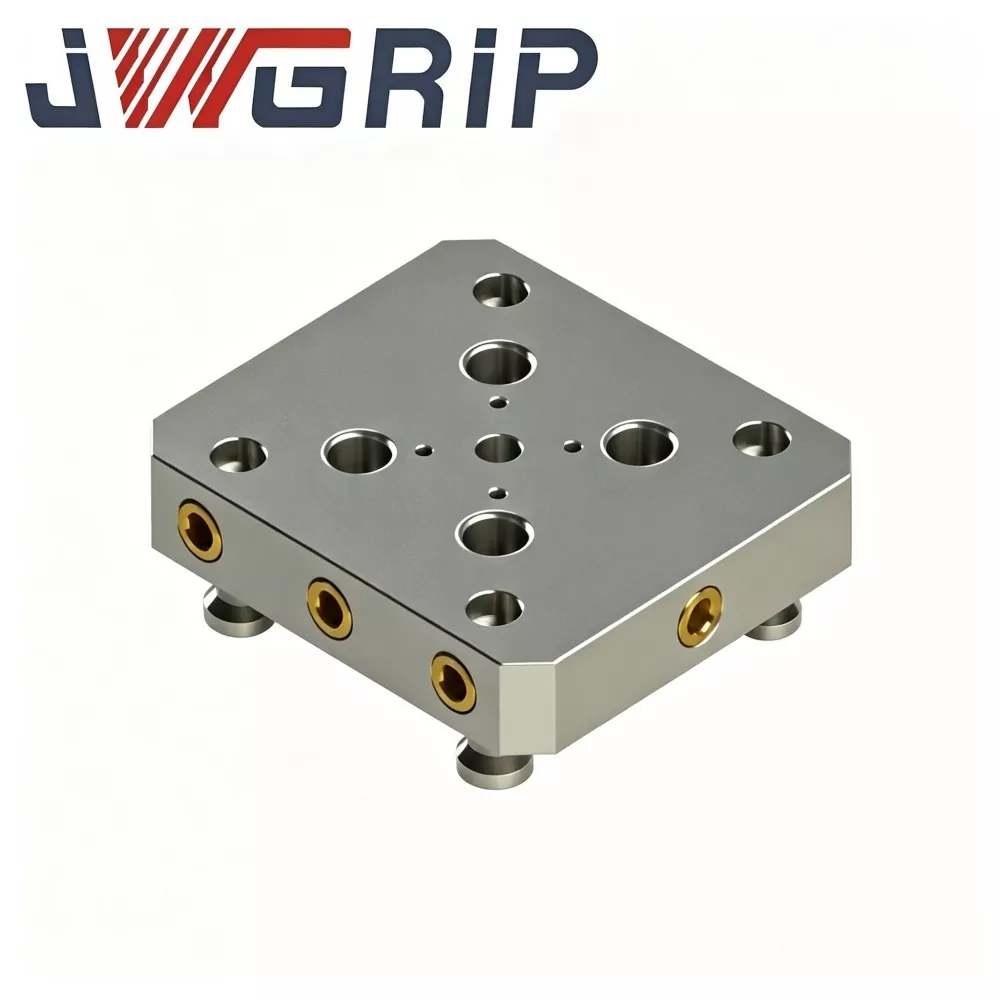
96 Plaque de fixation à changement rapide pour le maintien de pièces CNC
JWGRIP est le fabricant et fournisseur professionnel de 96 plaques de montage à changement rapide pour le serrage CNC en Chine, fournissant un service direct d'usine avec des modèles standard entièrement en stock pour prendre en charge les appels d'offres mondiaux et la coopération en matière de projets. Il s'agit d'une plaque d'outillage supérieure intégrée à haute efficacité spécialement conçue pour les ateliers modernes de fraisage CNC, d'usinage à cinq axes et de fabrication de moules. Il intègre un modèle de montage à goujons standardisé de la série 96, un corps de plaque porteuse à haute rigidité et une interface de montage de pièce supérieure en grille dans une seule unité, éliminant ainsi l'étalonnage répété des indicateurs à cadran et les plaques d'espacement de transition supplémentaires.
Cette plaque de fixation à changement rapide 96 hautes performances pour le maintien de pièces CNC est fabriquée à partir d'acier allié trempé 42CrMo de première qualité, offrant une précision de positionnement répétée exceptionnelle, une rigidité structurelle ultra-robuste et des performances mécaniques stables à long terme. Toutes les surfaces de référence de positionnement clés adoptent une technologie d'usinage intégrale stricte à serrage unique pour garantir une cohérence globale élevée des données. Après un usinage grossier, les ébauches en acier allié subissent un traitement de vieillissement complet de soulagement des contraintes pour éliminer complètement les contraintes résiduelles internes et éviter la déformation structurelle causée par des charges de coupe alternées à long terme.
Les surfaces d'accouplement critiques — la face de positionnement inférieure qui repose sur les 96 mandrins et la référence supérieure de montage de la pièce — sont finies par un meulage ultra-précis, offrant des performances d'accouplement stables et fiables. Prenant en charge le préréglage hors ligne des luminaires et le verrouillage/échange rapide sur la machine, il réduit efficacement la charge de travail d'alignement manuel, raccourcit le temps de configuration des luminaires et réduit les temps d'arrêt sans réduction. Largement applicable au traitement des moules, au fraisage de précision multi-axes et aux lignes de production automatisées, il fournit une plate-forme de serrage modulaire solide, standardisée et à haut rendement pour les ateliers d'usinage industriel mondiaux.
Pourquoi choisir JWGRIP
Les plaques de fixation conventionnelles créent de nombreux problèmes dans les ateliers quotidiens de moulage et d'usinage multi-axes :
· Le remplacement fréquent des luminaires nécessite une installation, un alignement et un calibrage manuel répétés. La qualité de la configuration dépend fortement des compétences de l'opérateur, ce qui donne des résultats de positionnement instables et gaspille des heures de production valides.
· Les plaques de fixation ordinaires faites maison ne disposent pas d'un modèle de goujons de traction et d'un usinage de référence standardisés. Des charges de coupe alternées et soutenues produisent une concentration de contraintes et une déformation subtile des plaques, détruisant progressivement la précision du positionnement et la cohérence dimensionnelle des pièces du lot.
JWGRIP améliore le produit depuis le traitement des matières premières jusqu'au meulage de la pièce finie :
Toutes les surfaces de référence de positionnement critique adoptent une stratégie d'usinage complet à un seul serrage.
Les ébauches en acier allié 42CrMo trempé subissent un vieillissement complet sans contrainte après un usinage grossier pour éliminer les contraintes résiduelles internes.
La face de positionnement inférieure et la référence supérieure de la pièce sont rectifiées avec précision pour garantir une assise stable sur les mandrins à point zéro de la série 96.
Le modèle de tirette standard de la série 96 permet le préréglage des luminaires hors ligne. Les opérateurs construisent des étaux et des sous-fixations sur la plaque à l'extérieur de la machine ; la plaque complète est ensuite posée sur les 96 mandrins et verrouillée en quelques secondes, réduisant ainsi la charge de travail d'alignement manuel.
Les services personnalisés et OEM prennent en charge les pièces de taille spéciale et les besoins uniques d'installation de table de machine, offrant une plate-forme de serrage modulaire fiable pour le traitement des moules, le fraisage de précision multi-axes et les lignes de production automatisées.
Mécanisme de base
La plaque de fixation à changement rapide JWGRIP 96 est la plaque d'outillage supérieure qui s'accouple aux mandrins à point zéro de la série 96 montés sur la table de la machine :
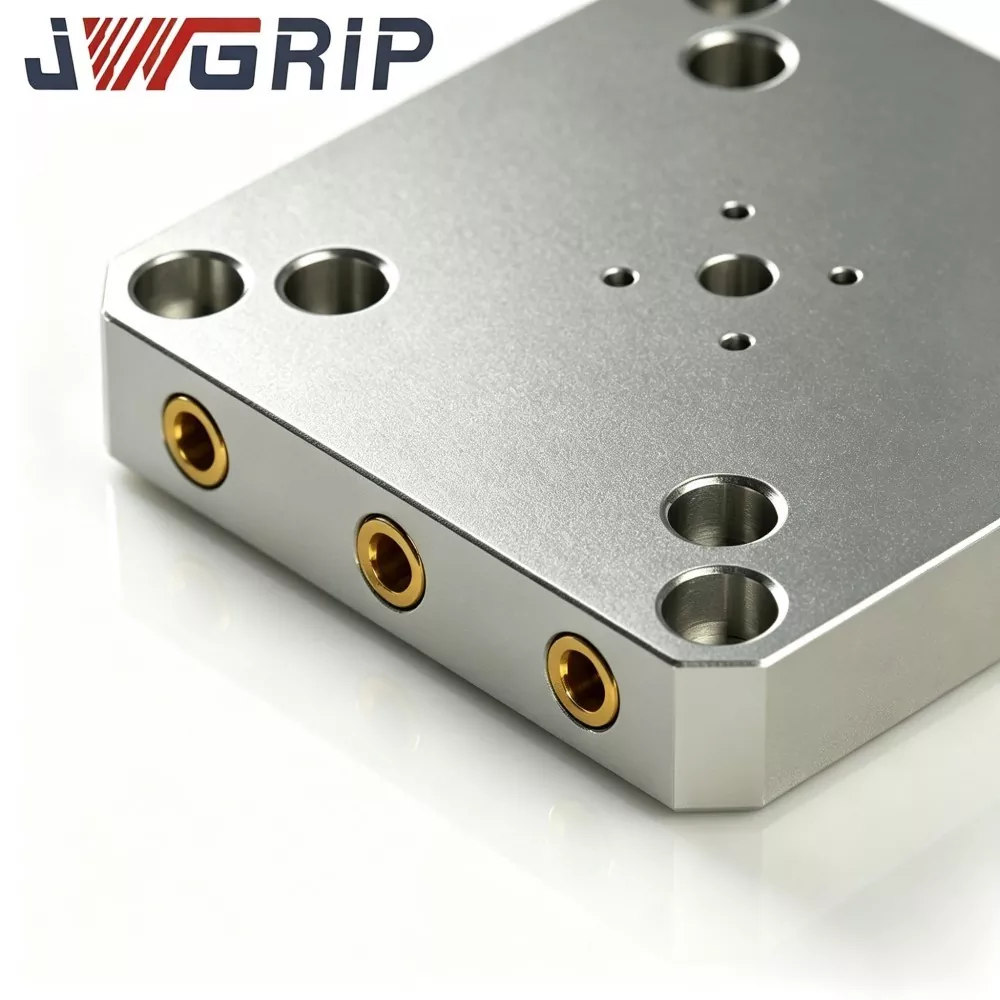
La face de localisation inférieure est conforme au modèle de point zéro de la série 96. Les trous taraudés en bas reçoivent des goujons de traction à motif 96 assortis, qui se vissent par le bas et engagent les pinces de serrage internes des mandrins 96.
La surface de positionnement inférieure repose à plat sur les faces de référence du mandrin ; une fois les mandrins serrés, la plaque entière est tirée vers le bas et positionnée radialement/axialement sur une donnée de positionnement répété.
La surface supérieure utilise une disposition en grille standard de l'industrie de trous filetés et de trous de goupille pour le montage direct d'étaux, de sous-fixations ou de pièces.
Les bords de référence latéraux sont fraisés avec précision pour la recherche des bords sur la machine et le chargement répété.
Points forts de la conception mécanique :
Tous les points de référence de positionnement (face de positionnement inférieure, motif de trous de goujons et référence supérieure) sont usinés sur un seul corps de plaque. Les pièces d'espacement assemblées sont minimisées pour éviter une dérive de tolérance accumulée lors de cycles d'échange répétés.
La structure renforcée à poches/nervures répartit la force de coupe dynamique sur l'ensemble de la plaque au lieu de concentrer la contrainte sur les trous locaux des goujons de traction, améliorant ainsi la durabilité dans des conditions de coupe difficiles.
La fiabilité de localisation reste stable pour une production continue basée sur des équipes, qu'elle soit utilisée pour des projets d'atelier d'appel d'offres ou des sites de changement à haute fréquence.
Performances techniques
Précision de positionnement répétée stable : les surfaces de référence critiques reçoivent un meulage de précision en plusieurs passes. Précision de positionnement répété ≤0,010 mm après des centaines de changements de luminaires. La tolérance de position du modèle de trou des goujons de traction est strictement contrôlée à ± 0,006 mm pour éviter les écarts de positionnement cumulés lors de l'usinage de pièces à configurations multiples.
Corps en acier allié trempé à haute résistance 42CrMo : le traitement thermique de trempe et de revenu intégral offre une dureté de surface HRC 54–58. De bonnes performances anti-impact et anti-déformation résistent aux rayures, aux pressions de serrage cycliques et aux charges de coupe lourdes intermittentes. Largement adopté par les ateliers de moulage, les usines de composants automobiles et les usines de transformation aérospatiale.
Gain d'efficacité évident lors du changement d'outillage : une fois les 96 mandrins installés une seule fois sur la table de la machine, un changement de plaque de fixation ne prend que 8 à 12 secondes. Aucun tramage répété de l'indicateur à cadran n'est nécessaire. Le temps de configuration non productif diminue considérablement, augmentant ainsi l'efficacité globale de l'équipement, à la fois pour la production de masse et pour les commandes de prototypes avec des changements fréquents.
Large compatibilité et prise en charge OEM personnalisée : le modèle de goujon de traction standard s'adapte aux mandrins à point zéro commerciaux grand public de la série 96. La disposition de la grille supérieure peut accueillir des étaux standard, des sous-plaques et des gabarits de positionnement. L'usine JWGRIP fournit un service OEM et personnalisé : les dimensions extérieures, la disposition des trous de grille, le motif des goujons, les découpes d'évitement et la hauteur du bossage de montage peuvent tous être ajustés. Les versions personnalisées répondent aux exigences particulières des projets d'appel d'offres et de transformation des lignes d'automatisation.
Certification industrielle complète et inspection des lots : chaque lot est soumis à un contrôle dimensionnel, un test de dureté, une inspection de planéité/parallélisme et une vérification de stabilité de positionnement. Des rapports d'inspection ISO9001 peuvent être fournis pour la soumission de documents formels d'appel d'offres.
Production et contrôle qualité
Toutes les plaques de montage à changement rapide JWGRIP 96 pour serrage CNC sont fabriquées et inspectées dans notre usine chinoise selon un flux de travail multiphase standardisé :
1. Inspection à l'arrivée des matières premières : la barre d'acier 42CrMo passe par une analyse de composition chimique et un test de dureté ; certificats matériels joints. Les matières premières non qualifiées sont rejetées directement.
2. Fraisage CNC brut : contour extérieur brut de la machine, structure de poche/nervure et pré-trous ; laisser une marge de finition sur toutes les surfaces liées au positionnement.
3. Traitement thermique de trempe et de revenu : contrôlez avec précision les courbes de chauffage, de maintien et de refroidissement pour atteindre la dureté cible HRC 54–58 et libérer les contraintes internes du matériau. Cette étape est obligatoire pour les performances anti-déformation en coupe dynamique à long terme.
4. Vieillissement avec soulagement des contraintes : libère davantage les contraintes résiduelles introduites par l'usinage grossier et le traitement thermique.
5. Finition de l'usinage CNC : usiner les trous taraudés des goujons inférieurs, la face de positionnement inférieure, les trous de la grille supérieure, les bords de référence latéraux et les caractéristiques auxiliaires ; Tolérance de dimension critique contrôlée entre ±0,007 et 0,012 mm.
6. Meulage de surface de précision multi-passes des plans de référence supérieur et inférieur pour garantir la planéité et le parallélisme.
7. Vérification du calibre de filetage et simulation de montage du goujon de traction : confirmez que chaque trou taraudé s'accouple avec le goujon de traction à 96 motifs correspondant sans interférence.
8. Inspection complète finale : dimension, dureté, planéité, parallélisme, précision de la position du trou de traction et performances de positionnement répété sur un mandrin 96. Chaque produit reçoit un numéro de série de traçabilité unique. Les plaques non conformes sont destinées à être retravaillées plutôt qu'à être emballées.
9. Nettoyage antirouille, traitement de surface à l'oxyde noir et emballage en contreplaqué résistant aux chocs.
Risques de mauvaise opération
Lors du déploiement de la plaque de fixation à changement rapide JWGRIP 96, surveillez ces points de mauvaise utilisation pour éviter un crash de l'équipement ou un échec de positionnement :
Évaluez la hauteur totale à l’avance. La hauteur combinée de la plaque de fixation et des étaux/sous-fixations supérieurs peut déclencher un crash de la broche. Exécutez une mesure de simulation avant la découpe de masse formelle.
Distinguer la capacité portante statique de la charge de coupe dynamique. Même avec une valeur de test de pression statique élevée, les utilisateurs doivent suivre les paramètres officiels de charge dynamique nominale sous un impact de coupe réel.
Empêche l'accumulation de copeaux sur la face de positionnement inférieure et à l'intérieur des trous taraudés des goujons de traction. Les résidus de copeaux de fer rayent la face de positionnement et créent un écart de positionnement. Mettre en œuvre un entretien de nettoyage régulier sur site.
Serrez les goujons de traction uniquement au couple spécifié. Un couple excessif déforme les trous taraudés et la référence de la plaque ; le sous-couple se desserre sous les vibrations de coupe.
Pour les projets d’appel d’offres : confirmer le format de certification, le contenu du rapport d’inspection et les exigences en matière de traçabilité du numéro de série dès le début de la phase de communication.
Conditionnement
Chaque plaque de fixation JWGRIP passe par un nettoyage complet, une pulvérisation d'huile antirouille et un emballage en papier antirouille, puis est emballée dans une caisse en bois contreplaqué résistant aux chocs remplie de mousse pour éviter les dommages causés par les collisions et les vibrations pendant le fret maritime, le fret aérien ou le transport terrestre.
Options logistiques disponibles
Plusieurs sélections logistiques pour différents scénarios de commande :
Fret maritime : expéditions de projets d'appel d'offres et d'achats en gros volumes
Fret aérien : réapprovisionnement urgent des stocks
International express : livraison d'échantillons d'essai en petits volumes
FAQ
Q1 : Êtes-vous fabricant ou fournisseur commercial de la plaque de montage à changement rapide 96 pour le serrage CNC ?
A1 : JWGRIP est un véritable fabricant de luminaires basé en Chine. Tous les flux de production sont terminés en interne. Nous fournissons un service de développement OEM et de support aux appels d’offres plutôt que de travailler en tant qu’intermédiaire.
Q2 : Cette plaque de fixation peut-elle être adaptée aux mandrins modifiés non standard de la série 96 ?
A2 : La version standard correspond aux mandrins à point zéro à 96 modèles généraux de l'industrie. Si vos mandrins sont des unités non standard fortement modifiées, veuillez envoyer des dessins ou des photos pour évaluation technique avant de commander.
Q3 : Quelle est la précision de positionnement répété de la plaque de montage standard ?
A3 : La plaque de fixation à changement rapide standard JWGRIP 96 atteint une précision de positionnement répété ≤0,010 mm. Des versions personnalisées de plus haute précision peuvent être développées selon des exigences techniques particulières.
Q4 : Quelle est la portée de la garantie ?
A4 : Garantie de deux ans contre les défauts causés par la fabrication dans des conditions de charge nominale et d'installation correcte. Les dommages causés par une surcharge, une corrosion par éclats, une collision mécanique ou un entretien inapproprié ne sont pas couverts par la garantie.
Q5 : Puis-je obtenir un devis formel et des documents de liste de prix ?
R5 : Oui. Veuillez contacter l'équipe commerciale de JWGRIP. Nous préparons une liste de prix ou un devis commercial formel basé sur la configuration du produit, l'échelle des commandes et les exigences commerciales.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités