- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






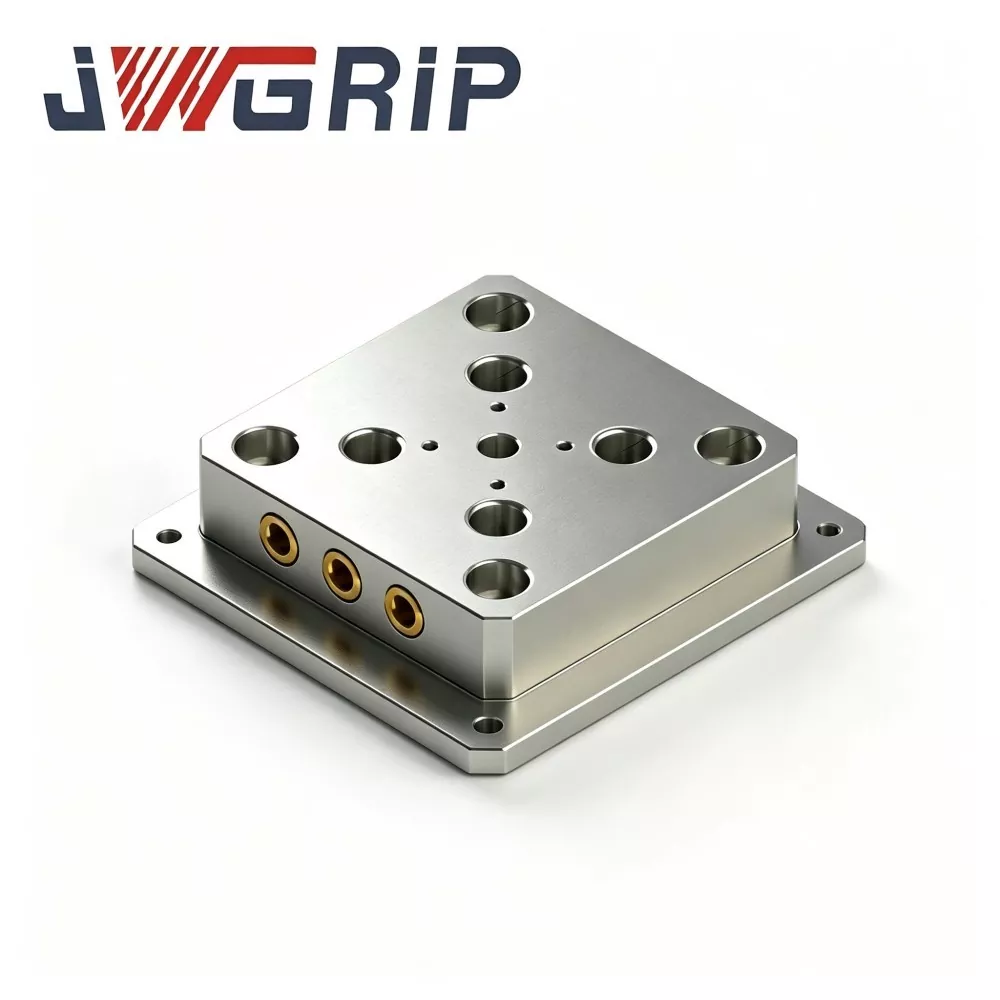
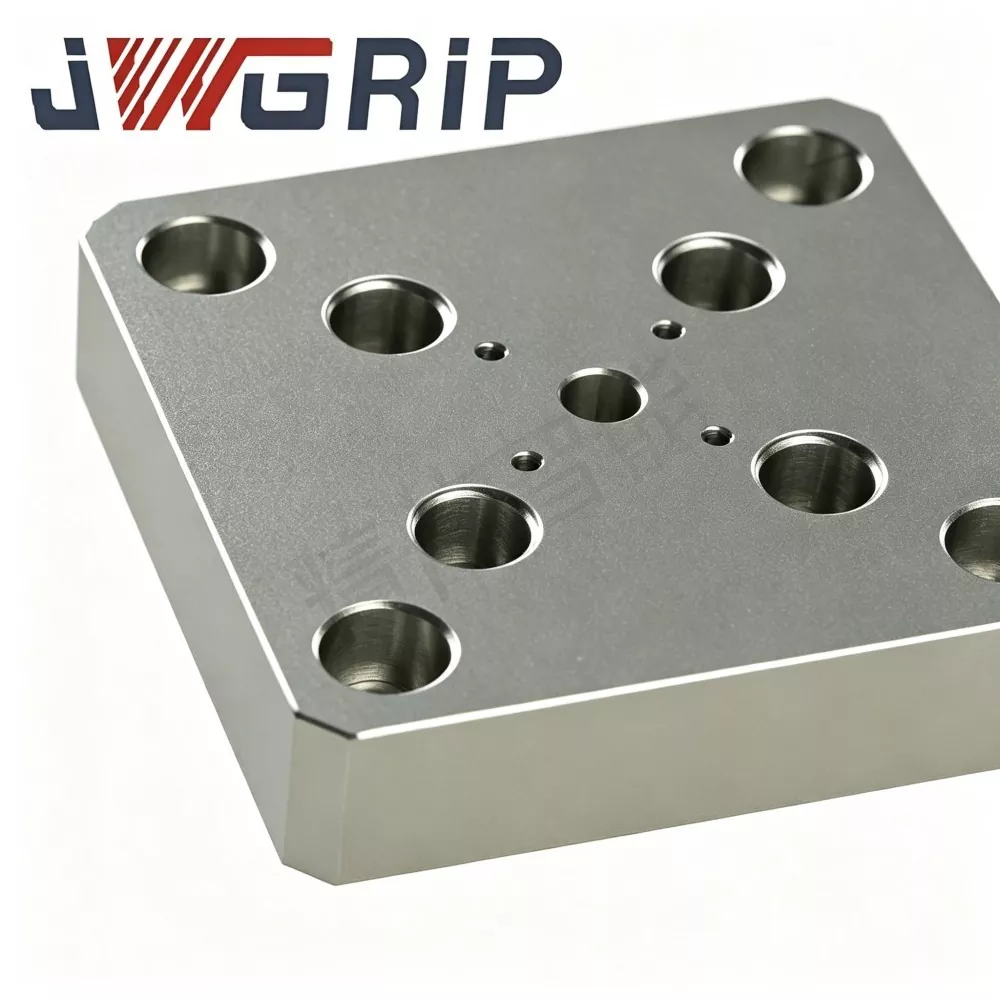
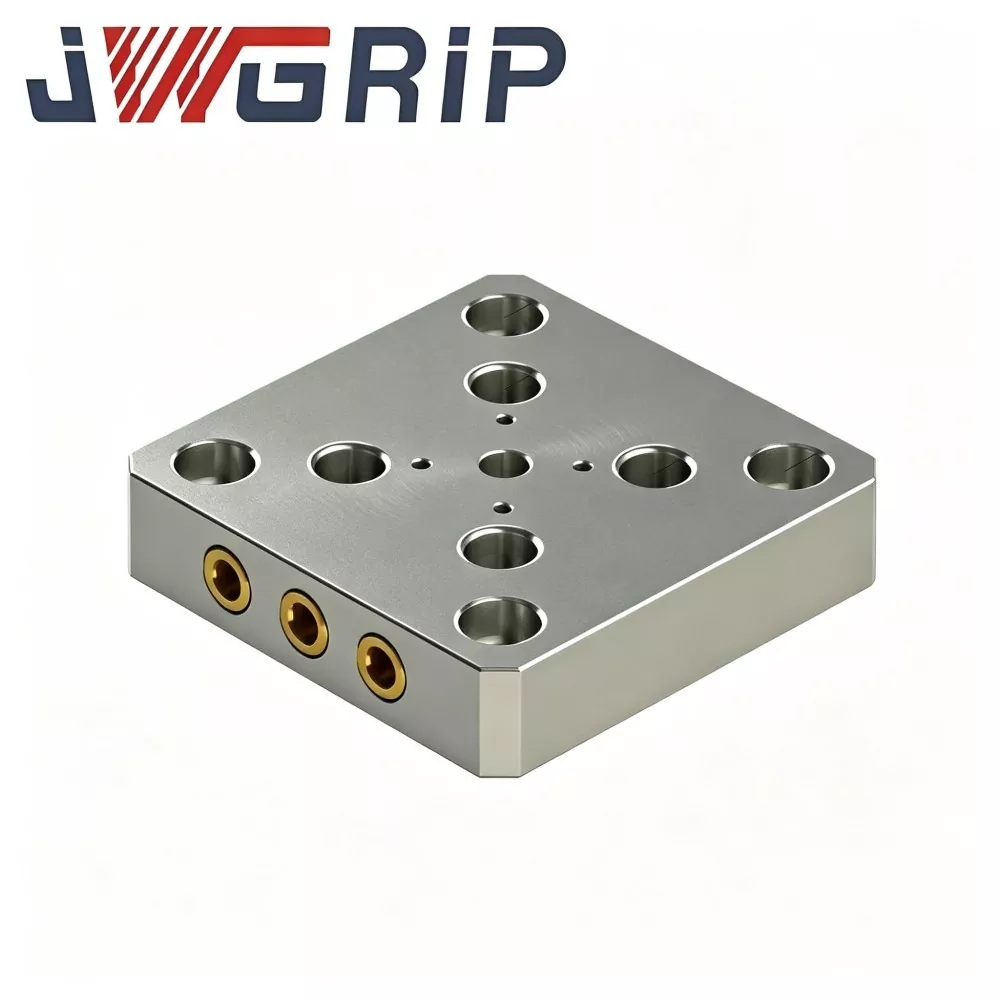
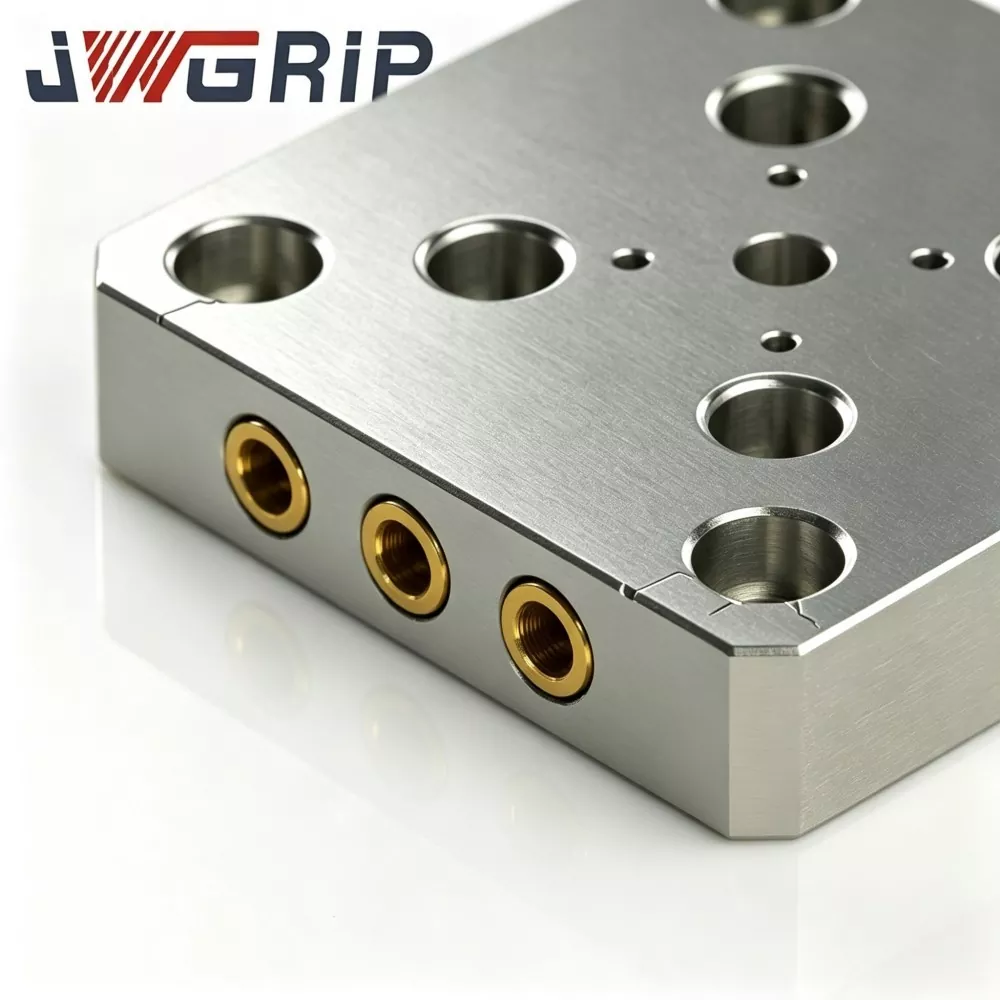
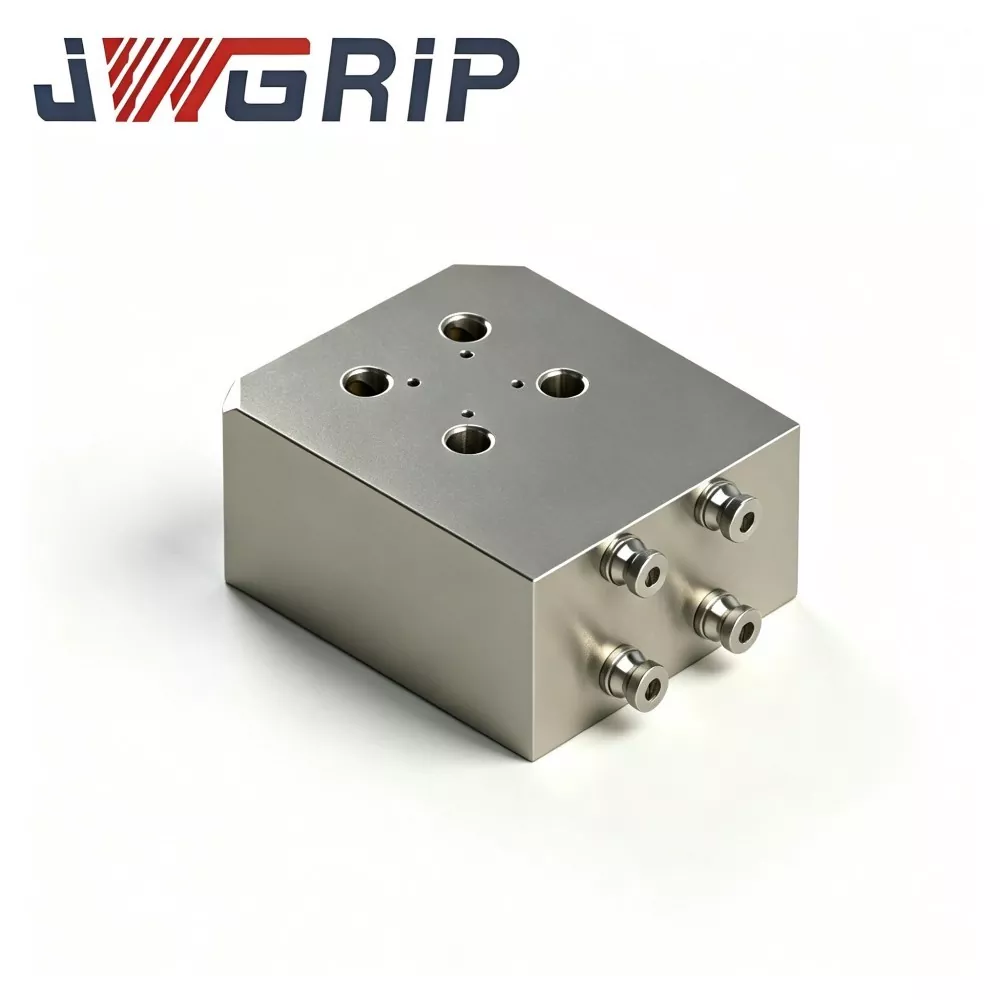
52 Plaque de fixation à changement rapide pour le maintien de pièces CNC
JWGRIP est le fabricant et fournisseur professionnel de plaque de montage à changement rapide 52 directe et personnalisée en usine pour le serrage CNC en Chine. Il s'agit d'un composant d'outillage supérieur intégré haute performance spécialement conçu et adapté aux systèmes de positionnement du point zéro de la série 52 dans le serrage de pièces CNC. Il intègre la plate-forme de support de fixation, la référence de montage à tirette et la structure de positionnement de la pièce auxiliaire dans une seule unité, permettant un échange rapide de fixations pour des tâches d'usinage CNC multi-variétés et à lots variables tout en éliminant l'étalonnage répété des références et les combinaisons d'outils de transition dispersées.
Cette plaque de fixation avancée à changement rapide 52 adopte un alliage d'aluminium moulé à haute densité ou un matériau en acier à haute résistance sélectionné en fonction des niveaux de charge réels, traité par un traitement de vieillissement composé de soulagement des contraintes, un fraisage de précision multi-passes et un meulage de surface ultra-précis. Différent des plaques de fixation fraisées non traitées ordinaires, elles libèrent complètement les contraintes résiduelles internes et limitent efficacement la déformation de planéité sous une contrainte de serrage alternée à long terme dans la production par lots à haute fréquence. Dotée d'une planéité stable et d'une précision de référence durable après des cycles répétés de changement rapide, cette plaque de fixation durable est entièrement conforme aux normes de sécurité des machines industrielles CE.
Chaque lot est soumis à des tests stricts de composition des matières premières, à un usinage de précision multi-processus, à une inspection de planéité et de tolérance de position et à une vérification d'échange cyclique simulé. La plaque de montage à changement rapide 52 pour le maintien de travail CNC est largement applicable à la nouvelle configuration d'outillage de poste de travail CNC et au remplacement d'anciennes plaques de montage déformées et à dérive de données sur les lignes de production. Prenant en charge l'approvisionnement en stock standard et l'optimisation personnalisée de la taille du contour, de la disposition des trous, de la qualité du matériau et du traitement d'anodisation de surface, il fournit des solutions d'outillage à changement rapide stables, de haute précision et flexibles pour les usines mondiales de traitement CNC, les intégrateurs de montages et les départements d'ingénierie d'outillage.
Positionnement fonctionnel
La technologie de montage à point zéro réduit considérablement le temps de changement de montage pour les travaux CNC multi-variantes et est devenue la solution d'outillage courante pour les ateliers multi-axes modernes. La plaque de fixation à changement rapide 52 est la plate-forme d'outillage supérieure qui se trouve au-dessus des mandrins à point zéro de la série 52 ; les goujons de traction pré-montés sous la plaque engagent les pinces de serrage internes, verrouillant l'ensemble de la plaque sur le mandrin en quelques secondes sur une donnée de positionnement répétée.
La plaque remplit simultanément trois fonctions clés :
1. Plate-forme de roulement supérieure : référence supérieure plate pour le montage d'étaux, de fixations personnalisées ou de serrage direct de la pièce.
2. Interface de montage des goujons de traction : des trous pré-percés et taraudés sur le fond localisent les goujons de traction sur le modèle de mandrin à 52 points zéro.
3. Référence auxiliaire de la pièce : les bords latéraux et les trous de goupille fournissent une référence de localisation secondaire pour un chargement répété.
Cascade de défaillances courantes déclenchée par une plaque de fixation hors tolérance :
1. Perte de planéité/déformation de la surface supérieure → écart de référence sous serrage
2. Dérive de la position du trou de montage du goujon de traction → les goujons de traction ne pénètrent plus en douceur dans les pinces de mandrin
3. Usure/bosse de la surface de localisation inférieure → la plaque repose de manière inégale sur le mandrin
4. Conséquence : dérive de positionnement répété, force de serrage instable, fluctuation des dimensions des pièces par lot, risques cachés pour la sécurité de la coupe à grande vitesse.
Les plaques de fixation JWGRIP standard 52 conservent des modèles de montage interchangeables avec les systèmes point zéro grand public de la série 52. Ils s'adaptent aussi bien aux projets de nouvelle construction de postes de travail qu'au remplacement sur site d'anciennes plaques dérivantes sur les lignes de production en cours. Une modification personnalisée OEM est disponible pour une taille de contour non standard, une disposition spéciale des trous de grille, une capacité de charge plus élevée et des conditions de travail résistantes à la corrosion. Les commandes d'essai en petits lots et les commandes correspondantes en gros volumes provenant de clients mondiaux sont toutes deux prises en charge.
Structure et performances
La plaque de fixation à changement rapide JWGRIP 52 pour le maintien de pièces CNC se compose de cinq sections fonctionnelles, chacune contribuant à la précision du positionnement et à la capacité de charge lors de cycles d'échange répétés :
1. Surface de référence supérieure (plan de montage de la pièce)
Plan plat rectifié d'ultra-précision, percé d'une grille standardisée de trous filetés (et/ou de trous de goujons) pour le montage direct d'étaux, de mâchoires souples, de fixations personnalisées ou de pièces à usiner. La planéité et le parallélisme par rapport au point de référence inférieur sont les indices décisifs de la précision globale de l'usinage.
2. Surface de positionnement inférieure (plan d'accouplement du mandrin)
Surface plane usinée avec précision qui repose directement sur la face de référence du mandrin à point zéro de la série 52. Sa planéité et sa propreté déterminent directement si la plaque se répète dans la tolérance requise après chaque échange.
3. Trous de montage des goujons (trous taraudés au bas de la plaque)
Pré-percés et taraudés pour correspondre au modèle de goujons de traction du mandrin à point zéro 52, utilisés avec des goujons de traction assortis. La tolérance de position du trou suit strictement le pas du système 52 ; les goujons de traction sont vissés par le bas et verrouillés au couple spécifié.
4. Arêtes de référence latérales/faces de référence périphériques
Les bords latéraux fraisés avec précision fournissent une référence d'alignement périphérique pour charger la plaque sur une palette ou pour trouver les bords lors de l'installation ; certaines versions incluent des trous de chevilles trempés pour un emplacement secondaire.
5. Structure de rigidité (dépendante du matériau)
Les versions en fonte d'aluminium adoptent une structure nervurée pour réduire le poids sans perdre en rigidité ; les versions en acier utilisent une conception solide ou à poches pour une coupe intensive. Les deux conceptions subissent un vieillissement sans contrainte pour résister à une dérive de planéité à long terme.
De nombreuses alternatives à faible coût sur le marché sont simplement des plaques brutes broyées sans soulagement des contraintes. Les contraintes résiduelles internes se libèrent lentement après l'installation, provoquant des semaines de dérive de planéité et de réétalonnages répétés. Les plaques coulées JWGRIP subissent un vieillissement composé de détente avant de terminer l'usinage, de sorte que la planéité reste stable après des milliers de cycles d'échange. Lorsque la taille du contour, la disposition de la grille ou la capacité de charge diffère des spécifications standard, le service OEM peut réajuster les dimensions, la qualité du matériau et le traitement de surface.
Flux de travail de contrôle qualité
Chaque lot de production passe par des étapes d’inspection séquentielles avant que les marchandises ne quittent l’usine. Les plaques non conformes sont rejetées et n’entrent jamais en stock de produits finis.
1. Analyse spectrale/composition des matières premières pour vérifier la conformité de la qualité de l'alliage d'aluminium ou de l'acier.
2. Formage d'ébauches de fonderie ou de forgeage, plus inspection non destructive des défauts internes.
3. Traitement thermique de vieillissement composé anti-stress pour libérer le stress résiduel.
4. Fraisage grossier des deux côtés pour éliminer le surplus de stock.
5. Fraisage semi-fini des trous de grille, des trous taraudés et des bords de référence latéraux.
6. Terminer le meulage de la surface du plan de référence supérieur et du plan de positionnement inférieur.
7. Contrôle de précision : planéité, parallélisme, tolérance de position du trou, contrôle du calibre du filetage.
8. Échantillonnage de vérification cyclique simulée d'échange et de serrage sous charge nominale.
Tableau de dépannage
|
Phénomène de défaut |
Cause profonde probable |
Solution recommandée |
|
Le positionnement répété de la plaque dérive après l'échange |
Surface de localisation inférieure déformée/bosselée ; position du trou de traction décalée ; usure des pinces de mandrin |
Inspecter la planéité de la plaque et la surface de référence ; vérifiez le motif des boutons-pression ; entretenir ou remplacer la pince de mandrin |
|
Les goujons de traction ne peuvent pas entrer en douceur dans les pinces de mandrin |
Dérive de position du trou taraudé ; tirettes pliées ou surdimensionnées ; éclats dans les trous |
Vérifier la tolérance de position du trou ; inspecter les goujons de traction ; nettoyez tous les trous avant de vous asseoir |
|
La plaque bascule / repose de manière inégale sur le mandrin |
Copeaux coincés entre le fond et le mandrin ; plan inférieur déformé ; nettoyage des données manquantes |
Nettoyer entièrement la face de référence du mandrin et le fond de la plaque ; re-meuler ou remplacer la plaque si la planéité échoue |
|
Vibrations ou bavardages évidents lors de la coupe |
Plaque pas complètement installée ; couple de traction irrégulier ; plaque surchargée pour sa qualité de matériau |
Réinstallez et resserrez tous les goujons de traction uniformément ; confirmer la charge nominale par rapport aux paramètres de coupe |
Spécification d'installation
1. Nettoyez soigneusement la face de référence du mandrin à point zéro de la série 52 et la surface de positionnement du bas de la plaque ; retirez tous les copeaux, résidus de liquide de refroidissement et bavures avant de les poser.
2. Vissez les goujons de traction correspondants dans les trous inférieurs de la plaque au couple de serrage officiel recommandé ; un couple excessif déforme la référence du trou taraudé et de la plaque, un couple insuffisant provoque un desserrage sous l'effet des vibrations de coupe.
3. Abaissez la plaque carrément sur le mandrin ; assurez-vous que tous les goujons de traction entrent dans les pinces sans forcer. Actionnez le serrage, puis vérifiez que la plaque est complètement plate et sans bascule.
4. Ne placez jamais de cales, de papier ou d'adhésif entre le fond de la plaque et la face de référence du mandrin ; toute couche sandwich détruit la précision de la répétition.
5. Pendant la production en série, vérifiez régulièrement la planéité de la surface supérieure et les bords de référence ; remplacez ou rectifiez la plaque une fois que la planéité tombe hors de la tolérance ou que les surfaces de référence présentent des bosses/usures.
6. Pour les plaques personnalisées OEM, suivez strictement les exigences du dessin concernant les dimensions du contour, la disposition des trous de grille, les positions des trous de traction et la planéité des références.
Emballage et expédition
Plaques de fixation à changement rapide JWGRIP 52 : les références en stock standard permettent une expédition rapide des commandes mondiales.
Chaque plaque bénéficie d'une protection antirouille/anticorrosion indépendante et d'un film de protection de surface sur les faces de référence rectifiées avant l'emballage.
Commandes en petits lots : sac antirouille et carton robuste, avec protection des coins.
Commandes d'exportation en gros : caisse en bois massif résistante aux chocs sans fumigation avec rembourrage de séparation, empêchant les rayures et la déformation de la surface de référence lors de la logistique mer-terre longue distance.
Les commandes OEM personnalisées suivent un délai de livraison mutuellement confirmé.
La fiche technique d'inspection par lots et le dossier de test de planéité/dimensions sont joints à chaque colis d'expédition.
Services d'assistance après-vente
1. Conditions de garantie : dans des conditions d'installation correctes, de sélection de goujons adaptés et de conditions de travail nominales, le corps principal de la plaque non consommable bénéficie d'une garantie d'un an. Les dommages causés par une coupe en surcharge, un couple de serrage inapproprié, l'abrasion des surfaces de référence induite par des copeaux, un impact artificiel et une corrosion chimique non conforme aux spécifications sont exclus de la portée de la garantie.
2. Conseils techniques en ligne à distance pour l'installation et l'analyse des défauts. Les clients internationaux peuvent envoyer des demandes techniques par e-mail ; les ingénieurs répondent dans les 24 heures ouvrables.
3. Des dessins dimensionnels complets et une documentation sur les performances des matériaux sont fournis pour chaque commande d'achat.
4. Consultation technique au niveau de l'ingénierie pour les demandes OEM : ajustement de la taille du contour, modification de la disposition des trous de grille, mise à niveau de la qualité des matériaux, options spéciales d'anodisation/traitement de surface.
5. Approvisionnement stable en lots de pièces de rechange pour les plaques de montage standard et personnalisées pour les commandes répétées.
Achats et évaluation technique
Valeur fondamentale : moulage/forgeage anti-stress composé, meulage double face ultra-précis, contrôle de qualité interne multiphase strict, motif de trous interchangeable avec les systèmes point zéro grand public de la série 52, personnalisation flexible de la taille/matériau/traitement de surface OEM.
La plaque de fixation à changement rapide 52 pour le serrage de pièces CNC résout les goulots d'étranglement typiques des outils supérieurs des systèmes de fixation à point zéro : dérive de planéité de la surface supérieure, décalage de la position des trous de goujon de traction, déformation de la référence inférieure et courte durée de vie des plaques non traitées fraisées à l'état brut.
Rappels d'évaluation :
1. Confirmez la correspondance avec les spécifications du système de point zéro et vérifiez la compatibilité du modèle de trou de traction avant de passer une commande d'achat.
2. Clarifiez la taille du contour requise, la disposition des trous de la grille, la charge de coupe maximale réelle et les conditions ambiantes de l'atelier (normale/forte corrosion), et choisissez la version légère en fonte d'aluminium ou la version rigide en acier en conséquence.
3. Les articles standard en stock bénéficient d'un délai de livraison court ; sélectionnez l'ingénierie personnalisée OEM pour les exigences spéciales en matière de contour, de disposition des trous ou de traitement de surface.
Directement en usine depuis JWGRIP. Plaque d'outillage supérieure préférée pour les moules, les pièces automobiles et les ensembles de fixations à point zéro à 3 axes/5 axes de la série 52 d'usinage de précision générale.
FAQ
Q1 : Les plaques de fixation standard 52 peuvent-elles correspondre directement aux mandrins à point zéro d'autres marques de la série 52 ?
Les versions standard sont interchangeables uniquement avec les systèmes point zéro de la série 52 dotés d'un modèle de trou de tirette et d'une interface de référence entièrement adaptés. Si le modèle diffère, une plaque personnalisée OEM doit être adoptée.
Q2 : Quels signaux indiquent qu'une plaque de luminaire doit être remplacée ou rectifiée ?
Remplacez ou rectifiez une fois que la planéité de la surface supérieure tombe hors tolérance, que la référence inférieure présente une bosse/déformation ou que le positionnement répété ne peut pas être restauré après un nettoyage approfondi du mandrin et de la plaque.
Q3 : Des cales ou du papier peuvent-ils être placés sous la plaque pour régler la hauteur ?
Non. Toute couche sandwich entre le fond de la plaque et la face de référence du mandrin détruit la précision de répétition. Le réglage de la hauteur doit être effectué par meulage de précision de la référence de la plaque elle-même.
Q4 : Tôle en fonte d'aluminium ou tôle d'acier : laquelle choisir ?
L'aluminium moulé est plus léger, plus rapide à remplacer et convient aux coupes légères à moyennes ; les versions en acier (ou en fonte) offrent une rigidité et une rétention de planéité plus élevées pour les moules et les découpes robustes. Choisissez en fonction de votre charge de coupe et des exigences dynamiques de la machine.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.

Recommandations d'actualités