- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







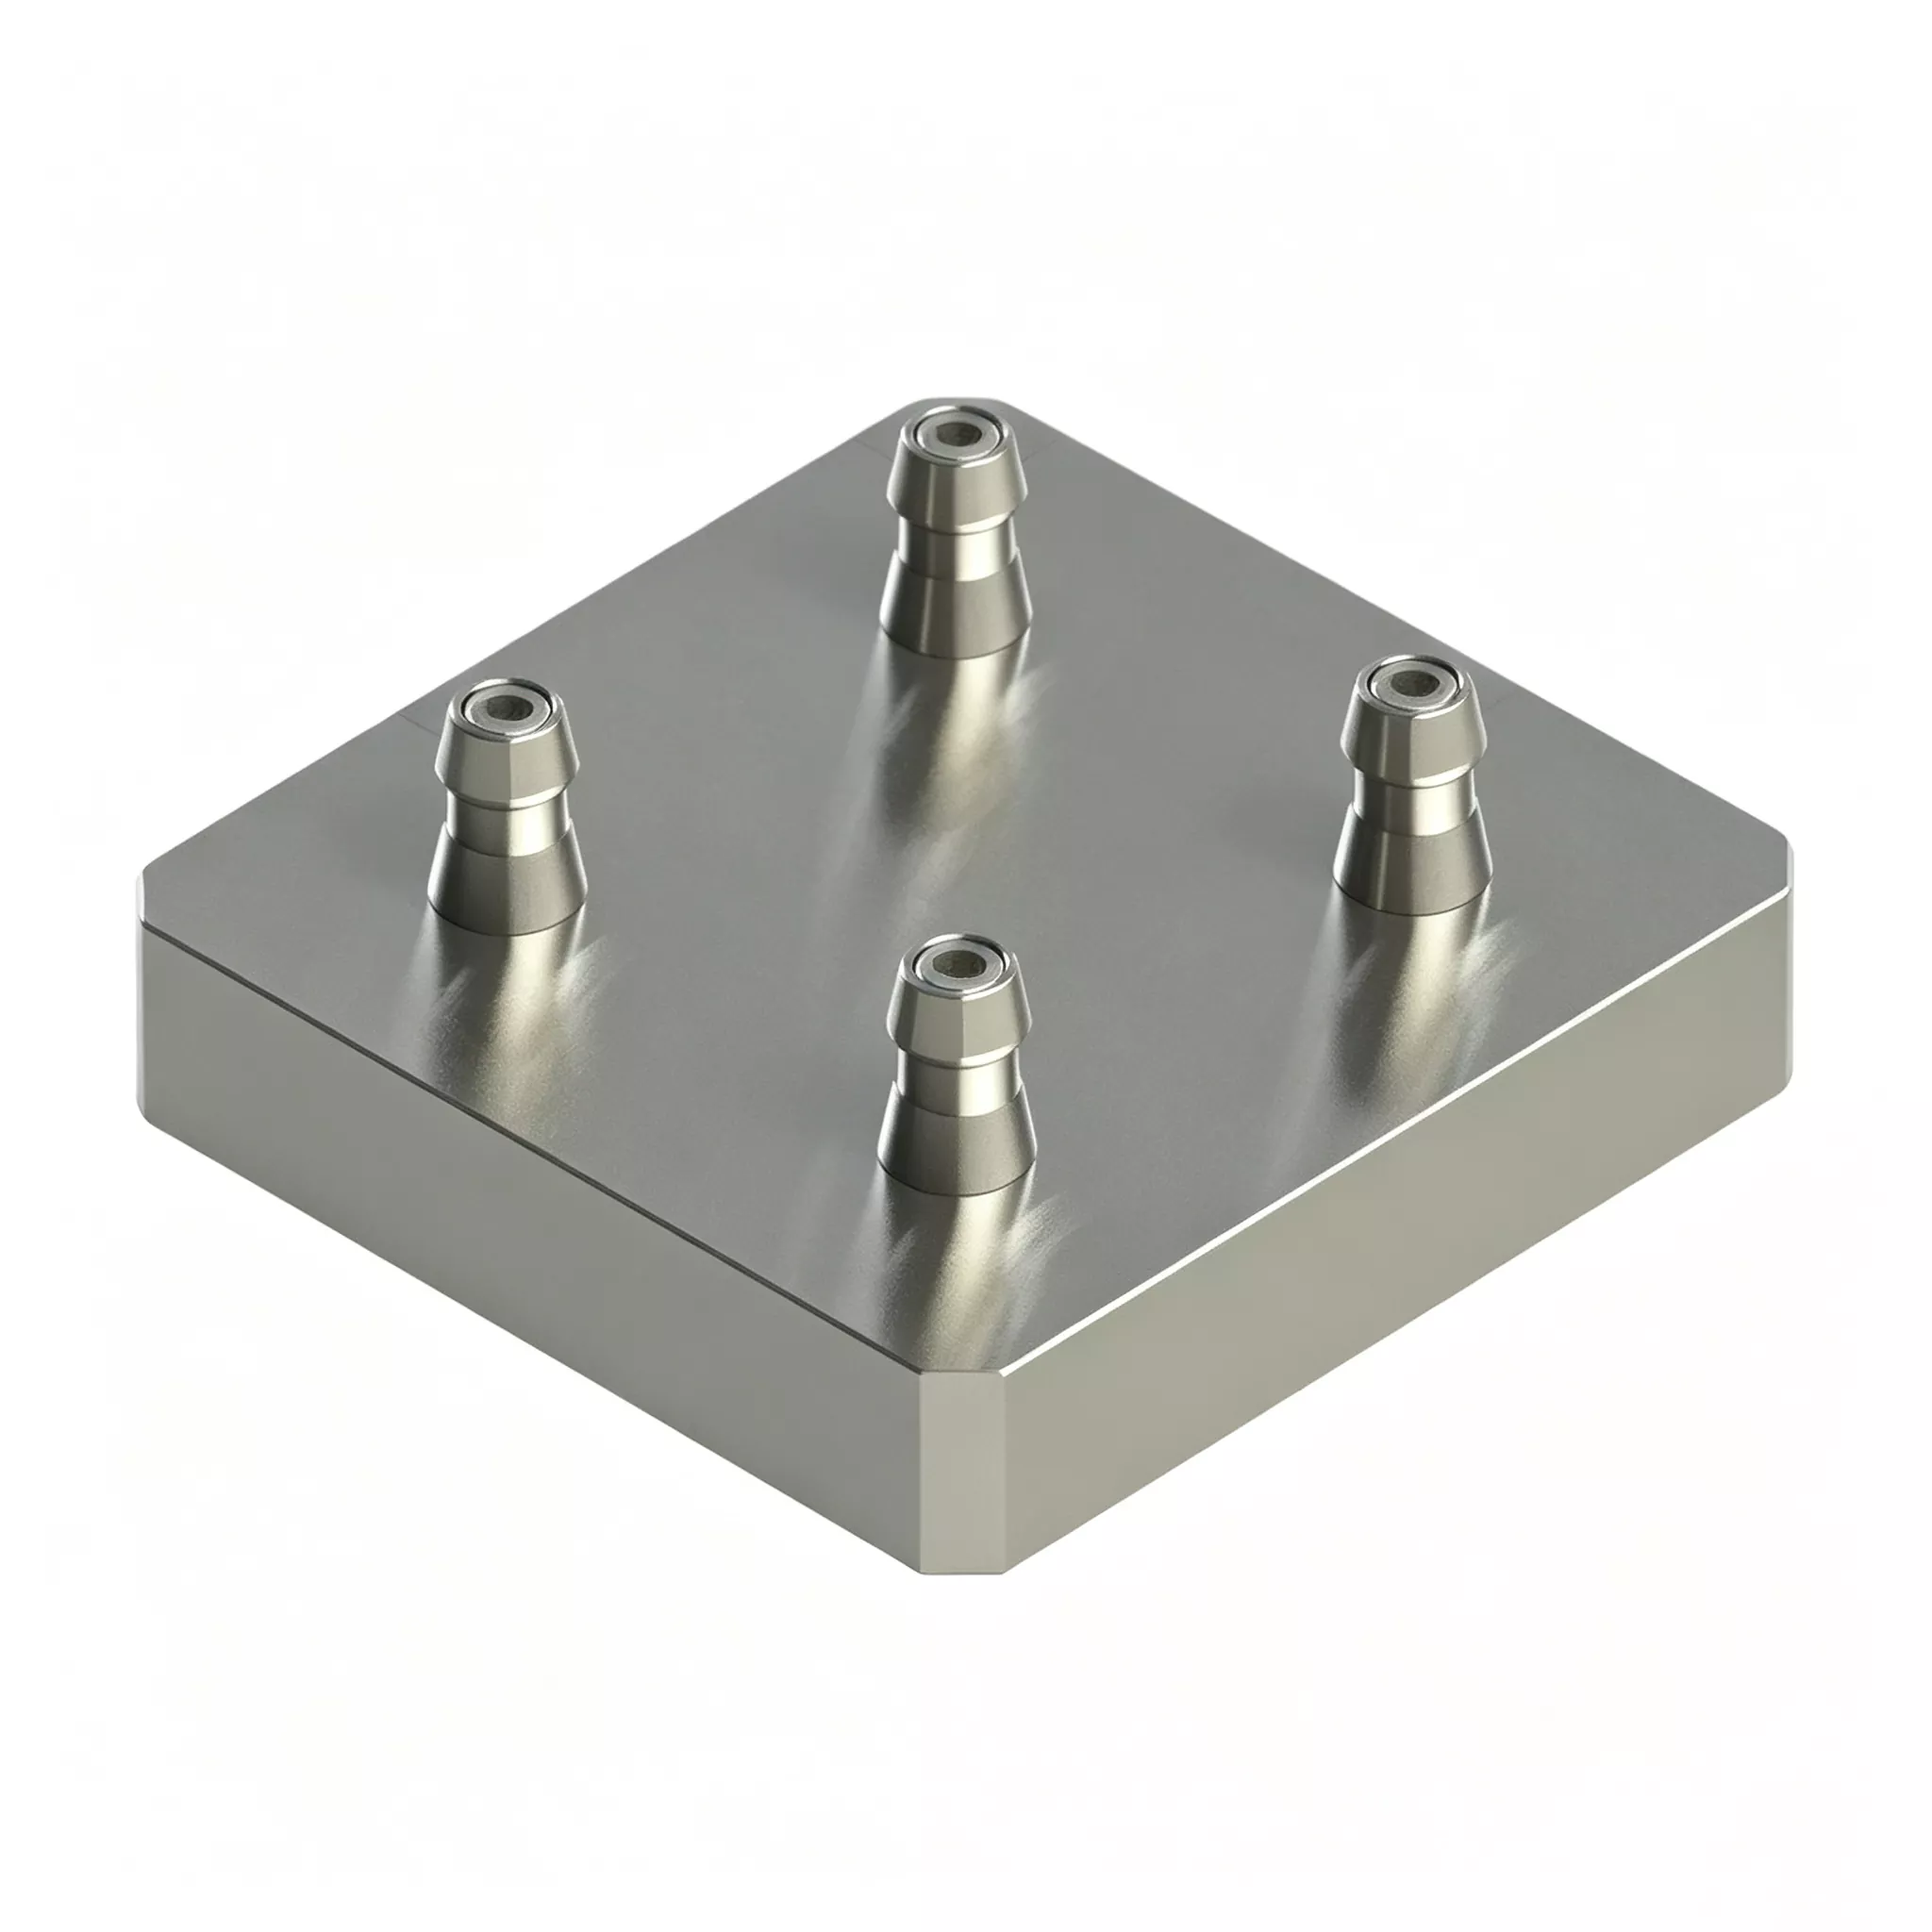
Palette de point zéro à quatre centres pour montage CNC
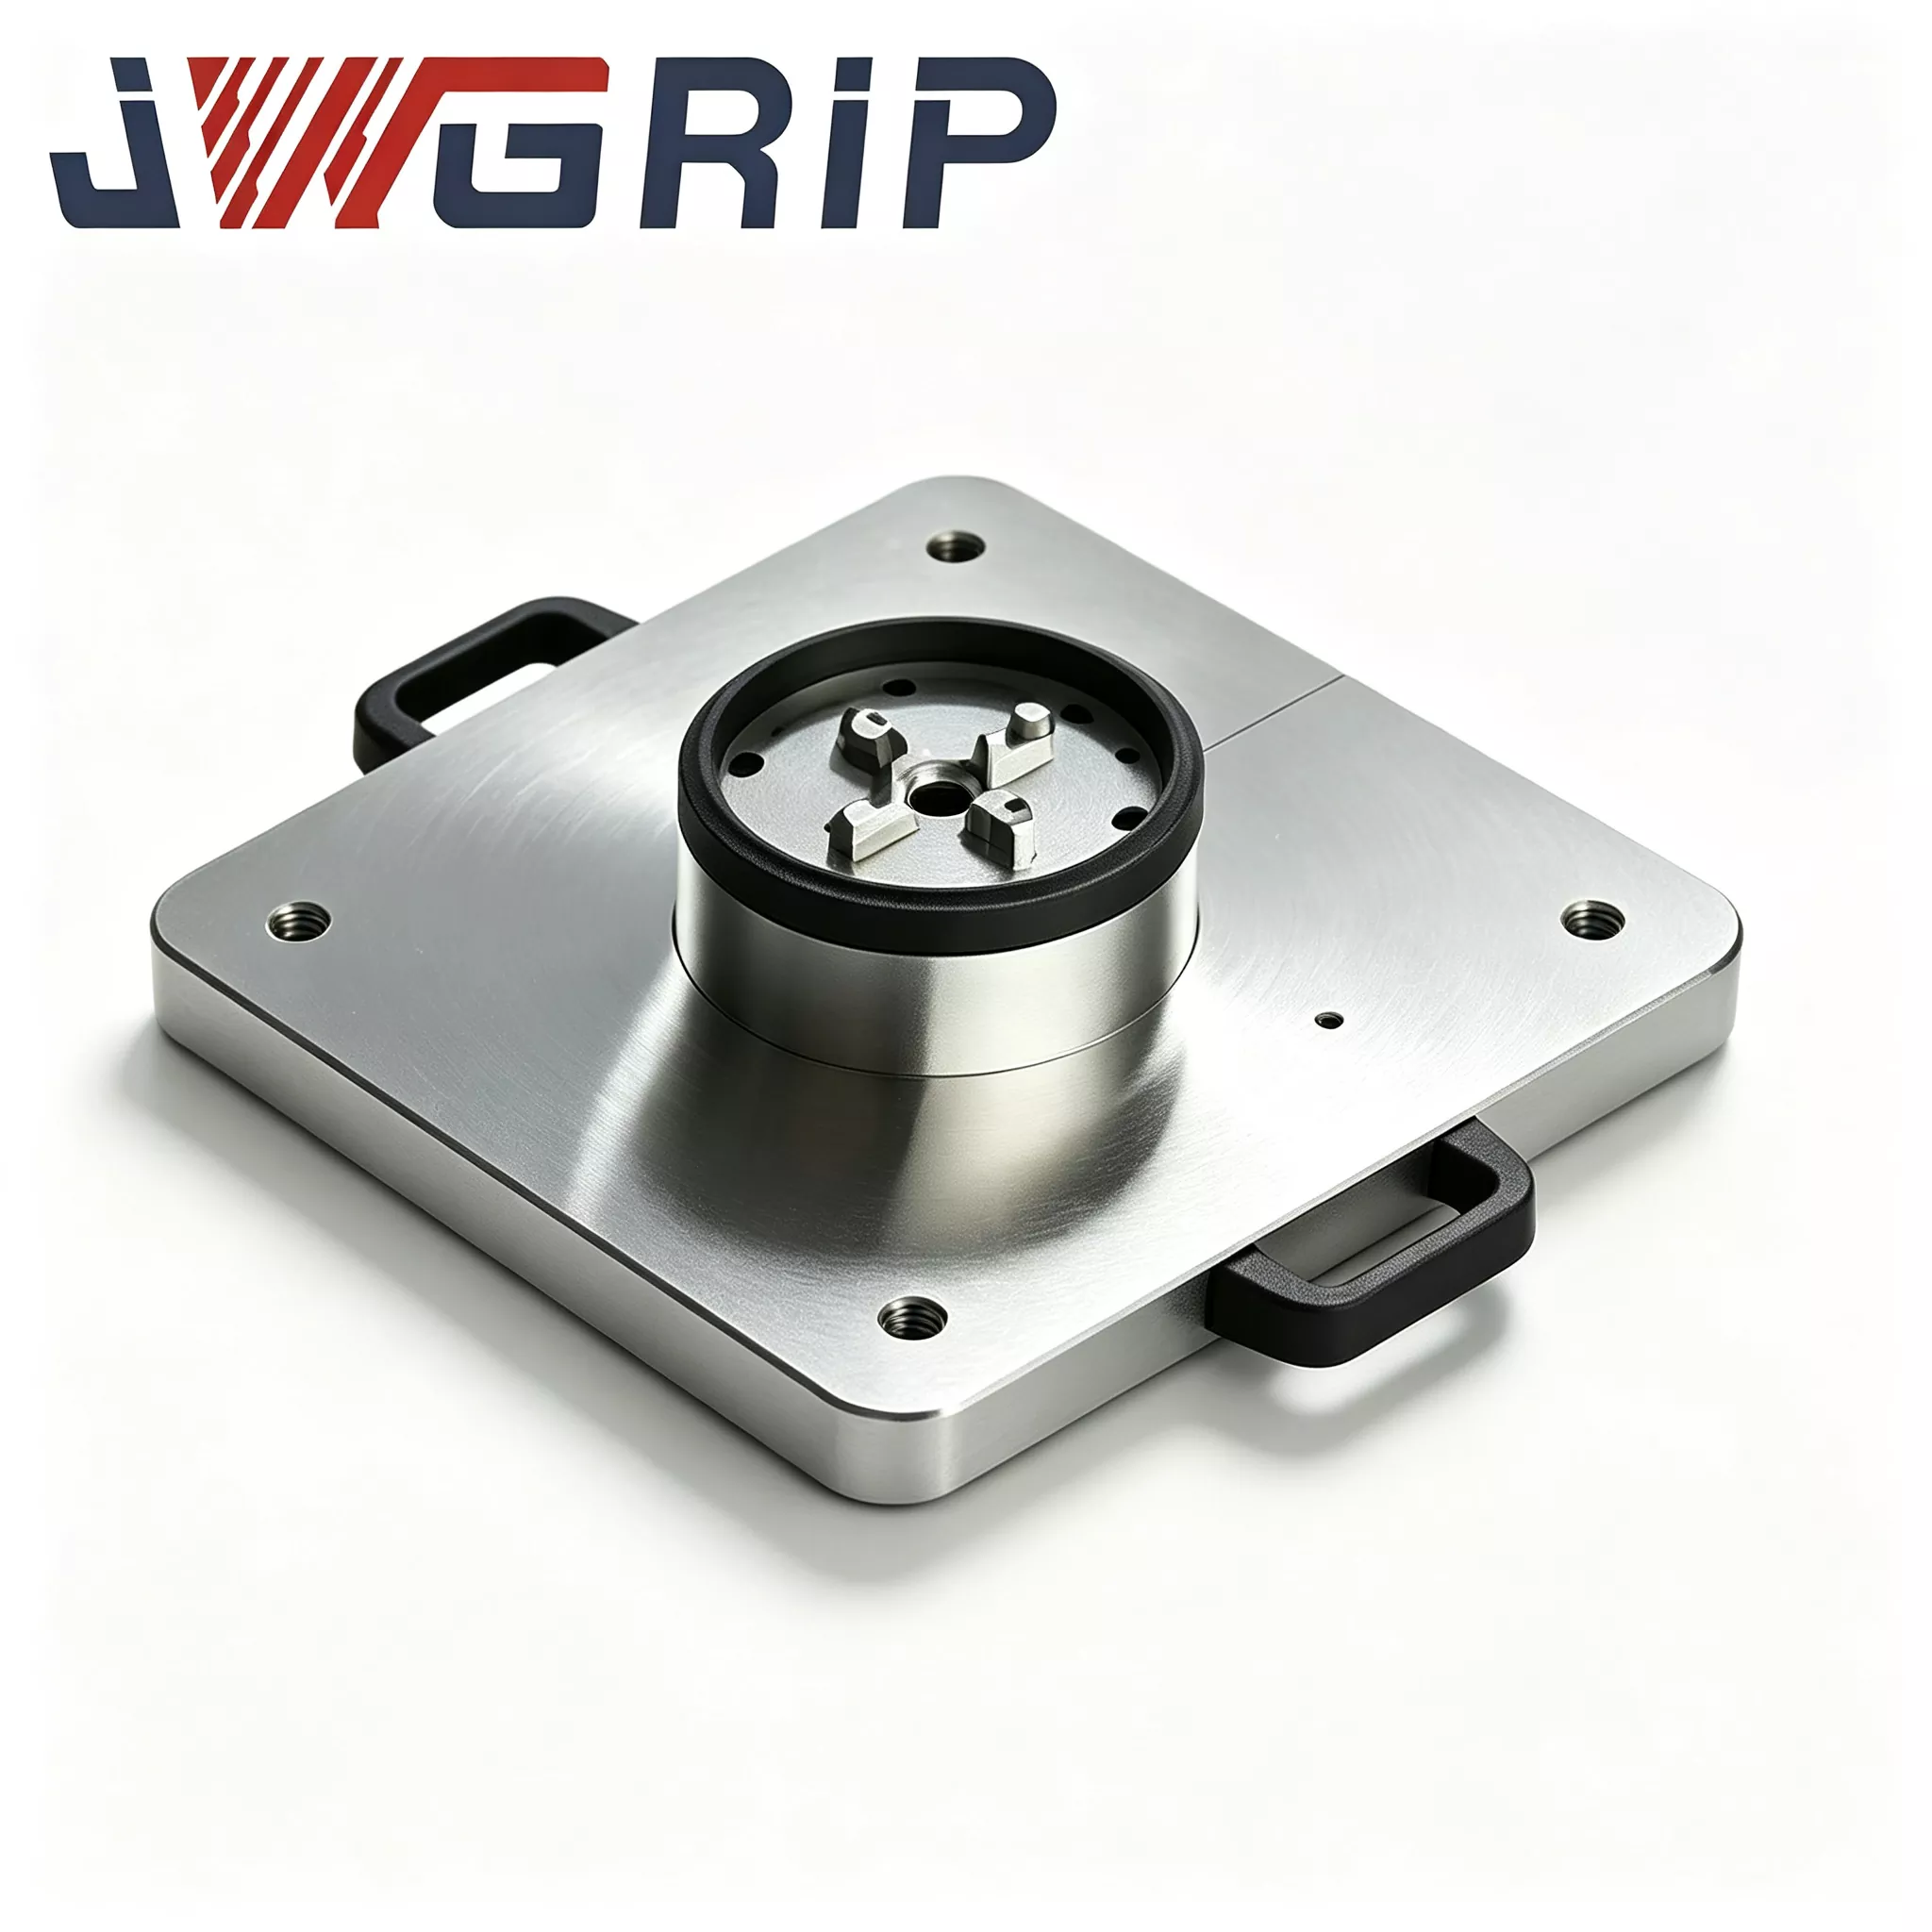
JWGRIP est le fabricant et fournisseur de palette professionnelle à point zéro à quatre centres pour montage CNC en Chine. La palette à quatre centres zéro point appartient à la série de palettes zéro point et est développée pour les scénarios de production en mode mixte à haut mélange et à faible volume qui prévalent dans l'industrie d'usinage moderne. Bienvenue à vous renseigner !
Cette palette point zéro à quatre centres pour montage CNC peut résoudre efficacement les problèmes de production flexible. Les quatre unités complètes de positionnement du point zéro sont intégrées dans une base globale compacte et les quatre postes de travail sont totalement indépendants. Les utilisateurs peuvent serrer simultanément quatre pièces identiques ou installer quatre dispositifs différents pour un traitement sur lignes mixtes. Il n’est pas nécessaire d’assembler plusieurs magasins sur site. Les positions et hauteurs de tous les postes de travail ont été calibrées avant de quitter l'usine pour assurer la cohérence.
Composition matérielle de base
La palette point zéro à quatre centres JWGRIP 120 × 120 comprend les assemblages suivants :
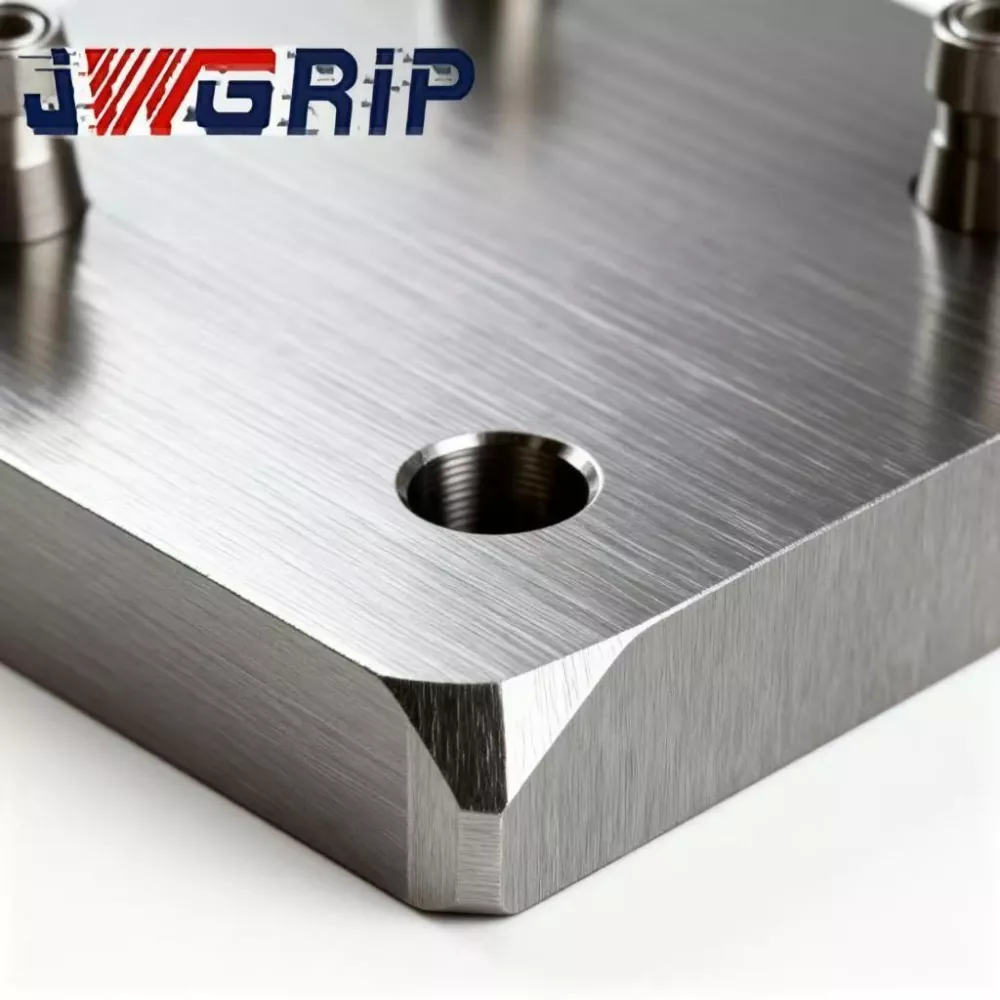
· Base de palette monolithique en acier allié forgé et trempé
· Quatre ensembles de verrouillage de bagues point zéro indépendants en disposition matricielle
· Module de distribution pneumatique synchrone intégré
· Grainures de dérivation de copeaux individuelles pour chaque station de localisation
· Port de service d'air comprimé
· Plaques de protection pour couvrir les stations inutilisées
Son principal différenciateur par rapport aux appareils multi-stations ordinaires : quatre stations fonctionnent de manière totalement indépendante les unes des autres.
Deux modes de production pratiques
Mode 1 : Production de masse sur quatre stations pour des pièces identiques
1. Installez quatre bases de luminaires équipées de goujons à tirer sur les quatre stations.
2. Fournir de l'air comprimé de 0,5 à 0,7 MPa ; le module pneumatique synchrone verrouille les quatre ensembles de bagues en même temps.
3. Le signal de confirmation de verrouillage est renvoyé au système CNC et la machine exécute des cycles de coupe.
4. Une fois l'usinage terminé, relâchez la pression d'air pour le déverrouillage. Quatre pièces finies sont retirées en un seul cycle pour augmenter le débit horaire.
Mode 2 : Usinage flexible sur lignes mixtes pour différentes pièces
1. Chargez les montages correspondant à quatre pièces distinctes sur des stations distinctes.
2. Appliquez de l'air comprimé pour verrouiller toutes les stations. La CNC exécute des programmes d'usinage dédiés de manière séquentielle pour chaque station.
3. Lorsque la production d'une seule commande est terminée, remplacez uniquement le luminaire sur la station cible concernée. Les stations restantes restent bloquées sans démontage complet.
4. Réduit considérablement les temps d'arrêt lors des changements fréquents de produits.
Conception technique
· La base en acier allié subit un vieillissement de détente en deux tours : premier vieillissement après ébauche, vieillissement secondaire après semi-finition. Les contraintes de serrage répétées, les variations de température ambiante et les vibrations de coupe continues sont courantes dans les ateliers à mode mixte. Une libération inadéquate des contraintes provoque une micro-déformation invisible et ruine la précision de positionnement multi-stations. Le double vieillissement JWGRIP maximise la libération des contraintes internes pour une géométrie stable à long terme.
· Les bagues de positionnement sont en acier à roulement très résistant à l'usure. Les alésages intérieurs reçoivent une super-finition de trempe et d'affûtage pour garantir des performances de localisation indépendantes et fiables pour chaque station.
· La tolérance de position et la différence de hauteur d'une station à l'autre sont strictement contrôlées pour satisfaire aux exigences de stabilité de la production des lignes mixtes.
Avantages principaux
1. Réduisez les temps d'arrêt causés par les changements de commandes fréquents
Il n'est pas nécessaire de démonter chaque luminaire lors du changement de produit. Seules les stations nécessitant des appareils de nouvelle commande sont échangées ; d'autres stations continuent de fonctionner. Le temps d’inactivité des machines diminue considérablement dans les environnements de commandes à faible volume et à forte diversité.
2. Éliminez les erreurs d'assemblage d'origine humaine sur plusieurs palettes discrètes
L'empilage manuel et le montage de palettes point zéro séparées peuvent créer un écart de position de 7 à 8 μm. JWGRIP réalise en interne un étalonnage multistation complet : tolérance de position ≤ ± 0,004 mm, différence de hauteur entre stations ≤ 0,0025 mm. Cela permet d'économiser des heures de travail d'installation et de réglage sur site.
3. Un seul matériel couvre à la fois les tâches à volume de masse et les tâches à volume élevé et faible.
Exécutez l'usinage de quatre pièces identiques pour un débit maximal lors des commandes de gros lots. Passez en mode lignes mixtes pour les commandes fragmentées. Pas besoin d'acheter des accessoires séparés pour deux scénarios de production, ce qui réduit les investissements en immobilisations.
4. Maximisez la réutilisation des équipements de luminaires existants grâce à la compatibilité avec les goujons à tirette à point zéro standard D20.
Les bases de fixation à point zéro de petite taille existantes dans l'atelier peuvent être réutilisées directement après la mise à niveau des goujons de traction standard D20. Évitez la remise à neuf complète des luminaires et préservez les investissements antérieurs en matière de luminaires.
5. Conception de rainure de dérivation de puce indépendante par station
Les copeaux de fer et d'aluminium s'écoulent à travers des rainures dédiées à chaque station. Le piégeage des copeaux à l’intérieur des espaces entre les bagues de positionnement est considérablement réduit. Dans des conditions de changement fréquent de lignes mixtes, la fréquence de nettoyage diminue et le risque de défaillance de positionnement déclenché par une puce est atténué.
Cas réels
Cas 1 : processeur d’accessoires pour dispositifs médicaux
Ce client reçoit des commandes typiques à faible volume et à forte diversité, passant entre 3 à 5 variantes de pièces miniatures chaque jour ouvrable.
· Avant la mise à niveau : des palettes point zéro à station unique étaient utilisées. Chaque changement nécessitait le retrait, le nettoyage, le resserrage et l'indication du luminaire, ce qui prenait 40 à 60 minutes. De grandes quantités d’heures machine ont été gaspillées en travaux de configuration.
· Après le déploiement de plusieurs palettes à point zéro à quatre centres JWGRIP et l'adoption du mode d'usinage à lignes mixtes : le démontage complet des fixations n'est plus nécessaire. Seuls les appareils de la station cible sont remplacés. Le temps de changement moyen tombe à 8-15 minutes.
· Les statistiques de production semestrielles révèlent que l'utilisation des machines-outils a augmenté de 24 %. L’usine peut accepter des commandes clients plus fragmentées sans acheter de machines CNC supplémentaires.
Cas 2 : Sous-traitant de composants 3C dans le delta de la rivière des Perles
Cet atelier gère à la fois les commandes de masse élevées et les travaux d'échantillonnage en petits lots sur les mêmes machines CNC.
· Pendant les périodes de commandes en masse : quatre stations traitent des pièces identiques pour un débit élevé.
· Lorsque des tâches d'échantillonnage en petits lots arrivent : occupez une ou deux stations pour la production d'échantillons pendant que d'autres stations poursuivent la production de masse.
· Le traitement des échantillons n'interrompt plus le rythme de production de masse et le délai de livraison des échantillons est considérablement réduit.
Flux de travail de production complet
① Forgeage et trempe d'ébauches en acier allié
② Ebauche
③ Premier vieillissement anti-stress
④ Semi-finition
⑤ Vieillissement secondaire avec soulagement du stress
⑥ Meuleuse 5 axes : meuler tous les trous de montage des bagues dans le cadre d'une configuration de serrage unique
⑦ Emmanchement de la douille
⑧ Ensemble d'étanchéité du circuit d'air
⑨ Test de maintien de pression d'étanchéité à l'air
⑩ Inspection dimensionnelle de la MMT à station complète
⑪ Traitement de protection antirouille
⑫ Emballage antichoc prêt à l'exportation
Liste de contrôle d'inspection
1. Test indépendant de précision de positionnement répété pour chaque station
2. Mesure CMM pour la tolérance de position, la différence de hauteur et le parallélisme sur quatre stations
3. Test d'étanchéité à l'air de 5 minutes ; chute de pression maximale admissible ≤0,02 MPa
4. Test fonctionnel de verrouillage-déverrouillage synchrone cyclique sur quatre stations
Guide de sélection
· Analysez la structure de vos commandes : pour une production de masse dominante à une seule variante, exécutez un usinage de pièces identiques à quatre stations. Si les commandes à volume élevé et faible représentent une part importante, évaluez soigneusement le risque d'interférence physique entre luminaires sur quatre stations pour éviter les collisions.
· Confirmez les spécifications de vos tirettes à point zéro sur site. La version standard correspond aux tirettes D20. Des ensembles de bagues personnalisés peuvent être développés pour des tailles de goujons de traction alternatives.
· Pour l'intégration d'une ligne de production automatisée : garantissez une pression de source d'air stable en atelier entre 0,5 et 0,7 MPa et réservez les points de signal IO pour le système de contrôle PLC.
· Calculez la hauteur totale d'empilage de la pièce à usiner et du luminaire. Simulez la trajectoire de mouvement de l'outil pour éviter la collision outil-palette pendant la coupe. Soumettez les dessins des pièces à l'équipe technique JWGRIP pour une évaluation des interférences si vous avez des incertitudes.
Fonctionnement pratique
1. Montez la palette sur la table de travail de la machine-outil, en serrant les boulons strictement selon les exigences de valeur de couple du manuel d'utilisation de JWGRIP. Un serrage excessif est interdit, car la déformation du corps de base détruirait la précision relative multi-stations.
2. Installez le filtre huile-eau à l'avant de l'entrée d'air comprimé. L'humidité et les impuretés pénétrant dans les bagues déclencheront la rouille, l'abrasion et la dégradation de la précision.
3. Vaporisez un aérosol de lubrifiant sec à l'intérieur des bagues de point zéro toutes les 100 heures de travail cumulées. L'huile moteur liquide est strictement interdite, car l'huile attire les copeaux métalliques et entraîne des blocages de bagues.
4. Nettoyer les trous de positionnement et les rainures de dérivation des copeaux de chaque station avec de l'air comprimé après le changement de luminaire ou à chaque changement d'équipe. Ne laissez jamais de copeaux métalliques sur les surfaces de référence de localisation.
5. Montez des plaques de protection sur les stations inactives pour empêcher les copeaux de fer et le liquide de coupe d'envahir les ensembles de bagues.
6. Évitez l'impact d'objets lourds sur les faces de référence des palettes. La déformation de la base provoquée par une collision ne peut généralement pas être réparée sur site et ruine de manière permanente les performances de positionnement multi-stations.
Assistance après-vente
1. Garantie : la garantie de 12 mois sur l'unité complète couvre les défauts de fabrication, à l'exclusion des erreurs de manipulation humaine. Les réclamations qualifiées bénéficient d’un service gratuit de réparation ou de remplacement de pièces de rechange.
2. Ressources techniques : des documents d'exploitation en ligne et des didacticiels vidéo sont fournis. Une assistance technique à distance payante est disponible pour les projets de commandes en gros.
3. Service de modification personnalisée : l'ajustement des dimensions extérieures, le remplacement des spécifications des goujons de traction et le réarrangement de la disposition des stations sont pris en charge.
4. Échantillon d'évaluation : un échantillon d'évaluation peut être organisé ; L'acheteur prend en charge les frais de transport de l'échantillon.
FAQ
Q1 : L'usinage en ligne mixte de pièces de différentes pièces sur quatre stations interférera-t-il avec la précision mutuelle ?
R : Quatre unités de traversées sont physiquement entièrement indépendantes ; les actions de verrouillage n'interfèrent pas les unes avec les autres. La précision de localisation reste stable tant que les appareils évitent les collisions physiques. Un nettoyage régulier à l’air comprimé de chaque station est toujours recommandé pour éviter les éclaboussures de copeaux sur les surfaces de référence des autres stations.
Q2 : La palette à point zéro à quatre centres pour montage CNC est-elle nécessaire si les changements de petits lots se produisent rarement ?
R : Son avantage en matière de changement par rapport à l'efficacité ne se distingue que par des changements fréquents de variantes chaque semaine. Si la production est principalement orientée vers la masse à une seule variante, les palettes à point zéro à une ou deux stations offrent un meilleur rapport coût-performance.
Q3 : Mes bases de luminaires existantes peuvent-elles être réutilisées sur cette palette ?
R : Les bases de luminaires équipées de goujons de traction à point zéro standard D20 peuvent fonctionner directement. Des ensembles de bagues sur mesure sont requis pour d’autres spécifications de goujons de traction.
Q4 : La palette JWGRIP à quatre centres et point zéro 120 × 120 peut-elle être déployée sur des machines CNC à 5 axes ?
R : Il est compatible avec les équipements à 5 axes. Calculez la hauteur totale de la pièce à usiner et du dispositif de fixation pour évaluer le risque de collision avec inclinaison de la broche. Les dessins des pièces peuvent être soumis pour évaluation technique JWGRIP lors de la phase de sélection.
Note de référence sur les achats
De nombreuses usines envisagent d'acheter de grandes quantités de luminaires personnalisés à usage spécial pour la mise à niveau de leurs lignes flexibles. Cela entraîne des dépenses d'investissement élevées et le risque que les luminaires deviennent inutilisés une fois les commandes modifiées.
La valeur fondamentale de la palette point zéro à quatre centres JWGRIP pour montage CNC réside dans la prise en charge à la fois de la production en masse et de la fabrication en lignes mixtes à haut mix au sein d'une seule unité matérielle. Il maximise la réutilisation des bases de luminaires existantes des clients, contrôle les coûts de mise à niveau de la production et soulage les problèmes d’efficacité liés au changement causés par des commandes fragmentées. Il est bien adapté aux projets de mise à niveau flexibles pour les fabricants de traitement de composants de petite et moyenne taille.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.
Recommandations d'actualités