- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







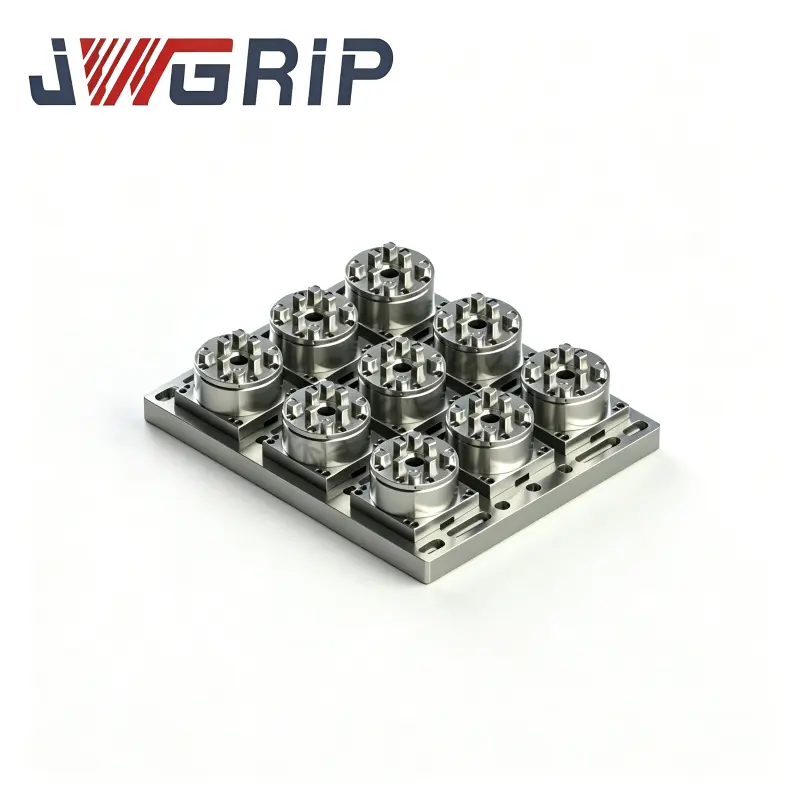
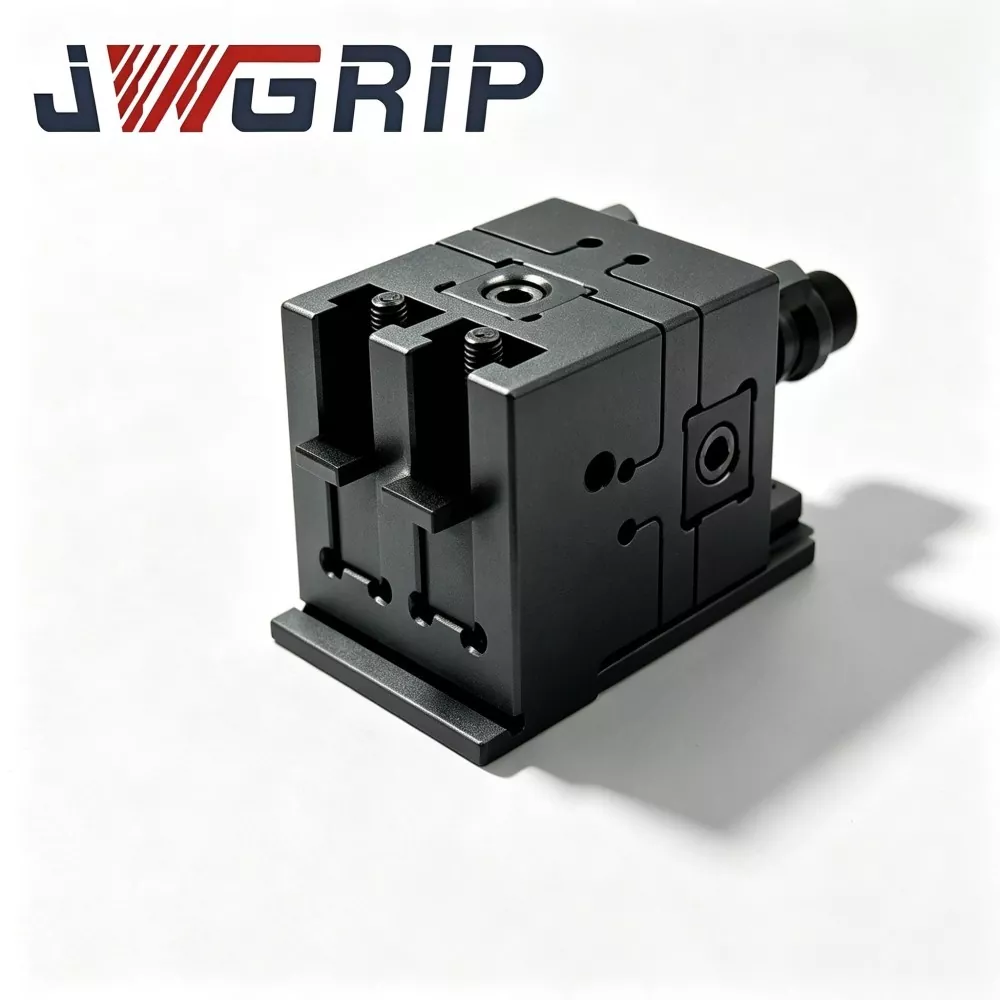
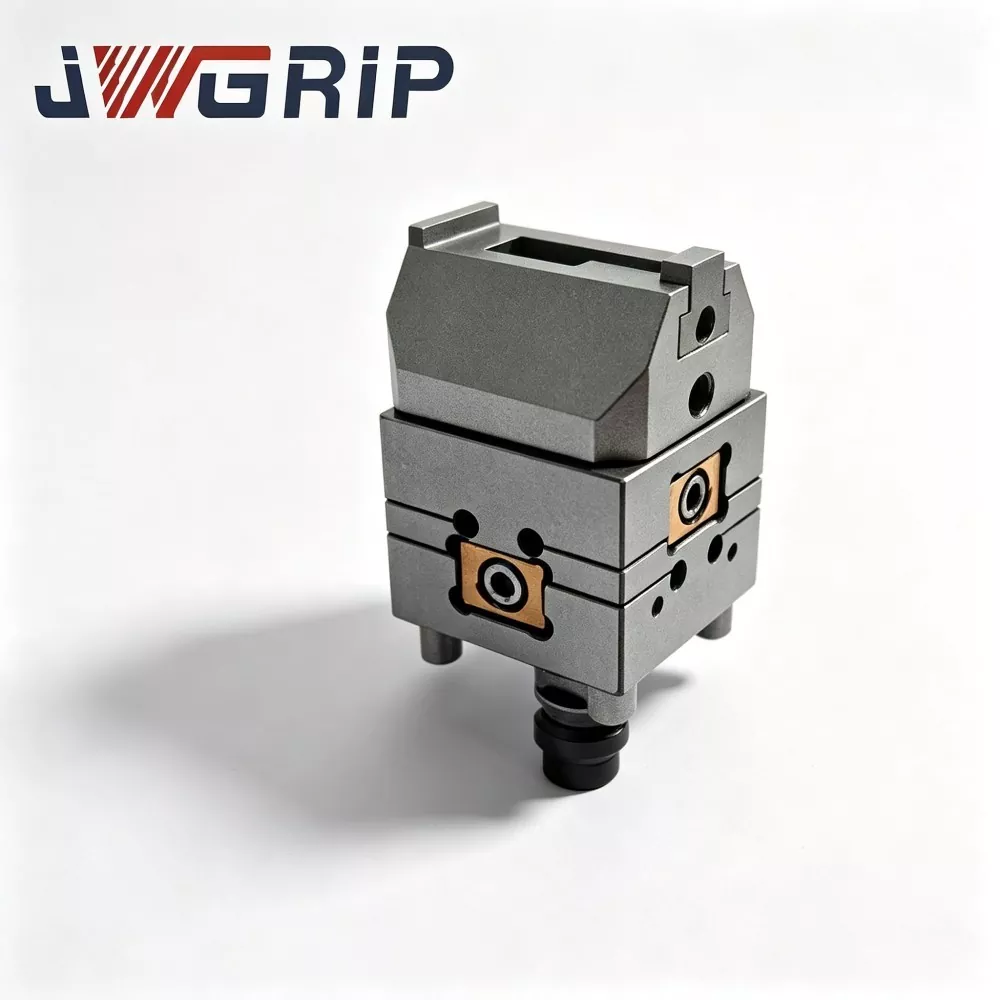
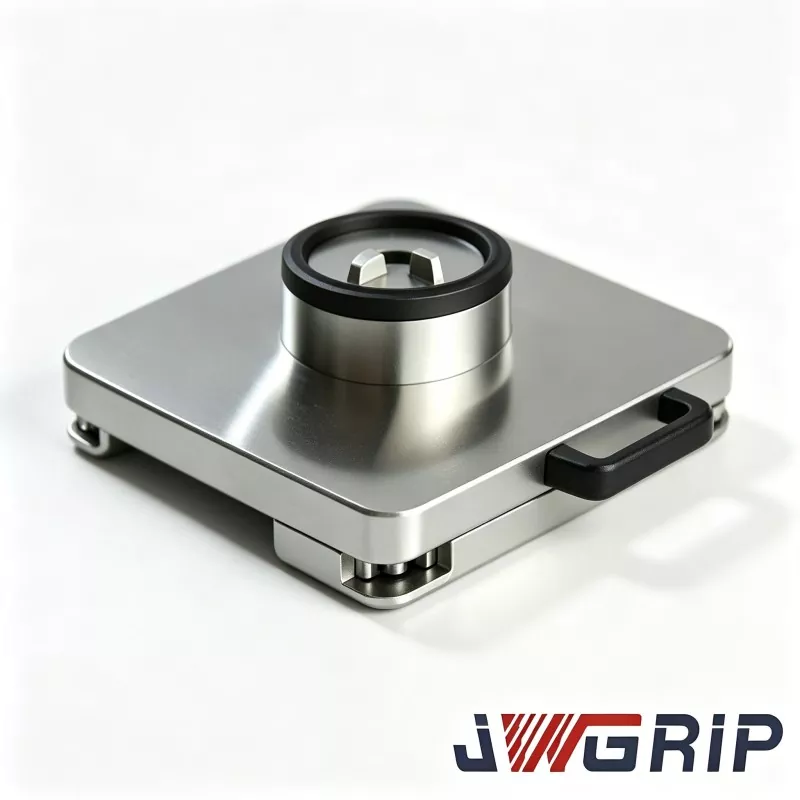
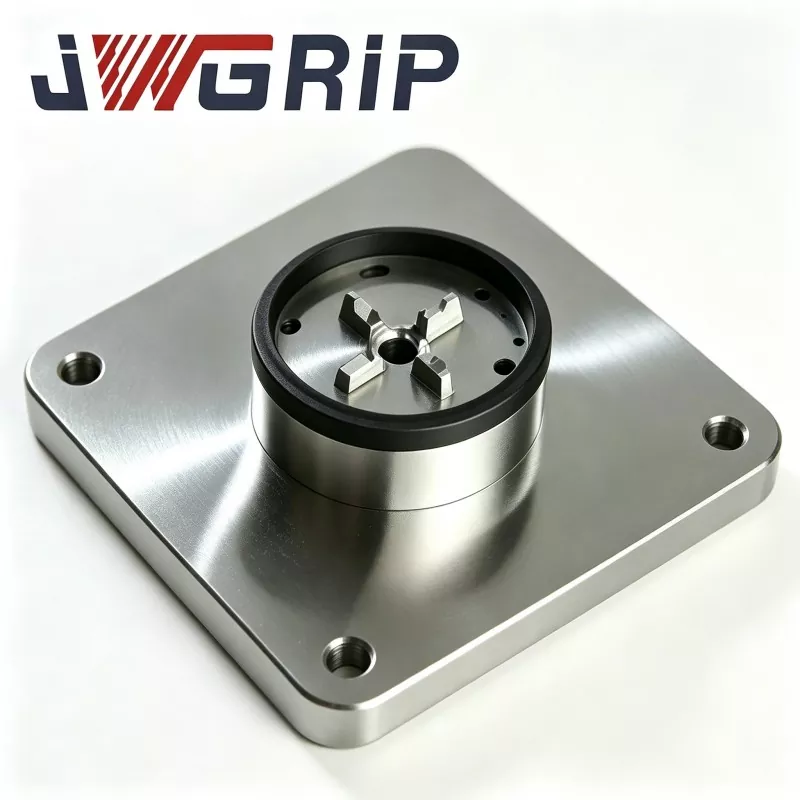
Palette point zéro automatisée avec mandrin motorisé
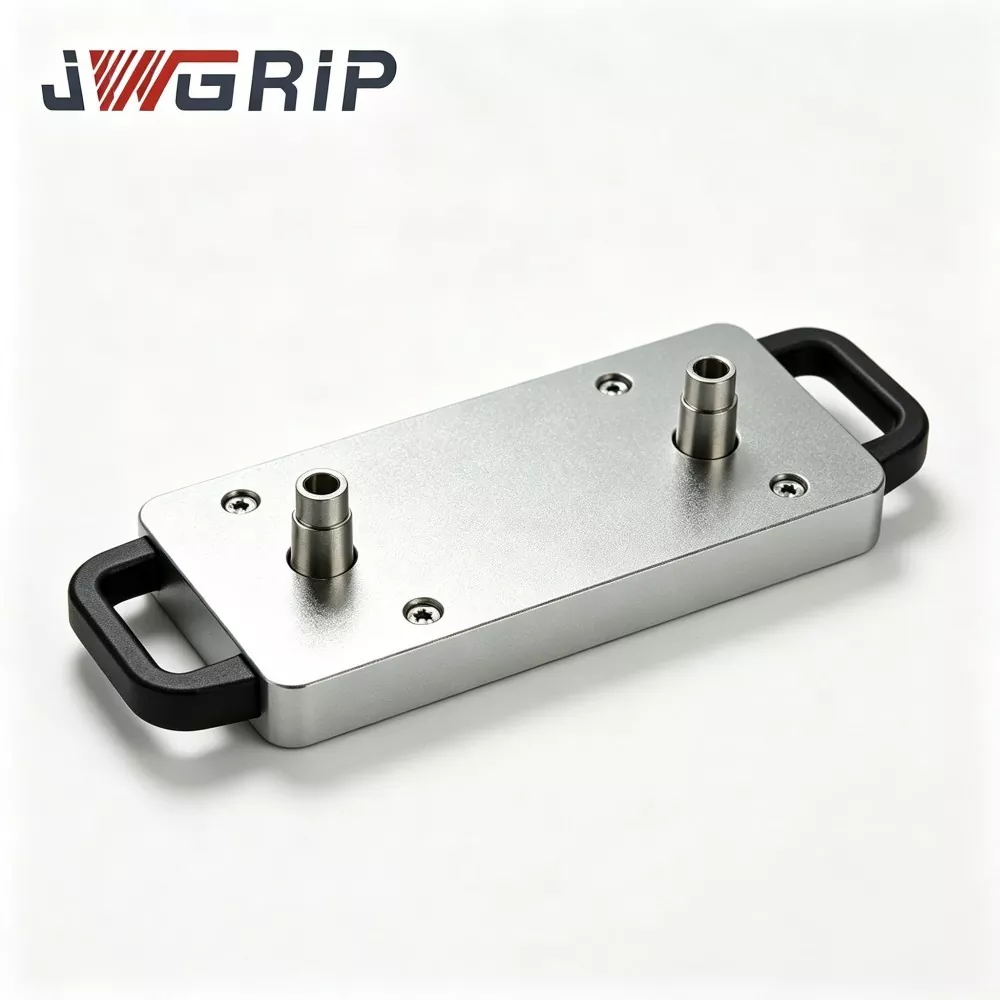
JWGRIP est le fabricant et fournisseur de palettes professionnelles automatisées à point zéro avec mandrin électrique en Chine. Il s'agit d'un dispositif de positionnement du point zéro intégré spécialement conçu pour les lignes de production CNC flexibles et sans pilote. Il intègre le composant de référence de positionnement du point zéro et l'unité de verrouillage pneumatique du mandrin dans un seul dispositif, éliminant ainsi le besoin d'acheter des plaques d'adaptation multicouches supplémentaires ou des accessoires de mandrin séparés. Il peut être directement installé et fixé sur la table de travail de la machine-outil et connecté aux pinces du robot industriel.
La palette automatisée de point zéro avec mandrin électrique peut réaliser un positionnement automatique, un serrage automatique et un dégagement automatique une fois la pièce serrée. Il a été largement utilisé dans le traitement de pièces moulées sous pression en alliage d'aluminium automobile, la production à grande échelle de composants structurels métalliques pour l'électronique grand public 3C et les unités de traitement automatiques d'électrodes en graphite dans les ateliers de moulage.
Composition du produit et flux de travail
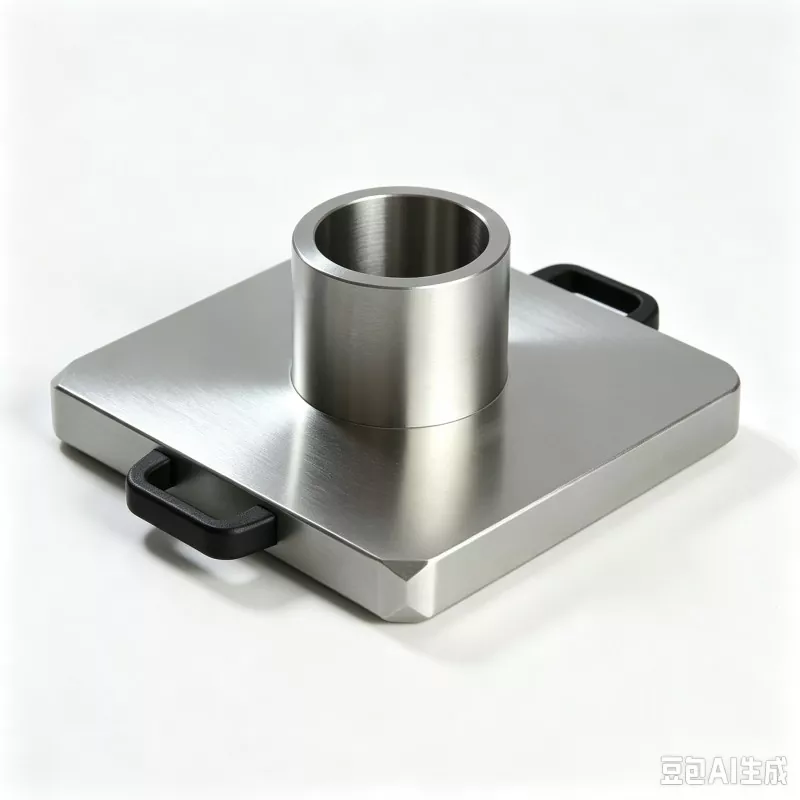
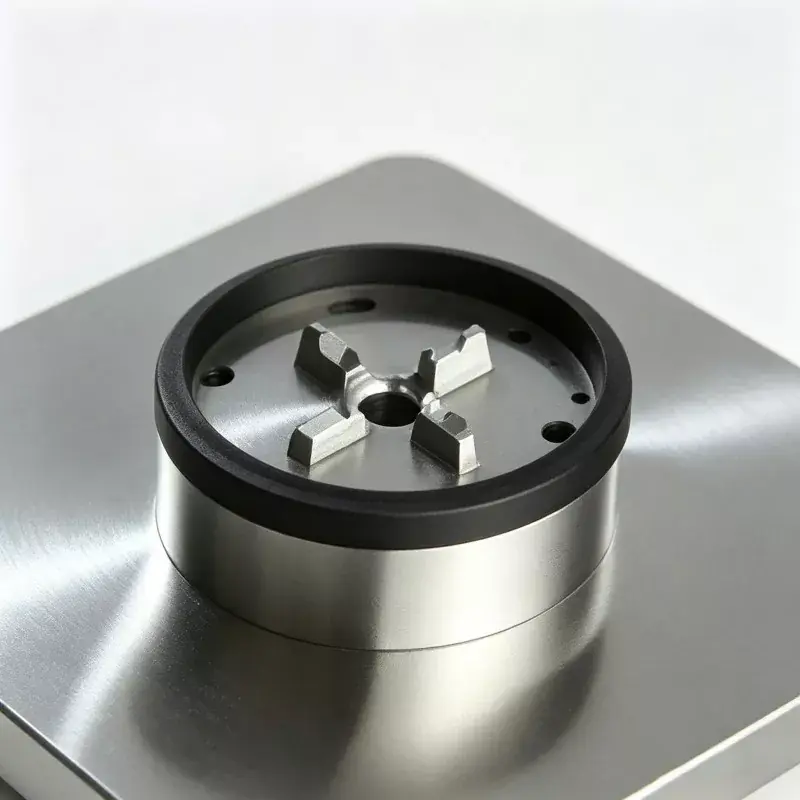
La palette automatisée Zero Point avec Power Chuck appartient à la série Zero Point Pallet. Il est principalement composé de quatre composants principaux : le corps de base de la palette, l'ensemble de manchon de positionnement du point zéro de haute précision, le module d'entraînement pneumatique et le dispositif de mandrin à puissance synchrone.
Le flux de travail complet est le suivant : Le robot industriel récupère la base de fixation de la pièce chargée et la place sur le plan de référence de la palette. Le manchon de positionnement du point zéro complète le positionnement initial. Lorsque le capteur intégré détecte la position avec précision, il envoie un signal au système de contrôle PLC.
Le PLC démarre le circuit pneumatique et l'unité pneumatique intégrée entraîne le dispositif de serrage électrique pour qu'il se déplace de manière synchrone vers l'intérieur, obtenant ainsi un serrage radial uniforme de la base du dispositif.
Une fois le serrage terminé, un signal de confirmation électrique est envoyé à la machine-outil CNC et le cycle de traitement de coupe commence.
Lorsque le programme d'usinage se termine, la machine-outil envoie un signal de fin et le circuit pneumatique relâche la pression. Le dispositif de mandrin s'ouvre de manière synchrone et le robot retire la pièce terminée avec le dispositif, préparant ainsi le prochain cycle de chargement.
L'ensemble du processus ne nécessite pas de serrage manuel des boulons ni d'indication et d'alignement manuels.

Avantages du processus
L'ébauche de la plaque de base est fabriquée en acier allié forgé et subit deux processus complets de traitement thermique de soulagement des contraintes pour éliminer les contraintes résiduelles internes générées lors du processus d'usinage CNC.
De nombreux concurrents low-cost omettent cette étape cruciale. Si la contrainte résiduelle interne dans le matériau de base est importante, les opérations de serrage répétées en atelier et les changements de température dus aux cycles jour-nuit peuvent provoquer des déformations microscopiques invisibles à l'œil nu sur le plan de référence de référence.
Cela entraînera des écarts de taille continus dans les pièces usinées et entraînera une perte importante de déchets.
Chaque pièce de matière première de notre usine complète strictement le processus de recuit complet. Cette norme est issue de plus de dix ans d’expérience pratique en ingénierie et sert à de nombreux projets de montages automatisés CNC. La bague de positionnement est fabriquée en acier à roulement hautement résistant à l'usure, subit un traitement de trempe et de revenu, et est combinée avec un meulage fin du trou interne et un traitement ultra-fin pour minimiser l'écart entre les surfaces de positionnement et garantir des performances de positionnement stables même après d'innombrables cycles de remplacement.
Avantages principaux
1. Conception structurelle monobloc intégrée
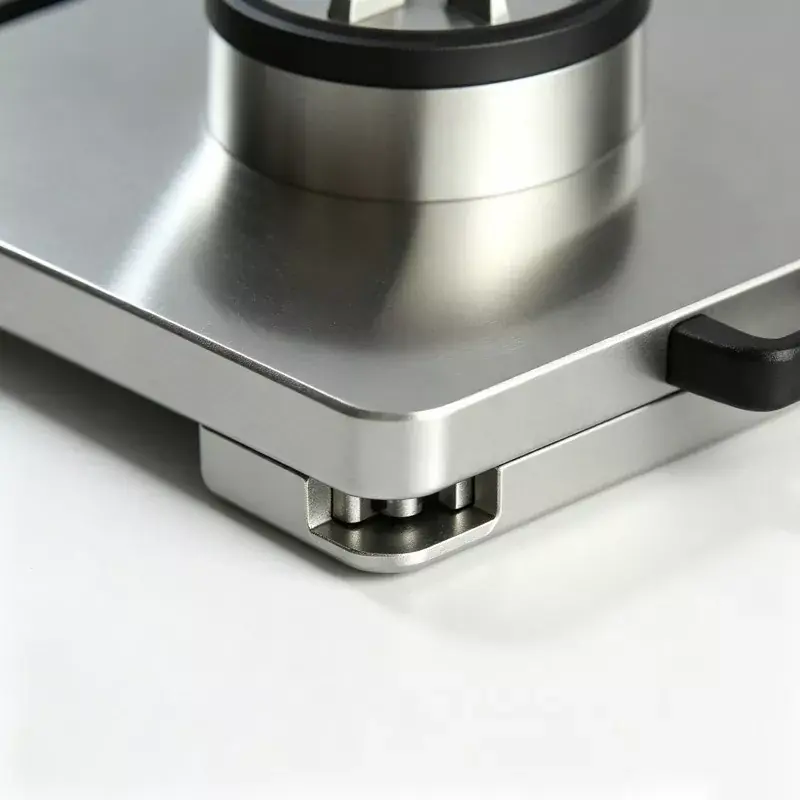
La conception monobloc intégrée permet d'économiser de l'espace de montage sur la table de travail de la machine-outil et élimine les erreurs d'assemblage accumulées causées par les plaques d'adaptation multicouches. Les solutions traditionnelles de type divisé nécessitent l'empilage de palettes à point zéro, de plaques de base d'adaptateur et de mandrins indépendants, où l'empilement de 2 à 3 plaques peut générer un écart de positionnement accumulé supplémentaire de 3 à 5 μm. Notre conception intégrée monolithique évite ces sources d'erreurs, réduit le nombre d'accessoires achetés et réduit les coûts de gestion des pièces de rechange pour les clients finaux.
2. Répétez la précision du positionnement
La palette offre une précision de positionnement répétée stable de ± 2 μm. Les alésages intérieurs des bagues de positionnement sont traités par superfinition par affûtage. Chaque palette est soumise à une inspection de précision à 100 % avant la livraison, et chaque unité est expédiée avec un rapport d'inspection original sur papier qui peut être fourni pour vérification à la demande des acheteurs étrangers.
3. Intégration d'automatisation native
Les ports pneumatiques standardisés et les interfaces de sortie de signal électrique NPN sont réservés, ce qui rend la palette compatible avec plusieurs marques de robots industriels grand public sur le marché. Il soutient véritablement la production de nuit sans surveillance. Selon les données réelles de rénovation d'un utilisateur final national de pièces automobiles, le temps de cycle de changement de luminaire est passé de 12 à 15 minutes du manuel d'origine à 45 secondes après le déploiement de nos palettes, sans qu'aucun opérateur ne soit obligé de rester sur site pendant les quarts de nuit.
4. Sortie de force de serrage élevée
L'unité de mandrin pneumatique intégrée fournit une force de serrage maximale allant jusqu'à 45 kN, capable de résister à l'impact de coupe généré par l'usinage à forte avance des pièces en acier moulé et en fonte d'aluminium, réduisant ainsi efficacement le risque de déplacement et de desserrage des fixations pendant les opérations de coupe.
5. Entretien pratique et coût des pièces de rechange contrôlable
Les ensembles de mâchoires de mandrin peuvent être démontés et remplacés individuellement sans retirer la palette entière de la table de travail de la machine-outil. Lorsque les mâchoires subissent une abrasion ou des dommages, les clients n'ont qu'à acheter les pièces de rechange correspondantes plutôt que de remplacer l'ensemble du jeu de palettes, ce qui réduit efficacement les investissements dans la maintenance des équipements à long terme.
Cas clients réels
La palette automatisée à point zéro avec mandrin motorisé est principalement utilisée dans trois catégories de lignes de production : les lignes de production CNC sans pilote pour les composants automobiles, les lignes de production en série pour les pièces structurelles métalliques 3C et les cellules d'usinage automatisées flexibles à électrodes de graphite dans les usines de moules.
Cas 1 :Un fabricant national de pièces automobiles à grande échelle a modernisé deux lignes de production automatisées CNC flexibles avec un total de 16 ensembles de palettes automatisées à point zéro avec mandrin motorisé pour l'usinage de moulage sous pression d'aluminium. Avant la mise à niveau, les opérateurs avaient besoin d'une indication et d'un alignement manuels pour chaque changement de luminaire, ce qui consommait environ 13 minutes par lot. Après le déploiement de nos palettes automatisées point zéro, le robot effectue tous les travaux de chargement-déchargement, de positionnement et de serrage. Le cycle de changement unique se raccourcit à 42-50 secondes. Un quart de nuit sans surveillance est réalisé. Selon les statistiques de production continue sur trois mois, la capacité de production mensuelle au niveau des ateliers augmente de 22 pour cent. La cohérence dimensionnelle des lots de pièces s’améliore évidemment et le taux de rejet diminue considérablement.
Cas 2 :Une entreprise de fabrication de moules à grande échelle située dans le delta de la rivière des Perles installe plusieurs ensembles de cette palette automatisée à l'intérieur de cellules d'usinage automatisées à électrodes de graphite. Toutes les bases d'électrodes adoptent des dimensions standard unifiées. Les opérateurs ne répètent plus les indications manuelles pour chaque tâche d'usinage d'électrodes. La cohérence dimensionnelle des électrodes finies s'améliore considérablement et l'intensité du travail répétitif pour le personnel de l'atelier de moulage diminue. Positions d'image suggérées : photos sur site prises dans notre propre atelier de traitement, photos réelles du poste de travail d'automatisation du site client, photos détaillées en vue éclatée du corps de la palette, photos capturées lors de l'inspection de précision et de contrôle qualité en sortie d'usine.
Processus de fabrication
Toutes les palettes automatisées subissent une production à flux complet comprenant le forgeage, l'usinage CNC, le traitement thermique, le meulage et l'assemblage au sein de notre atelier interne de montage CNC. Aucune externalisation OEM d’unité complète n’est adoptée.
Flux de production complet :
Forgeage d'ébauches en acier allié → usinage grossier → premier vieillissement sans contrainte → semi-finition → vieillissement secondaire avec relaxation des contraintes → meulage de super précision → ajustement à la presse de la bague → assemblage général → inspection de précision et de performance de plusieurs articles → test de pression d'étanchéité à l'air → protection antirouille → emballage de qualité exportation.
Contrôle qualité et certifications
Éléments d'inspection obligatoires avant livraison pour chaque unité : test de précision de positionnement répété, mesure réelle de la force de serrage du mandrin, test de maintien de la pression d'étanchéité à l'air (chute de pression maximale admissible ≤ 0,02 MPa pendant une durée de maintien de 5 minutes), test d'intégrité de la logique du signal électrique. Chaque unité est livrée avec une fiche technique unique d'inspection en usine. Notre usine est titulaire de la certification du système de gestion de la qualité ISO9001. Des certificats de matériaux sont disponibles pour les composants métalliques clés. L'inspection d'un laboratoire tiers désigné par les clients est acceptable.
Guide de sélection
Tout d’abord, confirmez la dimension extérieure réelle du support de fixation du site client afin qu’elle corresponde aux spécifications de la plage de serrage des palettes.
Deuxièmement, vérifiez l’état de la source d’air de l’atelier. La pression de l'air comprimé doit rester stable entre 0,5 et 0,7 MPa. Si la pression de la source d’air fluctue fortement, l’assemblage triple d’un filtre régulateur de pression est fortement recommandé.
Troisièmement, pour l'approvisionnement en projets d'automatisation, clarifiez le protocole de communication IO entre le robot et le système de contrôle PLC. Nous fournissons gratuitement une documentation complète sur les interfaces électriques.
Quatrièmement, fournissez un poids maximal à la pièce si des pièces lourdes sont traitées. Notre personnel technique procédera à une évaluation et jugera si une palette renforcée en version personnalisée est nécessaire.
Notes d'installation, de mise en service et de fonctionnement
Lors du montage de la palette sur la table de travail de la machine-outil, serrez les boulons en suivant strictement les valeurs de couple spécifiées dans le manuel. Un serrage violent avec un couple excessif est interdit pour éviter la déformation du corps de la palette. Un filtre huile-eau doit être installé à l'avant de l'entrée d'air comprimé pour empêcher l'humidité et les débris métalliques de pénétrer dans le mandrin et de provoquer la rouille des composants internes ou le blocage des mâchoires. Toutes les 80 à 100 heures de travail cumulées, vaporisez un lubrifiant sec sur les surfaces de friction coulissantes à l'intérieur du mandrin.
L'huile moteur liquide est interdite, car l'huile liquide attire d'énormes copeaux d'aluminium et de fer et déclenche des pannes de blocage des mâchoires. Pendant la production, évitez une forte accumulation de copeaux sur le plan de référence de la palette. Les opérateurs doivent souffler et nettoyer les trous de positionnement et les plans de référence avec de l'air comprimé à chaque changement de quart de travail. Ne faites jamais fonctionner l’unité au-delà de la force de serrage maximale indiquée sur la fiche technique. Le fonctionnement en surcharge provoque une déformation plastique permanente des mâchoires du mandrin et détruit définitivement la précision du positionnement des palettes.
Emballage, délai de livraison et service après-vente
Des caisses d'emballage en bois massif résistantes aux chocs de qualité export avec une protection intérieure en mousse épaisse sont adoptées pour protéger les surfaces de référence de précision contre les dommages causés par les collisions lors du transport maritime sur de longues distances. Délai standard : 12-18 jours ouvrables. Certains articles standards sont conservés en stock pour une livraison plus courte.
La garantie de 12 mois sur l'unité complète couvre les défauts de fabrication non induits par une mauvaise utilisation humaine ; une réparation gratuite ou un remplacement de pièces de rechange est fourni. Des conseils techniques en ligne à distance pour l'installation et la mise en service sont disponibles. Un service de mise en service payant sur site peut être proposé pour les projets de commande groupée.
Un service de modification personnalisé est pris en charge, y compris l'ajustement de la plage de serrage, la modification de la disposition du circuit pneumatique et le changement de forme de sortie du signal. Un échantillon gratuit est disponible pour le test d'évaluation du client ; Les frais de transport pour les échantillons seront à la charge des acheteurs.
FAQ
Q1 : La palette automatisée à point zéro avec mandrin motorisé peut-elle être compatible avec les luminaires à point zéro d'autres marques tierces ?
R : La dimension de référence de la version standard correspond à notre système de point zéro natif. Si la compatibilité avec des luminaires point zéro d'autres marques est requise pour votre projet, informez-en les exigences techniques avant de passer la commande, un usinage personnalisé aux dimensions de référence peut être réalisé.
Q2 : La pression instable de la source d’air influencera-t-elle la sécurité et la fiabilité du serrage ?
R : Cela aura un impact direct. Une pression d'air insuffisante réduit la force de serrage réelle du mandrin et crée un risque de desserrage de la pièce pendant la coupe. Un ensemble de filtre régulateur de pression est fortement suggéré pour stabiliser la pression entre 0,5 et 0,7 MPa.
Q3 : Quelles sont les principales causes de la dégradation de la précision du positionnement répété après un fonctionnement de longue durée ?
R : Trois causes profondes fréquentes : premièrement, les contaminants des copeaux se sont accumulés sur les surfaces de localisation de référence ; deuxièmement, l’usure normale des composants coulissants internes ; troisièmement, la déformation du corps de la palette causée par un impact externe important. Privilégiez le nettoyage et l’entretien. Les composants usés peuvent être remplacés par des pièces de rechange séparées au lieu d'un renouvellement complet de la palette.
Q4 : Cette palette peut-elle être appliquée sur des machines-outils CNC à 5 axes ?
R : Il est compatible avec les machines à 5 axes. La hauteur totale du luminaire assemblé doit être calculée pour éviter toute collision lors de l'inclinaison de la broche sur 5 axes. Fournissez le modèle de machine-outil lors de la phase de sélection et nous évaluerons le risque d’interférence pour vous.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.

Recommandations d'actualités