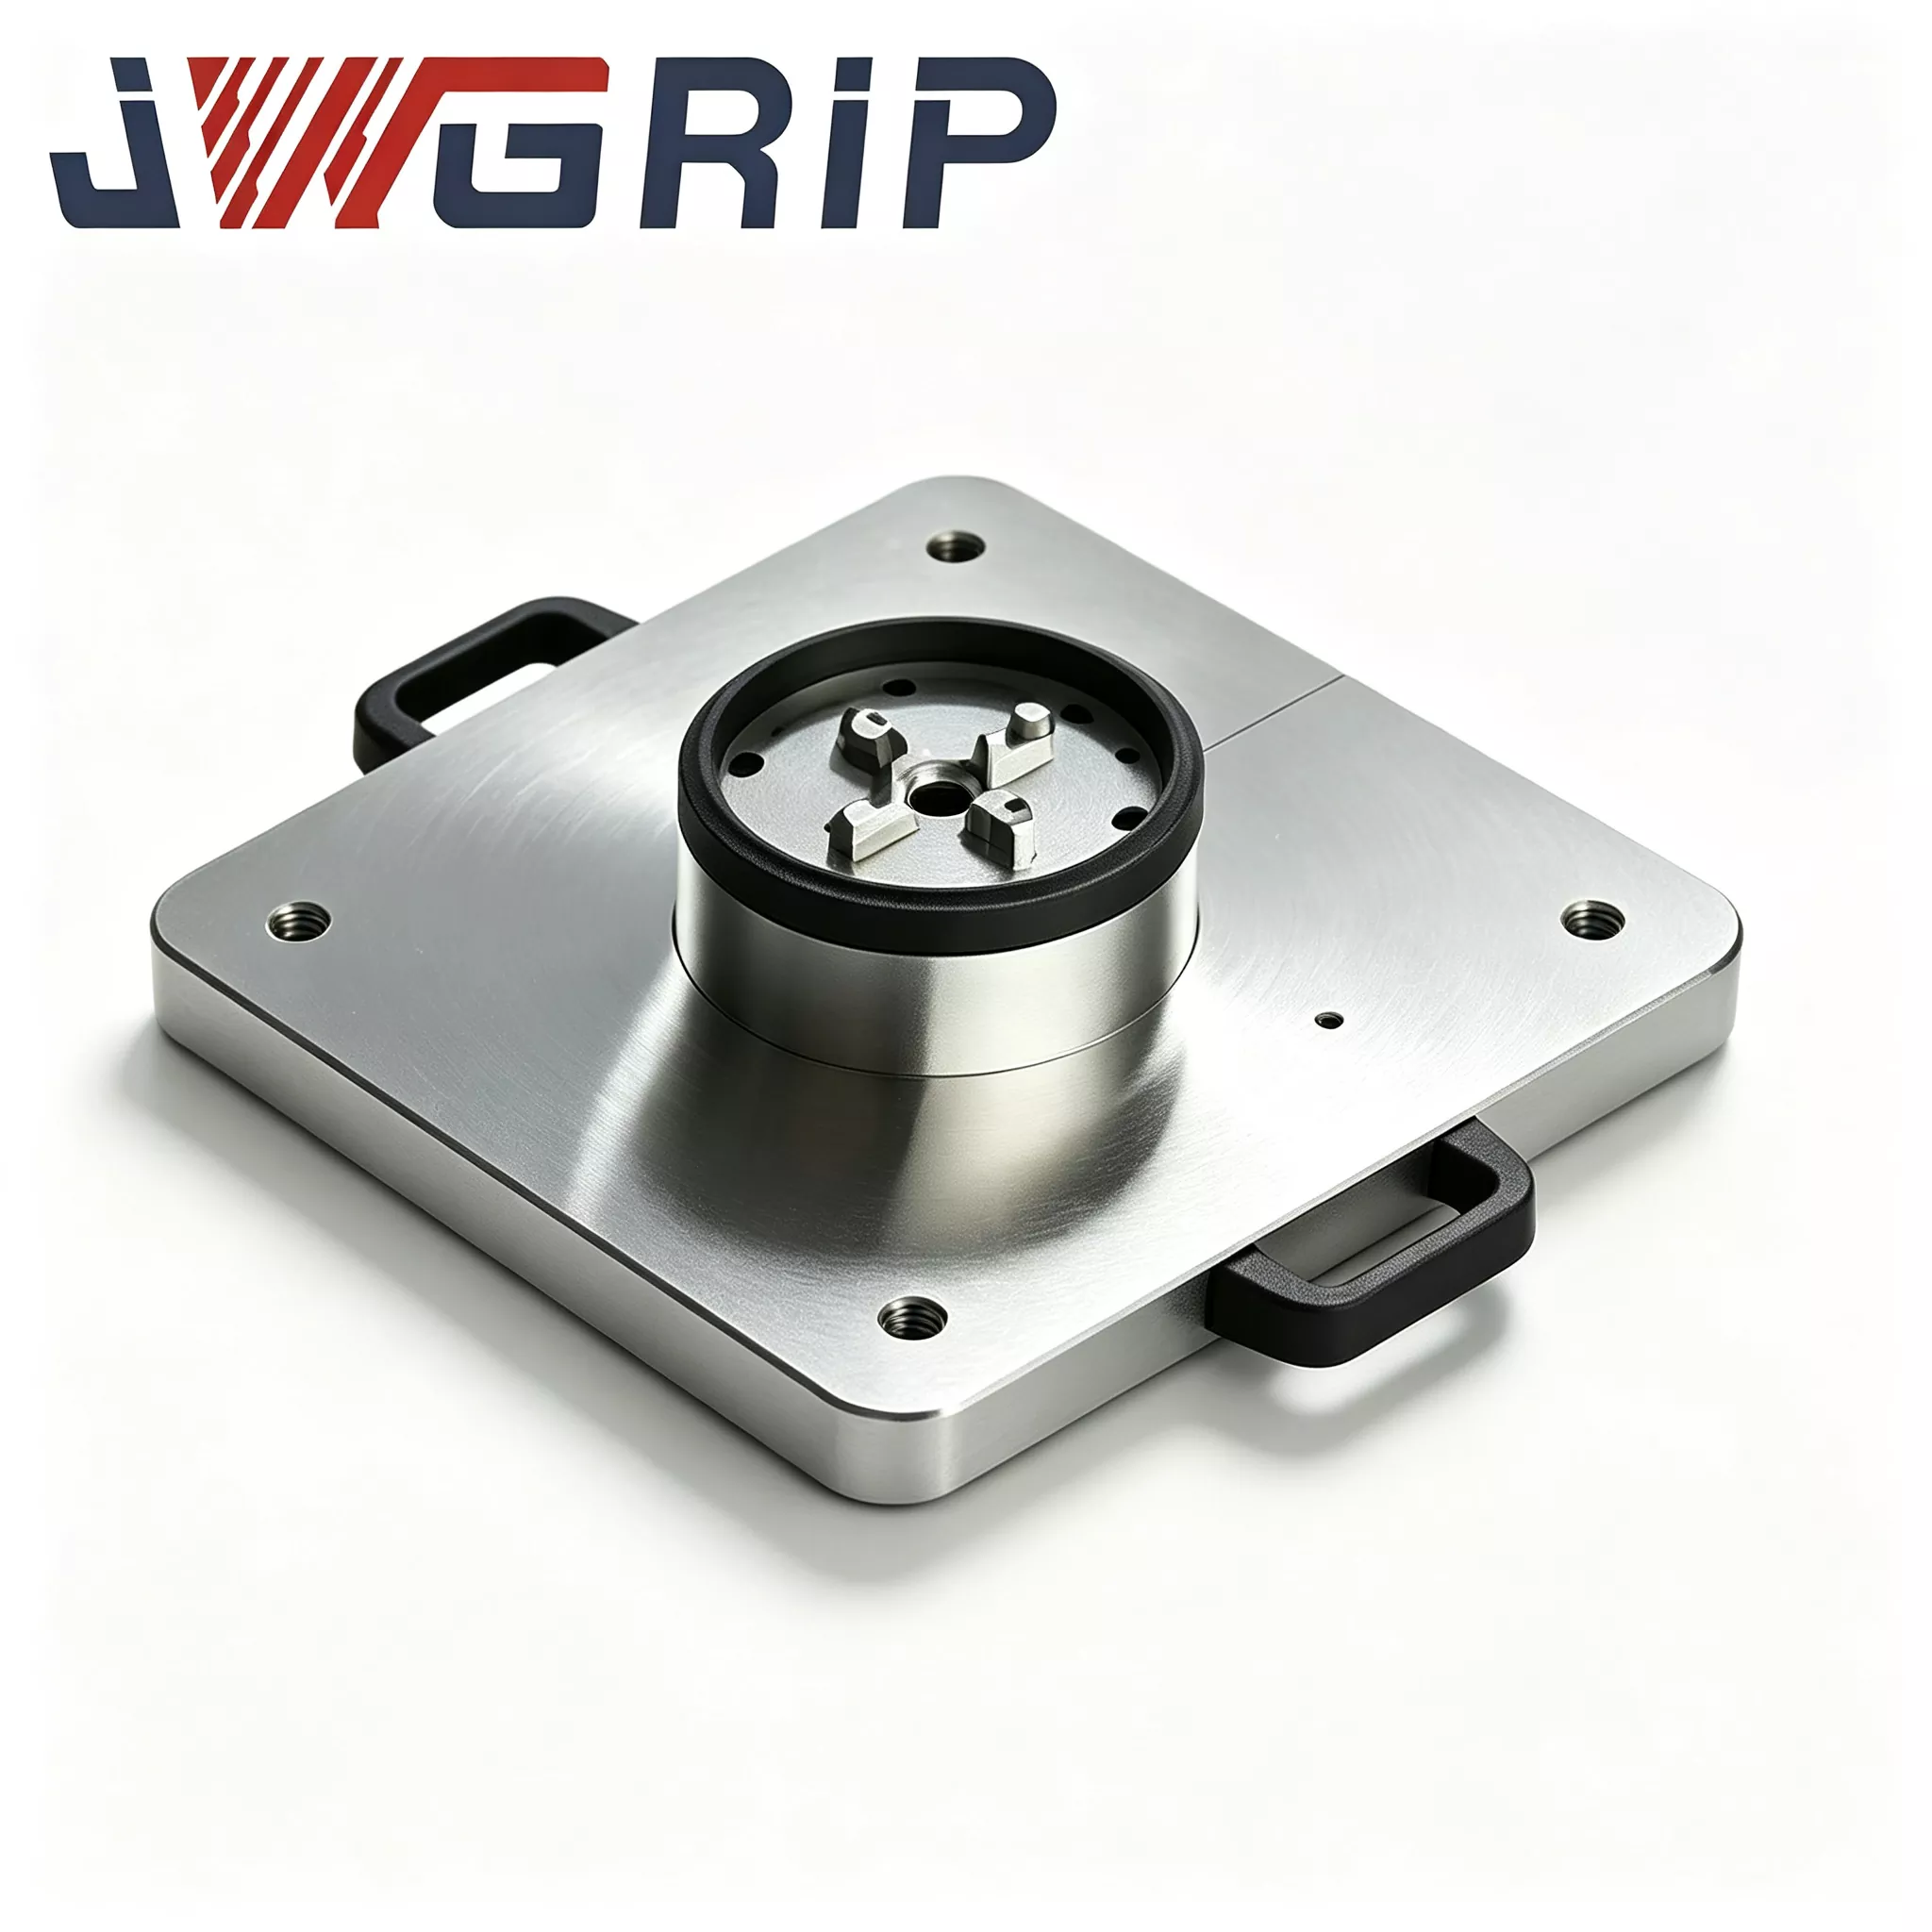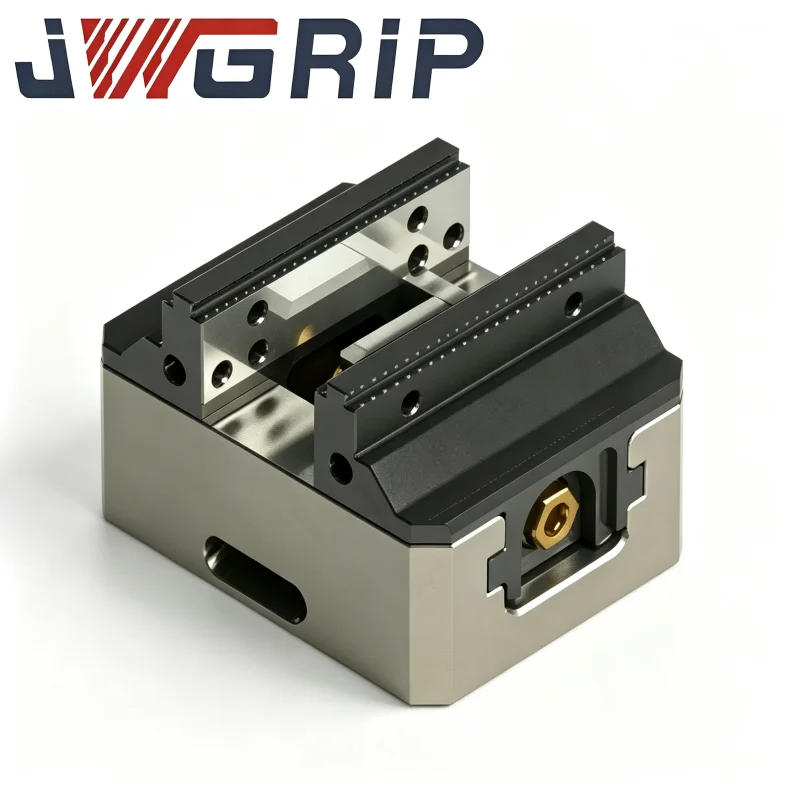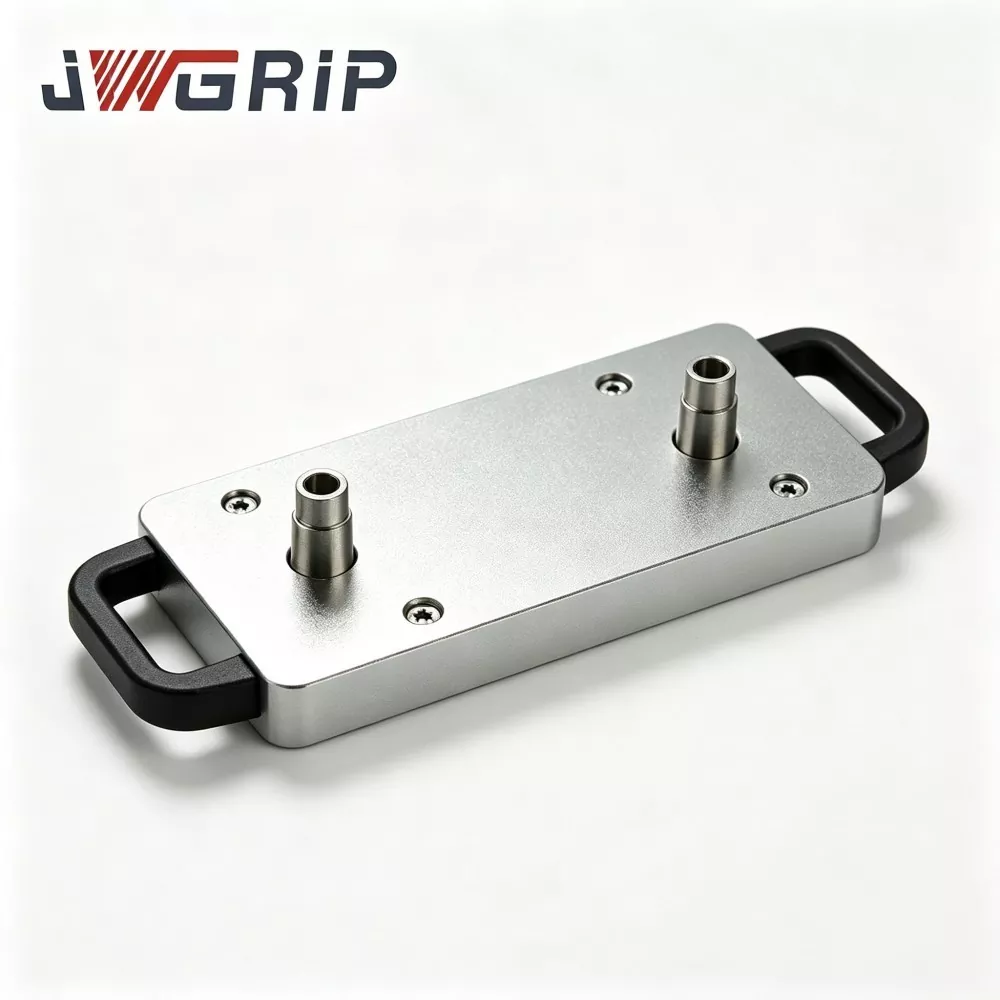
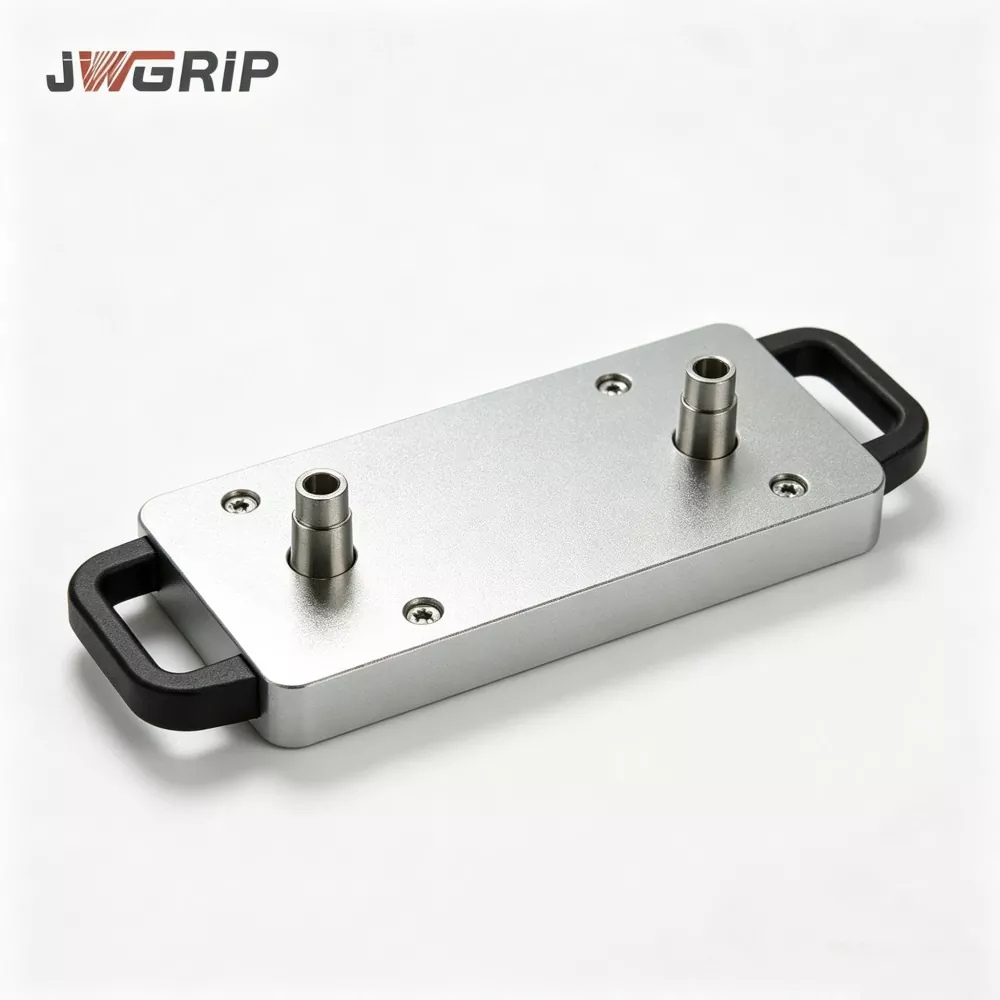
Adoptant une conception structurelle monolithique intégrée,Palette point zéro à deux centres pour l'usinage CNCintègre deux unités de localisation du point zéro indépendantes et complètes sur une seule base intégrale. L'entraxe fixe standard de 200 mm est rectifié avec précision et entièrement calibré en interne avant la livraison, avec un parallélisme, un entraxe et une cohérence de hauteur précis entre les deux stations. Il présente des performances de positionnement stables, une précision globale élevée et une excellente rigidité structurelle, établissant ainsi une base solide pour l'usinage synchrone de deux pièces.
Principaux composants matériels
La palette point zéro à deux centres JWGRIP 200 se compose des assemblages clés ci-dessous :
- ①Corps de base monolithique en acier allié
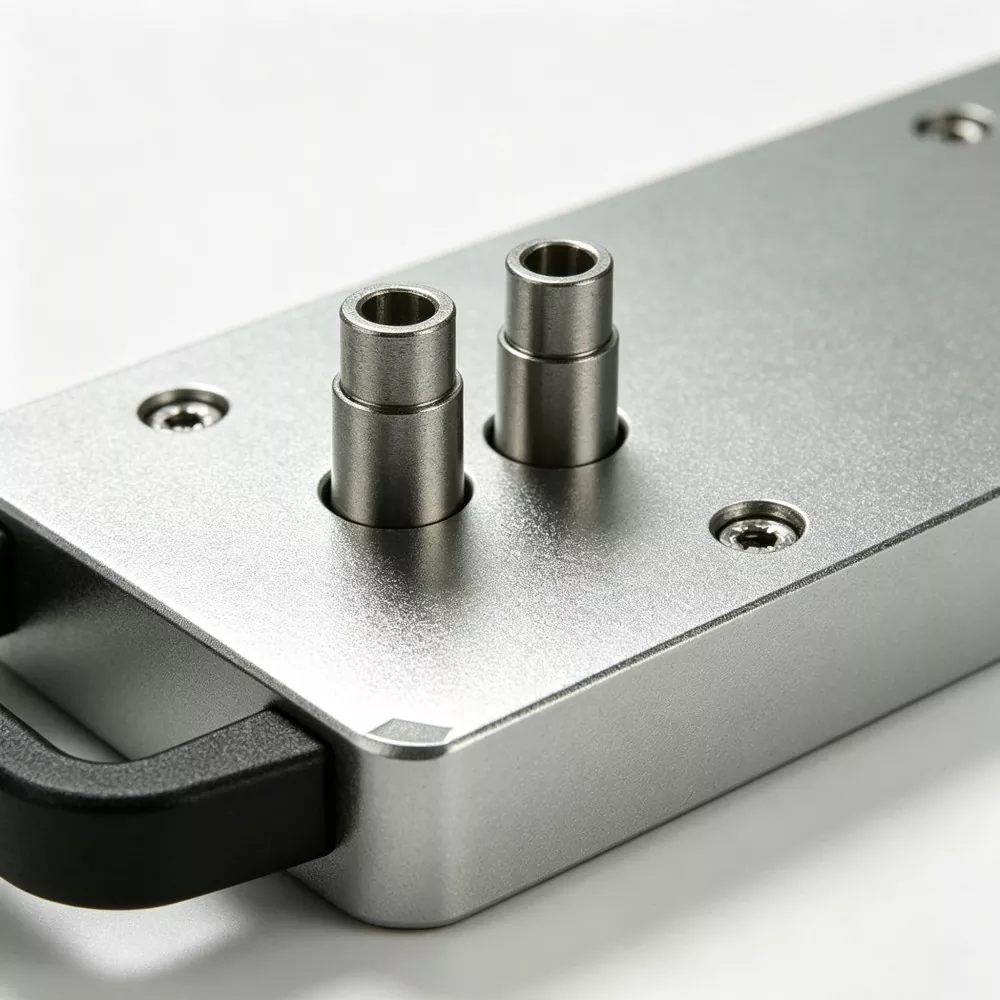
- ②Deux ensembles complets de bagues de positionnement du point zéro avec un entraxe fixe de 200 mm
- ③Module de verrouillage pneumatique synchrone
- ④Rainures de déviation des copeaux environnantes pour chaque station de localisation
- ⑤Port d'air comprimé
- ⑥Plaques de protection pour station de localisation de ralenti

Deux modes de production commutables
Mode d'usinage de pièces appariées à deux stations
1. Manuellement ou via un robot, montez deux bases de luminaire équipées de goujons à tirer sur les stations de localisation de gauche et de droite respectivement.
2. Alimentez de l'air comprimé de 0,5 à 0,7 MPa ; le module pneumatique verrouille de manière synchrone les deux douilles de positionnement.
3. Le signal de confirmation de verrouillage est renvoyé au contrôleur CNC et la machine exécute simultanément des processus de fraisage, de perçage et d'autres processus de coupe pour deux pièces.
4. Une fois l'usinage terminé, relâchez la pression de l'air pour déverrouiller ; deux pièces appariées finies peuvent être retirées en un seul cycle de manipulation.
Mode d'usinage de pièces indépendantes à station unique
1. Installez la base du luminaire uniquement sur une seule station de localisation.
2. Installez la plaque de protection sur la station inutilisée.
3. La palette agit comme une palette standard à point zéro monocentrique pour le traitement non symétrique d'une seule pièce.
Ingénierie de base

Avantages du processus
Cas réel
La palette à point zéro à deux centres JWGRIP pour l'usinage CNC est largement déployée par les usines de composants hydrauliques, les transformateurs de pièces à énergie nouvelle et les fabricants de moules. Deux cas sur site démontrent des améliorations opérationnelles tangibles.
Cas 1 : Fabricant national de blocs de vannes hydrauliques
Avant d'adopter la solution JWGRIP, le client utilisait deux palettes de point zéro monocentriques indépendantes pour l'usinage de blocs de vannes appariés.
Chaque changement de lot nécessitait 20 à 30 minutes pour l'alignement sur deux stations.
Les vibrations de coupe provoquaient un changement subtil de station lors de la production en série, déclenchant des rebuts périodiques de lots causés par une symétrie non conforme aux spécifications.
Après avoir déployé huit ensembles :
- Le réglage de la position relative à deux stations est complètement supprimé. Les montages peuvent être montés directement pour l'usinage.
- Les statistiques de production sur quatre mois montrent que le taux de rejet dû à la symétrie a chuté de 76 %.
- Le temps précédemment consommé pour l'étalonnage est converti en temps de coupe effectif, ce qui augmente considérablement le débit par machine.
Cas 2 : Ligne de production automatisée de nouvelles énergies dans l’est de la Chine
Cette usine a installé des palettes à point zéro à deux centres JWGRIP sur des lignes de production automatiques CNC pour les composants de boîtiers de batterie symétriques gauche-droite.
Les robots effectuent le chargement/déchargement de deux fixations en un seul cycle et effectuent un usinage synchrone en deux pièces.
La chaîne de production fonctionne de manière stable pendant la nuit avec une main d'œuvre minimale sur site, sans travaux manuels fréquents d'étalonnage des luminaires.
Contrôle qualité
Toutes les palettes point zéro à deux centres JWGRIP sont entièrement usinées et assemblées en interne sans sous-traitance OEM tierce pour l'unité complète.
Flux de travail de fabrication complet
- Forgeage et revenu d'ébauches en acier allié
- Ébauche
- Premier vieillissement anti-stress
- Semi-finition
- Vieillissement secondaire avec soulagement du stress
- Meuleuse 5 axes : meulez deux trous de montage de bague dans le cadre d'une configuration de serrage unique
- Montage à pression des bagues
- Assemblée générale
- Test de maintien en pression d'étanchéité à l'air
- Inspection sur MMT pleine dimension
- Traitement de protection antirouille
- Emballage résistant aux chocs de qualité exportation
Liste de contrôle d'inspection
✔ Test indépendant de précision de positionnement répété pour chaque station de localisation
✔ Métrologie MMT pour l'entraxe à deux stations, le parallélisme et l'égalisation de hauteur
✔ Test d'étanchéité à l'air de 5 minutes ; chute de pression maximale admissible ≤0,02 MPa
✔ Vérification fonctionnelle du verrouillage-déverrouillage cyclique
Évaluation du produit
1. Confirmez votre demande de production réelle pour l’usinage de pièces symétriques appariées. Vérifiez qu’aucune interférence mécanique n’apparaît après l’installation de deux bases de luminaire.
2. Vérifiez les spécifications de vos goujons de traction à point zéro sur site. La version standard correspond aux tirettes D20. Des ensembles de bagues personnalisés peuvent être développés sur demande pour d'autres tailles de goujons de traction.
3. Pour l'intégration de la ligne d'automatisation du robot : assurez-vous que la pression stable de la source d'air de l'atelier reste comprise entre 0,5 et 0,7 MPa et réservez les points de signal IO pour le système de contrôle PLC.
4. Calculez la hauteur totale d'empilage de la pièce à usiner et du dispositif de fixation, évaluez le risque de collision lors du balancement de l'outil ou de l'inclinaison de la broche. Soumettez les dessins des pièces à l'équipe technique JWGRIP pour une évaluation des interférences si vous avez des inquiétudes.
Guide d'utilisation
Fixez la palette sur la table de travail de la machine-outil, en serrant les boulons en suivant strictement les exigences de valeur de couple indiquées dans le manuel d'utilisation de JWGRIP. Les serrages violents avec un couple excessif sont interdits. Un couple de serrage excessif des boulons déclenchera une micro-déformation de la base et endommagera la précision géométrique de la double station.
Monter le filtre huile-eau à l’avant de l’entrée d’air. L'humidité et les impuretés pénétrant dans les bagues de positionnement provoqueront de la rouille et de l'abrasion et entraîneront une dérive de précision.
Pulvériser un aérosol de lubrifiant sec à l'intérieur des bagues de point zéro toutes les 100 heures de travail cumulées. L'huile moteur liquide est interdite, car l'huile liquide attire les copeaux métalliques et provoque des blocages de bagues.
À chaque changement de vitesse, souffler soigneusement les bagues de positionnement et les rainures de dérivation des copeaux environnantes avec de l'air comprimé. Ne laissez jamais de copeaux métalliques sur les surfaces de référence de localisation.
Évitez l'impact d'objets lourds sur les faces de référence des palettes. La déformation de la base induite par une collision ne peut normalement pas être réparée sur site et ruinera de façon permanente la précision relative des deux stations.
Ne pas faire fonctionner dans des conditions de surcharge dépassant le poids maximum autorisé du luminaire.
Emballage et expédition
Emballage : étuis en bois massif résistant aux chocs de qualité export avec tampon intérieur en mousse épaisse. Les surfaces de référence de précision sont bien protégées contre les vibrations et les risques de collision lors du transport maritime sur de longues distances.
Délai standard : 14 à 20 jours ouvrables. Les SKU standard partiels sont conservés en stock pour permettre une expédition accélérée.
Assistance après-vente
Garantie : La garantie de 12 mois sur l'unité complète couvre les défauts de fabrication, à l'exclusion des erreurs de manipulation humaine. Les réclamations qualifiées bénéficient d’un service gratuit de réparation ou de remplacement de pièces de rechange.
Ressources distantes : une documentation d'installation et de mise en service en ligne est fournie. Une assistance technique à distance payante est disponible pour les projets de commandes en gros.
Modification personnalisée : prise en charge du réglage de l'entraxe, de la modification des spécifications des goujons de traction et du réarrangement de la disposition du circuit pneumatique.
Évaluation de l'échantillon : un échantillon d'évaluation peut être organisé ; L'acheteur doit supporter les frais de transport de l'échantillon.
Foire aux questions
Q1 : La palette à point zéro à deux centres JWGRIP pour l'usinage CNC peut-elle effectuer un usinage d'une seule pièce en utilisant une seule station ?
R : Oui. Placez la plaque de protection sur la station inactive et elle fonctionne comme une palette point zéro à station unique ordinaire. Les modes de commutation prennent en charge les scénarios de production de pièces uniques et de pièces paires sans altérer les performances globales des palettes.
Q2 : Pourquoi la précision de l'entraxe des stations doubles dérive-t-elle après une période de fonctionnement ?
R : Causes fondamentales typiques : copeaux métalliques coincés dans les espaces de positionnement ; rouille des bagues causée par l'air comprimé mélangé à l'humidité ; déformation de la base due à une collision violente ; micro-déformation due à une surcharge de longue durée. Effectuez d’abord un nettoyage et un entretien approfondis. La déformation de la base déclenchée par une collision ne peut généralement pas être réparée sur site et nécessite une évaluation en usine.
Q3 : Mes bases de luminaires à point zéro existantes peuvent-elles être réutilisées sur cette palette ?
R : Les bases de luminaires équipées de goujons à point zéro standard D20 peuvent être utilisées directement. Des ensembles de bagues sur mesure sont requis pour d’autres spécifications de goujons de traction.
Q4 : La palette à point zéro à deux centres JWGRIP 200 est-elle compatible avec les machines-outils CNC à 5 axes ?
R : Cela fonctionne avec des machines à 5 axes. Veuillez fournir la hauteur totale de la pièce à usiner et du luminaire pendant la phase de sélection ; JWGRIP évaluera pour vous le risque de collision par inclinaison de la broche.
Informations sur les décisions d'approvisionnement
De nombreux fabricants produisant des pièces symétriques appariées ont tendance à acheter deux palettes monocentriques distinctes pour réduire les dépenses d'approvisionnement initiales. Cependant, les coûts cachés continuent de s'accumuler en raison des heures de travail répétées pour l'alignement et des rebuts de pièces liés à la symétrie.
La palette à point zéro à deux centres JWGRIP pour l'usinage CNC intègre deux références de référence sur une base monolithique. Il aborde les risques de symétrie résultant de l’étalonnage des palettes discrètes et du décalage de position induit par les vibrations. Il réduit les pertes de production globales pour la fabrication de pièces jumelées, adaptée aux ateliers manuels traditionnels ainsi qu'aux usines procédant à la mise à niveau des lignes d'automatisation.
Prêt à améliorer votre usinage de pièces jumelées ?
Demandez un devis ou un échantillon d’évaluation pour la palette à point zéro à deux centres JWGRIP.
Contactez JWGRIP maintenant* Pour un entraxe personnalisé, une spécification de tirette ou une intégration d'automatisation, veuillezcontactez notre équipe technique. Compatible avec les tirettes standard D20.