- Maison
- À propos de nous
- Produits
- Applications
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous

Français
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






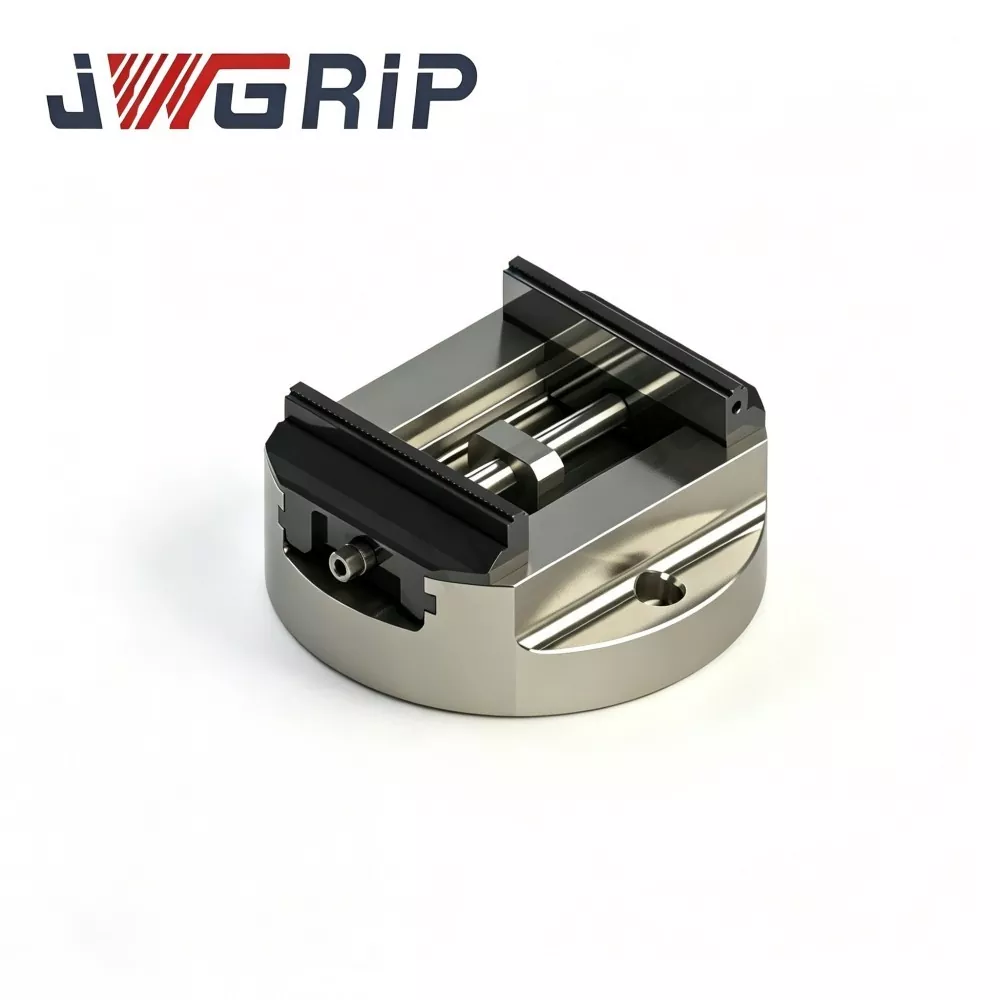
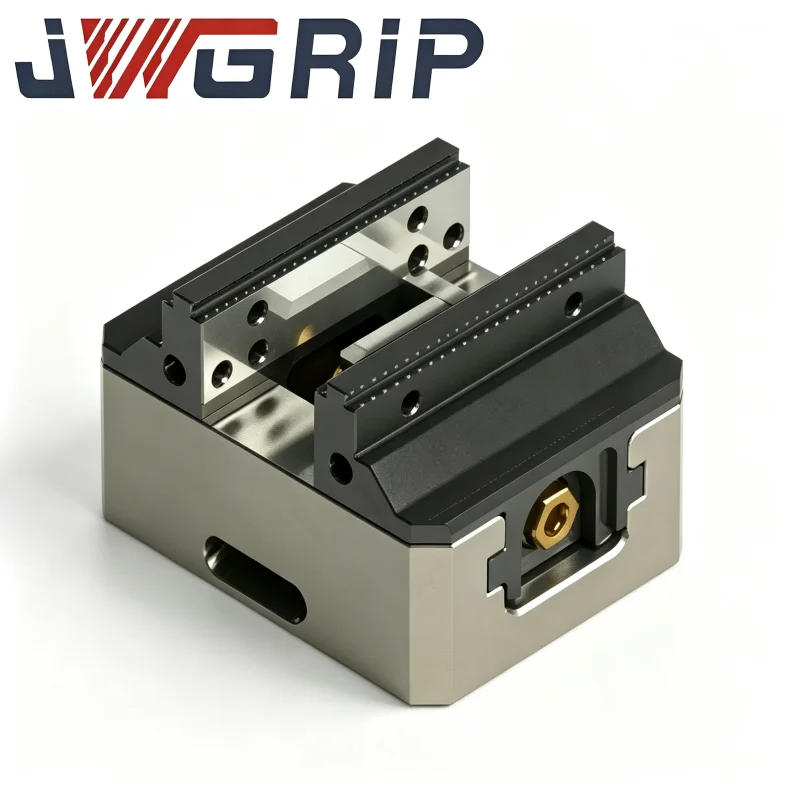
Étau CNC à centrage automatique à base ronde de haute précision
JWGRIP est le fabricant et fournisseur professionnel d'étaux CNC à centrage automatique à base ronde personnalisés de haute précision pour l'usinage à 5 axes en Chine, avec des modèles standard entièrement en stock pour une livraison mondiale rapide. Il s'agit d'un dispositif de serrage CNC intégré de haute précision, conçu par des professionnels pour les opérations d'usinage CNC à 5 axes et multi-axes complexes. Adoptant un corps en fonte ductile de qualité supérieure et une structure de guidage trempée par induction, il intègre des performances de serrage reproductibles ultra-élevées, une disposition compacte peu encombrante et une stabilité de coupe à haute rigidité dans une seule unité intégrée.
Cet étau auto-centrant à base ronde de haute précision présente une répétabilité de serrage du noyau de ± 0,01 mm, offrant des performances de positionnement ultra-stables pour le traitement de pièces à profil complexe. Tous les composants structurels clés subissent un traitement de vieillissement strict pour soulager les contraintes après un usinage grossier afin d'éliminer complètement les contraintes internes de moulage et de traitement, garantissant ainsi une stabilité structurelle à long terme. Les guides trempés par induction offrent une résistance à l'usure supérieure lors de serrages cycliques fréquents, maintenant efficacement une précision de positionnement constante et évitant l'atténuation de la précision causée par un fonctionnement à long terme.
La base ronde compacte optimisée permet d'économiser de l'espace sur la table de la machine et empêche efficacement les interférences de l'outil lors de l'usinage à grand angle et à indexation rotative. Doté de procédures de serrage simples et efficaces, il réduit considérablement les erreurs de configuration d'origine humaine et optimise la disponibilité de la broche. Largement applicable au traitement par lots de précision de composants aérospatiaux, de pièces automobiles et de pièces de moules haut de gamme, ce montage fabriqué en Chine réduit considérablement le temps de réglage auxiliaire et garantit une précision dimensionnelle fiable et constante pour les tâches d'usinage de précision de haute complexité.
Explication du principe de fonctionnement
L'étau CNC auto-centrant à base ronde de haute précision est une unité de maintien de pièce de précision principalement déployée sur les centres d'usinage CNC 4 axes et 5 axes, les machines EDM et les équipements de meulage de précision.
Sa caractéristique principale est la construction à base circulaire : par rapport aux étaux à base rectangulaire, la conception à base ronde agrandit le jeu de mouvement rotatif sur les tables de machines et évite le besoin de plaques d'adaptation intermédiaires encombrantes.
La fonction d'auto-centrage est réalisée par un mécanisme de transmission synchrone interne à vis et came de précision :
1. Une fois l'étau solidement fixé à la table de travail de la machine-outil, placez la pièce à usiner entre deux mâchoires.
2. Actionnez la vis d'entraînement centrale ; Le jeu de vis à came interne entraîne les deux mâchoires pour qu'elles se déplacent vers l'intérieur à une vitesse identique.
3. La pièce à usiner est automatiquement centrée sur la ligne centrale de la broche de la machine, aucun alignement manuel fastidieux du cadran n'est requis.
Points douloureux de l'usinage
La production par lots multi-axes actuelle expose plusieurs limitations typiques des solutions de serrage conventionnelles :
1. Jeu de rotation insuffisant des étaux à base rectangulaire
La base rectangulaire occupe une grande surface de table. Lors de l'inclinaison à grand angle des machines à 4/5 axes, des interférences outil-broche se produisent fréquemment. Des plaques d'adaptation supplémentaires consomment davantage de déplacements sur l'axe Z.
2. Atténuation de précision causée par l'usure cyclique des voies de guidage
Sans traitement de surface de haute dureté, les surfaces de contact des guidages s'usent progressivement après des cycles de serrage massifs. Les données de référence auto-centrées dérivent, nécessitant un réalignement manuel répété et une réduction de la durée de fonctionnement efficace de la machine.
3. Forte dépendance à l’opération de centrage manuel
Les étaux traditionnels nécessitent des opérateurs expérimentés pour terminer le centrage du comparateur. Les incohérences de positionnement résultant des différences de compétences des opérateurs seront amplifiées dans les coupes multi-angles complexes, entraînant des rebuts de pièces de grande valeur.
4. L'invasion de contaminants raccourcit la durée de vie du luminaire
Les structures mal scellées permettent au fluide de coupe et aux copeaux métalliques de pénétrer dans les ensembles de transmission internes. Les particules abrasives accélèrent l’usure des composants et déclenchent des blocages lors d’une production continue à long terme.
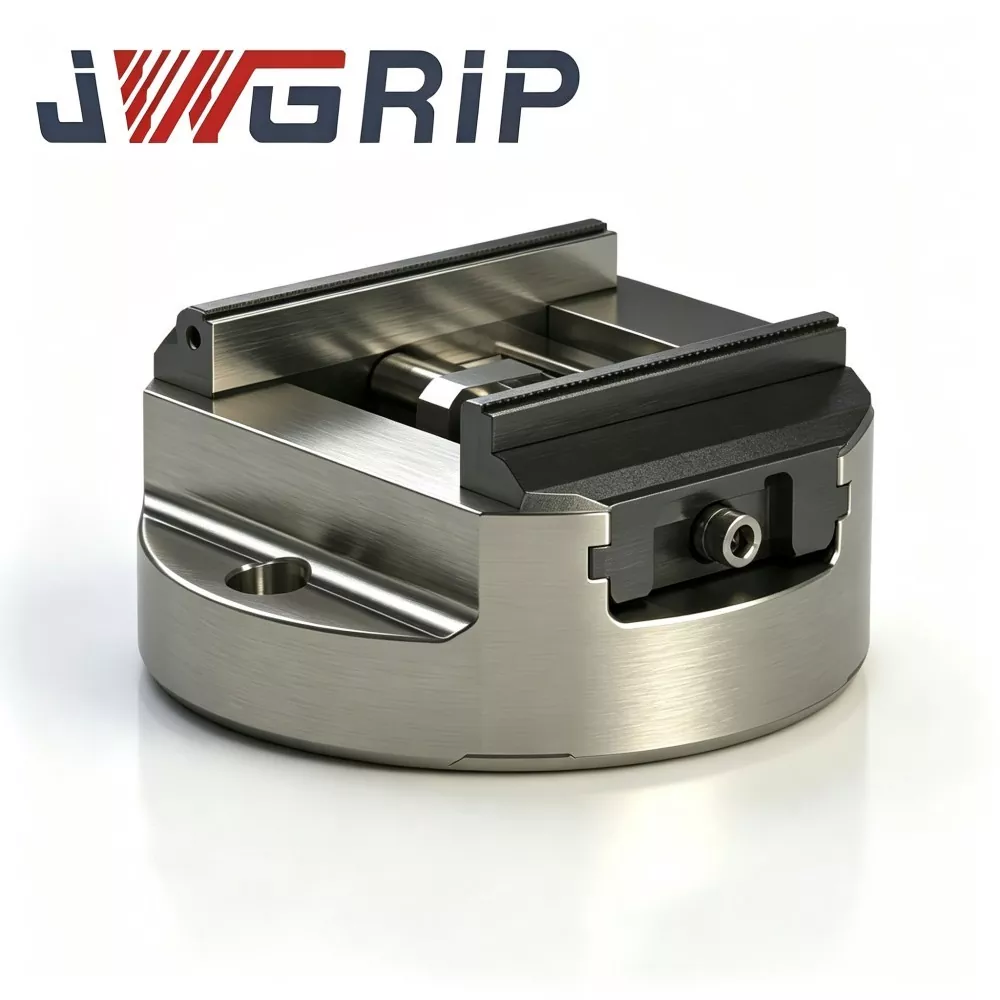

Composition de l'Assemblée
L'étau CNC auto-centrant à base ronde de haute précision JWGRIP se compose de cinq assemblages fonctionnels de base :
① Corps principal à base ronde en fonte ductile de haute qualité, soulagé du stress
② Groupe de guidage de précision trempé par induction
③ Unité d'entraînement interne synchrone à double mâchoire et vis à came
④ Interface de montage de mâchoires interchangeables (pour mâchoires dures/mâchoires souples)
⑤ Ensemble d'étanchéité entièrement fermé résistant aux éclats et au liquide de refroidissement
1. Corps principal à base ronde en fonte ductile soulagée des contraintes
Fonte ductile de qualité supérieure avec traitement de vieillissement multi-ronds anti-stress. L'excellente caractéristique d'amortissement des vibrations supprime les marques de broutage. Le contour à base circulaire améliore le jeu de rotation pour les équipements à 4 axes/5 axes.
2. Groupe de guidage de précision trempé par induction
Les surfaces de contact des voies de guidage reçoivent un traitement de durcissement par induction, atteignant une dureté de surface élevée. Les surfaces coulissantes rectifiées avec précision garantissent un mouvement à faible friction et une résistance à l'usure à long terme lors de cycles d'ouverture-fermeture fréquents.
3. Unité d'entraînement interne synchrone à double mâchoire et vis à came
La transmission à vis à came fabriquée avec précision offre un mouvement parfaitement synchronisé pour deux mâchoires. Réalise le centrage automatique de la pièce quelle que soit la position initiale de placement de la pièce.
4. Interface de montage de mâchoires interchangeables
Permet un échange rapide entre les mâchoires dures et les mâchoires souples en aluminium. Les utilisateurs peuvent adopter des mâchoires souples pour le pré-usinage de pièces brutes à profil spécial sans avoir à acheter de supports dédiés supplémentaires.
5. Ensemble d'étanchéité entièrement fermé
Le boîtier d'étanchéité enveloppe la vis à came intérieure et la chambre de guidage, bloquant les copeaux métalliques et les éclaboussures de liquide de refroidissement, protégeant ainsi les composants mobiles de précision de la contamination abrasive.
Points forts des performances de base différenciées
1. Précision de serrage répétée garantie de ± 0,01 mm
Vérifié par un équipement d'inspection en usine pour chaque unité finie, et pas simplement par un paramètre théorique. Cohérence stable des premières pièces entre les lots, réduisant efficacement le taux de rejet et le volume de reprise pour les composants multi-axes de grande valeur.
2. Géométrie à base ronde optimisée pour le mouvement rotatif multi-axes
Le contour circulaire maximise l’enveloppe de travail rotative de la machine. Élimine la perte de déplacement sur l'axe Z causée par des plaques d'adaptation supplémentaires. Fournit un espace d’évitement suffisant lors d’usinages complexes en rotation et inclinaison et permet l’adoption de paramètres de coupe plus agressifs.
3. Performances exceptionnelles d'amortissement des vibrations grâce au corps en fonte ductile
Le matériau en fonte ductile absorbe efficacement les vibrations de coupe. Limite les marques de broutage générées dans des conditions de coupe intenses. Améliore la qualité de surface de la pièce finie et prolonge la durée de vie des outils.
4. Surfaces mobiles des clés trempées par induction HRC 58-62
Les surfaces critiques des voies de guidage et des vis à came atteignent une dureté HRC 58-62. Conserve des performances d'auto-centrage stables après des millions de cycles de serrage et ralentit la dégradation de la précision induite par l'abrasion de la surface.
5. Construction d'étanchéité entièrement fermée isolant la contamination
Protège les pièces internes de transmission de précision contre les copeaux et les éclaboussures de liquide de refroidissement dans des conditions normales d'atelier CNC. Prolongez la durée de vie des luminaires et stabilisez les performances continues de production par lots.
6. Mâchoire dure/souple interchangeable et capacité de modification personnalisée orientée projet
L'interface de mâchoire à changement rapide s'adapte à des profils de pièces diversifiés. JWGRIP propose un service d'ingénierie personnalisé : ajustez la disposition de montage de la base, le contour de la mâchoire et la course de serrage pour répondre aux exigences particulières de la table de machine et de la pièce à usiner.
Secteurs d'application typiques
1. Fabrication de composants de précision pour l'aérospatiale
Aubes de turbine, cadres structurels, composants liés aux trains d'atterrissage avec des exigences de tolérance strictes et des contours spatiaux complexes. Des performances d'auto-centrage stables répondent aux demandes de fraisage et de perçage multi-angles à 5 axes pour les pièces aérospatiales de grande valeur.
2. Production de composants automobiles et de sports automobiles
Carters moteur, carters de transmission, pièces structurelles de suspension. Convient au fraisage à grande vitesse de pièces en alliage d'aluminium et en alliage de titane sous un équipement 4 axes/5 axes.
3. Fabrication de moules et de matrices
Noyaux de moules à injection, composants de matrices d'emboutissage. Une rigidité élevée et une précision de positionnement répétée offrent une finition de surface fine et des dimensions précises pour les tâches de fabrication de moules.
4. Usinage de précision en atelier à usage général
Travaux sur centres d'usinage verticaux/horizontaux en atelier, y compris fraisage, perçage, meulage et taraudage. Support de pièce universel fiable pour les commandes de pièces à plusieurs variantes et lots mixtes.
Flux de travail d'installation
1. Thoroughly clean machine-tool worktable mounting plane and vise round-base bottom datum surface. Élimine les copeaux métalliques, les résidus de liquide de refroidissement et les taches d'huile. Tiny foreign particles will trigger mounting offset and cause positioning deviation during multi-axis rotary-indexing operations.
2. Placez l'étau sur la table de travail de la machine-outil, alignez les positions des trous de montage. Serrez les boulons de fixation conformément aux spécifications de couple indiquées dans le manuel officiel. Vérifiez que l'étau est fermement fixé sans oscillation.
3. Placez la pièce entre les mâchoires, actionnez la vis d'entraînement centrale pour terminer le serrage automatique à centrage automatique. Remplacez les mâchoires dures/souples en fonction du matériau de la pièce et du contour extérieur.
4. Exécutez une simulation de fonctionnement au ralenti de la machine pour les mouvements d'inclinaison et d'indexation multi-axes. Vérifiez les interférences mécaniques et la tendance au déplacement de la pièce sous des charges de coupe simulées.
5. Validation complète de la coupe d'essai par pièce de test. Inspectez les indices de tolérance dimensionnelle et géométrique. Ne lancez la production de masse formelle qu'après que les performances de centrage-serrage satisfont aux exigences d'ingénierie.
Liste de contrôle d'entretien
1. Entretien quotidien
Après chaque changement d'usinage, essuyez les faces de travail des mâchoires et la surface de référence inférieure à base ronde. Éliminez les copeaux et les éclaboussures de liquide de refroidissement pour éliminer les sources de déviation de positionnement.
2. Graissage périodique
Ouvrir à intervalles réguliers l'accès pour la maintenance des joints. Injecter un lubrifiant anti-usure approprié dans l'unité de transmission interne à vis et came, pour maintenir le mouvement d'ouverture et de fermeture des mâchoires en douceur.
3. Inspection des pièces d'usure
Inspectez périodiquement les surfaces de contact des mâchoires. Remplacez ou réaffûtez les mâchoires une fois que les rayures ou l'usure altèrent la qualité du serrage. Ne continuez PAS la production avec des mâchoires usées.
4. Vérification de l'exactitude trimestrielle
Tous les trimestres, démontez l’étau de la table de travail. Inspectez les données de base ronde pour déceler des contusions et des indentations. Mesurez la précision de répétition de l'autocentrage avec des outils de métrologie, détectez les dérives subtiles de précision avant les risques de rebut de lots.
5. Protection du stockage inactif à long terme
Nettoyer complètement l'ensemble de l'étau. Appliquer un revêtement antirouille sur les surfaces de travail des références et des mâchoires. Conserver dans un environnement sec et à l'abri de la poussière.
6. Notes sur les opérations interdites
Interdire le serrage en surcourse. Ne frappez jamais le corps de l'étau ou les mâchoires avec des outils lourds pour éviter la déformation de la base et des composants internes de la transmission.
Référence de sélection des achats
Valeur fondamentale de l'étau CNC auto-centrant à base ronde de haute précision JWGRIP :
① disposition à base circulaire optimisée sur plusieurs axes
② précision de serrage répétée de ±0,01 mm validée en usine
③ Corps en fonte ductile absorbant les vibrations
④ surfaces mobiles de haute dureté durcies par induction
⑤ structure à mâchoire dure-souple interchangeable et capacité d'ingénierie personnalisée
Il résout les problèmes de l'usinage multi-axes : jeu de rotation insuffisant, erreur humaine de centrage manuel, dérive de précision causée par l'usure cyclique, mauvaise adaptabilité aux pièces à profils variés.
Rappels de sélection :
1. Comparez la dimension extérieure maximale de la pièce à usiner avec la course de serrage efficace de l'étau et réservez une marge de sécurité raisonnable.
2. Confirmer la disposition des trous de montage de la table de la machine ; Évaluez les conditions de compatibilité en cas de correspondance avec les plaques de base à point zéro. Un service de modification personnalisé est disponible pour les exigences d’installation non standard.
3. Sélectionnez le type de mâchoire : choisissez des mâchoires dures pour les pièces métalliques à force de coupe élevée ; adopter des mâchoires souples pour le pré-usinage de flans à profil spécial. Préparez des jeux de mâchoires de rechange pour une production à variantes élevées.
4. Les versions standard en stock permettent une livraison rapide ; Adoptez le service d'ingénierie personnalisé OEM pour les dimensions de montage spéciales ou les exigences spéciales en matière de profil de mâchoire.
FAQ
Q1 : L'étau CNC à centrage automatique à base ronde de haute précision peut-il être monté sur des tables rotatives à 4 axes et à 5 axes de type berceau ?
Oui. Sa conception à base circulaire optimise le dégagement de l'axe rotatif pour les équipements à 4 axes et à 5 axes de type berceau. Veuillez calculer la hauteur totale du luminaire pour une évaluation anti-collision avant l'installation. Une modification personnalisée de la disposition des trous de montage peut être réalisée pour des spécifications spéciales de table rotative.
Q2 : Des mâchoires souples peuvent-elles être utilisées sur cet étau ?
Absolument oui. Il adopte une interface de montage à mâchoires interchangeable. Les mâchoires dures et les mâchoires souples en aluminium peuvent être librement échangées pour répondre à différentes exigences de traitement des pièces.
Q3 : Quelle est la précision garantie du positionnement répété ?
La précision garantie du serrage répété atteint ±0,01 mm, chaque unité est soumise à une inspection sur l'équipement de métrologie de l'usine.
Q4 : JWGRIP prend-il en charge les commandes personnalisées OEM/ODM ?
Oui. Nous fournissons un service d'ingénierie personnalisé OEM unique, comprenant le marquage du logo, l'ajustement des dimensions et la configuration des matériaux spéciaux pour satisfaire les demandes personnalisées au niveau du projet.
Q5 : Quels sont les points clés de l’entretien quotidien ?
Bénéficiant d’une conception d’étanchéité entièrement fermée, aucun travail de maintenance lourd n’est nécessaire. Opérations principales : garder les surfaces extérieures propres des copeaux, effectuer une lubrification régulière de la transmission à vis à came intérieure et inspecter périodiquement l'état d'usure des mâchoires.
envoyer une demande
Informations de contact
-
Adresse
No. 44, Daning Entrepreneurship Road, ville de Humen, ville de Dongguan, province du Guangdong, Chine
-
Tél
-
E-mail
Bienvenue pour envoyer une demande à JWGRIP. Notre équipe technique et commerciale professionnelle fournira une sélection gratuite de luminaires, une conception de solutions personnalisées et un devis précis.

Recommandations d'actualités